



GMAW (MIG) Сварка: Полное руководство по сварке в инертном газе
Сварка — один из самых распространенных технологических процессов в промышленности. Добро пожаловать в The Mechanical Post! Сегодня мы разберем, что такое GMAW или MIG-сварка, начнем с расшифровки аббревиатур:
MIG — Metal Inert Gas (сварка в инертном газе с плавящимся электродом).
GMAW — Gas Metal Arc Welding (дуговая сварка с плавящимся электродом в защитном газе).
Определение GMAW (MIG-сварки)
В отличие от TIG-сварки, где используется неплавящийся вольфрамовый электрод, при MIG-сварке применяется плавящийся металлический электрод.
Что такое плавящийся электрод?
Плавящийся электрод — это электрод, который плавится под действием тепла электрической дуги и становится частью шва. При этом требуется непрерывная подача проволочного электрода. Скорость подачи зависит от напряжения дуги. При сварке для соединения двух металлических деталей либо расплавляются их края, либо используется наплавной материал. Наплавной материал имеет более низкую температуру плавления и заполняет зазор между деталями. В TIG-сварке вольфрамовый электрод нагревается до температуры, достаточной для расплава основного металла, поэтому наплавной материал не требуется. При MIG-сварке электрод, создающий дугу, плавится и становится частью расплава. Поэтому с катушки обеспечивается непрерывная подача проволоки, управляемая двигателем с переменной скоростью.
Что такое электрическая дуга?
MIG (GMAW) относится к виду «дуговой сварки». Дуговая сварка — наиболее широко используемый метод соединения металлических деталей с помощью тепла, выделяемого электрической дугой.
Конструкция MIG-бренера
Для выполнения MIG/GMAW-сварки необходимы: сварочный бренер (пистолет), источник питания, сварочная проволока, узел подачи проволоки и система подачи защитного газа. Сварка производится с помощью бренера — рукоятки, внутри которой находятся электродная проволока и канал подачи газа. Основные компоненты бренера GMAW:
- Кнопка управления (спусковой крючок) для контроля подачи газа и включения питания;
- Контактная насадка;
- Кабель питания для образования дуги;
- Газовая насадка для подачи защитного газа;
- Проводник электрода и втулка;
- Газовый шланг.
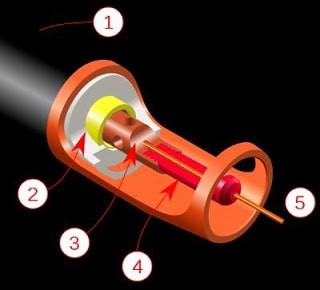 |
| Источник: Mysid, TTLightningRod (векторизация) |
На схеме:
(1) Ручка бренера, (2) Диэлектрик из фенолпластика и металлическая гайка, (3) Подача защитного газа, (4) Контактная насадка, (5) Выход бренера.
При нажатии спускового крючка оператором запускается подача проволоки, подача питания и защитного газа, зажигается электрическая дуга. Проволочный электрод плавится в процессе сварки, поэтому непрерывная подача осуществляется через ролики подачи, управляемые двигателем с переменной скоростью. Скорость подачи зависит от напряжения дуги: чем выше напряжение, тем быстрее подача. Большинство полуавтоматов обеспечивают постоянную скорость подачи, но современные установки могут менять её в зависимости от длины дуги и напряжения. Скорость подачи на продвинутых установках достигает 30 м/мин (1200 дюйм/мин), а на полуавтоматах — 2–10 м/мин (75–400 дюйм/мин). Защитные газы подаются под давлением из баллонов через бренер. Обычно используют инертные газы: гелий, аргон или смесь аргона (80%) с углекислым газом (20%).
Зачем используют инертные газы при MIG/GMAW?
Инертные газы изолируют зону сварки от атмосферы, предотвращая окисление. Они образуют защитный слой над швом, поэтому их называют защитными газами.
Принцип работы MIG-сварки
Заготовка закрепляется. Подается защитный газ. Включается питание. Используется постоянный ток с прямой полярностью (электрод — плюс). Это обеспечивает течь дуги от электрода к заготовке. Так как анод имеет большую тепловую концентрацию, проволока плавится быстрее, что повышает проникновение и скорость сварки. При прохождении тока через электрод между ним и заготовкой возникает дуга. Высокая температура дуги плавит электрод, который становится частью шва.
 |
| Источник: Nathaniel C. Sheetz (CC BY-SA 3.0) |
На схеме:
(1) Направление движения бренера, (2) Контактная трубка, (3) Проволочный электрод MIG, (4) Защитный газ, (5) Расплавленный наплавной металл, (6) Застывший шов, (7) Заготовка.
Электрод изготавливается из легированной проволоки (MIG-проволоки), чей состав и диаметр подбираются под основной металл. Диаметры электродов обычно 0,7–2,4 мм (0,028–0,095 дюйма). Для тяжелых работ применяют электроды до 4 мм.
При GMAW-сварке оператору не нужно строго следить за длиной дуги и вручную подавать наплавной материал — это упрощает процесс. Задача сварщика — правильно вести бренер по шву и периодически чистить газовую насадку от брызг.
Важно: Любой процесс дуговой сварки опасен без мер защиты. Операторы обязаны использовать средства индивидуальной защиты (маска, перчатки, спецовка).
Преимущества MIG/GMAW-сварки
Высокая производительность
Не нужно постоянно менять электроды (как при TIG) или удалять шлак, а также многократно чистить шов. Это экономит время и позволяет выполнять больше работы.
Простота обучения
Благодаря полуавтоматизации MIG-сварку можно освоить за очень короткое время.
Качественные швы
MIG обеспечивает хорошую видимость ванны расплава, а автоматическая подача проволоки дает отличный контроль, позволяя получать эстетичные и качественные швы.
Минимальное количество шлака
Защитный газ предотвращает потерю легирующих элементов при переходе металла через дугу, что резко снижает количество шлака.
Высокая гибкость
MIG-сварка применима к широкому спектру металлов и сплавов, работает в полуавтоматическом и автоматическом режимах, что дает большой выбор технологий.
Высокая скорость сварки
Полуавтоматические и автоматические процессы существенно сокращают время выполнения работы.
Недостатки MIG-сварки
Высокая первоначальная и эксплуатационная стоимость
Оборудование сложное и дорогое. К затратам добавляются расходы на защитные газы, наплавную проволоку и электроэнергию.
Непригодность для уличной сварки
Установки непереносны и не подходят для работы на открытом воздухе: ветер сдувает защитный газ.
Ограничения по толщине металла
MIG-хорошо справляется с тонкими листами, но не обеспечивает достаточного проникновения при сварке толстой стали, требующей надежного соединения.
Ультрафиолетовое излучение
УФ-излучение дуги может вызвать ожоги кожи, аналогичные солнечным.
Применение GMAW
- Сварка трубных стыков;
- Судостроение;
- Сварка железнодорожных путей;
- Автомобилестроение и другие отрасли.
Если статья была полезна, оставьте комментарий и поделитесь ею с коллегами!
Промышленные технологии
- Прямая и обратная сварка: ключевые различия и когда применять каждую технику
- MIG vs TIG сварка: выбор правильной техники для вашего проекта
- Особенности сварки алюминия: вызовы и решения
- MIG-варик: что это такое и как освоить процесс
- Выбор идеального газа для MIG-сварки: советы для прочных и стабильных результатов
- Понимание четырех основных положений сварки
- Типы механических систем передачи мощности: подробный обзор
- Современные производственные процессы: ключевые технологии и инновации
- Виды сварки: технологии, принципы работы и сферы применения
- Ключевые факторы выбора лучшего точечного сварщика