



Направляющие и приспособления: определения, типы, преимущества и ключевые отличия
Направляющие (jigs) и приспособления (fixtures) — экономически эффективные средства для серийного производства, обеспечивающие специальное закрепление детали и направление режущего инструмента.
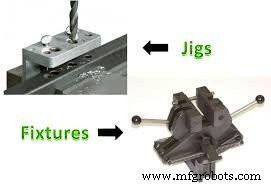
Определения
Устройства, позволяющие повысить производительность выпуска одинаковых деталей и сократить человеческие усилия. Токарный станок подходит для единичного производства, но неэффективен для крупных серий.
Направляющая (Jig)
Направляющая — устройство, которое закрепляет и позиционирует заготовку, а также направляет и контролирует один или несколько режущих инструментов. Заготовка и инструмент находятся в строго определенном взаимном положении.
Это пластина, корпус или коробка из металла (иногда неметалла) с элементами для повторяемой установки деталей и направления инструмента согласно чертежу.
Главное назначение: обеспечить повторяемость, точность и взаимозаменяемость при изготовлении изделий.
Важные особенности:
- Применяются в одномерных операциях: сверление, нарезание резьбы, растачивание.
- Легкие, сложной формы.
- Калибровочные блоки не требуются, стоимость выше.
- Не крепятся к столу станка (кроме крупных операций).
Приспособление (Fixture)
Приспособление — устройство, закрепляющее и позиционирующее заготовку при контроле или обработке. Не направляет инструмент. Крепится на стол станка. Инструмент настраивается вручную или с помощью калибров.
Основная функция: удержание и позиционирование заготовки при любой механической обработке, обеспечение повторяемости, точности и взаимозаменяемости.
Ключевые моменты:
- Для многомерных операций: фрезерование, шлифование, токарная обработка.
- Тяжелые, простой конструкции.
- Калибровочные блоки облегчают работу, стоимость ниже.
- Специфические инструменты для фрезерных, строгальных, долбельных станков.
- Жестко крепятся к столу станка.
Различия между направляющими и приспособлениями
- Приспособление удерживает и позиционирует, но не направляет инструмент; направляющая — удерживает, позиционирует и направляет инструмент.
- Приспособления тяжелые, болтятся к столу; направляющие легкие, для быстрой перестановки, часто не требуют закрепления.
- Приспособления — для фрезерования, шлифования, строгания, токарной обработки; направляющие — для сверления, растачивания, нарезания резьбы.
Сравнительная таблица
| Направляющая (Jig) | Приспособление (Fixture) |
| Направляет режущий инструмент | Не направляет режущий инструмент |
| В основном крепится к столу станка | Всегда крепится к столу станка |
| Обычно легче приспособления | Обычно тяжелее направляющей |
| Используются ножки (feet) | Ножки не используются |
| Втулки (bushes) для направления инструмента | Втулки не используются |
| Сверление, растачивание, растачивание | Фрезерование, токарная, шлифование |
| Широко на сверлильных станках | На фрезерных, шлифовальных |
| Дороже | Дешевле |
| Сложное проектирование | Менее сложное |
Элементы направляющих и приспособлений
- Тело (Body) — пластина, коробка или рама; должна быть прочной и жесткой.
- Позиционирующие элементы (Locating elements) — устанавливают заготовку в нужном положении относительно инструмента.
- Стягивающие элементы (Clamping elements) — надежно фиксируют заготовку.
- Направляющие и установочные элементы (Guiding and setting elements) — в направляющих ведут инструмент, в приспособлениях — помогают установить инструмент.
- Элементы позиционирования приспособления (Positioning elements) — крепят приспособление к станку в заданном положении.
- Индексирующие элементы (Indexing elements) — для поворота заготовки к нескольким поверхностям (не всегда применяются).
Компоненты (детали)
Изучают реальную деталь для определения последовательности операций и проектирования. Одна поверхность обрабатывается как базис (datum) для всех измерений.
Типы направляющих (Jigs)
- Шаблонные (Template jig)
- Плитные (Plate jig)
- Канальные (Channel jig)
- Диаметральные (Diameter jig)
- Шарнирные (Leaf jig)
- Кольцевые (Ring jig)
- Корпусные (Box jig)
1. Шаблонные (Template Jigs)
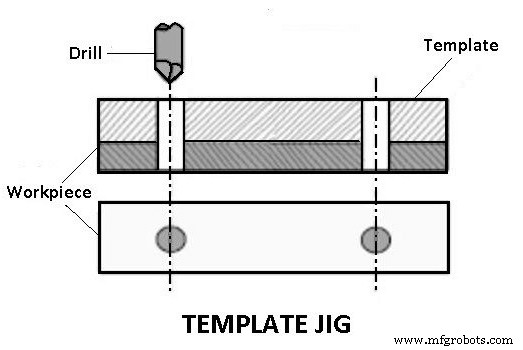
Простейший тип. Пластина с отверстиями крепится к детали. Сверло проходит через отверстия шаблона, воспроизводя их расположение.
2. Плитные (Plate Jigs)
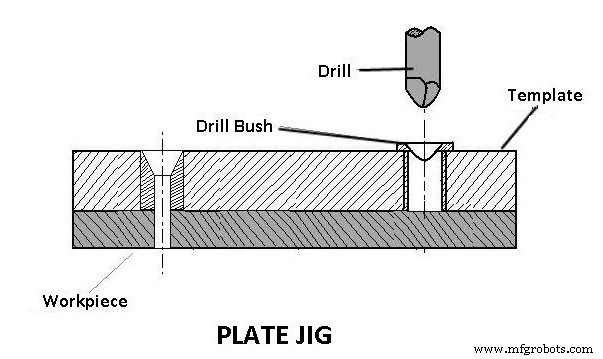
Улучшенный шаблонный тип с направляющими втулками для сверления крупных деталей с высокой точностью взаимного расположения отверстий.
3. Канальные (Channel Jig)
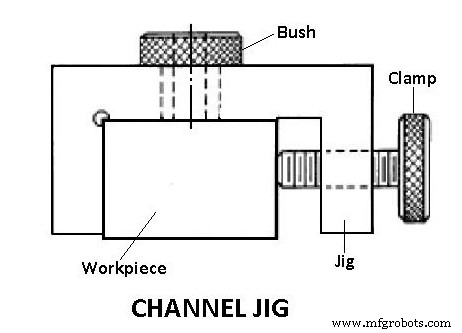
Простой сечением в виде канала. Деталь вставляется в канал и зажимается гнутым рычагом. Инструмент направляется втулкой.
4. Диаметральные (Diameter Jigs)
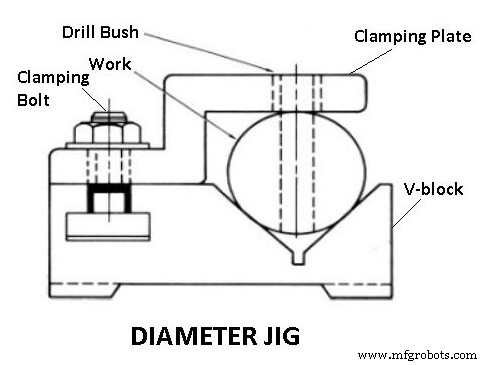
Для сверления радиальных отверстий в цилиндрических или сферических деталях. Деталь устанавливается в V-блок, зажимается пластиной, инструмент направляется радиально расположенной втулкой.
5. Шарнирные (Leaf Jig)
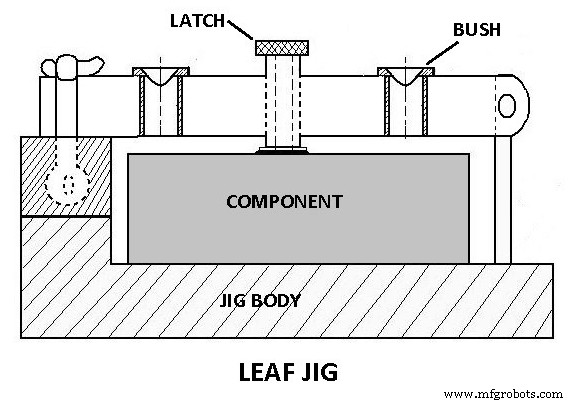
Имеют откидную крышку (лист) для загрузки/разгрузки. Деталь позиционируется упорами и зажимается винтами. Втулка направляет сверло.
6. Кольцевые (Ring Jig)
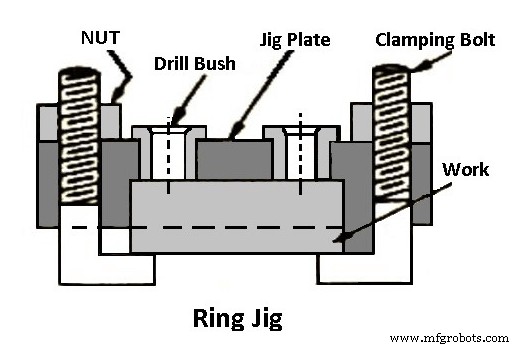
Для сверления отверстий в круглых фланцевых деталях. Деталь зажимается к корпусу, сверление ведется через втулки.
7. Корпусные (Box Jig)
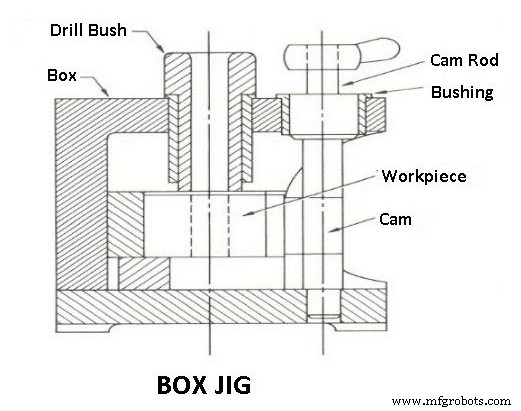
Коробочная конструкция, жестко фиксирующая деталь для обработки с разных сторон при одной установке (поворотом граней к инструменту).
Типы приспособлений (Fixtures)
1. Токарные (Turning Fixtures)
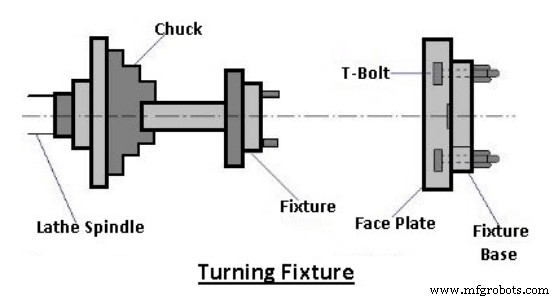
Монтируются на конус шпинделя или фланец. При необходимости используютcontreвес для балансировки.
2. Фрезерные (Milling Fixtures)
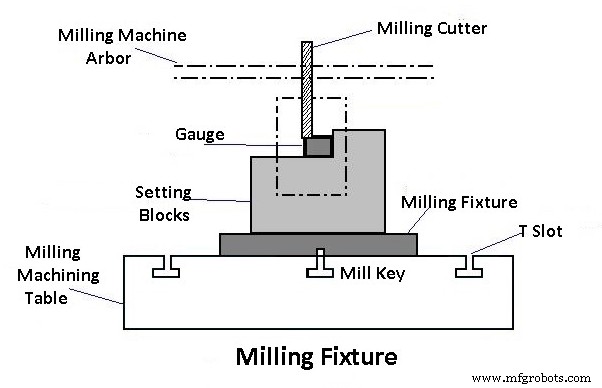
Крепятся на шпиндель или фланец. Стол позиционируется относительно фрезы. Деталь укладывается в основу и зажимается перед работой.
3. Расстачивальные (Broaching Fixtures)
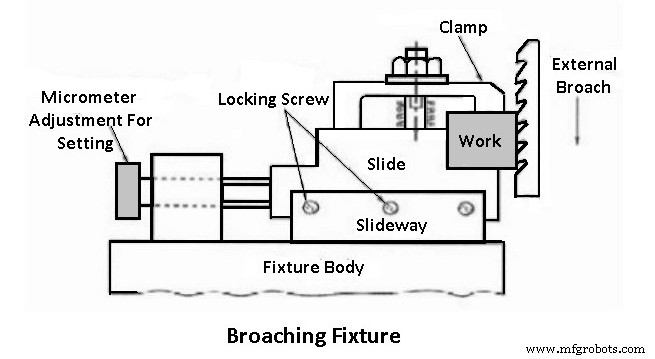
Для растачивальных станков (шплинтовые пазы, отверстия). Обеспечивают позиционирование, зажим и поддержку.
4. Растачивальные (Boring Fixtures)
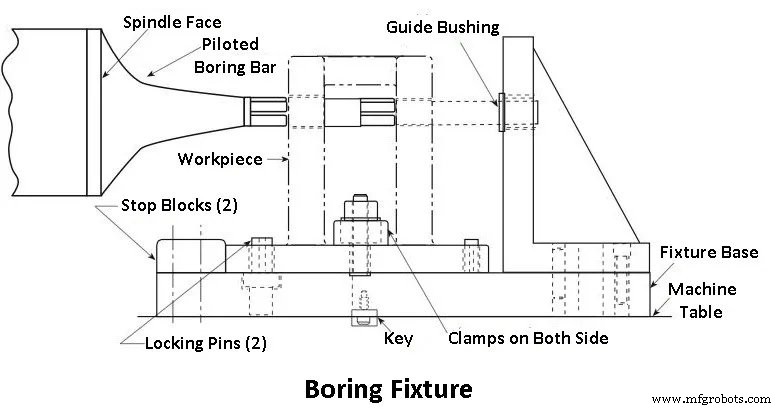
Включают принципы проектирования направляющих и приспособлений. Конструкция менее массивная, чем фрезерных, так как нагрузки ниже.
5. Шлифовальные (Grinding Fixtures)
Разнообразные: патроны, мандрали, магнитные патроны и др. На вертикально-шлифовальных со вращающимся столом — вращающиеся приспособления; на поперечно-шлифовальных — стационарные. Обязательные требования: подача СОЖ, установка обточки кругов, балансировка вращающихся приспособлений.
6. Нарезательные (Tapping Fixtures)
Специальные для позиционирования и зажима при нарезке внутренней резьбы. Необходимы для сложных и несимметричных деталей при массовом производстве.
7. Дуплексные (Duplex Fixtures)
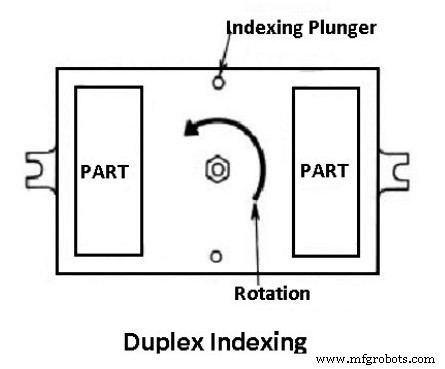
Удерживают две одинаковые детали для одновременной обработки на двух позициях. После завершения приспособление индексируется на 180°, детали меняются местами. Обеспечивает высокую производительность.
8. Сварочные (Welding Fixtures)
Тщательно проектируются для удержания и поддержки сварных элементов в заданном положении, предотвращая деформации. Локаторы размещают точно, зажимы легкие но надежные, вне зоны сварки. Корпус должен быть жестким для восприятия сварочных напряжений.
9. Сборочные (Assembly Fixtures)
Удерживают компоненты в правильном взаимном положении при сборке (например, две стальные пластины для риветирования). Механические сборочные — для механических операций; сварочные также являются сборочными, но для термической сборки.
10. Индексирующие (Indexing Fixtures)
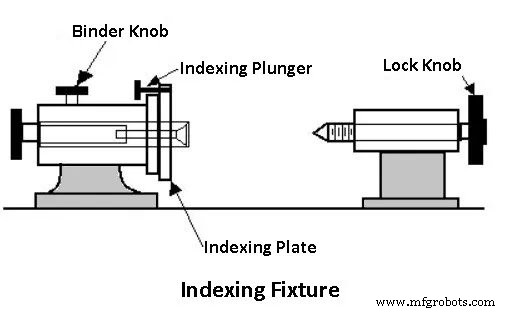
Для деталей, требующих обработки нескольких равноудалённых поверхностей. Содержат индексирующий механизм (делительную головку или подобное).
Принципы проектирования
Успешное проектирование требует анализа 16 факторов:
- Изучение детали.
- Тип и мощность станка.
- Позиционирующие элементы.
- Способы загрузки/разгрузки.
- Способы зажима.
- Приводы зажимных элементов.
- Зазоры между приспособлением и деталью.
- Индексирующие устройства.
- Направляющие инструмента / установочные элементы резака.
- Защита от ошибок (fool-proofing).
- Устройства для выдавливания детали.
- Удаление стружки.
- Жесткость и вибrostойкость.
- Крепление к столу.
- Устройства безопасности.
- Методы изготовления основы, корпуса, рамы.
Преимущества
- Исключают разметку, замеры, наладку перед обработкой.
- Повышают точность: автоматическое позиционирование и направление инструмента.
- Обеспечивают взаимозаменяемость деталей, упрощают сборку.
- Растют производительность: одновременная обработка нескольких деталей/инструментов, меньше времени на установку, выше режимы резания за счет жесткости.
- Снижают трудоемкость и усталость оператора.
- Позволяют работникам более низкой квалификации выполнять операции (экономия на зарплатах).
- Сокращают затраты на ОТК готовой продукции.
- Снижают себестоимость за счет полной/частичной автоматизации.
Недостатки
- Износ со временем.
- Высокие первоначальные затраты (деньги и время).
- Много материалов, громоздкие.
Применение
- Массовое производство автозапчастей.
- Контроль в непрерывном производстве.
- Раскрой слитков на металлургических заводах.
- Холодильная промышленность.
- Сборка насосов.
- Сверление фланцев и отверстий под углами.
- Многошпиндельная обработка.
- Массовое сверление, растачивание, нарезание резьбы.
- Направление инструмента по контурам.
- Фрезерование, массовое точение, шлифование.
Материалы
- Закаленная сталь
- Серый чугун
- Пластик
- Твердый сплав
- Эпоксидные смолы
- Нержавеющая сталь
- Бронза
- Низкоплавкие сплавы
Мы рассмотрели все аспекты: элементы, типы, преимущества, недостатки, материалы. Если статья понравилась — делитесь и пишите отзывы в комментариях!
Промышленные технологии
- Виртуальные машины: типы, архитектура и ключевые преимущества
- Медь, латунь и бронза: ключевые отличия и практические применения красных металлов
- Направляющая (Jig) и приспособление (Fixture): Ключевые отличия для производственного совершенства
- Станки с электроэрозией (ЭЭО): Типы, преимущества и недостатки
- Косозубые шестерни: типы, производство, преимущества и применение
- Понимание приспособлений и оснасток: ключевые инструменты точного производства
- Индустрия 4.0: выгоды, риски и вызовы внедрения
- IMMP против CMMS: Ключевые различия и преимущества для современного обслуживания
- FIFO против LIFO: ключевые различия, плюсы и минусы, практические применения
- Виды коробок передач: МКПП, АКПП, робот и вариатор — сравнение