



Выбор правильного ПЛК и системы документирования для производственного применения
На прошлой неделе погрузились в мир ПЛК и их предложения для производства и поставок. Теперь посмотрим на ПЛК в техническом аспекте: как правильно выбрать для приложения и важная система документирования, облегчающая жизнь инженерам и техникам.
Правильный выбор ПЛК для приложения
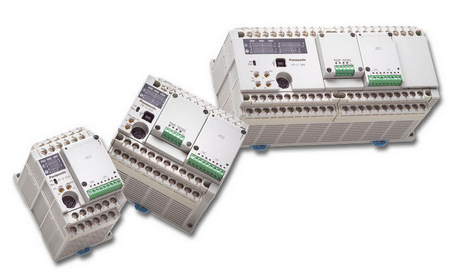
Выбор правильной платформы ПЛК и обеспечение соответствия требованиям процесса — часто вызов. Новый или существующий процесс — фундаментально тот же процесс выбора.
Понимание процесса или машины критично. Блочная диаграмма процесса поможет идентифицировать устройства управления и их местоположения. Это поможет в разработке плана дизайна системы ПЛК и расчете уровня ввода-вывода.
Входы и выходы
Входы/выходы — хлеб с маслом ПЛК. Интегрированы в цепь для предоставления витальной информации для мониторинга и управления. Выходы к актуаторам позволяют ПЛК вызывать события в процессе. Актуаторы выхода:
- Электромагнитные клапаны
- Световые индикаторы
- Пускатели двигателей
- Сервоприводы
Выходы ПЛК часто релейные, но могут быть твердотельными — транзисторами для DC или триаками для AC. Непрерывные выходы требуют специальные карты с ЦАП.
Входы от сенсоров, переводящих физические данные в электрические сигналы. Типичные входные сенсоры:
- Датчики приближенности
- Выключатели
- Потенциометры
- LVDT
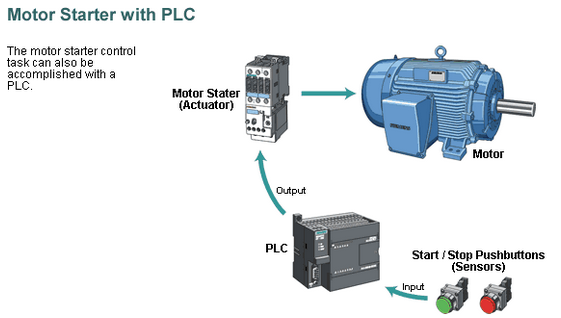
Входы ПЛК из базовых типов: AC и DC. В малых ПЛК входы обычно встроены и специфицируются при покупке. В крупных — покупаются как модули/карты с 8 или 16 входами одного типа.
Выходные модули редко подают питание, а действуют как переключатели. Внешние источники питания подключаются к выходным картам, переключающим питание для каждого входа. Обычно 8-16 выходов одного типа, но можно с разными напряжениями.
Требования к емкости
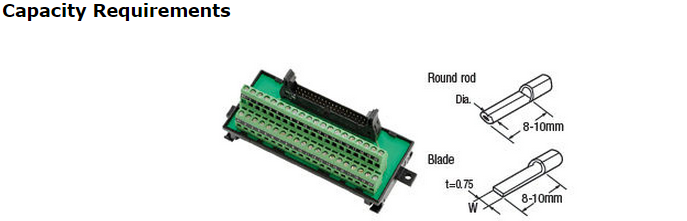
Требования ввода-вывода — первое соображение электроинженеров при выборе ПЛК. Система должна иметь достаточно точек терминирования для всех сигнальных и контрольных линий процесса. Точки должны соответствовать системной спецификации по:
- Уровням напряжения и тока
- Числу и типу точек ввода-вывода на модуль
- Изоляции контроллера от целевого процесса
- Будущим потребностям завода, расширению и резервным точкам
- Требованиям питания точек ввода-вывода
Понимание входов, выходов, требований к емкости — главная часть поиска правильного ПЛК. Остается цена и тип. Посмотрим, почему документирование так же важно, как выбор ПЛК.
Системы документирования ПЛК
При выборе инструмента разработки для систем ПЛК правильное документирование идет далеко, экономя время и деньги при быстрых исправлениях и ревизиях. Системы документирования — компьютерные альтернативы ручному созданию документации ПЛК. Базовые системы включают пакеты ПО с программированием и инструментами документирования. Более сложные дают программирование, документирование и помощь в проектировании ввода-вывода и других чертежей.
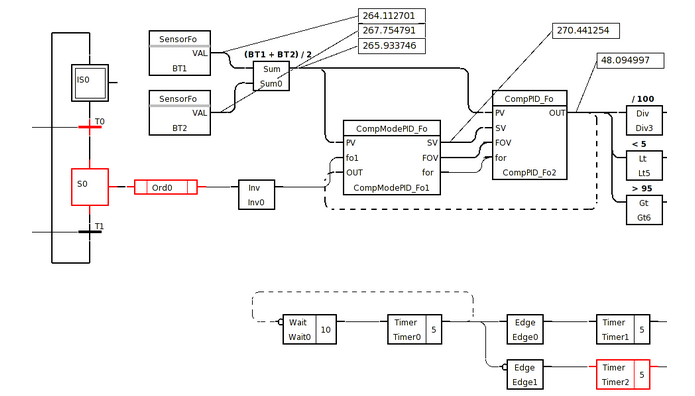
Основной выход систем документирования — управляющая программа. Другие выходы: дата печати, имя программы, номер заказа, модель ПЛК, перекрестные ссылки входов/выходов. Преимущество — единый документ практически со всей информацией для управляющей программы, устраняющий необходимость множества документов при устранении неисправностей.
Система генерирует отчеты и документы. Отчеты использования адресов, например, перечисляют реальные и внутренние вводы-выходы, регистры таблиц данных с указанием использования каждой локации, идентифицируя используемые и неиспользуемые адреса.
Продвинутые инструменты разработки
Базовая форма поддержки документирования ПЛК:
- Разработка/документирование семейств ПЛК
- Загрузка/выгрузка программ ПЛК
- Off-line редактирование программы
- Нумерация ступеней и страниц лестничной логики
- Маркировка всех элементов инструкций программы
- Комментирование ступеней лестницы
- Отчеты использования адресов ввода-вывода и памяти
- Перекрестные списки адресов ввода-вывода и памяти
- Полностью аннотированные листинги программы
Эти системы в основном для комментирования и перекрестных ссылок управляющей программы. Более сложная система дает дизайн/документирование как текстовый и графический процессор для разработки и документирования. Преимущество — полные инструменты дизайна и разработки, сокращающие общее время. Особенности систем дизайна/документирования ПЛК:
- Разработка/документирование для разных моделей ПЛК
- Полная загрузка/выгрузка программ и документации
- Обширное редактирование текста
- Обобщенная адресация
- Утилиты переназначения адресов
- Экспорт документации в стандартные форматы БД
- Конвертация программы/адресов между разными ПЛК
- Схемы ввода-вывода сигналов и силовых проводов
- Симуляция и моделирование ПО ПЛК
- Сравнение файл-файл и файл-ПЛК
Полная система разработки, дизайна/документирования обычно включает:
- Документированный принт программы
- Формат заголовка и версии программы
- Комментарии к каждой ступени или оператору
- Символическая адресация
- Редактор символических адресов
- Дескриптор на каждом элементе программы
- Свободный формат текстового описания
- Таблица принудительного ввода-вывода
- Конфигурация CPU памяти и ввода-вывода
- Отчет использования таймеров/счетчиков/внутренних катушек
- Отчет перекрестных ссылок адресов ввода-вывода
- Отчет использования таблиц данных
Обобщенная адресация устраняет нужду в специфической адресации ПЛК, позволяя дизайну прогрессировать без реальной адресации. Переназначение адресов позволяет автоматически подставлять реальные адреса позже. Функция копирования позволяет повторно применять логику многократно.
Обычно системы ПЛК основаны на модулях ПО, покупаемых по мере необходимости, а не огромным пакетом. Пакет конфигурации системы позволяет настраивать компоненты для конкретной модели ПЛК. Пакет чертежей ввода-вывода строит схемы питания и соединения устройств с модулем, показывая адреса и номера проводов. Встроенные библиотеки модулей ввода-вывода для разных ПЛК и стандартные JIC-символы устройств позволяют автоматическую генерацию символов. Пакет симуляции позволяет тестировать и валидировать программу без реального ПЛК — реальное применение в промышленной автоматизации.
E3.Schematic
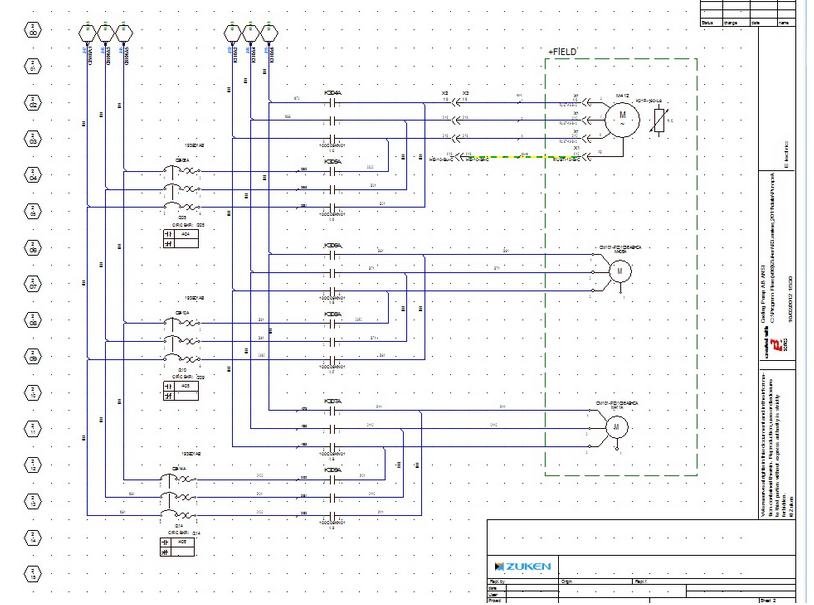
E3.Schematic — ядро всех модулей E3.series, дающее электроинженерам простое решение для проектирования и документирования систем электрического управления: схемы, клеммные планы, ПЛК. Объектно-ориентированная архитектура с интегрированным подходом к дизайну, устраняющая ошибки, улучшающая качество, сокращающая время проектирования.
Интеграция ПЛК
Данные ПЛК в схеме считываются в Excel, где вносятся изменения и возвращаются прямо в E3.Series. Функции, адреса, локации ПЛК управляются централизованно и обновляются через простой интерфейс. Инструмент проверяет дублированные адреса и позволяет экспорт в нужный формат ПЛК.
E3.Schematic управляет всеми данными дизайна включая связанную документацию: спецификации, списки соединений, инструкции сборки, даташиты. Объектно-ориентированная структура гарантирует, что производственные инструкции всегда соответствуют данным дизайна.
E3.PLCBridge
Новая инновация от создателей E3.Series — платформа E3.PLCBridge для легкого двунаправленного обмена данными ПЛК в форматах вроде B&R Automation Studio, широко используемом в машиностроении. B&R позволяет настроить контроллер, привод, коммуникацию, визуализацию в одной среде, сокращая интеграцию и затраты на обслуживание. Двунаправленный обмен ускоряет взаимодействие команд электротехнического дизайна и ПО, улучшает качество данных.
E3.Reports
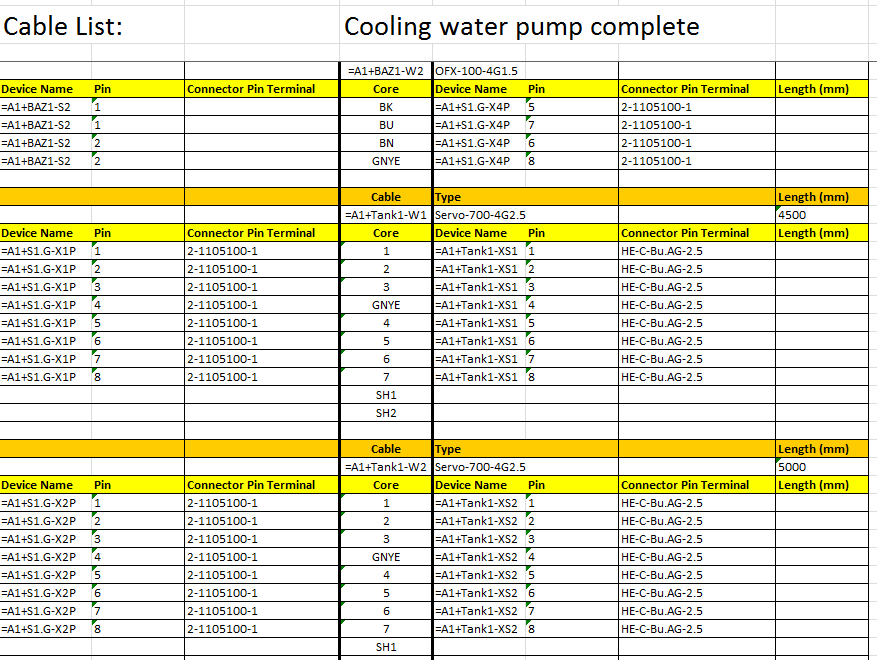
Генерация пользовательских отчетов для производства проста. Любые данные в E3.Series превращаются в любой формат отчета, предопределенный пользователем. Отчеты конфигурируются через E3.Series API или E3.Reports или альтернативные генераторы. Позволяет хранить детальную информацию производственных линий.
В заключении
Важно учитывать потребности объекта и ожидаемые операции ПЛК. Понимание системы и ограничений служит лучше, чем ожидание универсального решения. Определение правильного ПЛК для работы — ключ, понимание важности правильного документирования ПЛК сэкономит проблемы в будущем. Правильно исследуйте и готовьтесь для специфических приложений.
Что используете для производственных или поставляемых систем? DCS, PAC или уже ПЛК? Дайте знать ниже.
Промышленные технологии
- Мастерство выбора площадки распределения: стратегическое руководство для руководителей
- Повысьте зрелость S&OP, данных и систем планирования для будущего успеха
- Экспертное руководство по ремонту и диагностике ПЛК: держите контроллеры в рабочем состоянии
- Встроенные системы и системная интеграция: современная архитектура и связность
- SCADA-системы и Индустрия 4.0: революционизируем удаленный контроль процессов
- Профессиональные токопроводящие шины и системы кранов для надежной подачи питания
- Почему актуальная документация критична: выгоды и вызовы для вашего бизнеса
- Выбор CMMS: веб-базированный vs on-premise — плюсы, минусы и руководство по решению
- Эволюция систем предупредительного обслуживания в ПО CMMS
- Ключевые компоненты систем станков с ЧПУ: подробное руководство