



Основы подачателей прутков: оптимизация потока материала для крупносерийной токарной обработки
Подачатель прутков кажется относительно простым устройством. Самый распространенный аксессуар автоматизации в нашем мире крупносерийной токарной обработки, он обеспечивает надежный способ доставки материала к станку на длительные периоды, спасая оператора от постоянной загрузки заготовок в паток.
В реальности подачатели прутков имеют множество нюансов от одного к другому, делая их более подходящими для определенных сред цеха. Длина и емкость — только начало. Другие факторы должны учитываться в процессе закупки.
Длина и емкость
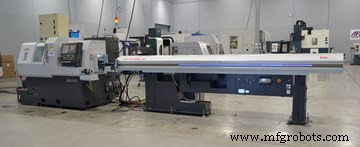
Визуально самое очевидное различие в подачателях — длина. Обычно полноразмерные подачатели способны подавать 12-футовые (3,66 м) прутки (некоторые даже длиннее). Короткие загрузчики справляются до 6 футов (1,83 м), а шпиндельные подачатели — для 3-4 футовых (0,9-1,2 м) длин. Одно соображение при выборе — ограничения площади, но другие факторы могут быть достаточно значимыми, чтобы заставить цех найти нужные квадратные метры.
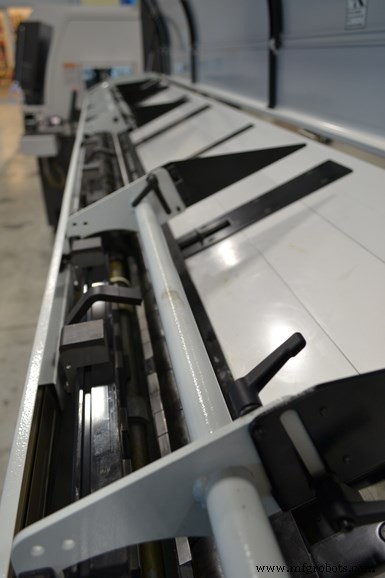
12-футовые подачатели часто считаются требованием для швейцарских токарных станков с подвижным шпинделем. Шпиндельные загрузчики загружают только прутки длиной шпиндель. Четко, площадь, которую они занимают, намного меньше, но клиент должен резать прутки на 2-, 3- или 4-футовые секции до длины шпинделя.
Другое преимущество 12-футового подачателя — он производит меньше (и обычно более короткие) остатки. С каждой загруженной секцией прутка цех должен ожидать один остаток, поэтому раскрой 12-футового прутка на 3-4 куска даст 3-4 остатка. Поскольку швейцарские станки обычно имеют короткие тактовые времена, 12-футовый подачатель имеет больше смысла для удлинения производственного прогона.
Чтобы полностью использовать емкость 12-футового подачателя для долгих прогонов (часто 8 часов и более), должен использоваться магазинный стиль, держащий множество прутков в резерве. Инакомыслие, однотрубные подачатели, работающие исключительно с 12-футовыми прутками, занимают еще больше площади. Они около 20 футов (6 м) длиной, потому что у них нет двойного питателя для короткого и длинного толкателя.
Но когда диаметры прутков достигают около 2 дюймов (50 мм), 12-футовые магазинные подачатели становятся гораздо дороже, по данным CNC Indexing & Feeding Technologies. Компания предлагает 12-футовые до 2-дюймового диаметра и короткие загрузчики с макс. диаметром от 2,5 до 4 дюймов (63-100 мм).
Пока прямолинейность прутка не так критична для коротких загрузчиков, она довольно важна для 12-футовых. Если пруток не прямой, он будет вибрировать в подачателе, шуметь и влиять на чистоту поверхности детали. Прутки могут работать с небольшим изгибом или биением, но слишком много вызовет серьезную вибрацию и негативно повлияет на чистоту поверхности. Прямолинейность часто зависит от поставщика материала, но пруток также можно зашлифовать для прямолинейности. Если он для швейцарского станка, он почти всегда шлифуется по размеру и прямолинейности для направляющей втулки.
Магазинные подачатели играют значительную роль в lights-out токарных операциях. По словам компании, один клиент, производящий сложные шайбы, целится в 10-секундные тактовые времена. Если бы клиент использовал один 12-футовый пруток, он мог бы работать только полтора часа. Возможность положить 10 прутков в магазинный подачатель позволяет легко работать всю ночь. Алюминиевая деталь прощает, и алмазные или PCB инструменты дают надежный ресурс. Помимо достаточно материала, важные факторы для lights-out — размер и сложность детали, а также ресурс инструмента. Магазинный подачатель позволит станку работать без присмотра до тех пор, пока процесс позволяет.
Диаметр прутка напрямую влияет на емкость подачателя. Типично для большинства производителей, большинство 12-футовых магазинных подачателей, предлагаемых CNC Indexing, держат около 23 прутков при диаметре 3/8 дюйма (9,5 мм). В швейцарских операциях с подвижным шпинделем 38 мм обычно максимальный диаметр. В этом случае эти подачатели держат около 7 прутков.
Другое возможное соображение для емкости подачателя — общий вес загружаемого материала. Общий вес семи прутков 1,5 дюйма (38 мм) 4140 нержавейки значителен. Пока подачатели CNC Indexing не имеют ограничений по весу, другие могут иметь. Если вес ограничен, количество загружаемых прутков может быть ограничено, что также повлияет на время беспилотной работы.
Подача прутка
Другие доступные фичи на подачателях могут влиять на то, насколько точно пруток подается через станок. С сервоприводным подачателем управление позволяет оператору указать, как далеко пруток должен быть подан через шпиндель, основываясь на том, что нужно для следующей детали. Пневматическая система, с другой стороны, использует воздух для привода толкателя и толкает пруток, пока он не упрется в турельный упор. Оба стиля имеют свои преимущества, будь то стоимость, точность или скорость.
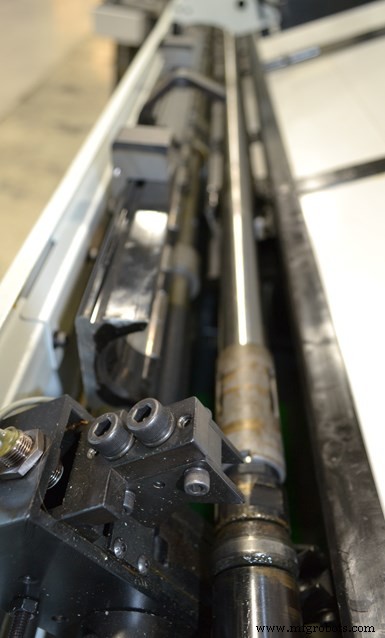
Пневматические подачатели обычно дешевле, но могут приводить к большему остатку или отходам. Когда пруток подается, упор может быть не позиционирован точно, иногда позволяя прутку подаваться на четверть дюйма (6 мм) дальше необходимого. Этот материал будет скошен, так что столько материала теряется на каждом инкременте прутка, плюс остаток в конце прутка. Пока прутки, подаваемые сервоприводным подачателем, который точнее, тоже часто скошатся, это только минимальное количество. (Сервоприводные подачатели точнее и обычно не нуждаются в упоре, экономя позицию инструмента.) Конечно, тип используемого материала значителен в определении стоимостных преимуществ в любом случае, так как любые потери в экзотических материалах, таких как титан или Инконель, могут быстро накапливаться.
Когда люди ищут короткий подачатель, они иногда предполагают, что могут разрезать свои 12-футовые прутки пополам и запускать 6-футовые. Но с этими короткими подачателями они ограничены длиной головки. Какая бы разница ни была между длиной головки и длиной прутка — это и будет длина остатка, потому что подачатель не может толкать за начало головки и не обрабатывает пруток, пока он вращается в станке.
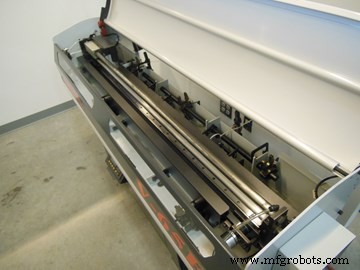
Вместо этого люди покупают 12-футовые прутки и затем, основанные на длине своей головки, вместо раскроя 12-футового прутка пополам на два 6-футовых, могут раскроить его на четыре 3-футовых или три 4-футовых, что дает больше остаточных кусков, но позволяет использовать большую часть 12-футового прутка, а не иметь один длинный остаток.
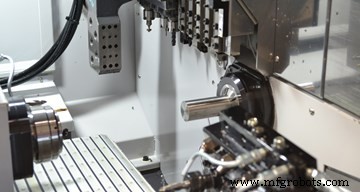
Во многих случаях остаток не обязательно отход, так как его можно использовать на другом станке, зажимая в паток как заготовку для детали. Но в производственных цехах с крупными сериями зажим всех этих остатков в паток не практично, поэтому они становятся отходами. Эта ситуация типична для швейцарского рынка, где распространенные длины остатков 50-150 мм. Они почти всегда отходы из-за коротких тактовых времен.
Хорошее соответствие
В зависимости от диаметра пруткового материала и шпинделя, шпиндельные втулки могут компенсировать значительные различия. Втулки доступны в разных диаметрах для разных размеров прутков. Долгое время втулки делали из стали, которая шумела с некруглым материалом. Вибрация также изнашивала втулки. За последние 10+ лет полиуретановые втулки стали популярны, позволяя более тихую работу и легкие модификации втулок для других станков.
Втулка устанавливается в шпиндель, обеспечивая хорошее соответствие прутку, помогая держать его прямым и держать центральную линию подаваемого материала на центральной линии патка. По словам CNC Indexing, если подается 1,5-дюймовый (38 мм) пруток через 3-дюймовый (76 мм) шпиндель без втулки, гравитация заставит материал опуститься на дно шпинделя. При выходе через паток центральная линия была бы смещена.
Эмпирическое правило для диаметра шпиндельной втулки: он должен быть не более 0,1 мм (100 тисячных дюйма) больше размера материала. С плюс/минус спецификациями на материал, прутки могут поступать крупнее заявленного размера, поэтому втулка должна вмещать эту разницу. Хотя некоторый диапазон необходим внутри шпиндельной втулки, она должна соответствовать материалу максимально близко, чтобы избежать хлыста материала при вращении.
Меньшие диаметры и отсутствие прямолинейности прутка вызовут большую склонность к хлысту и, следовательно, увеличат важность хорошего соответствия в шпиндельной втулке. Если установлена 3-дюймовая (76 мм) втулка, а цех меняет на 2-дюймовый (50 мм) пруток, не всегда необходимо менять на меньшую втулку, пока пруток довольно прямой. Но шпиндельные втулки должны соответствовать размеру материала по мере его уменьшения.
Повышение эффективности
Минимизация вмешательства оператора, даже до lights-out операций, — главная причина использования подачателей прутков. Но цехи также должны учитывать стоимость занятости, так как персонал и площадь — крупнейшие расходы цеха обычно. Поэтому когда рассматриваете, сколько места может занять подачатель, владелец цеха должен также думать, как это может сделать производственный процесс более эффективным.
Люди часто думают, что для максимизации использования подачателя нужно запускать одну и ту же деталь снова и снова в производственном прогоне. CNC Indexing and Feeding Technologies говорит, это просто неправда. Большинство цехов запускают в основном те же типы материалов и похожие размеры деталей. Цех может запустить 500 деталей с подачателем, и пока это задание идет, оператор может надзирать за двумя другими станками. Когда первое задание завершено, оператор может быстро загрузить программу для другой детали похожего размера и запустить станок снова. Даже если тактовое время 3 минуты на обычном токарном станке, действительно ли вы хотите платить оператору за стоять и ждать, потом открыть дверь, вытащить деталь и положить следующую заготовку для каждой детали, когда подачатель может освободить его для более продуктивной работы, запуская другие станки одновременно? Даже в малых партиях цехи всегда ищут быть более эффективными, пытаясь увеличить пропускную способность с более короткими лид-таймами.
Как и другие формы автоматизации, подачатели прутков могут сделать большую разницу в эффективности цеха и более высоких темпах производства. Важно взвесить преимущества разных моделей, чтобы определить, что лучше подходит для каждой ситуации, но пока пространство и стоимость позволяют, подачатель прутков может дать правильный буст токарным операциям.
Система управления автоматикой
- Java-апплеты: основы, жизненный цикл и ключевые отличия от приложений
- Ускорение мелкосерийного точения с помощью автоматов с брускоподачей
- Romi CNC 30 G: высокопроизводительный станок для резки прутка с гидравлическим патроном
- GT 112-E от LNS: магазинный пруточный загрузчик для беспилотной токарной обработки
- Edge Technologies Ranger 112: точный пруточный загрузчик для производства медустройств
- Выбор идеального короткого бароавтомата для вашего токарного станка
- Продвинутая автоматизация в бароавтоматах повышает эффективность ЧПУ-токарных станков
- Подробное руководство по автоматическим подавателям прутков: характеристики, преимущества и лучшие практик…
- ЧПУ-подачи прутков (CNC Bar Feeders): ключ к беспрецедентной производственной эффективности
- Питатели прессов (Press Feeders): повышение эффективности и безопасности прессовых операций