



Революция в производстве: передовые паллетные системы и робототехника
Расширяются возможности и требования к гибким фрезерным ячейкам
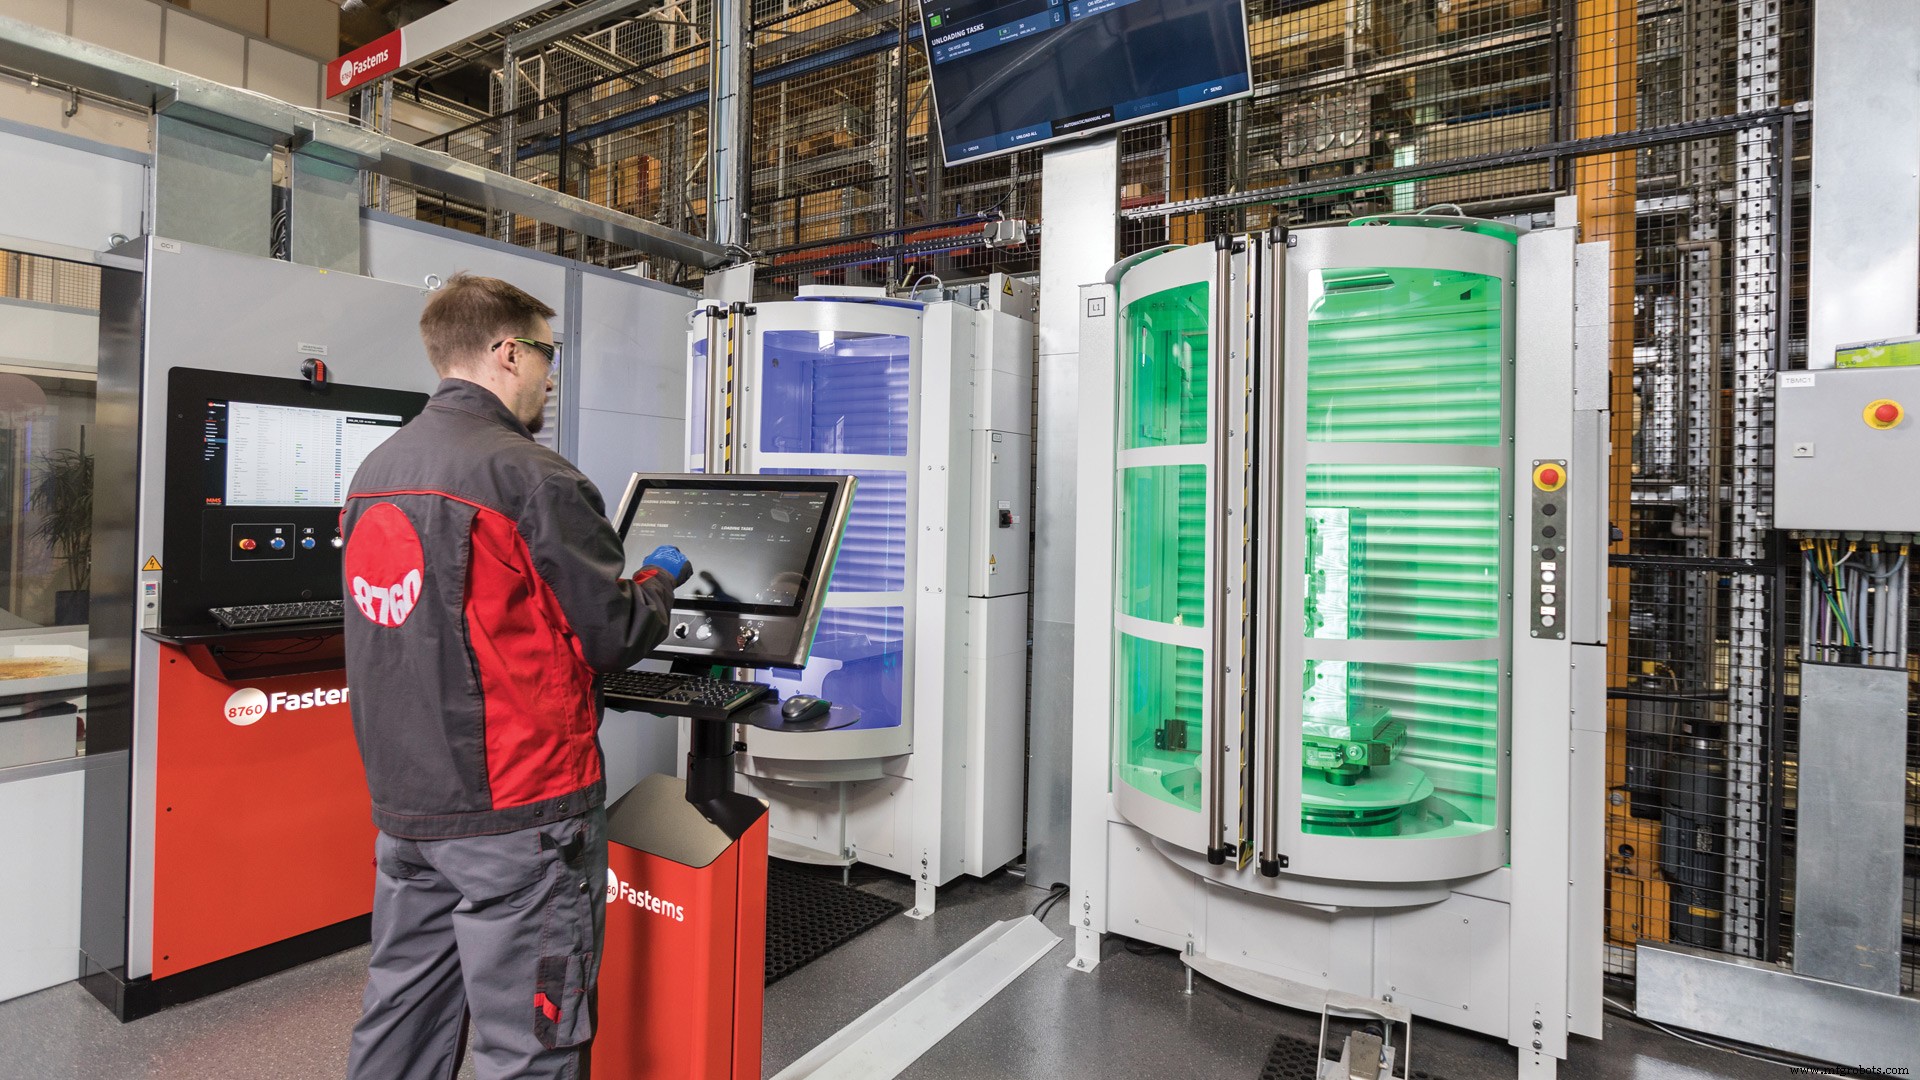
По мере того как автоматизированные производственные процессы продолжают эволюционировать из «хорошо бы иметь» в «необходимо иметь» на фоне таких проблем, как нехватка квалифицированных рабочих, конфигурации гибких производственных систем (FMS) продолжают появляться в новых и увлекательных формах.
Очевидно, что пандемия COVID-19 подтолкнула производителей ускорить внедрение роботов в паллетные системы. Но это не единственный интригующий поворот, который принял FMS в последнее время.
«Гибкие производственные системы сегодня могут означать совсем другие вещи, чем вчера», — объяснил Зак Спенсер, менеджер по автоматизации Methods Machine Tools из Садбери, штат Массачусетс. «Раньше все привыкли к паллетно-обменным системам для достижения максимальной гибкости со своими станками. Эти паллетные пулы позволяли клиентам монтировать различные приспособления на различных паллетах и запускать станки без присмотра.
«Сегодня гибкая автоматизация может принимать многие формы. Это может быть от паллетнизированных станков, роботов, перемещающих паллеты — как наши системы автоматизации Plus-K и Plus-K60 — до более сложных, но все еще простых в использовании систем, таких как гибкие системы зрения для наладки деталей».
Для новичков в автоматизации Спенсер советует начинать просто.
«Обычно мы рекомендуем начинать с более мелкой и менее сложной системы, чтобы «намочить ноги» в автоматизации — привыкнуть к ней перед тем, как делать огромный скачок. Для нас этот более мелкий или умный тип системы может означать обслуживание одного станка вместо многих, и выполнение одной партии вместо одновременной обработки множества различных типов заготовок».
Решения, большие и малые
Поскольку паллетная автоматизация — это «сердце» бизнеса Fastems, финская компания находится на переднем крае новых трендов автоматизации. Пандемия ускорила добавление роботов для загрузки и разгрузки деталей в настройки FMS, сказал Мика Лайтинен, директор по продажам решений в Fastems.
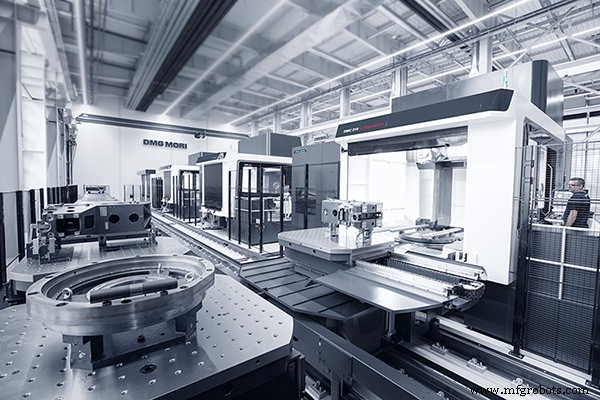
Другие вспомогательные операции все чаще добавляются в те же системы, добавил Кристофер Резни, региональный менеджер Центрального региона США для Fastems. Например, будь деталь точена или фрезерована, ее нужно помыть. Кроме того, детали должны проверяться — либо поштучно, либо после партии, скажем, из 100 штук. Операции по удалению заусенцев и автоматической загрузке приспособлений также могут выполняться, а подключение к системам автоматических управляемых тележек (AGV) обеспечивает поток материалов в операцию.
Изначально разработанная для горизонтальных центров обработки, система Fastems FPC (гибкий паллетный контейнер) может быть расширена для обслуживания до четырех станков.
«Впервые, по крайней мере в Финляндии, этот блок цилиндров будет загружен и разгружен автоматически в этом типе станка с использованием AGV», — так как система была построена без крана-стакера. AGV перемещает паллет обработки из точки в точку для мойки, контроля, удаления заусенцев и финишной обработки. «У нас также есть подзадачи сборки для выполнения определенных финальных операций обработки. И у нас есть хранение. Так что у нас есть все те же элементы, что и в традиционном FMS на основе крана-стакера, но теперь все на одном уровне» из-за веса компонента.
Использование AGV вместо крана идеально в такой ситуации, продолжил Лайтинен, учитывая, что время обработки довольно долгое — несколько часов — поэтому нет проблемы использовать более медленный погрузочно-разгрузочный транспорт для смены паллета.
Время работы и роботы
Будь паллетные системы линейными или вращательными, с установкой на один или несколько станков, вкусы FMS бегут по всей гамме.
В DMG Mori их LPP (линейный паллетный пул) и более базовый RPS (вращательная паллетная система) находят применение в множестве конфигураций.
Для LPP «типичная «золотая середина» для цеха-заказчика — 24–36 паллет и два или три станка и две загрузочные станции», — сказал Джон Макдональд, генеральный менеджер по развитию на производственном объекте DMG MORI в Дэвисе, штат Калифорния. «У вас есть поток материалов в и из загрузочных станций, работа поставлена в очередь в системе паллетного пула, и станки работают день и ночь».
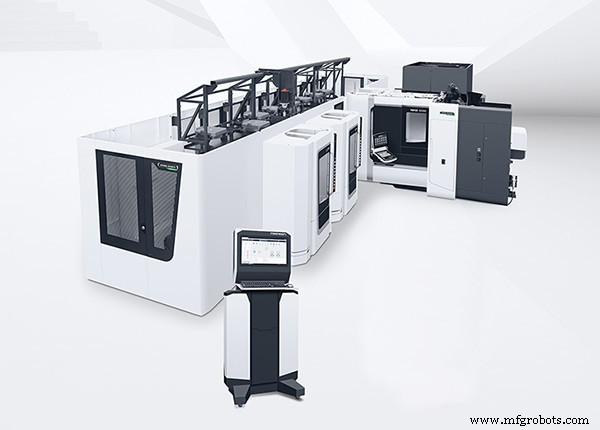
В то время как RPS — это «система с одним станком, одной паллетой», продолжил Макдональд. «Обычно в ней пять паллет, и мы идем до 21 паллеты. Они отлично подходят для, снова же, постановки работы в очередь. У вас нет такого смешения деталей, или вы сочетаете это с какой-то системой быстрой смены приспособлений, чтобы можно было менять наладку работы».
В конечном счете, правильная FMS для данного цеха — это та, которая оптимизирует время бесприсмотровой работы. Все يدور вокруг получения большего количества шпиндельных часов в сутки и большего «времени ухода», чтобы сотрудники могли выполнять другие задачи, сказал он.
Другая работа FMS, конечно, — получить больше заказов. «У меня клиенты стучатся в дверь, говоря: "Вот работа для тендера, вот работа для тендера". То, что я вижу беспокоящим большинство людей — это: "Могу ли я действительно реализовать эту штуку?" Наши частные технологические туры и образовательные мероприятия показывают этим клиентам, как эти инструменты на самом деле работают вместе для достижения этого бесприсмотрового времени работы».
Программное обеспечение DMG Mori LPS 4, запущенное в 2021 году, является четвертым поколением программного обеспечения управления системой автоматизации компании. С его помощью производители могут устранить некоторые шаги управления материалами, подключаясь напрямую к ERP. Например, если клиент заказывает 500 блоков алюминия 6061 для производства насосов, Макдональд объяснил: «как только вы создали эту работу по насосу, ваша ERP-система может управлять спросом к системе паллетного пула о том, что она будет производить дальше. Мы убрали ту ручную связку кого-то ввода данных из ERP в программное обеспечение LPS 4; мы закрыли этот контур, соединив эти две системы. Не все клиенты готовы начать использовать этот уровень сегодня — но некоторые из более продуктивных цехов делают это».
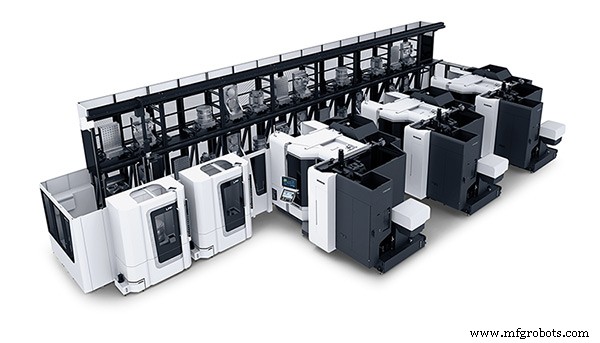
Иллюстрируя, что именно может их FMS, DMG Mori запускает одинометровый LPP с тремя станками в своем собственном цехе, отметил Макдональд. «В нем есть станция мойки деталей, робот-загрузка, гидравлические приспособления и материальные паллеты. Мы обрабатываем литье, из которого строим наши станки, здесь на нашем заводе в Дэвисе. Оператор загружает литье на материальную паллет. Почти все эти литья должны быть подвешены на кране; они слишком тяжелы, чтобы кто-то мог их поднять. Их подвешивают на паллету, которая выглядит как вилочная паллета для погрузчика. Деталь помещается на нее, затем идет в паллетные стойки. Материальная паллета идет в робот-загрузку, как и паллета с приспособлением. Так робот подхватывает деталь и загружает ее на приспособление, затем деталь зажимается гидравлическим зажимом. И затем деталь идет в центр обработки.
«После завершения этой операции она идет в мойку деталей; деталь очищается для удаления любых стружки или налета от нарезанных отверстий. У нас есть клиенты, которые зашли еще дальше, куда мы интегрировали измерительные машины и лазерные маркировочные ячейки. Также некоторые клиенты используют LPP в комбинации с нашей централизованной системой управления инструментами — так что не только заготовки, но и инструменты в магазине станка автоматически меняются. Обычно мы видим внедрение таких ячеек OEM-производителями».
Methods также обслуживает эволюцию от простых паллетно-обменных систем к робототехническим решениям с управлением паллетами, сказал Спенсер.
«Очень успешная система, которую мы разработали и внедрили — это наша система RoboDrill Plus-K», — объяснил Спенсер. «Эта система использует FANUC RoboDrill с роботом FANUC для его обслуживания. С стороны робота есть возможность хранить до 60 заготовок в системе одновременно. В этой системе есть функция управления паллетами, встроенная в систему управления станком, которая позволяет оператору назначать конкретные номера программ различным 60 станциям, где могут храниться детали. Эта гибкая система также позволяет расширенное оснащение на станке, что может быть невероятно полезно при работе с различными типами деталей в 60 разных рабочих станциях».
И высокосортное, низкосерийное производство не исключено, добавил Спенсер. В таких случаях «мы обычно рекомендуем более жесткое решение. С любой продажей автоматизации или станка мы пытаемся показать клиенту расчеты ROI для их цеха, чтобы помочь одобрить продажу оборудования. Мы делаем все возможное, чтобы побить 18-20-месячный ROI для клиента». Система Plus-K компании идеально подходит для высокосортного/низкосерийной работы, добавил он.
«У нас был большой успех с медицинской отраслью с гибкими системами. Я думаю, основная причина — потребность медицинской отрасли в высокосортном типе применения. Под этим я имею в виду, что они обычно могут запускать малые партии — до 10 деталей за раз — перед тем, как нужно сделать другой тип детали. Это идеально подходит для более гибкого решения, которое невероятно легко переключать с одного номера детали на другой».
Для требований прослеживаемости, продолжил он, «мы предлагаем контроллеры ячеек, которые могут помочь клиентам в прослеживаемости деталей через системы. Контроллеры ячеек могут мониторить время бесперебойной работы оборудования, статусы и историю аварий, а также использование станков. Эти системы обычно имеют возможность сканирования QR-кода, штрих-кода или RFID, позволяя оператору сканировать детали при входе и выходе из ячеек во время производства. Эта информация обычно хранится в базе данных, локальной для ячейки, откуда ее можно скопировать на сервер клиента».
Лазерный аспект
Когда лазерная резка и сварка входят в уравнение, FMS приобретает немного иное определение, сказал Доминик Рикард, менеджер по продажам в Северной Америке для Prima Power Laserdyne, расположенной в Бруклин-Парк, штат Миннесота.
«Гибкая производственная система для 3D лазерной обработки означает предоставление системы, которая может поддерживать широкий спектр лазерных процессов, то есть лазерную сварку, лазерное сверление и 3D лазерную резку», — объяснил Рикард. «Система должна поддерживать производственные потребности и быть адаптируемой для будущих потребностей бизнеса».
Эта адаптивность должна включать поддержку для:
— Малого объема сегодня и более высокого объема в будущем.
— Диапазона материалов, от конструкционных сталей, нержавейки и алюминия до специальных материалов. Переключение с одного вспомогательного газа на другое через электронное и программное управление важно.
— Быстрых изменений от одного производственного процесса к другому — от сварки к резке к сверлению и наоборот. Например, он сказал: «Системы LASERDYNE могут переключаться с 3D лазерной резки на 3D сварку за одну-две минуты».
Кроме того, он советовал, лазерные FMS должны обеспечивать информацию о параметрах и процессе в реальном времени для систем мониторинга производства/операций — и эта информация также должна записываться и храниться для будущего справочного использования и анализа.
«С нашей точки зрения, размер системы или станка независим от гибкости», сказал Рикард. «Размер системы определяется деталями, которые клиент собирается лазерно обрабатывать. Системы LASERDYNE разработаны для поддержки производственной гибкости независимо от того, куплена малая или большая система».
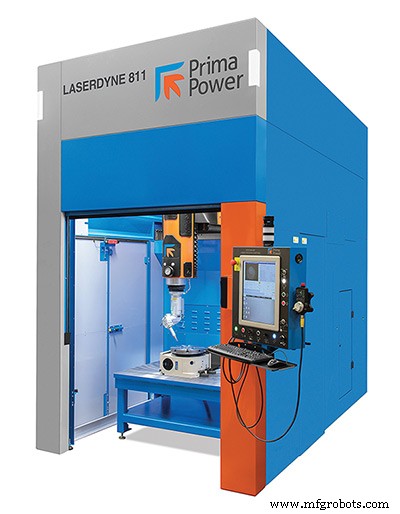
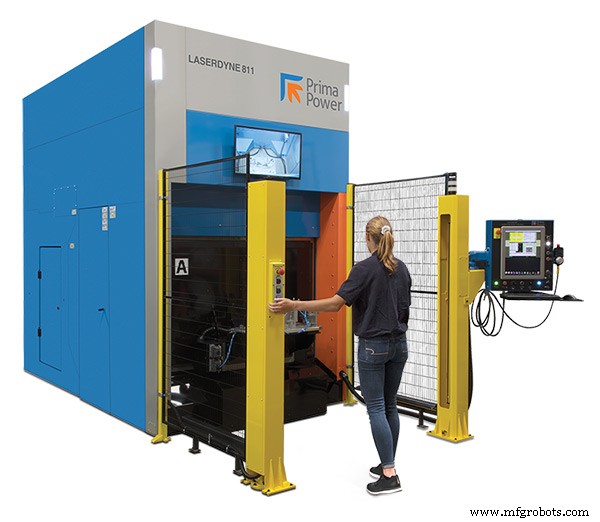
Последним дополнением Prima Power Laserdyne является их система LASERDYNE 811, которая поддерживает философию гибкого производства несколькими способами, объяснил Рикард.
«Во-первых, та же система поддерживает производителя, у которого высокий микс деталей и низкий объем, или производителя, который заказывает систему для производства одной детали на протяжении нескольких лет. Во-вторых, клиент может интегрировать автоматизацию в момент установки системы или в любое время в будущем. Система модульная и регулируемая. В-третьих, система может быть отдельным оборудованием или неотъемлемой частью производственной ячейки».
Система стала верным помощником для одного клиента, подрядчика автомобильной, пищевой переработки и товаров для дома, сказал он. Этот клиент хотел расширить свои возможности обработки и сократить время деталь-деталь для различных 3D металлических деталей и нескольких цилиндрических деталей. Кроме того, клиент хотел сократить время смены приспособлений деталей.
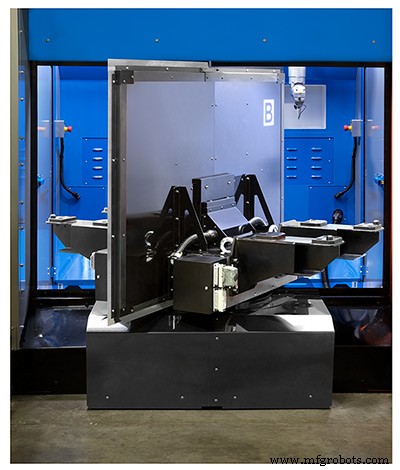
«Мы предоставили клиенту LASERDYNE 811 с двухпозиционным индексным столом [вращательным столом] для лазерной резки 3D деталей. Кроме того, мы предоставили общий интерфейс приспособлений, чтобы оператор мог легко переключать приспособления деталей на вращательном столе. Для поддержки цилиндрической детали мы предоставили вращательный стол с тем же интерфейсом приспособлений, чтобы клиент мог легко добавлять и удалять вращательный стол. Добавление вращательного стола то же самое, что добавление и удаление приспособления детали.
«Результат: клиент может лазерно обрабатывать в высоком SKU-миксе и сокращать циклы деталь-деталь, что снизило общие затраты, увеличило пропускную способность завода, сократило сроки поставки деталей конечным пользователям и позволило клиенту оставаться конкурентоспособным без снижения качества».
Рикард объяснил, как эволюция FMS была критична для успеха его компании.
«По необходимости Prima Power Laserdyne стала ранним пионером в 3D лазерной обработке. Чтобы быть успешными, нам нужно было предлагать гибкие производственные системы. В ранние дни бизнеса было очень трудно продать станок единственного назначения. Клиенты настаивали, что системы должны быть гибкими. FMS — это основная часть нашей ДНК, так сказать.
«За годы источники лазера системы начинались с CO2 лазеров, мигрируя к системам Nd:YAG, а теперь к волоконно-лазерным системам. С каждой сменой источника лазера большее количество материалов могло быть лазерно обработано. Со временем мы проектировали и улучшали наши системы для поддержки сварки, сверления и резки путем смены насадки на конце оптического лазерного цепочки».
Другим изменением стало внедрение компании SPC и MTConnect в свои системы. «С SPC производитель может записывать все параметры процесса и станка для анализа или ведения записей. С MTConnect производитель может стримить параметры в реальном времени, обеспечивая мониторинг процесса в реальном времени. Наконец, система имеет управление в реальном времени над всеми аспектами станка, включая поимпульсное управление лазером. Управление в реальном времени позволяет контроллеру поддерживать семь и более осей и упрощает интеграцию автоматизации с системами LASERDYNE».
В конечном счете, он заключил: «общий производственный сектор и подрядчики-производители — это передовой край при определении и потребности FMS. Эта группа клиентов нуждается в способности адаптировать свои производственные процессы.
Обычно эта группа поддерживает разнообразие продуктов и клиентов. Их благополучие и успех зависят от того, насколько быстро и эффективно они могут адаптироваться к доступной работе с рынком. У каждого рыночного сектора есть подъемы и спады. Если один рыночный сектор в спаде, скорость, с которой производитель может адаптироваться к растущему рыночному сектору, может означать разницу между ростом бизнеса и банкротством».
Система управления автоматикой
- Создание робота на Raspberry Pi и Python: полное руководство
- Топ-13 умных домашних устройств и систем 2019 года — выбор экспертов
- Роботы, видение предприятия и будущее работы
- 6G на старте: вехи, спутники и глобальный импульс телекома
- Использование данных и AI для трансформации производства: преодоление отраслевых вызовов
- Delaware: бесшовное соединение человеческой экспертизы и инноваций ИИ
- Автоматизация и коллаборативные роботы: формируя будущее промышленного тестирования
- Автоматизация и робототехника: переопределение будущего промышленности
- ИИ и робототехника в мультиинспекционных системах для безупречного производства
- Революция в переработке паллет: более безопасные, умные и устойчивые решения разборки