



Поднимите свои шлифовальные операции: от хороших к отличным с передовым ПО и автоматизацией
Как ПО, автоматизация и достижения в абразивах отправляют шлифование деталей и инструментов в овердрайв.
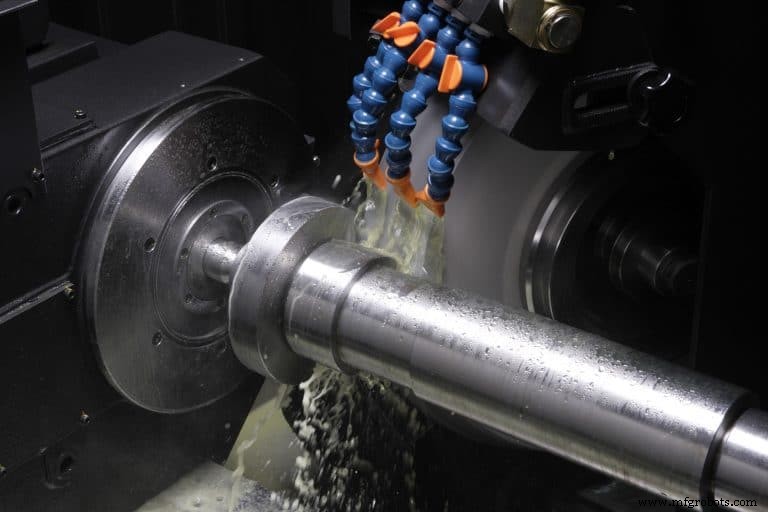
Может быть, ваша компания специализируется на авиакосмических или медицинских компонентах, и вам нужно производить сложные геометрии в металлах, слишком твердых для резания конвенциональными методами обработки. Или может быть, вы работаете в или владеете инструментальным цехом, и ищете более быстрые, более рентабельные способы производства сверл, фрез и формообразовательных инструментов. Какая бы причина, и какое бы требование ни было, вам повезло. Как и с большинством металлообрабатывающих технологий, шлифование — более правильно называемое абразивной обработкой — сильно улучшилось в последние годы.
Как так? Для начала, производители шлифовальных кругов разработали новые связи и суперабразивы, которые явно заслуживают звания «супер», способные удалять больше материала за меньше времени, чем когда-либо прежде. И производители шлифовальных станков доставляют все более способное оборудование, достаточно жесткое и мощное, чтобы полностью использовать преимущество этих передовых абразивов, добавляя умные функции как автоматизация, удаленный мониторинг и интеллектуальные программные системы к своим станкам.
Просто сказано, шлифование вошло в новую эру производительности и точности деталей; если вы не пользуетесь преимуществом этого, вы могли упускать значительные возможности для улучшения процесса, увеличения качества продукта и подъема конечной линии.
Лучший контроль критичен
Ключевым драйвером для этого является дефицит квалифицированных токарей. Это по словам Шейна Фарранта, национального менеджера по продукту для шлифовальных станков в JTEKT Toyoda Americas Corp., Арлингтон Хайтс, штат Иллинойс, который добавил, что сделать человеко-машинный интерфейс (HMI) легче для понимания — необходимый первый шаг к минимизации эффектов менее квалифицированной рабочей силы.
«Более простой, более интуитивный HMI — один из многих улучшений станка, которые мы разработали для нашей линейки универсальных, цилиндрических, распредвальных и коленчатых валовых шлифовальных станков», — сказал он. — «Это означает пользовательский формат, с большей зависимостью от картинок и другой графики для помощи процедурам настройки и программирования».
Также был большой толчок к рабочей среде, основанной на Интернете вещей (IoT). Например, диагностическая страница на тактильном управлении TOYOPUC Toyoda отображает уровни охлаждающей жидкости, вибрацию станка, температуру масла — все, что может перевестись в плохое качество детали или создать производственную проблему, пошлет немедленный алерт кому угодно, кто отвечает за его исправление. Дополнительно, возможно собрать эту информацию с управления станка и пушить ее в сетевую базу данных для исторического анализа.
Другая экономия времени особенность — автоматическая генерация альтернативных программ, которые оператор может вызвать, если есть процесс-связанная проблема. Менеджер по предложительной инженерии JTEKT Toyoda Стив Эрли сказал, что эта конверсационная опция управления доступна на роьовом шлифовальном станке компании GE6, станке, который также выиграл от некоторых модификаций к отливке, моторам и другим компонентам, все спроектированные для снижения вибрации и увеличения точности станка в этом специальном приложении.
Материалы, используемые для изготовления литий-ионных батарей, используемых в электрических автомобилях, довольно тонкие, объяснил он, и ролики, производящие этот материал, должны быть поэтому экстремально точными, с очень тонкими финишными покрытиями поверхности. «Когда оператор настраивает станок, контроль представит обобщенную программу для старта, так же как две альтернативы — одну, более агрессивную для более быстрых времен цикла, и более консервативную программу, производящую лучшие финишные покрытия поверхности», — сказал Эрли. «Основываясь на начальных результатах, оператор может легко решить переключиться на тот набор параметров обработки, который дает лучшую деталь в кратчайшее возможное время».
Меньше операций требуется
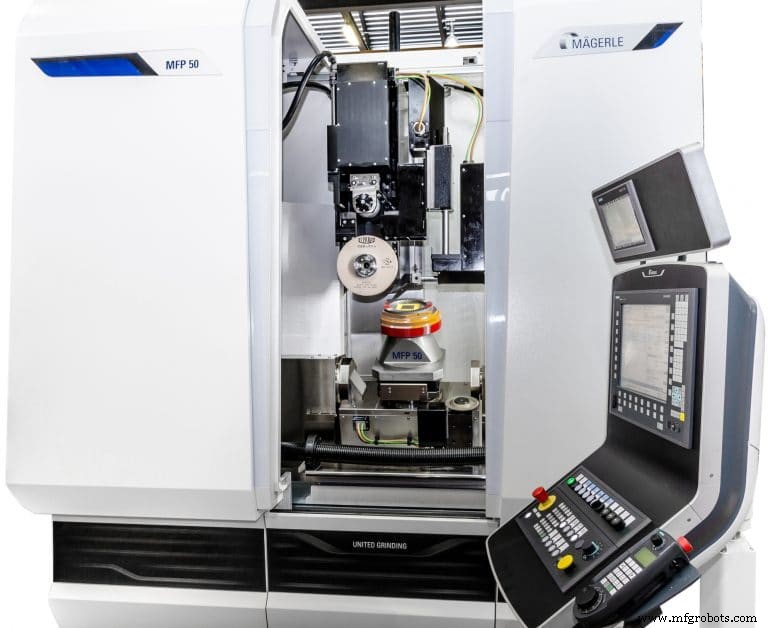
Ларри Маршанд, вице-президент профильной группы в United Grinding North America Inc., Майамисбург, штат Огайо, согласился с потребностью в легких для использования управления, особенно когда шлифовальные станки становятся более способными. Но он сказал, что есть также огромный зов по всему производственному сообществу для сокращенного work-in-process и меньшего количества операций обработки, ведущий United Grinding и другие компании к принятию так называемого подхода «done-in-one» для сокращения времени контакта оператора и увеличения ценности на операцию.
Для поддержки этого, United Grinding ввела «дополнительные процессы, операции и особенности» к профильным шлифовальным станкам, которые когда-то были очень одноцелевыми. «Клиенты хотят добавить больше ценности в одном обращении детали», — сказал Маршанд. «Мы видели большой спрос на станки с автоматическими сменщиками инструментов, делающими возможным шлифовать деталь, а затем приносить сверло или фрезу для завершения детали. Это устраняет вторичные операции, сокращает лид-тайм детали и улучшает качество».
Это означает, что станочные цехи должны обменять свои ЧПУ-станки на супер-шлифовальный делающий-все? Вообще нет. Как мультизадачные станки делают довольно хорошую работу фрезерования шлица или шлифования шейки, мультизадачный шлифовальный теперь может выполнять задачи, когда-то зарезервированные для центров обработки и сверлильно-резьбонарезных станков — то, что сказано, ни один стиль станка не может заменить другой. Как Маршанд указал: «Если у вас деталь, которая шлифовально-интенсивна, вы всегда лучше с выделенным шлифовальным».
Есть несколько причин для этого, сказал он. Шлифование требует существенно больше охлаждающей жидкости чем фрезерование и токарные операции, нацеленная точно на пересечение детали и круга. Привод круга, измеряющего пару футов в диаметре, требует много лошадиных сил, намного больше, чем доступно на среднем чипмейкинг станке. Наконец, удержание десятых и однозначных финишных покрытий поверхности весь день — то, во чем большинство ЧПУ-шлифовальных преуспевают, потому что они спроектированы для оптимизации этих операций. Центры обработки? Не так уж.
Борьба с трудным материалом
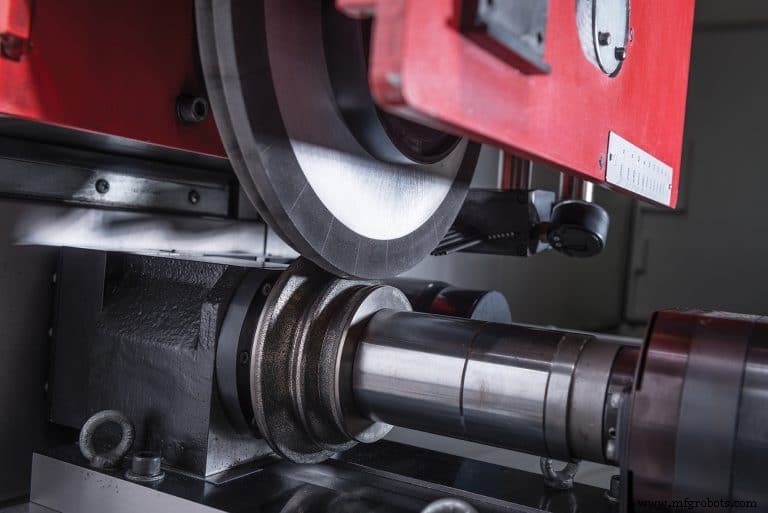
Эти способности особенно релевантны с металлами, высокими в никеле, хроме и кобальте, сказал Маршанд. «Много нашего бизнеса идет от клиентов, производящих детали из Инконеля и Rene, материалов, которые — по крайней мере в их закаленном состоянии — практически необрабатываемые. Их единственная опция — ЭРО или шлифование, и благодаря жесткости, мощности и точности современных шлифовальных станков, плюс доступность суперабразивов, которых не было доступных до недавнего времени, большинство выбирают последнее».
Один из ведущих производителей суперабразивов — Norton|Saint-Gobain Abrasives, Вустер, штат Массачусетс. Альфредо Барраган, старший корпоративный инженер приложений для суперабразивов Северной Америки, сказал, что шлифование когда-то считалось процессом «только финишной», но, с развитием все более способной шлифовальной технологии, эволюционировало в основной процесс обработки. Для достижения наибольшего успеха с этим процессом, однако, равно современные абразивы должны быть применены.
«Традиционные смольные или металлосвязанные алмазные матричные круги склонны быть действительно плотными», — сказал Барраган. — «Быть плотным — хорошая вещь, потому что это дает вам надежную структуру и помогает обеспечить сильную связь, держащую ту структуру вместе, но это поднимает одно соображение: круг склонен быстрее загружаться, что в долгую прогонку снижает производительность. Круги гибридной связи Norton Winter Paradigm решают эту проблему».
Круги говорят, что обеспечивают комбинацию улучшенного удержания зерна с высокими уровнями пористости, таким образом снижая режущие силы. Высокая пористость также снижает загрузку — круг шлифует холоднее, свободнее, с меньшим простоями, в конечном счете производя больше деталей в день. В зависимости от использованного абразива, гибридные связные круги эффективно шлифуют карбид, передовые керамики, закаленные инструментальные стали и высокотемпературные сплавы, которые Маршанд от United Grading только что упомянул.
В этом больше, чем технология абразивов. Как станки, к которым они прикреплены, круги сами становятся умнее, с встроенными RFID тегами для лучшего управления активами, оптимизированной закупки, отслеживания информации об использовании и обточке, и защиты от ошибки оператора.
Norton|Saint-Gobain также не ограничивает свои усилия абразивными продуктами. Их система мониторинга и диагностики процесса 4Sight предоставляет IoT функциональность, похожую на обсуждавшуюся ранее, с бренд-агностическим, реальным-временем мониторингом значений шлифовального станка как нагрузки шпинделя и использования станка, и способностью хранить данные для тренд-анализа или посылать алерты по необходимости. «Это одна из крупнейших инициатив года для нас, и вместе с нашими системами умных тегов служит фундаментом нашего решения Индустрии 4.0», — сказал Барраган.
Приходит на ваш экран: V@dison
Они не одни. Vollmer of America Corp., Карнеги, штат Пенсильвания, вместе с своей родительской компанией, группой Vollmer, работает над рядом инструментов и сервисов, спроектированных для «цифровой трансформации» шлифовальных операций. Брендированные как V@dison, эти включают V@ экран для улучшенной видимости параметров станка, V@ check для симуляции процесса, V@ boost для оптимизации производительности станка согласно детали, и V@ guide для более последовательного предупредительного обслуживания.
Vollmer все еще на ранних стадиях этой инициативы, но Североамериканский менеджер по продажам Шеннон Фокс сказал, что все еще много низковисящих плодов улучшений доступно шлифовательному сообществу. Главный среди этих — автоматизация — Фокс указал на роботизированную загрузку деталей и смену круга возможностей своего VGRIND 360 инструментального и резецового шлифовального как один пример, опции, которые Vollmer и действительно большинство производителей станков устанавливают на рутинной основе, пока их клиенты работают к беспилотному производству.
Симуляция — еще один рутинный запрос. Хотя система V@ check Vollmer все еще в разработке, Фокс отметил, что ПО NUMROTOplus, предлагаемое на станках Vollmer и других брендов шлифовальных, является зрелым, хорошо принятым альтернативным. «Симуляция становится более важной, как шлифовальные растут более способными», — сказал он. «Квартиры туже, геометрии инструментов все более сложны, и многие станки — наши включены — позволяют использование множественных паков кругов в одиночной работе, поднимая проблемы интерференции. Без симуляции вы рискуете разбить очень дорогой станок».
Видеть — значит верить
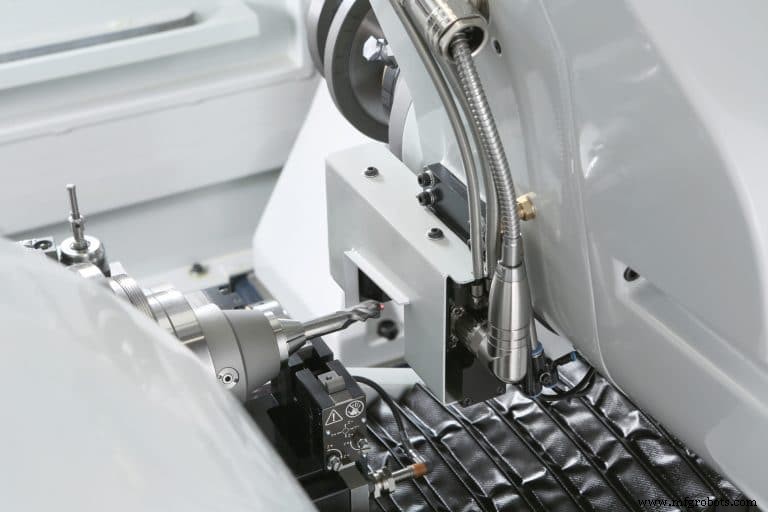
Симуляция важна и для других причин. Мельбурн, Австралия-базированная ANCA CNC Machines, например, использует ее для предсказания дисбаланса инструмента в переменном шаге фрез. «Это один из компромиссов с высокопроизводительными резами — потому что расстояние полос нерегулярно, они изначально выходят из баланса», — сказал Лукас Хейл, глобальный менеджер по маркетингу. «Для борьбы с этим, мы разработали симуляционное ПО, которое рассчитывает дисбаланс и корректирует NC-программу для компенсации его удалением дополнительного материала в стратегических локациях. Инструмент сходит со шлифовального идеально сбалансированным, доставляя расширенную жизнь инструмента и лучшее финишное покрытие поверхности на обрабатываемой детали».
Хейл согласился на вызове для автоматизации, включая роботизированную обработку деталей и кругов, но предложил ряд дополнительных способов накачать производительность. Где рутинное «прилипание» круга для удаления загрузки когда-то делалось вручную, ANCA автоматизировало это, сокращая затраты на труд и продлевая жизнь круга. ПО и станки ANCA говорят, что обеспечивают «значительную легкость использования», сокращая время наладки. И лазерные измерительные системы обеспечивают в-процесс верификацию точности и геометрии режущего инструмента, за которой следуют автоматизированные смещения или обточка круга для компенсации износа.
И ANCA ушла этим процессом на шаг дальше. Через коллаборацию с компаниями такими как Zoller Inc., ведущим провайдером оборудования для пресеттинга инструментов, ANCA разработала интерфейс, поддерживающий автоматическую инспекцию и обратную связь к ЧПУ-шлифовальному — робот помещает резец в пресеттер, который измеряет его и отправляет результаты в программную систему, которая корректирует станок как нужно. Это «замыкает петлю», объяснил Хейл, и вместе с интегрированными системами управления заготовками, позволяет клиентам «загрузить сотни инструментов, нажать старт, и вернуться на следующий день к готовым режущим инструментам», сказал он.
«Базовая конструкция станка также улучшилась за последние пять лет или около того», — продолжил Хейл. — «Например, линейные моторы стали намного более обычными в нашей отрасли. Они не только вносят вклад в качество режущих инструментов и поэтому качество деталей, сделанных с ними, но линейные станки движутся гораздо быстрее, чем те с шариковыми винтами, сокращая время циклов. И потому что меньше износа на компонентах станка, жизнь оборудования расширена. Это почему линейные моторы довольно много стали стандартным компонентом любого высокоточного, высокопроизводительного шлифовального станка».
Первая деталь, хорошая деталь
Как JTEKT Toyoda адресует дефицит квалифицированных токарь с более интуитивным ПО управления, Rollomatic Inc., Манделейн, штат Иллинойс, работает над тем, чтобы сделать настройки станков как легче, так и быстрее. Это потому, что большинство производителей инструментов и резецов ничем не отличаются от любого металлорежущего контрактного цеха; они сталкиваются с меньшими размерами партий и более короткими лид-таймами, делая время наладки большим процентом любого производственного запуска. Одна часть решения? Лучшее ПО.
«Десятилетиями цехи сжигали через три, четыре, пять заготовок деталей на настройке, постепенно настраивая станок до получения хорошей детали», — сказал Эрик Шварценбах, президент Rollomatic Inc. — «Но используя интеллектуальное ПО, очень возможно сократить количество бракованных заготовок, с нулем как конечной целью. Не только это сокращает материальные затраты, но и время наладки».
ПО помогает оператору, делая 3D-представление станка, заготовки и шлифовального круга, сказал Шварценбах, устраняя необходимость в сухом прогоне. Оператор может ускорить анимацию, замедлить её, отмотать назад или зумировать на проблемные зоны, помогая ему избежать потенциальных коллизий между паком кругов и заготовкой. И когда анимация сделана и станок фактически делает детали, ПО работает для устранения «пустых ходов» и сокращения дистанций безопасности до минимума.
Умное ПО велико, но Шварценбах был быстр указать, что станок и его связанные системы равно важны. Чем более точный и стабильный станок, тем легче попасть в целевой размер на первой попытке. Также улучшенная технология обточки круга, автоматизированные процедуры калибровки, более быстрые управления, обрабатывающие вычисления быстрее, и гибридные связные круги, износоустойчивые, свободно-режущие и удерживающие острые углы дольше — критичны. Эти факторы играют большую роль в более быстрых настройках и улучшенной способности сделать первую деталь хорошей, с более короткими временами циклов в загрузку.
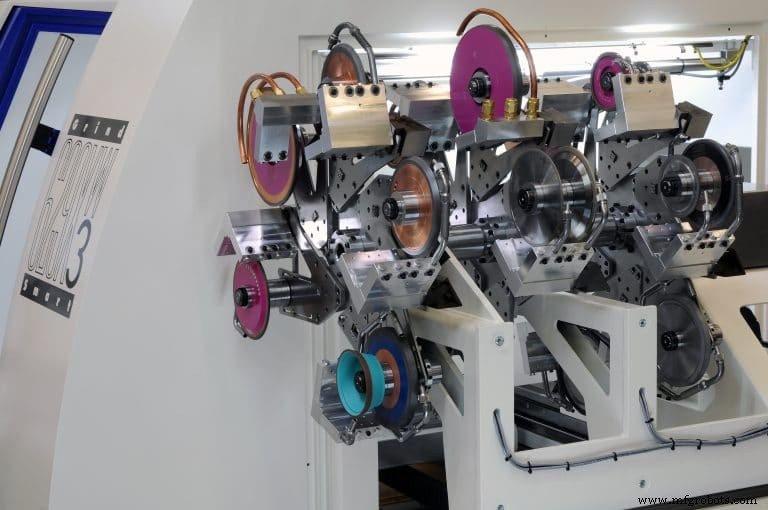
Как другие упоминали, автоматизированная смена круга — еще один гейм-чейнджер в шлифовании — Шварценбах сказал, что высокоскоростные сменщики Rollomatic могут менять пак круга за пять секунд, арбор-к-арбор, и достигать grind-to-grind времен 11 секунд. Выгода идет за пределами более коротких времен циклов, однако. «Если у вас пак с четырьмя кругами на нем, потенциал коллизии выше, чем с одним или двумя кругами. Это усложняет наладку. Так что если вы можете разделить большой пак круга и позволить 11-12 секунд времени на смену круга, то это предпочтительный путь в этот день и возраст».
Система управления автоматикой
- Почему Google Cloud Platform (GCP) — умный выбор для карьеры
- Лидерство 5-го уровня: зеркало, движущее величием
- Повышение надежности компонентов передачи мощности: Проверенные стратегии для горнодобывающего, производст…
- Почему наряды заслуживают больше внимания: раскрытие бизнес-ценности
- Переход от индикаторных светов к HMI-дисплеям: когда и почему это имеет смысл
- Максимизация ROI на самосвале: умные советы по инвестициям
- Почему абразивные колеса и лепестковые диски 5 и 6 дюймов повышают эффективность в металлообработке
- EU Automation: главные технологические тренды производства 2020 года и их будущее влияние
- 7 проверенных стратегий, которыми должен владеть каждый менеджер по безопасности
- Плоское шлифование: точная мастерство для превосходных поверхностей