



Технология VMC расширяет приложения и повышает производительность
Продвинутые модели продолжают расширять охват VMC на цеху.
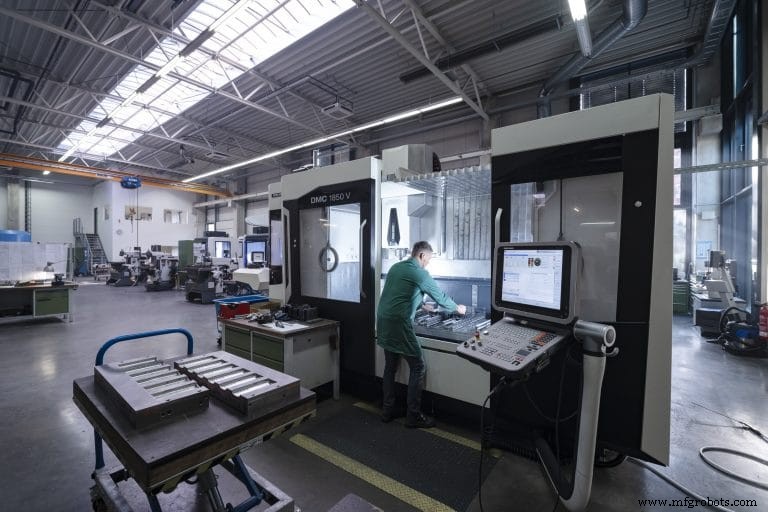
Вертикальные центры обработки с передовыми особенностями и функциями зарабатывают свои полоски как более производительные члены арсенала ЧПУ-оборудования станочных цехов. Сегодняшние VMC бросают вызов представлению, что они должны быть отнесены в какой-то редко посещаемый темный угол цеха, или ограничены вторичной обработкой. VMC традиционно были дешевле по сравнению с горизонтально-стоечными центрами обработки, но без производственной способности.
В некоторой степени, самые недавние дополнения передовых технологий позволили VMC сократить пробел в производительности и закрепить конкурентное преимущество в высокоскоростных, высокоточных приложениях, столь разнообразных, как авиастроение, медицина, энергетика и аналогично требовательные отрасли. Функциональность VMC была значительно увеличена с добавлением четвертых и пятых осевых конфигураций table-on-table и trunnion, множественных паллетных сменщиков, большего количества инструментов и высокоскоростных шпинделей. VMC способны обрабатывать самые сложные детали, такие как лопастоные роторы для реактивных двигателей, лопатки турбин для энергетики, крупные авиакосмические компоненты и точное прессово-штамповочное дело.
Кейс-стади: VMC для прессово-штамповочного дела
Werkzeugbau Leiss GmbH считается одним из ведущих и самых успешных производителей экструзионных дуловых форм и растягивающих дуловых форм. В тесном сотрудничестве с клиентами, компания из Людвигштадта, Верхняя Франкония, Германия, разрабатывает новые дизайны упаковки для пищевой, фармацевтической, химической, автомобильной и косметической отраслей, а также штампы и формы, спроектированные и произведенные примерно 65 квалифицированными сотрудниками Leiss.
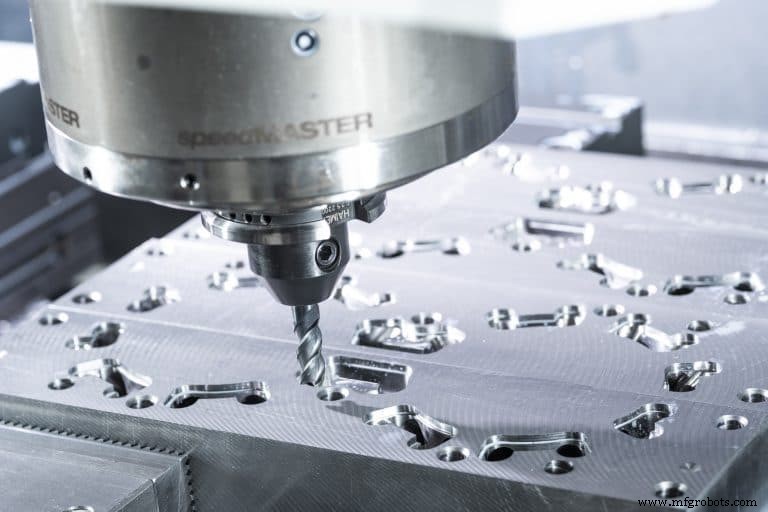
«Как сервис-провайдер в дизайне и строительстве инструментов, мы видим себя как партнера для наших клиентов», — сказал Даниэль Лайсс, объясняя стратегию компании. Он управляет компанией вместе с отцом Фрицем Лайсс. Тесные партнерства с клиентами часто начинаются с разработки новых дизайнов упаковки. «Чем раньше мы помогаем процессу с нашим опытом, тем более экономичным производство штампов для всех заинтересованных».
Это делает возможным для Werkzeugbau Leiss производить 250 новых штампов в год с общим около 1000 полостей, а также периферийные компоненты, такие как дуловые шплинты, маски/пробивки или штампы/шплинты.
Werkzeugbau Leiss управляет своим высокообъемным производством в своих крупных и современных объектах. Точная обработка выполняется мощным парком станков, включая десять ЧПУ-станков от DMG Mori. В дополнение к двум токарным станкам CTX, парк станков включает пять вертикальных центров обработки из серии DMG Mori DMC V. Это включает DMC 1150 V, DMC 1450 V и также новый DMC 1850 V.
Станки работают на полную мощность, обрабатывая высокоточные экструзионные дуловые формы, составляющие 80% производства Leiss. Их производственные процессы варьируются от сверления и фрезерования систем охлаждения до черновой и чистовой обработки. «Мы выигрываем от высокой стабильности и точности станков, что позволило нам сократить чистовую работу до минимума, особенно в области крупных форм для длинноходовых станков», — сказал Даниэль Лайсс, относясь к последующей полировке форм.
Крупнейшая модель серии DMC V была установлена в июле 2018 года как станок для полевых испытаний, который Даниэль Лайсс считает идеальным дополнением: «С DMC 1850 V, DMG Mori адаптировал проверенную станочную концепцию к растущим требованиям качества при обработке более крупных и тяжелых компонентов». Вертикальный центр обработки расширяется до 1850 мм ходов по оси X, и 700 мм и 550 мм соответственно по осям Y и Z. Максимальная грузоподъемность — 3000 кг.
По словам Даниэля Лайсса, DMC 1850 V идеально соответствует требованиям прессово-штамповочного дела. «Стабильность станка применяется как к 2.5D обработке и сверлению, так и к 3D черновой обработке. С своей точностью и динамикой станок также впечатляет для 3D чистовой обработки и поэтому подходит для использования во всех фазах производства инструментов», — сказал он. После всего нескольких месяцев полевых испытаний DMC 1850 V использовалась в двухсменной операции и надежно выполнялась с тех пор.
VMC с наклонным столом
Mazak Corp., Флоренс, штат Кентукки, продолжает расширять свою кентукки-дизайненную и построенную линейку VMC с вертикальным центром обработки VC-500A/5X, который имеет трюненный наклонный стол. VMC спроектирован для точной, рентабельной обработки мелких, сложных деталей через полноценную пятиосевую обработку. VC-500A/5X присоединяется к VMC Mazak, которые включают трехосевые, четырехосевые и пятиосевые возможности обработки с онбордным зондированием для локации детали и инспекции особенностей. VC-500A/5X обладает ЧПУ Mazatrol SmoothX, делая легким генерирование программ для производства сложных деталей.
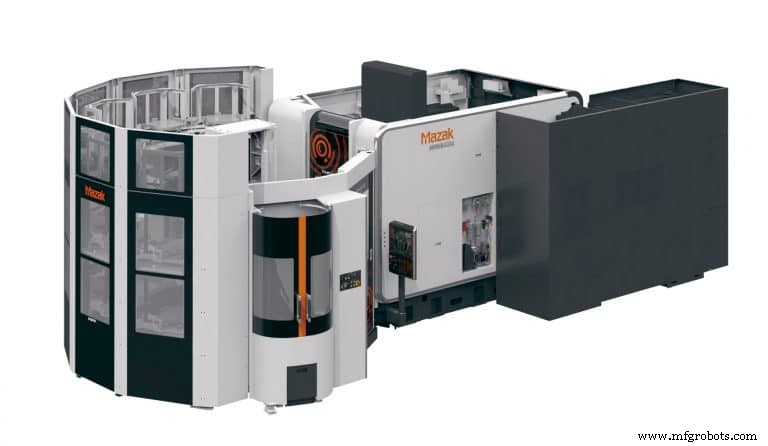
Продвинутые функции VC-500A/5X позволяют ему обеспечивать самые короткие возможные времена цикла обработки, особенно в программах с мелкими инкрементами для одновременных пятиосевых операций и свободной формообразования прессово-штамповочной обработки, сказала компания. Эти функции включают высокий gain feed forward контроль, быстрые скорости вращательных осей, переменный контроль ускорения и интеллектуальное фрезерование карманов. Специальное ПО для дизайна шестерен и метрологический блок могут быть интегрированы в замкнутый процесс шестеренной обработки.
Ходы осей VC-500A/5X принимают размеры деталей до 19.88 дюйм (505 мм) в диаметре и 12 дюйм (305 мм) в высоте. Скорости быстрого перемещения для этих трех линейных осей — 1181 дюйм/мин (30 м/мин). VC-500Z/5X оснащен высокопроизводительным 12000 об/мин CAT-40 шпинделем для обработки всех обычных материалов, включая сталь, алюминий и чугун. Опциональные скорости шпинделя 15000 и 20000 об/мин доступны.
60-инструментальный АТС помогает сократить время наладки, позволяет избыточное инструментирование и обеспечивает увеличенные беспилотные, непрерывные операции. Этот процесс дает контрактным цехам высокоточный и рентабельный вариант для обработки мелких и средних партий шестерен со стандартным инструментом.
Автоматизация одного станка
С цеховым пространством в дефиците, малые фуутпринт станки широко ценятся, как и автоматизация, которая может оптимизировать доступное цеховое пространство. Системы автоматизации одного станка для вертикальных центров обработки предлагают продуктивное решение для малых цехов с способностью встречать меняющиеся производственные требования с расширяемыми, рентабельными системами. Они требуют минимального цехового пространства и обеспечивают беспилотную операцию, держа шпиндели станка в резании пока операторы свободны загружать новые детали, выполнять проверки контроля качества или ухаживать за различными другими задачами цеха.
Когда речь идет об автоматизации, OEM станков, такие как Mazak, понимают, что один размер не подходит всем и продолжают развивать масштабируемые системы автоматизации. Такие системы масштабируемы в размере, стоимости и способности, тем не менее предоставляют типичные выгоды любой формы автоматизации — увеличенный выход от станков и труда — по сути делая больше с меньшим.
Вот как Mazak оценивает выгоды автоматизации одного станка. По сравнению с более обширными системами автоматизации, системы автоматизации одного станка имеют драматически меньшие фуутпринты, и во многих случаях контрактных цехов это все, что нужно.
Сегодняшние системы автоматизации одного станка — типично стандартизированные решения, тем не менее гибкие и расширяемые. Например, система автоматизации Multi Pallet Pool (MPP) от Mazak дает цехам опцию трех разных конфигураций, держащих 6, 12 или 18 паллетов. Система работает через разные производственные методы и оператор может установить систему MPP на запуск low-mix/high-volume деталей или коротко-беглых деталей с частыми сменами.
Изначально цех мог начать с шестипаллетного MPP, состоящего из двух рядов по три паллета. Эта двухъярусная система могла расшириться до шести паллетов на каждом ряду для общего пула 12 паллетов. Для 18-паллетной системы MPP вырос бы до трех рядов по шесть паллетов. Независимо от конфигурации, размер MPP в терминах фуутпринта остается малым, экономя ценное цеховое пространство.
Шестипаллетный сменщик MPP, спаренный с пятиосевым VMC Mazak Variaxis i-600, например, использует на 29% меньше цехового пространства, чем шестипаллетная линейная-тип система, предоставляя ту же вместимость. По сравнению с 12-паллетной системой, MPP сокращает требования к цеховому пространству на 44%. И когда используется с пятиосевым VMC Mazak Variaxis i-700, шестипаллетный MPP на 44% меньше, чем шестипаллетная линейно расположенная система, и 12- и 18-паллетные системы MPP нуждаются в менее чем половине пространства.
В контрасте с другими системами автоматизации, MPP использует актуальные станочные паллеты вместо дополнительных, помещенных поверх существующего паллета станка. MPP Variaxis i-600 обладает паллетом 400 кв. мм, держащим максимальную нагрузку 300 кг при размерах до 600 мм в диаметре и 425 мм в высоте.
Паллет Variaxis i-700 MPP — 500 мм квадрат и имеет грузоподъемность 400 кг. MPP работает с той же системой зажима паллета, что и типичный двухпаллетный сменщик, установленный на станке. Внутри MPP сервоприводный робот подбирает и размещает паллеты в и из станка.
MPP использует то же ПО Smooth PMC, которое управляет обширной многомашинной системой автоматизации Palletech от Mazak. Управление станка отображает ПО, которое работает на отдельном блоке управления ячейкой. ПО Smooth PMC делает легко мониторить автоматизированную обрабатывающую систему от почти где угодно используя смартфон, ПК или планшет. ПО также позволяет цехам менять расписания на лету, управлять файлами программ деталей, отслеживать жизнь/поломку инструмента, а также выдавать инструкции цеху.
Быстрее от чертежа к детали
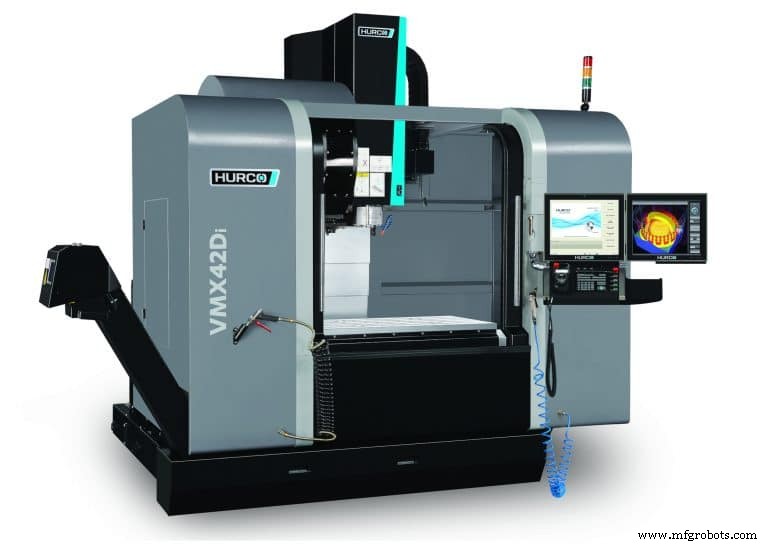
Вы бы ожидали, что Hurco Companies Inc., изобретшая конверсационное программирование, будет лидером в оптимизации процесса получения от чертежа к детали быстрее с ЧПУ-центрами обработки. И это так.
VMC Hurco пробегают гамму, от компактной ценностной модели VM CNC VMC до пятиосевых серий VMX, и для крупнейших авиакосмических деталей серии DCX двухколонных центров обработки с 2- и 3-метровыми осями X. VMC Hurco используются для производства деталей для автомобильной, авиакосмической, медицинской аппаратуры, энергетики, инжекционного инструмента и формы, транспорта и электроники отраслей.
На своих старших ЧПУ-центрах обработки Hurco предлагает двухэкранное управление для более быстрой, легкой обработки. Data Block Search помогает операторам редактировать программу детали для коррекции особенности, например. Вместо поиска через строки кода, программист использует графический экран для выбора особенности детали, которая нуждается в редактировании, и соответствующая строка кода появляется на другом экране, так что изменение может быть сделано быстро.
Функция Concurrent Programming Hurco улучшена с двухэкранным управлением. Пока центр обработки работает одну деталь, оператор может программировать следующую деталь без прерывания цикла обработки.
DXF Transfer позволяет оператору импортировать CAD-изображение, выбрать желаемые особенности, и управление WinMax CNC автоматически создает программу. Программа детали может быть проверена на экране с системой верификационной графики Hurco, которая включает 3D-рендеринг солида траектории инструмента с динамической ротацией и реальным-временем отображением инструмента так, что деталь может быть просмотрена с любого угла без необходимости перерисовывать её.
Недавние функции управления и ПО Hurco спроектированы для оптимизации всего от оптимизации времени цикла до захвата инструментальной информации. UltiMotion сокращает время цикла до 30%, что, по словам Hurco, значительно увеличивает качество финишного покрытия поверхности.
UltiMonitor позволяет удаленный мониторинг станка от любого веб-браузера, или возможно увидеть экран управления или видео от USB-камеры на станке. Absolute Tool Length позволяет настройку инструмента быть независимой от детали и станка. В результате, инструментальная информация должна быть захвачена только однажды, позволяя инструменту использоваться на других центрах обработки, облегчая использование офлайн-пресеттера инструментов. Дополнительно, Tool Change Optimization анализирует программу детали и автоматически сокращает количество смен инструментов переупорядочив программу для оптимальной эффективности.
Полноценная способность VMC
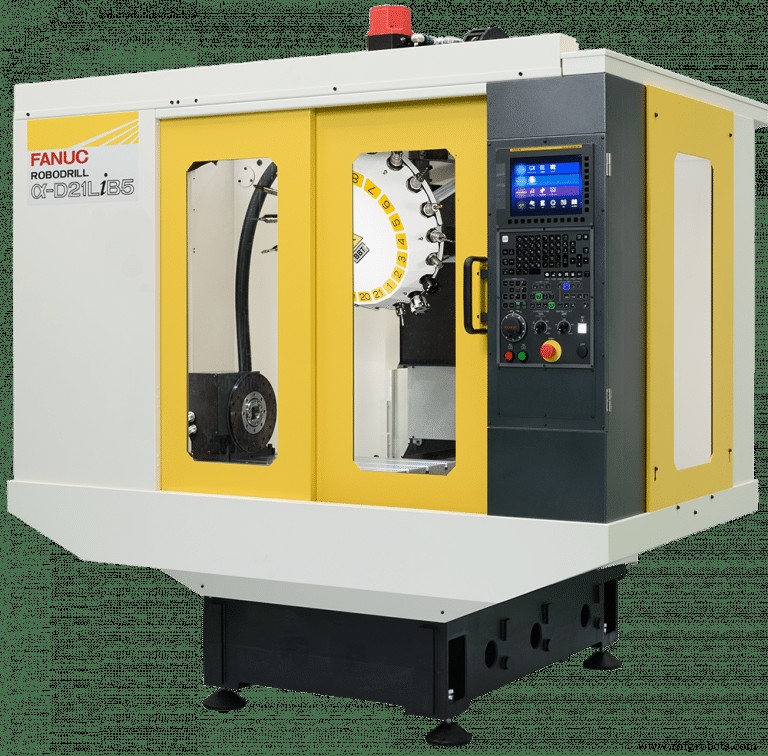
Знакомый FANUC RoboDrill имитирует способность вертикального центра обработки выполнять фрезерование, сверление, нарезание резьбы, фейсинг, карманование и шлицевание — все, что может VMC, сказал Кен Корклин, менеджер по продукту RoboDrill, Methods Machine Tools Inc., Садбери, штат Массачусетс.
«RoboDrill отлично конкурирует с 20 x 30 дюйм и 20 x 40 дюйм VMC и может делать то же количество работы, как 40-конусный 20 x 30 дюйм VMC и делать это на 15-50% быстрее. Причины — быстрая смена инструмента, быстрое включение/выключение шпинделя и высокие ускоряющие моторы. Даже если 40-конус может делать некоторую тяжелую черновую обработку, RoboDrill обыгрывает их в шлицевании, нарезании резьбы, сверлении, кармановании и круговой интерполяции. С черновой обработкой RoboDrill обычно на 15% быстрее; без черновой до 20-40% выше», — сказал он.
Более 7000 RoboDrill установлено в Северной Америке, примерно половина в контрактных цехах и половина в отраслевых цехах. Приложения включают высокоскоростную обработку алюминия для авиакосмических деталей, титана и кобальт-хромов для медицинских деталей и деталей оружия, а также общее машиностроение.
«Технология шпинделя BIG Plus дала 30-конусному C-frame стилю RoboDrill площадь поверхностного контакта, позволяющую ему брать более тяжелые, высококачественные резы и делать это на молниеносных скоростях — чему 40-конусные станки имеют трудности соответствовать», — сказал Корклин. — «Например, RoboDrill способен делать типичную прессово-штамповочную работу или медицинские приложения с высокоскоростным шаровым фрезером со скоростями подачи 200 дюйм/мин (50 м/мин) или больше из-за его быстрых скоростей ускорения/замедления».
RoboDrill доступен в трех размерах: короткая кровать, средняя кровать и длинная кровать с последним управлением FANUC 31i-B5 Nano CNC. Ходы X/Y/Z в модели короткой кровати — 300 x 300 x 300 мм; 500 x 400 x 330 мм в средней модели; и 700 x 400 x 330 мм в длинной кровати. Скорости быстрого перемещения — 2125 дюйм/мин (54 м/мин) во всех трех моделях. BIG Plus шпиндели — 10000 и 24000 об/мин с 21-инструментальным АТС.
Новейшие дополнения к RoboDrill включают сервопривод для турели, который сокращает время цикла, а также функции вроде Ai Overlap, которая позволяет дуговые радиальные ходы по Z-оси для сокращения времени цикла вместо 90° углов, требующих остановки. Сенсорный iHMI контроль от FANUC позволяет растущее использование приложений, таких как Go Probe от Renishaw.
RoboDrill спроектированы для бесшовного соответствия с роботами FANUC для стандартных пакетов автоматизации или для кастомизированных решений автоматизации. Methods имеет количество стандартных решений автоматизации «bolt-on» в новой серии Plus, включая Plus K.
Plus K позволяет RoboDrill работать без присмотра через расширенный автоматический сменщик инструментов и автоматизированный паллетный сменщик. Кастомизированные решения автоматизации были фокусом Methods Automation на протяжении лет, по словам компании.
С управлением FANUC 31iB5, RoboDrill пятиосево-способен. Опции такие как AICCII и тысяча блоков lookahead делают его способным на высокоскоростное контурирование и обработку. Его размер и 1.5 g ускорение делают его высокоманевренным и способным на сокращение времени цикла 15-50% по сравнению со стандартными VMC, по словам Корклина.
Линейные и скользящие направляющие VMC
Многие строители станков теперь склоняются исключительно к станкам с линейными направляющими. Но Doosan Machine Tools America, Пайн Брук, штат Нью-Джерси, предлагает как линейные, так и скользящие направляющие VMC, предоставляя широкий спектр опций обработки.
Серия DNM обладает линейными направляющими, шпинделями BIG Plus 40- и 50-конусными (которые идут стандартными на VMC Doosan), и скоростями шпинделей от 8000-15000 об/мин. Модель S оснащена 15000 об/мин и более быстрыми рапидами. Ходы по оси X варьируются от 20.5 до 85 дюйм (520-2160 мм) в линейке моделей.
Для более тяжелой обработки в более твердых материалах, серия Mynx обладает конструкцией скользящих направляющих, шпинделями BIG Plus 40- и 50-конусными с либо шестернистой головкой, либо прямым приводом, в зависимости от модели, и диапазоном 6000-12000 об/мин.
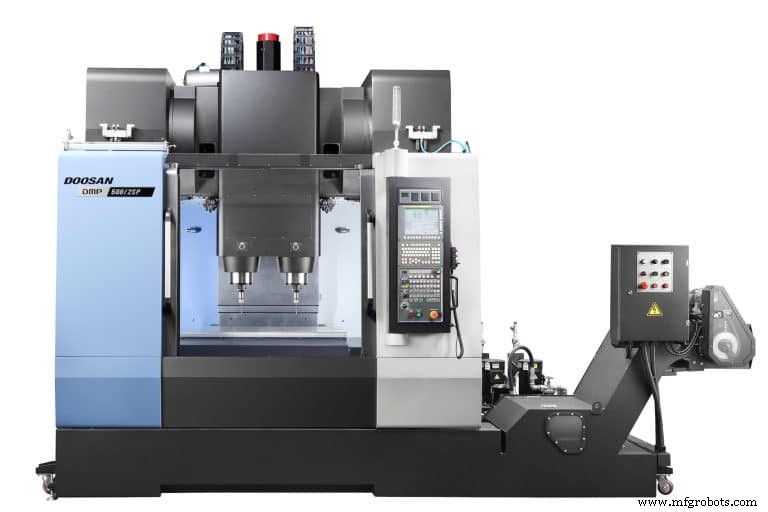
Для производственных цехов, модели включают серию VC с ротационными паллетными сменщиками, и DMP 500/2SP с двойными шпинделями и двумя сменщиками инструментов. DMP имеет стол 47.2 x 20.5 дюйм (1200 x 520 мм) и до 40-инструментальный магазин, доступный каждым шпинделем примерно в том же фуутпринте, что и одношпиндельный станок. Каждый шпиндель может быть слегка скорректирован с W-осью для избежания необходимости идеального выравнивания закрепления или высот приспособлений.
Пятиосевые вертикальные Doosan включают DNM с двухосевыми трюненными столами, интегрированными в платформу станка. С ротационным столом, спаренным с прямым приводом, 40-конусным, 12000 об/мин шпинделем, станок предлагает шаг вперед от стандартного VMC.
Наконец, DVF пятиосевые станки предлагают более полностью интегрированное решение, либо с консольным пятиосевым или трюненным столом. VCF серия пятиосевых фиксированного стола VMC предлагает больше в диапазоне деталей, так как ходы станка и размер стола больше. Дополнительные оси в B-оси вращающейся головки шпинделя или в встроенной над-столовой ротационной оси.
Чек-лист для оценки передовых VMC
Последние модели вертикальных центров обработки, выходящие на рынок, имеют передовые особенности, атрибуты конструкции и компоненты, вносящие вклад в уровни надежности и эффективности, никогда не считавшиеся возможными на VMC. По словам Ellison Technologies, провайдера решений обработки для североамериканских металлорежущих операций и их глобальных аффилиатов, вот некоторые из более новых характеристик и способностей, которые вы захотите включить в свой следующий VMC.
Для обсуждения благоприятных характеристик VMC, обратитесь к «New Generation VMCs Are More Productive and Efficient Than Ever», Manufacturing Engineering, июнь 2017, который включает эту информацию: «Обсудите, как станок построен, так что через 10, 15, возможно даже 20 лет, он все еще работает так же точно, как день, когда вы его установили. Проверьте, что производитель использует анализ конечных элементов (FEA) для проектирования отливок для своей головки шпинделя, базы, колонны и седла. Идея — получить естественные гармоники структуры вне операционного диапазона станка.
«Также убедитесь, что метод отливки, используемый, лицензирован организацией Meehanite Worldwide. Этот запатентованный процесс требует процедур производства железа высшего качества, обеспечивая долгосрочную жесткость, способность к тяжелой резке и правильную демпфирующую вибрацию на протяжении жизни станка.
«Другие строительные особенности качественного станка включают аркированную пирамидальную колонну, которая ручной соскоблена к раме, делая два отливки ведящими себя почти как один, также обеспечивая тугую геометрию станка, отражающуюся в точности детали. Высококачественные керамические подшипники шпинделя, двойные заякоренные преднапряженные шариковые винты и роликовые линейные направляющие движения — среди других строительных аспектов для рассмотрения. Роликовые направляющие имеют в три раза жесткость и в два раза жизнь шарикоподшипниковых направляющих движения.
«На здоровой структуре, изучите дополнительные компоненты, такие как шпиндели, система охлаждения и механизм удаления стружки. Все эти вносят вклад в эффективность. Ищите особенности как двухконтактный шпиндель (конус/фейс) такой как BIG Plus, мониторинг нагрузки инструмента, черезшпиндельное охлаждение и адаптивный контроль скорости подачи для оптимального инструментального приложения и времени цикла. Дальше, поймите, как станок спроектирован для управления теплом. Неоспоримо, أعظم продвижение в недавние годы — применение разной термической стабильности улучшений».
Система управления автоматикой
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Раскрытие продуктивности: как высокоточная обработка с ЧПУ повышает эффективность
- Мастерство обработки Дельрин: Экспертные советы, преимущества и ключевые применения
- ЧПУ-обработка PEEK: экспертные советы, преимущества и реальные применения
- Экспертное руководство по обработке тефлона (PTFE): советы, преимущества и применения
- Выбор правильного центра обработки с ЧПУ для ваших применений
- Вертикальная обработка и ЦНЦ ВМЦ: подробное введение
- Найдите идеальный 5-осевой VMC для ваших производственных нужд
- Повышение производительности с вертикальными центрами обработки (VMC): точность и эффективность
- Передовые CNC-обрабатывающие центры: Точность для авиакосмоса и не только