



Инновационные методы изготовления деталей, трансформирующие нефтегазовую отрасль
Гидроразрыв пласта привел к глобальным изменениям в нефтедобыче и в обработке деталей
Род Циммерман, представитель производителя режущего инструмента Iscar Metals, живет в живописном зеленом районе пригорода Форт-Уорта. Однако всего в полумиле от его дома нефтяная компания забурила вертикальную скважину глубиной 7500 футов (2286 м), от которой отходит девять горизонталей длиной около полумили каждая. В эти линии под давлением 9000 psi закачивают фракинговую жидкость для добычи природного газа. Это яркий пример повсеместного распространения фракинговой революции и удивительных технологий, задействованных в процессе.
Хотя эта революция, возможно, не охватывает буквально «все места», سالваторе Делука, менеджер по продуктам другого производителя режущего инструмента — Allied Machine & Engineering, отмечает, что гигантские фракинговые установки в его округе называют «городами». В отличие от Далласа-Форт-Уорта, эти «города» находятся в далеком Огайо, штате, ранее не известном нефтедобычей. Неудивительно, что масштабные перемены в нефтяном бизнесе привели к кардинальным изменениям в механической обработке деталей для этой отрасли.
Решение проблемы фракингового блока
Как упоминалось выше, гидроразрыв пласта (обычно называемый фракингом) позволяет добывать газ и нефть из щелочных формаций путем бурения и закачки смеси воды, песка и химикатов в горную породу под экстремально высоким давлением. Для создания такого давления необходимы гигантские насосы, ключевым компонентом которых является «жидкостной конец» или «фракинговый блок» с его клапанами, поршнями и втулками.
Высокое давление и абразивность перекачиваемой суспензии вызывают быстрый износ и трещины. Поскольку операторам нефтяных месторождений необходимо поддерживать высокое давление, они вынуждены заменять жидкостные концы каждые несколько дней, утверждает Пол Бест, специалист по продуктам Allied Machine, Довер, Огайо. По его словам, жидкостные концы изготавливают из цельных стальных блоков; их типичные габариты: высота около 3 дюймов, ширина 4 дюйма и толщина 2–3 дюйма (0,61–0,91 м). Благодаря сложной конфигурации, многочисленным каналам, трем–пяти сквозным отверстиям (каждое диаметром до 8 дюймов [203,2 мм]) и трем–пяти пересекающимся поперечным отверстиям, их изготовление требует огромного объема фрезерной, сверлильной и резьбонарезной работ.
Циммерман, вице-президент по продажам в западной зоне Iscar, отмечает, что традиционно жидкостные концы изготавливали из легированных сталей серии 4000, но для борьбы с износом теперь применяют «более экзотические сплавы, такие как нержавейка 17-4 PH, супердуплексная нержавейка и нержавейка 15-5». Делука оценивает, что примерно половина видимых им жидкостных концов — это вариации предзакаленной нержавеющей стали, и их доля продолжает расти.
Гейл Воллмер, инженерный отдел Hartwig в Хьюстоне (дилер Okuma в регионе), сообщает о переходе на более твердые материалы для самых изнашиваемых элементов фракингового блока, а также о попытках перепроектировать блоки так, чтобы больше компонентов было легко заменяемыми. По его мнению, текущий спрос на высокую производительность отодвинул такие исследования «на второй план».
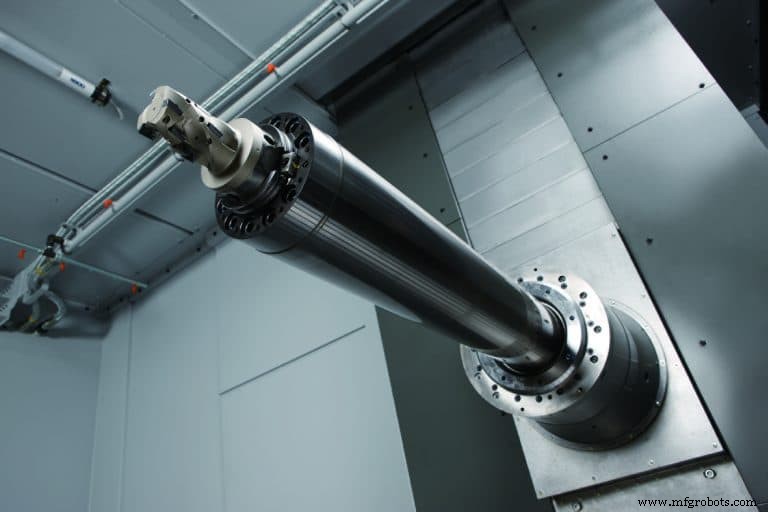
Будь то сталь 4340 или более твердая нержавейка, обработка жидкостного конца практически неизбежно требует крупного горизонтально-расточного станка или горизонтального машинирующего центра. Джейсон Шули, региональный менеджер по продажам JTEKT Toyoda Americas, Арлингтон-Хайтс, штат Иллинойс, подчеркивает: цель — выполнить максимальное количество операций на одном станке, что вдвойне важно для детали такого размера и веса, которую трудно перемещать.
Шули указывает, что хотя горизонтально-расточные станки обычно имеют более крупные столы для еще более крупных деталей, горизонтальные машинирующие центры, такие как Toyoda FH1250SX, работают почти в четыре раза быстрее. Это достигается за счет шестеренчатого шпинделя 6000 об/мин (опционально 8000 об/мин или высокомоментный шпиндель 15000 об/мин) и скорости быстрого перемещения 1654 дюйма/мин (42 м/мин). Станок построен на чугунном фундаменте Meehanite для максимальной жесткости с цилиндрическими роликовыми направляющими для повышения скорости, а двойной привод шарнирно-винтовым механизмом по осям Y и Z повышает стабильность при тяжелой резке.
Модель FH1250SW также оснащена шпинделем по оси W для глубокого сверления и расточки. Шули добавляет, что в последние годы «ряд производителей станков предпочли встроенную головку по оси U» или ось W, которые движутся параллельно оси X или Z соответственно. Это позволяет менять центр вращения для неподвижного режущего инструмента — полезная функция при обработке больших отверстий или контуров. Дело в том, что у жидкостных концов не только большие отверстия, но они часто имеют «бутылочную» форму внутри, поэтому их нельзя просто просверлить. Для станков без встроенной оси U можно использовать насадку с «подачей наружу», выполняющую ту же функцию; D'Andrea — один из таких поставщиков.
У установки крупной головки на вращающийся шпиндель есть недостатки: возможная интерференция с деталью и несовместимость со сквозным охлаждением через шпиндель. Насадка также требует собственного внешнего привода и может не позволять автоматическую смену, как при обычной смене инструмента.
Однако Шули утверждает, что интерференция не является проблемой для фракинговых блоков, если ход по оси Z достаточно велик, чтобы удерживать насадку за линией калибровки. С ходом по оси Z 1850 мм и расстоянием 200 мм от конуса шпинделя до центра стола в мертвой зоне, станок 1250 обрабатывает фракинговые блоки без интерференции. Он добавил, что Toyoda дополнительно разработала автоматическую смену контуровых головок, чтобы «помочь клиентам опережать кривую в такой волатильной отрасли, как нефть».
По опыту Шули, модульные расточные инструменты от Innovative Tooling Solutions и других поставщиков имеют сквозное охлаждение через шпиндель как стандартную опцию, и многие цехи, изготавливающие фракинговые блоки, используют выделенные горизонтально-расточные станки с контуровыми головками для финишной обработки отверстий. Toyoda также предлагает горизонтально-расточные центры с шпинделем-пером и крутящим моментом 1560 футо-фунтов для тяжелых операций. Шули отмечает, что шпиндель-перо 4000 об/мин сочетает необходимый вылет и прочность для расточки и глубокого сверления, позволяя завершить детали, ранее требовавшие две операции, на одном станке. Ротирующий паллет с 360000 позициями обеспечивает максимальную гибкость для тяжелой обработки различных заготовок.
Okuma America Inc., Шарлотт, штат Северная Каролина, разработала программную опцию Turn-Cut, позволяющую горизонтальному машинирующему центру имитировать токарный станок при обработке круговых и угловых элементов на крупных, несбалансированных деталях без использования U-головки. Как объяснил Тэд Винкле, координатор технологического центра Okuma в Хьюстоне: «Вместо вращения детали, что было бы сложно или невозможно для некоторых гигантских заготовок, вы вращаете инструмент вокруг детали. И вместо того чтобы U-головка выдвигала инструмент от центра вращательной оси, Turn-Cut интерполирует эти оси по X и Y, одновременно подавая режущий инструмент по оси Z».
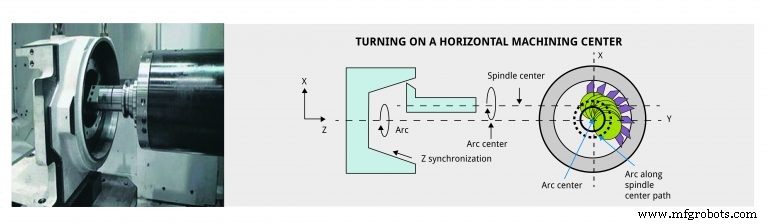
Винкле считает, что Turn-Cut будет играть большую роль в нефтегазовой отрасли для таких деталей, как фракинговые блоки, потому что «по мере увеличения диаметра отверстий для обработки полного инструмента требуется большой крутящий момент. Наличие возможности Turn-Cut вместо U-головки и всего дорогого инструмента, связанного с ней, — это преимущество».
С другой стороны, Turn-Cut не дешева, так как требует дополнительного ПО для специализированного разгона, торможения и синхронизации, а также стеклянных линеек и охлаждения шарнирно-винтовых механизмов. Но эти функции обеспечивают более высокую точность для разнообразных деталей и повышают вероятность завершения обработки в одной установке.
Шули возразил, что этот метод требует множества повторяющихся движений в одной и той же зоне шарнирно-винтовых механизмов и направляющих (чем меньше диаметр, тем чаще это происходит), что может сократить срок службы станка.
Винкле ответил, что если не использовать эту возможность часто на деталях одного размера, чрезмерных движений в одной зоне не возникнет. И если возможность не нужна часто, не удастся оправдать большие расходы на U-ось, поэтому Turn-Cut станет более логичным вариантом. Как и любая функция станка, здесь есть компромиссы.
Рай лошадиных сил
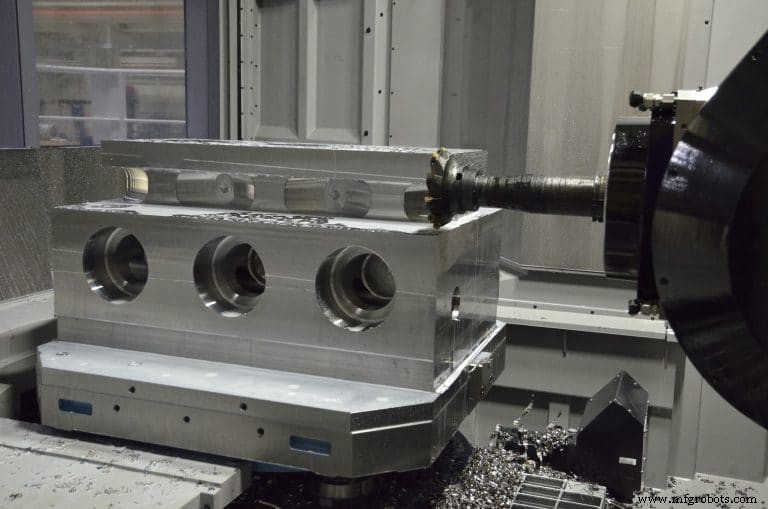
Для Makino Inc., Мейсон, штат Огайо, «базовыми» платформами для таких деталей, как фракинговые блоки, являются пятиосевые горизонтальные машинирующие центры T1 и T2. Дэвид Уорд, менеджер по продуктовому маркетингу, говорит, что у обоих станков прямые приводы шпинделей, «идеально подходящие для сложных нержавеющих и высоколегированных сталей, используемых в этой отрасли».
У T1 шпиндель HSK100 12000 об/мин с мощностью 143 л.с. и номинальным крутящим моментом 740 футо-фунтов. У большего T2 шпиндель с интерфейсом HSK125 для радиальной жесткости. Шпиндель T2 4000 об/мин развивает 200 л.с. и 1107 футо-фунтов номинальной мощности и крутящего момента.
Уорд добавляет, что оба шпинделя сохраняют максимальный крутящий момент вплоть до 1000 об/мин. «Перенос максимальных значений крутящего момента до этой точки гарантирует, что шпиндель сможет воспользоваться новыми достижениями в технологии режущего инструмента, такими как высокотемпературные покрытия пластин».
Винкле заметил, что в нефтяном бизнесе доминируют станки с конусом CAT 50, но согласился, что плоскостной контакт, обеспечиваемый интерфейсами HSK и BIG Plus, был бы преимуществом «при большом вылете. Но поскольку основные силы резания осевые, выбор типа шпинделя не играет большой роли». Главное — чтобы он был мощным. «Попытка обработать фракинговый блок на станке с шпинделем ISO 40 — это упражнение в бесполезности», сказал он.
Источники сходились во мнении, что высокодавленное охлаждение необходимо для удаления тепла и опилок во многих нефтегазовых приложениях, или, как выразился Циммерман из Iscar, «практически независимо от приложения. При работе глубоко в отверстии жидкостного конца критически важно вымывать опилки, и сделать это трудно. Охлаждаемый через шпиндель фрезерный инструмент — безусловно лучший выбор для таких задач».
Поэтому, если станок не имел этой возможности изначально, пользователи добавляют её блоками от поставщиков вроде ChipBLASTER. «Я бы даже не рассматривал покупку фрезерного станка сегодня без сквозного высокодавленного охлаждения», — сказал Циммерман. «Это меняет правила игры и для фрезерования, и для сверления». Единственное исключение — ситуация, когда нельзя направить охлаждающую жидкость на режущий край. В таком случае охлаждение «иногда работает против вас, и лучше обрабатывать всухую, чтобы избежать термических трещин на пластинах», добавил он.
Делука сообщил, что производители станков отреагировали на этот спрос: теперь он часто встречает станки с насосом от OEM, подающим 1000 psi при 20 гал/мин. Уорд уточнил, что T1 Makino подает 26 гал/мин при 1000 psi, а T2 — то же давление при 53 гал/мин.
Прогресс режущего инструмента
Хотя бы вам хотелось иметь высокомощный монстр для фракинговых блоков, Делука из Allied Machine отмечает, что они все чаще сталкиваются с обратной задачей: необходимо сверлить большие отверстия на станках, ориентированных на фрезерование, где обороты выше, но мощность ограничена 40–50 л.с.
«Компании, изготавливающие эти детали, обычно небольшие или средние и как правило не специализируются на фракинговых блоках», — говорит он. «Многие опасаются фокусироваться на этом рынке и тратить полмиллиона долларов на станок для отрасли, работающей как американские горки. Поэтому нам пришлось разработать инструмент, способный вырезать отверстие диаметром 4 дюйма при значительно более высоких оборотах и более низких подачах, чем у наших традиционных сверлильных инструментов».
Сложность сверления фракинговых блоков выходит за рамки размера отверстий. «Прерывистые срезы неотъемлемы при производстве жидкостных блоков, так как поперечные отверстия сверлят перпендикулярно существующим», — говорит Бест из Allied Machine. «Из-за формы пересекающихся отверстий внешние края сверла продолжают участвовать в резании, بينما внутренний край — нет. Это может дестабилизировать сверло, уничтожить инструмент и повредить целостность фракингового блока».
Кроме того, если заказчик экономит, используя не закаленный материал, сверло может столкнуться с существенными неоднородностями. Делука из Allied говорит, что обычно это означает необходимость постоянного контроля оператором или риск катаклизматического отказа сверла через секунды после попадания в пору в отливке, что может испортить деталь, в которую вложены часы работы. Цехи также сталкиваются с вариациями материала от блока к блоку, что затрудняет выбор идеального сверла и режимов резания.
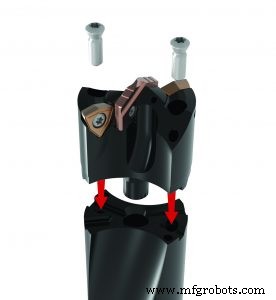
Allied решило эти задачи «новопоколенным» инструментом APX. Он обладает более твердой карбидной субстратом и проприетарным покрытием для выдержки удара при попадании в пору. «Вы можето сколотить инструмент и услышите визг, но все равно сможете доработать отверстие», — сказал Делука.
Он добавил, что Allied решило трудности поперечного сверления, добавив вытирающую кромку на пластину для повышения стабильности, а также износоупорные подкладки для дополнительной стабильности, когда центровка выходит в пустое пространство или поперечное отверстие. «Мы также рекомендуем снижать подачу и сохранять ту же скорость при сверлении угловых выходных отверстий, чтобы инструмент не уходил в сторону. Обычно это не требуется при сверлении главной линии или поперечных отверстий, но в конструкцию инструмента можно заложить только определенный объем инженерии для компенсации экстремально прерывистого сечения угловых отверстий».
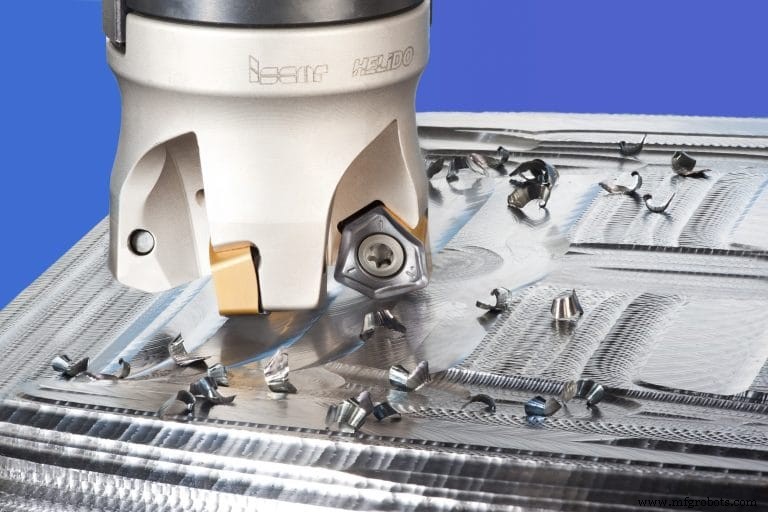
Для фрезерования Циммерман отмечает, что двусторонняя шестигранная пластина HeliDo H600 Iscar отлично работает с такими материалами. «Мы также предлагаем Mill 4 Feed — одностороннюю квадратную пластину с более положительной геометрией для более мягкого реза, требующего меньше мощности».
Его главное сообщение: поскольку Iscar давно привержена нефтегазовой отрасли и нанимает только опытных наладчиков, компания может разработать оптимальный процесс для клиента и выбрать из широкого ассортимента инструментов. «У нас много типов фриз с высокой подачей, и мы можем оптимизировать фриз под приложение, материал и станок, учитывая его жесткость, мощность и крутящий момент».
Многофункциональность и автоматизация
Скорее всего, фракинговые блоки весом 9500 фунтов не ассоциируются с «автоматизацией», но Makino и другие производители предлагают решения, позволяющие одному оператору обслуживать несколько станков. Для фракинговых блоков это обычно означает вращающийся паллет-чейнджер, меняющий сырую заготовку на готовую деталь за менее чем минуту. После этого у оператора достаточно времени, чтобы снять готовую деталь.
С временем цикла в несколько минут фракинговые пусковые трубы находятся на другом конце спектра. И поскольку это «одноразовые изделия», Воллмер говорит: «темпы производства астрономические. Тысячи изготавливаются ежедневно».
В результате деталь идеально подходит для автоматизации, и Hartwig совместно с Okuma предлагают несколько вариантов. Среди них — роботы для загрузки/разгрузки и системы подачи прутка, как на швейцарских токарных станках для мелких деталей, только здесь диаметры 2–4 дюйма. Самый быстрый подход — подача заготовки в двухшпиндельный станок: обработка одного конца, затем прямое перемещение детали в задние шпиндель для обработки другого конца.
Воллмер говорит, что детали требуют точения, нарезки резьбы и некоторого фрезерования, идеально с использованием приводного инструмента для последнего — функцию, которую Винкле назвал «одной из крупнейших перемен в отрасли за последние годы». Фракинг и горизонтальное бурение снова стали большой причиной этого перехода.
Однако для многих в основном цилиндрических деталей, нужных в современных «забойных» операциях, идеальный токарный станок имеет не только приводной инструмент и одну-две турели. У него есть качающаяся головка и многоосевое фрезерование, как в серии MULTUS mill-turn от Okuma.
«Детали, необходимые и для бурения, и для стадии завершения скважины, гораздо сложнее, чем при традиционных вертикальных скважинах», — объяснил Винкле. «Необходимо открывать и закрывать клапаны для смены зон добычи. Детали имеют гидравлическую пломбировку внутри, а также электронное мониторинговое оборудование».
Это требует поперечных отверстий и сложных фрезерованных элементов на внешней и внутренней поверхностях, поэтому станкам нужно пятиосевое позиционирование и около девяти осей движения, чтобы обработать деталь на одном конце и переключить шпиндели для работы с другим.
Резьба — еще одна проблема. Винкле говорит, что существует буквально сотни типов резьб, и допуски жесткие: «Плюс 1,5 тысячных, минус ноль». Потому что в нефтегазовой отрасли резьба не просто соединяет детали, «она должна идеально уплотняться и выдерживать огромные растягивающие нагрузки от гигантской нити деталей, уходящей в милях глубоко в скважину», — сказал Винкле. «И она должна справляться с тепловым расширением и ударными нагрузками. Этот компонент уплотнения и несущей способности не существует в никакой другой отрасли».
Нанесение такой резьбы требует жесткого станка и установки, устойчивой к вибрациям. Кайл Даунс, директор по управлению проектами и маркетингу SMW Autoblok, Уилинг, штат Иллинойс, говорит, что всё усложняется тем, что «входящий материал очень нестабилен. Автоматизация центрировки изогнутых, кривых и/или овальных труб достигается двумя сценариями: либо 3+3 автоцентрирующее и компенсирующее патронное устройство, либо компенсирующее патронное устройство и центрирующее решение на тыльнойstockе, которое обычно также является патроном».
Наконец, добавление лазерного наплавления металла к станкам с резанием металла открывает новые возможности, как показывает новая серия LASER EX от Okuma. Если, например, у вас была деталь с несколькими выступающими элементами, вы можете наплавить их на основное тело, а не вырезать из большей заготовки. Это потенциально огромная экономия времени обработки.
Винкле добавил, что можно также наплавлять разнородные материалы, комбинируя, скажем, Инконель и нержавейку, что «никогда невозможно при чисто субтрактивных технологиях. Шов такой же прочный или прочнее, чем если бы деталь была выточена из цельного блока».
Это имеет непосредственный потенциал в нефтегазовой отрасли для наплавления износоупорных подкладок на буровые сборки или боковых ребер, предотвращающих царапание труб внутренней поверхностью обсадной трубы при прохождении изгиба в горизонтальной скважине. Okuma также предлагает возможность зонного закалки материала до ~50 HRC тем же лазером с другой апертурой.
Система управления автоматикой
- Представляем сертифицированного инженера по смазке машинам (MLE) — новый отраслевой бенчмарк
- Нейроморфные чипы: новая граница производительности AI
- Переосмысление умного производства для новой нормальности: Data-driven стратегии устойчивости
- Данные — новая нефть: как нефтеперерабатывающие заводы превращают сырую информацию в бизнес-ценность
- Трансформация цепочек поставок: клиентский опыт как новое конкурентное преимущество
- Создание устойчивых цепочек поставок для вызовов завтрашнего дня
- Влияние пандемии на принятие решений в цепочках поставок: новая парадигма
- Навигация по возникающим вызовам в производстве промышленного оборудования
- Ключевые компоненты Stromag, которые обязательны на каждой нефтяной платформе
- Экспертное руководство для инженеров: эффективный подбор надежных деталей станков