



Лазерная точность ускоряет медицинскую обработку
Будь то традиционная обработка или гибридные процессы, медицинское производство требует от станкостроителей и инструменталистов быть начеку
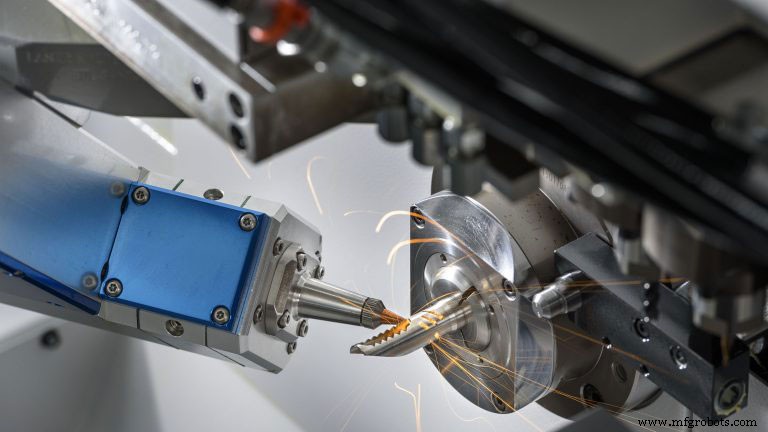
Когда речь идет об обработке сегодняшних тонко настроенных медицинских компонентов, скорость — не говоря уже о сроке службы инструмента и автоматизации — первостепенна.
Постоянное уточнение медицинской обработки от проектирования инструментов до готового продукта требует не только способности обрабатывать широкий спектр пластиков и металлов, но и достижения предсказуемых результатов — особенно перед лицом строгих регуляций.
Будь то просто токарная и фрезерная обработка или гибридные процессы с лазерами, объединяемыми с швейцарскими системами для выполнения резки и сварки в одном станке, медицинское производство требует от станкостроителей и инструменталистов быть начеку.
Максимизация срока инструмента, качества детали
Для обработки медицинских деталей и элементов, столь малых, как гексалобулы в костных винтах, сохраняя срок службы инструмента, Tsugami/Rem Sales LLC (Виндзор, штат Коннектикут) оснастила несколько станков в своем портфолио кастомными ускоряющими блоками в 4 раза.
Стандартные шпиндели на швейцарских станках обычно крутят живые инструменты на 6000–8000 об/мин, сказал Дерек Бриггс, менеджер по швейцарским продуктам Tsugami/Rem Sales. «Когда вы выполняете тонкую отделку и пятиосевое контурирование, гравировку или травление, вам нужны экстремально высокие обороты, потому что инструменты очень малы; у вас обычно фреза с шарообразным концом 0,125″ [3,175 мм] или меньше для тонкого контурирования, и вы режете по центру во время этих операций. Вам нужны очень высокие скорости шпинделя, чтобы держать поверхностную скорость на приемлемом уровне для срока инструмента и соответствовать требованиям шероховатости».
Решение Tsugami — насадка с редуктором, умножающая скорость шпинделя до 4 раз без перегрузки двигателя шпинделя для достижения оптимальной скорости, такой как 20 000 об/мин. Tsugami/Rem Sales может даже интегрировать высокоскоростные шпиндели NSK America и разгонять их до 80 000 об/мин.
Большинство швейцарских токарных станков используют шестеренчатую передачу, запускающую три или четыре шпинделя одновременно при включении двигателя, сказал Бриггс. С одним модульным шпинделем с пониженной передачей, идущим быстрее остальных, «вы не нагружаете остальные шпиндели. Приятно получать более высокие скорости шпинделя для той тонкой отделки и малой пятиосевой работы, которую медицинский рынок ищет всё больше».
Пока стандартная насадка для вихревой нарезки резьбы определенно справится с работой, если станок посвящен исключительно производству костных винтов весь день, производители должны рассмотреть запрос керамических подшипников вместо стандартных стальных катяных. С керамическими подшипниками операторы могут затянуть преднатяжение больше, чем на стальных, устоивая систему и поддерживая максимальные скорости шпинделя. Керамические подшипники гасят тонкие гармоники и вибрации при нарезке костных винтов и также выдерживают тепло более высоких оборотов, рассеивая его гораздо лучше.
Потребность в скорости
Помимо максимизации скоростей шпинделя, Tsugami/Rem Sales также работает над внедрением больше функций быстрой смены в швейцарскую обработку. Компания предлагает насадки живого инструмента и ганг-пластины с съемными головками, позволяющие оператору выкрутить винт, извлечь всю сборку ER-коллета или картридж инструмента, установить высоту инструмента вне станка и установить заранее подготовленный запасной — всё за 30 секунд, отметил Бриггс.
Tsugami/Rem Sales также разрабатывает быстрозаменные держатели турели для своих турельных станков, дополнительно к своим модульным инструментальным настройкам для фасевой фрезеровки, угловой фрезеровки и насадок вихревой нарезки. «Эти держатели разработаны для снижения ошибок оператора, которые могут привести к аварии станка или сломанным инструментам. Это также можно делать вне станка на предустановочном приспособлении типа Zoller».
Применение пушковой нарезки стало кейсом для улучшения подач и скоростей.
Когда Tsugami/Rem Sales нужно было создать высокочастотное устройство для удаления глазных опухолей, спецификации были сложными: блок должен был быть 5″ (127 мм) длинным с отверстием 0,06″ (1,52 мм), просверленным насквозь. Использовалась высокочастотная пульсирующая система TriboMAM от M4 Sciences.
Устройство, сделанное из кастомного титана, похоже на вакуум и может высасывать именно опухоль, не другие мягкие ткани, объяснил Бриггс. Обычно пушковая сверла могла подаваться менее одной десятой дюйма на оборот; интеграция TriboMAM у cuadruples эту скорость «потому что осцилляция инструмента ломает стружку на очень мелкие куски, и высоконапорный СОЖ выталкивает их из отверстия». Всего процесс, который иначе занимал бы несколько минут, завершился на 75% быстрее.
Другая инновация, сервоконтроллер низкочастотной вибрации (LFV) «является одним из крупнейших достижений в обработке трудноперерабатываемых материалов, используемых в производстве медицинских компонентов», сказал Джим Цепикан, менеджер по продажам аксессуаров Marubeni Citizen-Cincom Inc. (Аллендейл, штат Нью-Джерси). LFV улучшает срок службы инструмента, управление стружкой и обработку трудноперерабатываемых материалов.
Станки серии L MCC «используются большинством медицинских производителей, с которыми мы работаем» для их более быстрых скоростей обработки и расширенных программных возможностей, отметил Цепикан. «Количество осей увеличилось, включая ось B, необходимую для производства более сложных медицинских компонентов».
L12 — особенно хороший продавец для медицинского рынка, добавил региональный менеджер по продажам Глен Круз. «Малый размер станка и высокие скорости шпинделя делают его идеальным для обработки миниатюрных компонентов медицинских устройств. Опции также доступны на всех наших станках для уменьшения размера шпинделя, облегчая обращение с материалом».
Быстрые шпиндели разработаны для поперечной работы и торцевого сверления, взаимозаменяемые со стандартными шпинделями станка, добавил Круз. «Будучи шестеренчатыми, они способны достигать высоких скоростей шпинделя с лучшим крутящим моментом, чем у электрических или пневматических шпинделей, которые многие производители используют».
Компетентность в шпинделях
В конечном счете, использование правильных автономных электрических или пневматически приводных шпинделей жизненно важно для оптимизации подач и скоростей для сегодняшних медицинских применений, сказал Майкл Габрис, менеджер по промышленным продажам NSK America Corp. (Хофман Эстейтс, штат Иллинойс).
«У вас может быть 20 000 об/мин на фрезерном станке, но если у вас сверло диаметром 0,01″ [0,254 мм], вы не получите скорости, нужные для его правильной работы», — отметил он. — «Вы очень легко сломаете инструмент».
Фактически, 0,005″ (0,127 мм) становится стандартным диаметром для твердосплавных фрез и сверл, добавил менеджер по продукту NSK Майк Ши. «Если вы хотите бегать 200 sfm, это около 76 000 об/мин, если вы бежите правильно», объяснил он. «Даже если [производитель инструмента] рекомендует 100 sfm, вы все равно чуть ниже 40 000 об/мин. Наши шпиндели подходят для микро- и нано-приложений, которые становятся гораздо более распространенными».
Когда шпиндель NSK покидает завод, он гарантированно имеет биение менее 1 мкм, сказал Габрис. NSK также производит свои точные коллеты, точные до 3–5 мкм, и предлагает дорогие в производстве керамические подшипники на всех высокоскоростных шпинделях.
Будь то установленные на новых станках или ретрофит на старых, «наши шпиндели делают всю работу», сказал Габрис. Операторы «должны заблокировать главный шпиндель и подать электричество и воздух на наш шпиндель, или только воздух, если пневматический», добавил Ши. «Главный шпиндель не вращается, поэтому нет износа и порчи станкового шпинделя. Наши шпиндели не имеют шестерен. Подавая небольшое количество воздуха для охлаждения и продувки, можно работать 24/7 без термического роста или гармонических проблем. Это идеально в постоянном высокопроизводительном режиме».
Наоборот, если используется только шестеренчатая ускоряющая головка, ускоритель должен отдыхать после 20 или 30 минут использования для рассеивания тепла в шестернях, советовал он.
Движение инструментов вперед
С материалами медицинских компонентов от пластиков до кобальт-хрома и титана, Sandvik Coromant (Фэр Лоун, штат Нью-Джерси) значительно развила свой инструмент за последние несколько лет.
«Да, это про производство деталей быстрее и удержание допусков», — сказал Патрик Лафни, менеджер по продукту для обработки мелких деталей, — «но это также про предсказуемость процесса и инструмента».
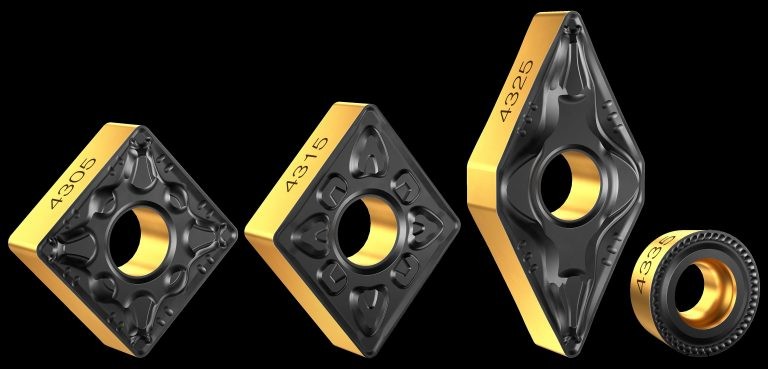
Например, с токарными пластинами «мы кардинально изменили нашу технологию с инновацией покрытия Inveio», отметил он, что позволяет более прочные субстраты, более точную обработку режущего ребра и новый способ нанесения покрытия.
«Мы выяснили, что кристаллы в покрытии в старом процессе были случайными, просто защищали пластину», — объяснил он. — «Теперь мы можем выровнять эти кристаллы в одном направлении, чтобы обеспечить лучший срок службы инструмента и износ пластины». Это позволяет меньше регулировок станка и предлагает предсказуемый срок инструмента, критичный для стабильного процесса. После литья пластины подготовка ребра выполняется с микронной точностью.
«Мы модифицировали наш инструмент для выполнения различных медицинских особенностей», — продолжил он. — «У нас есть медицинский вытачивающий стержень, специально сделанный для производства манжеты для коленных и табельных суставов».
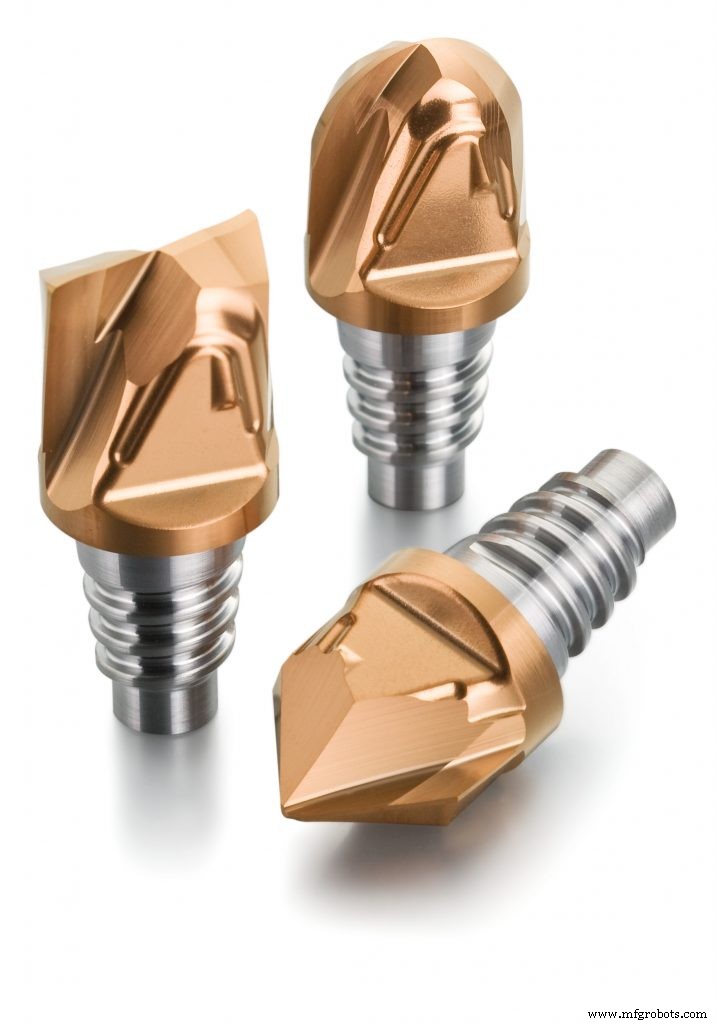
Между тем, фрезерная система с обменными головками CoroMill 316 модифицирована с увеличенной глубиной резания, особенно для производства табельных подложек, поддерживающих импланты.
Sandvik Coromant также создала специальные токарные пластины для медицинских пластиков типа полиэфирэфиркетон. «Большинство пластин взрываются сверху, чтобы пластик не лип», объяснил Лафни.
В октябре новый сверло, специально сделанное для теплостойких материалов в медицинских и аэрокосмических приложениях, станет частью полугодовых новых выпусков компании.
Самый большой вызов Sandvik Coromant — пластины для вихревой нарезки резьбы. «Большинство времени у костного винта специальная форма резьбы», отметил Лафни. «Кажется, каждый врач, вышедший с костным винтом, имеет свою подписную форму резьбы. Поэтому мы не можем просто продать стандартные пластины для этого; все должны быть специально спроектированы. Мы должны быть действительно гибкими в шлифовке этих пластин по каждому случаю».
Лазеры наготове
Когда традиционная обработка одна не заполнит счет, добавление одного или нескольких лазеров в процесс значительно расширяет производственные возможности.
Например, линейка станков LaserSwiss Tsugami/Rem Sales создана для медицинской отрасли. LaserSwiss объединяет традиционную швейцарскую токарную обработку с ЧПУ и лазерную резку в одном станке, объяснила Тина Карнелли, маркетинговый менеджер Tsugami LaserSwiss. «Это означает, что медицинские производители могут производить сложные медицинские детали, такие как стенты, с одной наладкой и одной программой детали», сказала она. «Мы недавно добавили вторую лазерную головку для сварки к станку LaserSwiss, чтобы эффективно объединить три операции на одном станке».
В Marubeni Citizen-Cincom «внедрение лазерной резки и сварки на наших станках — одна из самых значительных модификаций, которые мы сделали», сказал региональный менеджер по продажам Рич Кун. «Способность делать обработку и лазерную резку в одном станке имеет большое влияние на сокращение количества операций, необходимых для производства компонента. Добавление автоматизации и лазерной сварки дало нашим медицинским клиентам дополнительные выборы для решения некоторых постоянно растущих высокоточных требований».
Конечно, лазеры были автономным решением медицинского производства уже некоторое время. Например, портфолио Trumpf широко используется производителями медицинских устройств, от лазерной сварки и тонкой резки до аддитивного производства и лазерной маркировки для прослеживаемости, согласно Салей Куаранте, менеджеру по отрасли Trumpf Inc. (Фармингтон, штат Коннектикут).
Аддитивное производство, или 3D-печать, открыло многочисленные возможности для Trumpf, добавила она. «Строительство различных дентальных коронок, мостиков и ЧЧЗ с использованием нашего TruPrint 1000 позволяет производителям генеративное производство самых мелких однодетальных партий и серий на плите. С мультилазерной опцией производство может увеличиться до 80% с сохранением гибкости обработки заказов клиентов. Даже сложные формы могут быть быстро и легко конвертированы из CAD-дизайна в 3D металлический компонент с топовым качеством».
Именно эта гибкость дизайна отличает лазеры от традиционной обработки при металлическом послойном порошковом производстве.
«Используя техники дизайна для 3D-печати, производитель или лаборатория может построить продукт близко к нетто-форме», — сказала Куаранте. — «Очень мало лома, как при традиционной обработке, и металлургия надежна. Производители могут использовать эти платформы для построения различных компонентов от имплантов и дентальных коронок до каркасов и конструкций для множества приложений».
Больше автоматизации на вторичных операциях
Строгие регуляции, регулирующие каждый аспект производства медицинских компонентов, и необходимость обеспечить стабильный, предсказуемый процесс, казалось бы, делают его идеальным для автоматизации. Однако этот жесткий надзор представляет дилемму, согласно Лафни Sandvik Coromant. Как только процесс оселся, его может быть крайне сложно и слишком затратно по времени или стоимости изменить — даже с инновацией материала или процесса, ожидающей в крыльях.
«Мы видим больше автоматизации в медицинском производстве, но большинство — на вторичных операциях, которые не контролируются так сильно, как шлифовка завора у ковки», — сказал он. — «Мы видим новые вещи, как табельные штыри, производимые с автоматизацией».
С медицинскими компонентами, обычно производимыми партиями с частыми переналадками, подотчетность и прослеживаемость первостепенны, продолжил он. «Это немного сложнее автоматизировать такое. Но это меняется; системы и ПО улучшаются до того, чтобы это можно было отслеживать лучше».
Касаясь другого тренда, постоянного толчка к Индустрии 4.0, станкостроители отвечают многочисленными инновациями.
По запросу, Rem Sales интегрирует швейцарские станки Tsugami с робототехникой FANUC для загрузки/разгрузки деталей, системами visão Keyence для в-процессного измерения и автокомпенсацией для автоматизации корректировки смещений на лету, сказал Бриггс. «Мы снимаем деталь с конвейера от станка роботом, ориентируем и помещаем в приспособление на измерительном приборе. Если какие-то измеренные размеры вне допуска, система Caron Engineering AutoComp автоматически компенсирует в станке пока он работает, и робот кладет бракованную деталь в отдельный ящик, чтобы не смешивать плохие с хорошими».
Для сегодняшних клиентов «мы не можем просто предоставить один станок для обработки деталей», объяснил Цепикан MCC. «Мы должны предоставлять полные системы обработки. Это включает высокотехнологичные системы автоматизации». MCC спроектировала несколько автоматических систем загрузки/разгрузки — например, системы, загружающие заготовки в станки для лазерной сварки к компоненту, который был обработан.
Добавил Джордж Бурсак, генеральный менеджер Star CNC Machine Tool Corp. (Розлин Хайтс, штат Нью-Йорк), «Автоматизация была частью медицинского производства уже некоторое время и расширяется на основе новых требований». Пока медицинские компоненты как костные винты, дентальные импланты, хирургические инструменты и связанные с ними компоненты «остаются прежними без многих изменений», сказал он, «наша команда отвечает на любые новые вызовы, которые могут потребовать производственные компании».
Система управления автоматикой
- История, производство и будущее современной монетной системы
- 15 ключевых преимуществ лазерных сварочных станков для точности, эффективности и качества
- Fastems демонстрирует универсальные системы автоматизации для интеграции с ЧПУ
- Мастерство точной медицинской обработки: 8 ключевых техник для титана, кобальт-хрома и нержавеющей стали
- Максимальная эффективность высокопроизводительной обработки: почему важны державы инструментов
- Медицинская обработка: экспертные рекомендации по режущим инструментам для точности и успеха
- Заказы станков в сентябре упали на 1,1% — отраслевые инсайты
- Fuji представляет GYROFLEX Ultimate: универсальный станок для мультизадачной автоматизации
- Methods Machine Tools приобретает Koch Machine Tool для расширения присутствия в Техасе
- Механическая обработка: процессы, инструменты и применение