



Динамические фрезерные траектории ускоряют рост кастомных деталей для производителей мягких желатиновых капсул
Станочный цех с ЧПУ расширяет бизнес по кастомным деталям с динамическими фрезерными траекториями
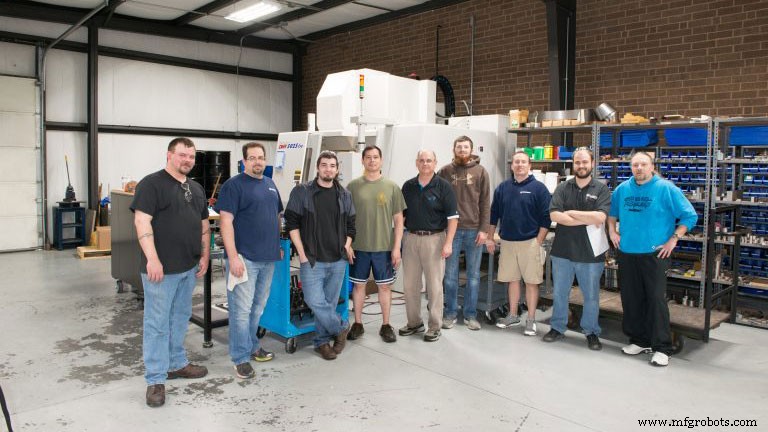
При производстве безрецептурных и рецептурных мягких желатиновых капсул дозировка, заполняющая каждую капсулу, должна быть точной. Следовательно, система дозирования количества формулировки требует того же строгого уровня точности. Таково требование у ведущих контрактных производителей нутрицевтических и фармацевтических мягких желатиновых продуктов. Чтобы держать их дозирующие насосы и производственное оборудование точными и надежными, они обращаются к Progressive Tool & Manufacturing Inc. (Гринсборо, штат Северная Каролина).
«Контрактные производители используют кастомное оборудование, качающее лекарство с очень специфическими скоростями», — сказал Райан Томпсон, инженер-конструктор Progressive Tool. — «Очевидно, точность и последовательность важны. Мы делаем и ремонтируем детали для медицинских дозирующих насосов более десятилетия».
Основанная братьями Даниэлем и Ричардом Томпсон, Progressive Tool производит спецдетали и приборы в центральной Северной Каролине с 1984 года. В основном компания делает кастомные детали — в среднем 5–10 деталей в партии — а не серийную обработку. Клиенты от медицинской отрасли до оборонных подрядчиков и аэрокосмических компаний для прототипирования. «Раз или два в год мы делаем три-четыре сотни чего-то для клиента», сказал Райан. «Но мы в основном цех, делающий вещи, которые делают, измеряют или собирают вещи».
Сотрудники — квалифицированные инструментали
Progressive Tool отличается от обычных станочных цехов. Одна вещь, выделяющая ее, по словам основателя Ричарда «Дика» Томпсона (отца Райана), — все сотрудники компании — квалифицированные инструментали. «Даже если они ученики», сказал Дик, «они ученики-инструментали. Каждый может взять деталь от чертежа до производства».
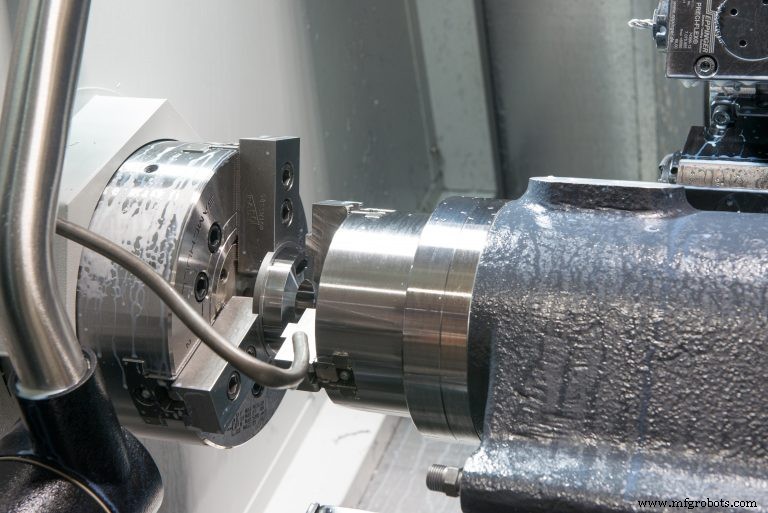
По словам Дика, инструментали делают всё — от закладки материала и выправки деталей до управления станками с ЧПУ, написания программ, собственных наладок и изготовления своих приспособлений. «У нас нет просто операторов станков или погрузчиков деталей», добавил он.
Компания поддерживает свое обучение в мастерстве инструментов и штампов, что делает 30 лет. Все цеховые сотрудники либо окончили четырехлетнее обучение, либо сейчас проходят его.
Для изготовления спецдеталей компания использует четырехосевые фрезерные станки с ЧПУ, многоосевые токарные станки с ЧПУ и ЧПУ-эрозионные станки пронизающего и нитевого резания в связке с мощным CAD/CAM ПО, позволяющим инструменталам генерировать программы станков, достигающие экстремально тесных допусков.
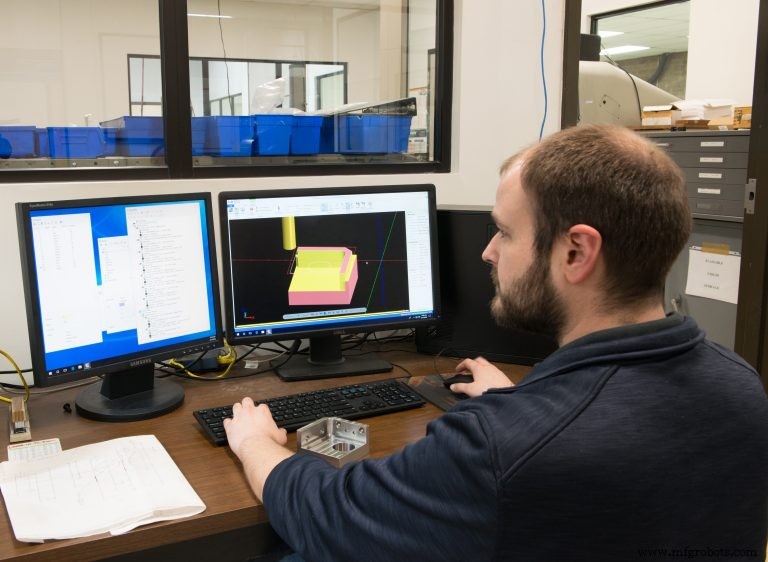
«Мы используем Mastercam [разработанный CNC Software Inc., Толланд, штат Коннектикут] для управления всеми нашими станками с ЧПУ», — сказал Дик. Называя это «незаменимой связью», он отметил, что инструментали его компании не делают никакого программирования на станке. «Мы делаем всё через ПО».
Компания поддерживает репутацию одного из лучших в регионе цехов по кастомным деталям. Эта репутация завоевана, сказал Дик, некомпромиссным отношением к точности. Большинство работ связано с деталями с очень тесными допусками. Приводя медицинскую работу в пример, Дик описал процесс, использованный Progressive Tool на дозирующем насосе: «Мы шлифуем распорные клапаны плоскими и параллельно до 0,0002″ [0,005 мм] на детали из закаленной нержавейки 0,500″ × 2″ × 10″ [12,7 × 50,8 × 254 мм] для достижения чистоты 6 мкдюйм [0,1524 мкм]».
«Обычно мы начинаем с твердотельной модели. Берем её в Mastercam, создаем траектории и используем исходную геометрию дизайна из модели для запуска траекторий», — сказал Дик. Хотя некоторые клиенты используют каркасные модели и данные из 2D-чертежей, Progressive Tool предпочитает твердотельные модели.
Переход на динамическую фрезеровку
Progressive Tool использует Mastercam около 20 лет. В то же время, когда компания приобрела токарный станок сcontre-шпинделем, осями C и Y и живым инструментом, она обновилась до Mastercam 2017. С этим обновлением пришли новые возможности траекторий, которые поразили инструменталистов.
Динамическая фрезеровка (или технология Dynamic Motion) использует проприетарные алгоритмы, запрограммированные в ПО, для автоматического обнаружения изменений в материале по мере резанья резаком. Резак остается зацепленным с материалом, минимизируя холостые ходы и позволяя станкам работать на полной мощности. Томпсон вспомнил, как осторожны были его ребята. «Наши инструментали видели демонстрации динамической фрезеровки и были скептичны», сказал Дик. Но когда они вернулись с обучения, предоставленным Barefoot CNC (Моргантон, штат Северная Каролина), реселлером Mastercam, они никогда не оглянулись назад.
В то же время Дик заметил, что динамическая фрезеровка не подходит для каждой детали и каждой работы. Однако с правильным применением и правильными режущими инструментами динамическая фрезеровка «не только работает, она удивительна», сказал он. Одна деталь из нержавейки 304, которая раньше занимала около часа на черновую и чистовую обработку, теперь занимает 18 минут. «В три-четыре раза быстрее нашего старого способа», сказал он.
Другая работа — резка пластика — идет на 200 дюйм/мин (5 м/мин), вращаясь на 6000 об/мин. И, по его отчетам, при резке алюминия и стали цех может работать на скоростях, толкающих 50 дюйм/мин (1,2 м/мин), в зависимости от глубины резания. «Обычно они стараются идти между полной диаметральной глубиной до 1,5 диаметров. Если резак ¾″ [19,05 мм], мы комфортно идем от ¾″ до 1¼″ глубины», отметил Райан.
В последнее время инструментали толкают некоторые станки. «Все вроде давили, чтобы увидеть, насколько быстрее мы можем идти», сказал Райан.
Даже на повышенных скоростях он описал новую способность цеха черновить и доводить деталь одним инструментом как «разницу между небом и землей». Вместо снятия слоев торцевыми фрезами, где снимается только нижние 0,050″–0,0100″ [1,27–0,254 мм], сказал он: «Мы берем полную глубину резания и инкрементные шаговые перемещения на невероятных скоростях. Помимо более высоких скоростей, мы фактически продлеваем жизнь инструмента. И это экономит нам связку».
Принятие больше заказов
ПО вместе с новым производственным оборудованием проложило путь для компании брать больше заказов и расширять бизнес. «Даже когда мы делаем 10 и 20 деталей, экономия времени существенна», сказал Райан. Райан отметил, что из-за возможных подач и скоростей Progressive Tool придется обновить некоторое старое оборудование. «Станки 80-х просто больше не тянут», сказал он.
Младший Томпсон перечислил другие результаты обновления ПО 2017 года. Токарный станок с contre-шпинделем и многоосевым активным живым инструментом открыл множество новых бизнес-возможностей.
«С фрезерно-токарным у нас детали с дюжиной наладок, которые мы теперь можем сделать в одну наладку. Не только экономим время, но теперь можем принимать больше — и другие — заказы!»
Обновление ПО дало Progressive Tool функцию Verify Mastercam — верификацию твердотельной модели резания/симуляцию станка. Дик назвал это «огромным экономщиком времени» на каждой траектории, которую компания запускает. «Могу вспомнить пару проектов, где, пока мы работали с Verify, мы смогли сказать: "Нет, подожди! Нельзя так. Надо обойти и зайти с тыла, и смогли эффективно пересоздать новые траектории".»
Сегодня, подкрепленная уверенностью в сочетании нового оборудования и нового ПО, Progressive Tool берется за проекты со сложными геометриями и тесными допусками, расширяя свою долгосрочную специализацию — кастомные детали.
Экономия времени только от динамической фрезеровки, сказал Райан, поставила Progressive Tool в лучшую позицию для получения больше заказов. «Будь то медицина, оборона, авто или ядерная, наши клиенты полагаются на нас, чтобы котировать точно и справедливо. ПО даже помогло нам с этим».
По словам обоих Томпсонов, обновление до Mastercam 2017 помогло сократить лид-таймы, производственные времена и продлить жизнь инструмента, помогая Progressive Tool достигать бизнес-целей, сохраняя репутацию в кастомных деталях.
Система управления автоматикой
- Выбор лучшего инструмента для резки листового металла: CNC-ножницы, плазма, водорез и волоконный лазер
- Как COVID-19 переформирует бизнес на долгосрочную перспективу
- Оптимизация ЧПУ-обработки: лучшие стратегии траекторий инструмента для высокоскоростной производительност…
- Автоматизация: движущая сила бизнес-успеха в будущем
- Определение идеального инструмента контроля производства: Ключевые функции и лучшие практики
- 5S: Основные принципы построения бережной культуры
- Как 5G революционизирует IoT и промышленный IoT
- Синтерированные против органических тормозных накладок: что оптимально для строительных операций?
- Выбор правильного мостового крана: руководство к оптимальному ROI для промышленного бизнеса
- Как автоматизация повышает эффективность и рост бизнеса