



Максимальная эффективность: возможности горизонтально-стоечных станков для обработки крупногабаритных деталей
Универсальные платформы для обработки с максимальной эффективностью
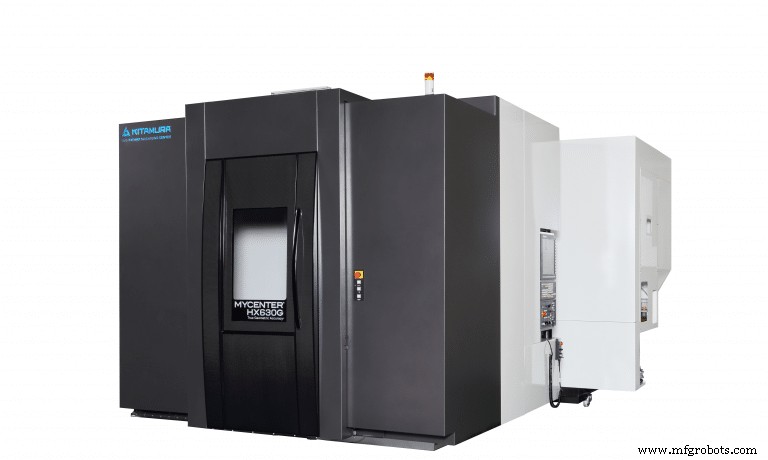
Горизонтально-стоечные центры обработки (HMC) — это универсальные четырехосевые и, все чаще, пятиосевые станочные платформы, максимизирующие обработку многосторонних крупногабаритных деталей за счет минимизации их переустановки. Они применяются в таких разных отраслях, как авиастроение, автомобилестроение, энергетика и общее машиностроение.
Благодаря своим почти универсальным производственным возможностям HMC предлагают производителям множество вариантов, делая их менее уязвимыми для циклических колебаний любой одной отрасли, например, нефти и газа. HMC легко автоматизируются. Обычно они оснащены двойными паллетами для деталей, установленных на бабке, для одной детали, или могут быть автоматизированы с пулами из шести и более паллетов. Для беспилотного производства доступны линейные гибкие производственные системы (питаемые складами и обслуживаемые рельсово-направляемыми портальными роботами или шестиосевыми роботами на станине). Крупногабаритные одиночные детали варьируются от блоков цилиндров до буровых коронок нефтяных скважин, корпусов насосов и коллекторов, а также семейств деталей, установленных на бабках.
Подбор станков для крупных деталей
Когда речь идет об обработке крупных деталей, жесткость станка и его фундаментальная конструкция критически важны для эффективности процесса, точности и стабильности, по словам Сэла Свирчека, помощника менеджера по продажам Kitamura USA Inc., Уилинг, штат Иллинойс.
«Серия HXiG горизонтально-стоечных центров Kitamura варьируется от размера стола 250 до 1250 мм с четырехступенчатыми шесточковыми шпинделями 8000 или 12000 об/мин, выдающими крутящий момент 430-900 фуντ-фунт для резания экзотических материалов», — сказал он. — «Эти HMC имеют маслоохлаждаемые двойные шариковые винты на скользящих направляющих, закаленных и отшлифованных по запатентованному процессу Kitamura до шероховатости менее 4 мкм для превосходного сопряжения, точности и долгосрочной надежности. Ручная соскобlivка обеспечивает стабильную точность ±0,002 мм на полный ход и ±0,001 мм повторяемости».
Первое соображение, конечно, — чтобы деталь помещалась в рабочую зону станка, будь то загрузка одной детали на стол или нескольких для повышения пропускной способности, по словам Свирчека. «Ключевые критерии выбора станка включают вместимость станка (включая общие габариты), мощность шпинделя, жесткость, количество инструментов, выбор размера магазина, конус и размеры инструментов», — сказал он. «Горизонтально-стоечные станки Kitamura имеют стандартный двухпостовый АПС [автоматический сменщик паллетов] с возможностью увеличения количества паллетов пулами паллетов прямо на производстве».
Свирчек добавил, что «способность к автоматизации отвечает на один из вызовов, стоящих перед цехами сегодня, а именно — трудности в поиске квалифицированных операторов и рабочей силы, способной обеспечивать беспилотную обработку».
Горизонтально-стоечные центры предлагают необходимую гибкость в обработке деталей. «По сравнению с трехосевым центром обработки, полноценные четырехосевые центры минимизируют переустановку деталей, сокращая количество переворотов детали с шести до двух», — сказал Свирчек. «С четвертой осью на центре обработки оператор может подойти к детали спереди и с обеих сторон, а затем перепозиционировать её для финальной обработки».
Кроме того, HMC Kitamura могут быть расширены до полноценной пятиосевой обработки по мере роста бизнеса цеха. Kitamura предлагает собственный Arumatik-Mi, иконический ЧПУ-контроллер, совместимый с программированием FANUC. Контроллер Arumatik-Mi обнаруживает износ инструмента и автоматически управляет скоростью подачи за счет мониторинга нагрузки шпинделя в реальном времени во время обработки. Срок службы инструмента максимизируется, а цикл времени драматически сокращается за счет адаптации к изменяющимся условиям резания. Дополнительные преимущества включают сокращение времени без резания и предотвращение аварий станка и/или человеческих ошибок.
Станки для крупных деталей
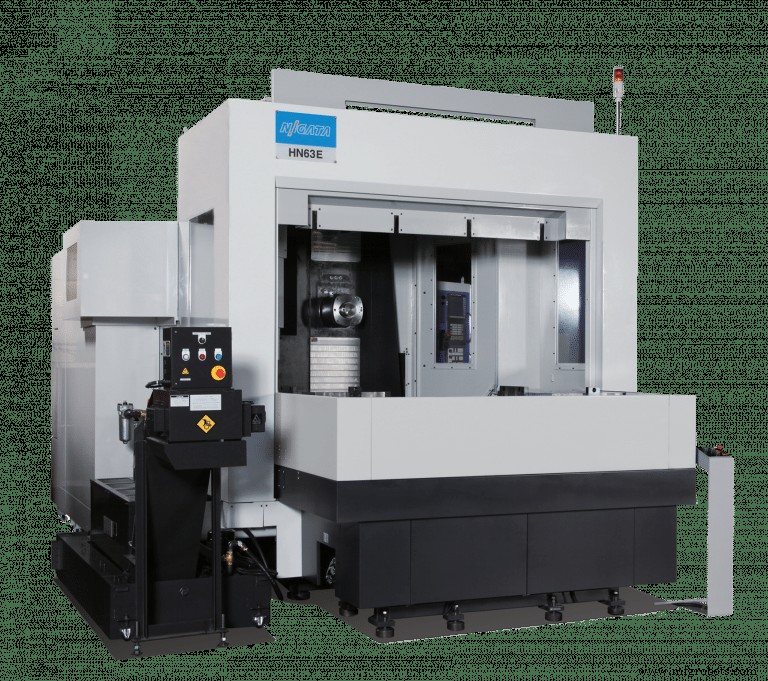
Для обработки крупных деталей Methods Machine Tools Inc., Садбери, штат Массачусетс, предлагает две линейки горизонтально-стоечных центров: Niigata и KIWA Japan. «Линейка KIWA Japan известна высокоскоростной, высоконадежной обработкой, обычно для контрактных цехов и поставщиков первого и второго уровней автомобилестроения», — сказал Дейл Хэдберг, вице-президент по операциям. «Продуктовая линейка Niigata предназначена для тяжелой резки, где требуются низкочастотная обработка и высокие скорости удаления металла».
Продуктовая линейка Niigata включает пятиосевые HN50E-5X и HN63E-5X, четырехосевые HN50 через HN1600, HN800 через HN1600-BAR и HN800 и HN1000-FC фронтообрабатывающие и контурные станки. Платформы станков — 500 мм через 1600 мм по размеру стола. Конусы шпинделей CAT-50 BIG Plus, HSK100A, с опциями шпинделей 6000, 8000, 12000 и 15000 об/мин.
«Отрасль сейчас трендирует к пятиосевым платформам в горизонтально-стоечных центрах, которые Niigata предлагает в размерах 500 и 630 мм», — сказал Хэдберг. — «В авиастроении и энергетике Niigata фокусируется на низкочастотных приложениях обработки, которые выигрывают от естественных демпфирующих характеристик станков. Низкочастотная обработка становится популярным термином для высокомоментной обработки титана и инконеля для лучшего срока службы инструмента и долговечности шпинделя», — объяснил он.
Способность гасить вибрацию режущих сил естественным образом заложена в отливках станка и металл-металлических контактных поверхностях, ручной соскобlivке для качества сопряжения. Типичные приложения в энергетике и силовой инженерии включают фланцы, фракинг-головки и блинки, по словам Хэдберга.
При обработке крупных деталей на HMC диаметрическая точность перемещения по каждой оси и жесткость особенно важны для достижения точности и повторяемости. Хэдберг сказал: «Красота пятиосевой обработки в том, что вам не нужен сложный приспособление или специальное закрепление, если вы не обрабатываете уникальную деталь, требующую оконное приспособление или какой-то специальный метод закрепления».
Прикладно-ориентированные HMC
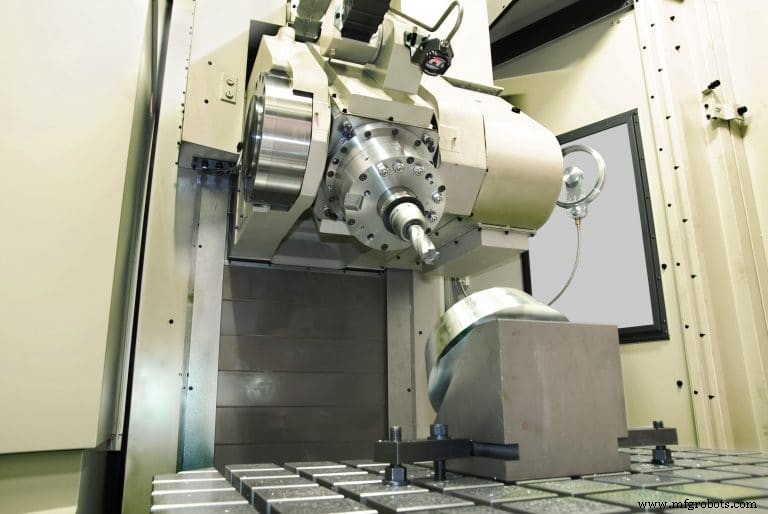
Mitsui Seiki USA Inc., Франклин-Лейкс, штат Нью-Джерси, смотрит на спрос клиентов для разработки новых горизонтально-стоечных центров — конкретно на текущие модели, наиболее востребованные для приложений обработки крупных деталей, по словам Роба Хадсона, президента.
«Сегодня спрос на крупные определенно идет от авиастроения, которое является большим драйвером сейчас, как в семействе деталей реактивных двигателей, так и в структурных компонентах. Другие целевые рынки включают прессы и штамповки, космос и оборону и сектора промышленных газовых турбин», — сказал он. — «Наши горизонтально-стоечные центры с паллетами 1 м и более и сопутствующими конфигурациями столов, выдерживающими вес от 1000 до 10000 фунтов [453-4535 кг], считаются нашими станками для крупных деталей. Важно отметить, что все наши станки в этом диапазоне размеров возникли от требований клиентов. Мы не создавали станки, а потом искали для них рынки. Все они произошли от требования клиента для конкретного приложения».
«В моем представлении есть две категории — крупные детали, требующие также большого удаления материала, и детали, которые просто неудобные и требуют легких резов. Mitsui Seiki работает в секторе крупных деталей, требующих тяжелую резку твердых материалов. Как таковые, наши станки имеют большую массу, жесткость, крупные скользящие направляющие, крупнодиаметровые шариковые винты для достаточного тягового усилия, надежный осевой крутящий момент и специальные сервоприводы для перемещения детали в рабочей зоне и восприятия необходимых режущих сил».
Все эти особенности, плюс точность управления и конструкции, необходимы для обеспечения надлежащей производительности для приложения, по словам Хадсона. Он добавил, что приспособление — важный элемент в производстве крупных деталей, и часто оно такое же массивное и тяжелое, как деталь, которую оно держит.
Автоматизация стала проще
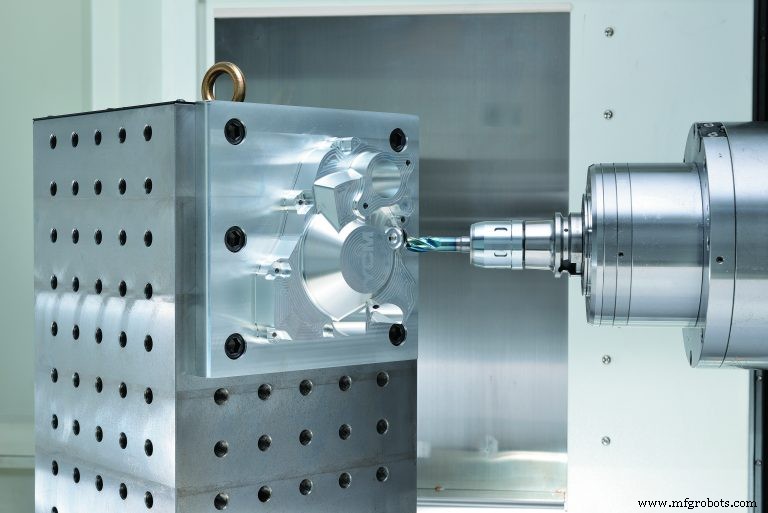
Хотя настройка автоматизации с любым типом станка сложна, HMC кажутся легче автоматизируемыми из-за объема их производственного выпуска, по словам Мэла Гея, регионального менеджера по продажам YCM Technology (USA) Inc., Карсон, штат Калифорния.
«Скорость окупаемости вложенных долларов — всегда главная забота при покупке HMC», — сказал он. — «Популярные размеры — 500/630 мм с минимальной вместимостью инструментов 60-120 для небольших контрактных цехов и 240 инструментов и выше для крупных заводов. Большая инструментоемкость позволяет выполнять более сложные работы с минимальным временем наладки, особенно с конфигурацией много-паллетной ячейки».
На IMTS YCM представила NH500A 6 APC, нацеленную на отрасли вроде автомобилестроения, производящие большие объемы деталей. NH500A имеет шпиндель 30 л.с., 20000 об/мин и паллет 500 x 500 мм.
«Производительность начинается с высокожесткого Т-образного фундамента с ребристой конструкцией», — сказал Гей. — «YCM сочетает этот фундамент с цельно-литой головкой шпинделя и двойной стеной колонны. Прямой привод шпинделя с точными керамическими шарикоподшипниками позволяет более высокую режущую динамику и более высокие скорости шпинделя».
Высокоточные роликовые направляющие по всем осям позволяют скорости быстрого перемещения 2362 дюйм/мин (60 м/мин) и скорости резеания до 1575 дюйм/мин (40 м/мин), по словам Гея. Система точной индексации паллета обеспечивает шестипаллетный АПС для высокой пропускной способности одной детали или семейств деталей.
«Все эти особенности позволяют использовать передовые режущие инструменты, улучшая обработку деталей и снижая полную стоимость владения», — сказал он.
Крупногабаритные HMC, собранные в Америке
DMG Mori, Хоффман Эстейтс, штат Иллинойс, производит четыре модели горизонтально-стоечных центров на своем заводе в Дэвисе, штат Калифорния. NHX 4000 и NHX 5000 — третьего поколения, 40-конусные станки с паллетами 400 и 500 мм; NHX 5500 и NHX 6300 — второго поколения, 50-конусные станки с паллетами 500 и 630 мм.
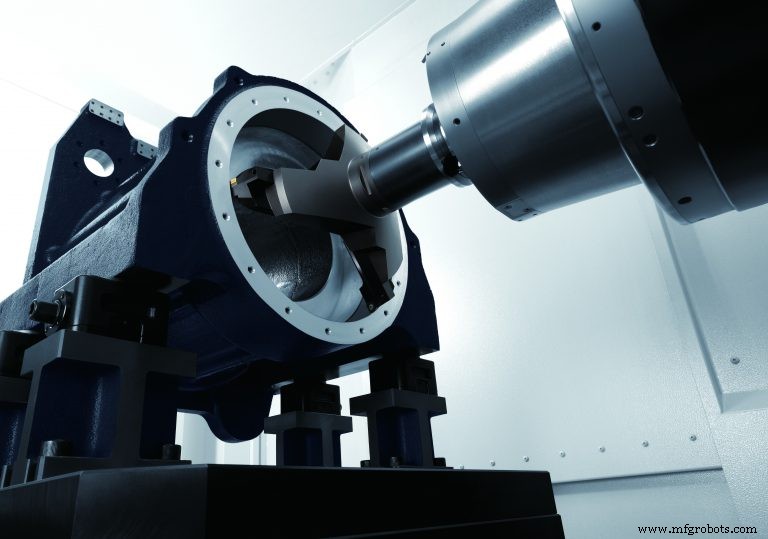
«Наши горизонтально-стоечные центры разработаны как для тяжелой резки, так и для требований высокой точности наших клиентов в энергетике, авиастроении, промышленном оборудовании и контрактном производстве», — сказал Джон Макдональд, исполнительный вице-президент по разработке и управлению продуктами.
Типичные детали включают крупные клапаны и турбинные детали для энергетики; блоки двигателей, дифференциалов и трансмиссий в промышленном оборудовании; и структурные компоненты в авиастроении. Материалы варьируются от титана или нержавеющей стали до чугуна или алюминия — все в зависимости от приложения.
«Наши клиенты достигают высокой производительности через автоматизацию, используя системы пулов паллетов для производства с высоким миксом или с выделенной робототехнической загрузкой, используя наши интегрированные сквозные гидравлические приспособления, которые идут стандартными на наших горизонтально-стоечных центрах», — сказал Макдональд. — «Обработка крупных деталей и тяжелая резка зависят от оптимизированной конструкции станка. Все наши горизонтально-стоечные станки имеют полностью оптимизированную методом конечных элементов структуру, включая тяжелую трехточечную опорную чугунную раму, шпиндель powerMASTER (50-конусные станки) и роликовые линейные направляющие. Линейные шкалы стандартны на всех наших станках, позволяя клиентам поддерживать высшую точность на протяжении всего срока службы станка».
Стандартный 50-конусный шпиндель powerMASTER — 12000 об/мин с опциональной высокоскоростной версией 16000 об/мин. NHX 6300 также имеет опциональный высокомоментный шпиндель 8000 об/мин для тяжелой резки труднобрабатываемых металлов, таких как экзотические материалы и тяжелый чугун.
Интерфейс управления CELOS от DMG Mori предлагает выбор приложений для оптимизации процессов. В соответствии с инициативами Индустрии 4.0, интерфейс CELOS упрощает и ускоряет все этапы обработки деталей, от идеи до готового продукта, как для единичного производства, так и для серийного массового производства.
Приложения CELOS обеспечивают согласованное управление, документирование и визуализацию данных задания, процесса и станка, а также связь цеха и высших корпоративных структур, создавая основу для согласованного оцифрованного и бескागового производства, по словам DMG Mori. Эта функциональность даже достижима с офисного компьютера с версией CELOS для ПК.
«Мы также предлагаем технологические циклы, позволяющие нашим клиентам легко реализовывать сложные процессы обработки», — сказал Макдональд. — «Например, Machine Vibration Control (MVC) позволяет оператору находить стабильные скорости подачи и резеания при тяжелой обработке. Machine Protection Control (MPC), с другой стороны, обеспечивает мониторинг вибрации шпинделя, мониторинг нагрузки инструмента и обнаружение столкновений для предотвращения или снижения ущерба. Собирая и анализируя эти данные, интерфейс управления CELOS помогает цехам максимизировать свою производительность, достигать еще более высокой точности и держать шпиндели в работе больше часов в день», — сказал Макдональд.
Возможности в конструкции
Горизонтально-стоечные центры Okuma, как MA-600HII, являются популярным выбором для автомобилестроения, штамповок, энергетики и авиастроения, по словам Эррола Беррелла, специалиста по центрам обработки Okuma America Corp., Шарлотт, штат Северная Каролина.
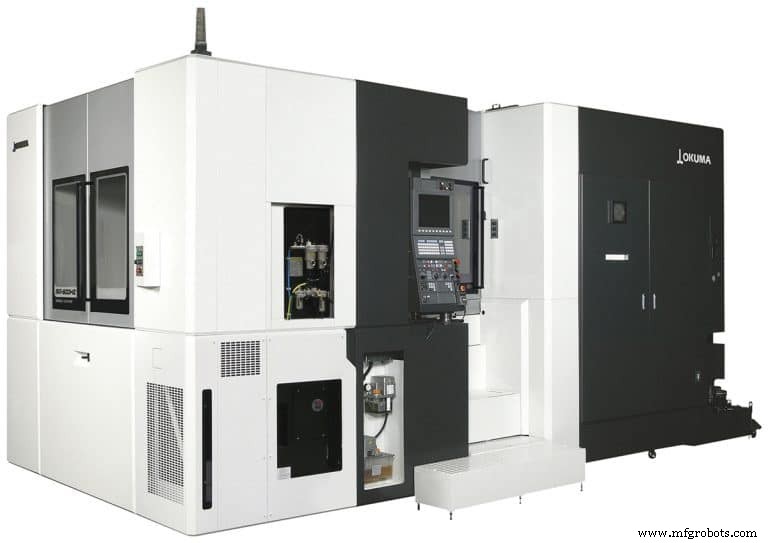
«Они обеспечивают точность и стабильность при обработке крупных деталей благодаря своей стабильной термической стабильности», — сказал он. — «Станки тестируются на термический профиль, а данные о возможной термической деформации возвращаются в управление в реальном времени для необходимой компенсации через программное обеспечение Okuma TAS (стабилизатор термических осей)».
MA-600HII — 50-конусный станок со шпинделем 6000 об/мин и стандартным магазином 40 инструментов, который можно расширить до 60 и даже до 285 или 400 инструментов, поэтому он идеален для контрактного цеха или серийного производства. MB-8000H — практически та же платформа со столом 800 мм, а следующий размер — MB-10000H с конструкцией «коробка в коробке» вместо колонны.
Станки Okuma ручной соскобlivкой на каждой сопрягающей поверхности для повышения точности и производительности на более длительном периоде для снижения затрат и максимальной прибыли, сказал Беррелл.
Типичные нефтяные компоненты, как корпуса насосов, выигрывают от уникальной возможности Okuma Turn-Cut. «Для корпусов насосов наша возможность Turn-Cut позволяет точить фланец на горизонтально-стоечных центрах Okuma», — сказал Беррелл. Turn-Cut — программная опция, доступная на HMC Okuma, позволяющая станку создавать отверстия и диаметры, включающие круговые и/или угловые особенности. Это позволяет пользователям точить особенности на крупных небалансированных деталях на той же платформе, где выполняются стандартные функции ЧПУ-обработки. Turn-Cut устраняет необходимость покупать специальные станки, инструменты, приспособления или дополнительные компоненты.
Turn-Cut не влияет на производительность или долговечность станков. Когда требуется тяжелая фрезеровка, HMC Okuma с Turn-Cut по-прежнему такой же способный, по словам Okuma. Главное, Turn-Cut позволяет обрабатывать детали без необходимости использовать вторичный станок для точечного приложения. Детали вроде клапанов, труб или коллекторных деталей — идеальные кандидаты для Turn-Cut.
На IMTS Okuma представила свою башенную паллетную автоматизированную вертикальную паллетную систему. Она размещает двенадцать паллетов 20 x 20 дюйм (500 x 500 мм), каждый с максимальной грузоподъемностью 1100 фунтов (500 кг) на двух уровнях. Интегрированная система АПС обеспечивает быструю загрузку/разгрузку с сервоприводным поворотным механизмом для беспилотной работы, сказала компания.
Полноценная четвертая ось, автоматизация
Mazak Corp., Флоренс, штат Кентукки, предлагает полную линейку HMC в дополнение к своим крупным мостовым вертикальным центрам обработки, пятиосевым вертикальным с токарной обработкой (INTEGREX) и своим пятиосевым станком типа VARIAXIS с вращающимся столом, по словам специалиста по продуктам Джареда Лейка.
«Обработка крупногабаритных деталей с 50-конусными шпинделями выполняется на станках со столами/паллетами 800-1600 мм, включая нашу серию Quill HMC со столами 1250-1600 мм, а также наш HCN-6800 со столом 630 мм для крупных блоков цилиндров для автомобилестроения и энергетических компонентов».
50-конусная линейка включает три дополнительные модели в серии (HCN-8800, HCN-10800 и HCN-12800), со стандартными 10000 об/мин и опциональными 8000 и 6000 об/мин 50-л.с. шпинделями для высокомоментной обработки титана, нержавеющей стали и других экзотических металлов. Для обработки крупных алюминиевых структурных деталей для авиастроения и полупроводниковых отраслей доступен шпиндель 16000 об/мин, сказал Лейк.
Mazak предлагает полноценные четырехосевые HMC, которые составляют около 60% всех проданных компанией HMC, сказал он. Четырехосевые HMC со стандартным позиционированием 0,0001° позволяют вращать двух- или четырехстороннее приспособление для сверления составных углов, индексации 90° и возврата. Полноценная четырехосевая работа позволяет контурную обработку и может использоваться для сокращения цикла времени, упрощая обработку, особенно для сложных деталей.
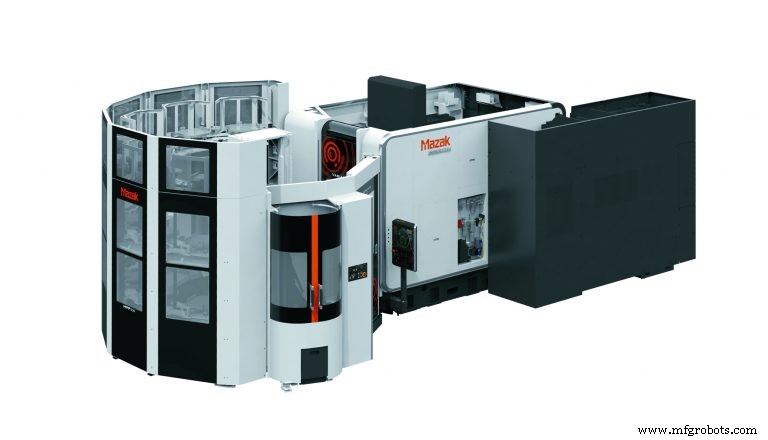
Доступная автоматизация включает систему PALLETECH от Mazak, которая может разместить большое количество станков в конфигурации ГПС и рельсово-направляемый робот, вместе с новой системой единого станка Multi-Pallet Pool (MPP) для станков 400 и 500 мм. «Мы автоматизировали HMC с шестиосевыми роботами FANUC на рельсах, которые позиционируют детали на разных станциях для лазерной маркировки, мойки и зачистки», — сказал Лейк.
HMC Mazak HCN-5000 теперь доступна с системой MPP компании, базовым решением автоматизации в компактном пространстве. Цехи, не имеющие площади для размещения обычного линейного горизонтального паллетного склада, теперь могут автоматизироваться для непрерывного производства, по словам Лейка.
MPP предлагает удобство более крупной системы PALLETECH от Mazak, занимая до 30% меньше места. Сервоприводы по каждой оси, а также двухъярусное расположение паллетов, держащее каждый паллет на одинаковом расстоянии от центра склада, обеспечивают быструю и стабильную загрузку/разгрузку, сказал он.
Проектируемая для расширения по мере роста производственных потребностей, производители могут переконфигурировать стандартный 10-паллетный склад системы для размещения 16 паллетов для увеличения выпуска. С учетом крупных, тяжелых операций HCN-5000, Mazak сделала этот последний MPP своей самой большой версией по вместимости размера детали. Система размещает паллеты 500 кв. мм, принимающие детали до 800 мм в диаметре и 1000 мм в высоте.
Система управления автоматикой
- DMG DMF 55H DuoBlock Eco: точная обработка воздушного коллектора — видеообзор
- Изучение шести основных типов станков с ЧПУ
- Fastems демонстрирует универсальные системы автоматизации для интеграции с ЧПУ
- Максимальная эффективность высокопроизводительной обработки: почему важны державы инструментов
- Niagara Gear запускает собственное mecanическое производство для сокращения сроков и повышения гибкости
- Заказы станков в сентябре упали на 1,1% — отраслевые инсайты
- Fuji представляет GYROFLEX Ultimate: универсальный станок для мультизадачной автоматизации
- Methods Machine Tools приобретает Koch Machine Tool для расширения присутствия в Техасе
- Горизонтально-расточные станки: конструкция, работа, применение
- Механическая обработка: процессы, инструменты и применение