



Выбор правильного пресса: экспертное руководство по механическим, гидравлическим и серво-вариантам
Прессовая технология — будь то механическая, гидравлическая или серво — играет множество ролей
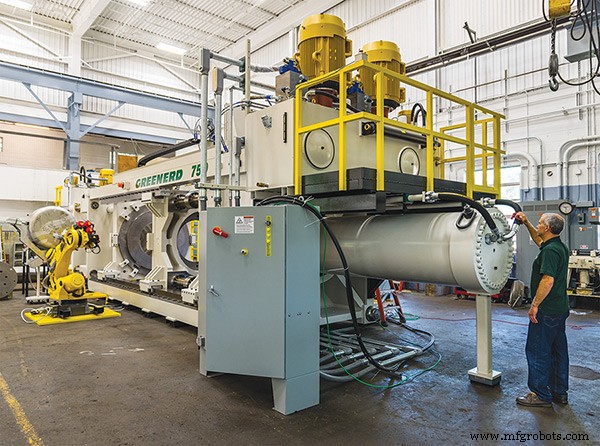
Существует выбор прессов, что является хорошей вещью. Спор не в том, какой лучший, а какой правильный для конкретной работы. Существуют компромиссы в стоимости, функциональности и качестве между основными типами прессов, из которых можно выбрать.
Это дружеский спор, и карты на столе для всех видны.
Краткий обзор технологий
По словам Стефани Прайс, старшего прикладного инженера Promess Inc, Брайтон, Мичиган, многие в отрасли не полностью ценят преимущества серво-прессовой технологии. И наоборот, Майк Джозефиак, механический инженер Greenerd Press & Machine, Нашуа, Нью-Гэмпшир, делает сильный кейс в пользу того, что гидравлический пресс — лучшее решение для некоторых приложений. А Джим Ландовски, вице-президент Chicago-based Komatsu America Industries LLC, скажет вам, что все еще есть ситуации, где традиционный механический пресс отлично подходит.
Механический пресс преобразует вращательное движение маховика в линейное движение штока, прессующего заготовку. Как описал Ландовски, можно «представить круг, с нулем сверху и 180 внизу. Механический пресс идет от нуля через 180 и обратно к нулю, или 360, в одном непрерывном движении». У хода нет силы сверху и максимальной силы внизу, поэтому «в зависимости от штампа, вы можете начать давить материал в 160 градусов или около того. Но когда он достигает 180, деталь готова, потому что шток идет обратно вверх».
Как объяснил Боб Саутвелл, исполнительный вице-президент AIDA-America Corp., Дайтон, Огайо, большинство серво-прессов — это версии той же компоновки, «за исключением того, что вы приводите в движение механическую передачу сервомотором, против маховика с сцеплением-тормозным механизмом». Механический пресс имеет фиксированный ход и постоянную скорость. Но «добавьте сервомотор к нему, и теперь вы можете запрограммировать профиль движения. Вы можете замедлить, приостановить, выполнить быструю повторную штамповку и делать разные вещи, которые никогда не были возможны со стандартным механическим прессом». Также существует версия прямого привода (сервомотор на шарикоподшипниковый винт), с лучшими характеристиками крутящего момента, чем гибрид серво-механический.
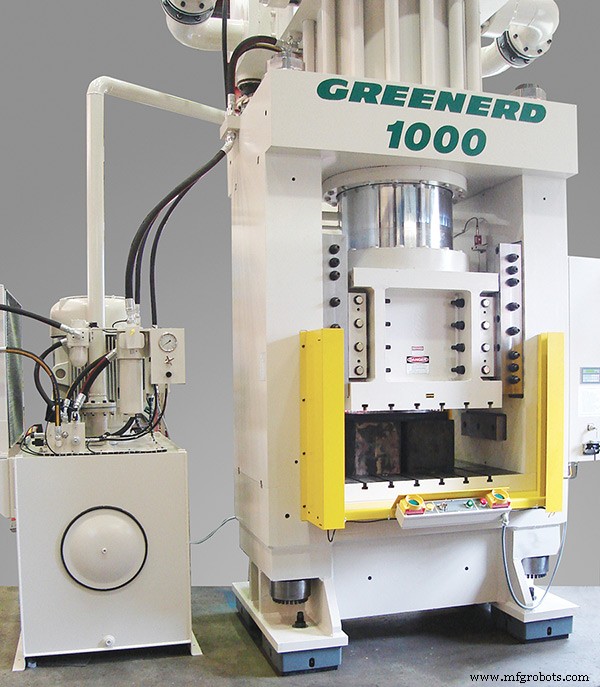
Гидравлический пресс сочетает набор насосов, клапанов и шлангов для зацепления штока с прессованной жидкостью. Хотя у этого подхода есть преимущества, они не включают тот вид управления движением, описанный выше. Так серво-пресс предлагает дополнительные возможности и решает ряд проблем, возникающих с чисто механическими или гидравлическими прессами.
Новые материалы, новые вызовы
Ландовски заметил, что переход к передовым сплавам, вызванный облегчением автомобилей и другими факторами, стимулирует спрос на серво-прессы. Как он выразился, «представьте сталь как жидкость, она должна течь... Вы не обрабатываете материал, вы работаете с материалом».
Более твердые материалы требуют тонких регулировок скорости штока, «чтобы материал течал правильно, иначе он становится как таффи и начинает рассыпаться». Например, он сказал, формовка чаши в твердом сплаве может требовать замедления от 30 до 15 дюймов в минуту на протяжении хода 3 дюйма (76,2 мм), с точной — и, возможно, меняющейся — скоростью изменения.
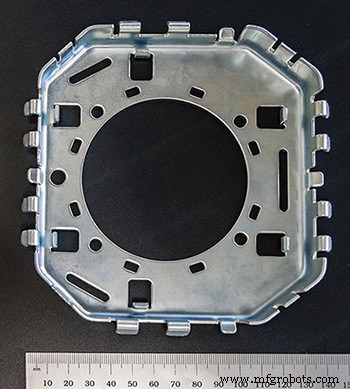
Только серво-управление могло бы справиться с этим, учитывая, что регулировки происходят за миллисекунды.
Главное преимущество серво, заявил Ландовски, — гибкость работы с разными металлами путем настройки течения материала. «Именно поэтому люди приходят пробовать различные варианты. Я могу сделать хорошую деталь или плохую деталь просто меняя скорость штока».
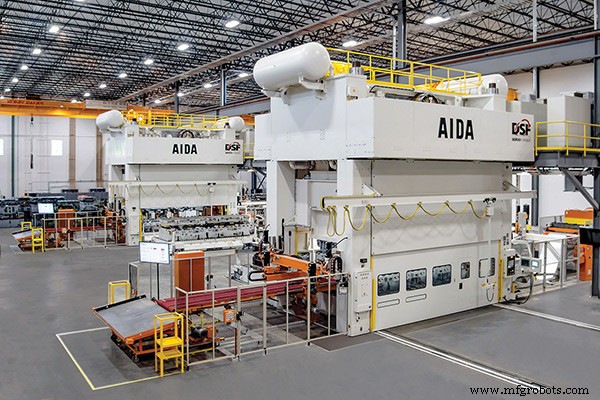
Саутвелл согласился и сообщил, что эти материальные вызовы привели к доле серво-прессов примерно 80 процентов на североамериканском автомобилестроении. «Высокопрочные и ультравысокопрочные стали и алюминии гораздо более сложны для формовки, чем материалы десяти-пятнадцати лет назад. И способность серво регулировать профиль формовки оказалась крайне полезной для клиентской базы».
Джозефиак из Greenerd согласился, что серво-управление имеет преимущество во времени отклика по сравнению с гидравликой, где отклик затухает, но сказал, что он не «видел много приложений, где этот уровень управления профилем движения существенно влиял на то, делаете ли вы хороший продукт». Но он признал, что «повторная штамповка — хороший пример функции только для серво. Уйти вниз и затем повторно штамповать за долю секунды — это не то, что можно сделать с гидравликой».
Если вам не нужно контролировать скорость, аргументировал Ландовски, вам может не понадобиться серво.
«Если вы делаете шайбы, например, или маленькие заклепки или что-то в этом роде, вы не собираетесь замедлять пресс, вы не собираетесь контролировать скорость. Вы хотите делать как можно больше деталей, как можно быстрее». Там механический пресс сияет, сказал он. Это также область, где гидравлические прессы наименее уместны.
Универсальность серво в сборке
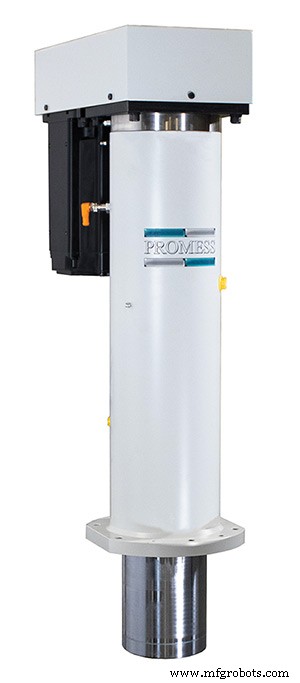
Саутвелл добавил, что способность серво-пресса легко перепрограммироваться для разных деталей — еще один фактор их успеха, даже в высокообъемном автомобилестроении.
«Большинство прессовых систем спроектированы для запуска множества типов деталей. Они будут запускать один инструмент час, менять его и катить другой. Практически никто не настраивает один пресс и просто запускает его... Никак они не могли бы остаться конкурентоспособными. Мы продаем много систем OEM через Тир 1 и Тир 2 для больших семей разных деталей или комплектов штампов через один пресс».
Универсальность серво-пресса выходит далеко за пределы легкого программирования и расширяется на тонкие операции сборки, сказала Прайс из Promess.
Оставаясь в автомобильном примере, Прайс указала на сборку петли двери. Она объяснила, что серво-пресс предлагает и высокую точность, и встроенный контур обратной связи, способный точно отслеживать позицию и силу. Так, в прессовке петли вместе, Promess также способна измерять получающееся сопротивление в соединении, таким образом они могут гарантировать, что дверь ни слишком легко не открывается, ни слишком жестко для комфорта владельца автомобиля.
Эта способность активировать движущуюся часть и измерять силы в реальном времени также дает возможность ослабить допуски деталей, тем самым снижая стоимость компонентов. Как объяснила Прайс, без обратной связи во время сборки инженерам часто приходится проектировать и производить с очень жесткими допусками, чтобы гарантировать, что детали сходятся правильно.
«Они используют факт, что пресс ушел на определенную глубину, и, основанные на своих жестких допусках, предполагают, что деталь собрана правильно. У них нет сигнатурного анализа для верификации этого».
С серво-прессом они могли бы вместо этого ослабить допуски и следить за данными в процессе сборки, чтобы определить, что то, что они прессовали вместе, действительно правильно посажено. Прайс сказала, что встроенные возможности чувствования их серво-прессов дали снижение брака до 50 процентов в некоторых случаях.
Прайс также указала, что если приложение требует дополнительного чувствования (помимо обратной связи от сервомотора), легко интегрировать это с их системами.
«У нас есть клиенты, использующие девять до десяти разных датчиков давления, или датчиков позиции, или внешних нагрузочных ячеек. Мы можем принять всю эту информацию, чтобы понять, что происходит в процессе», — сказал он. «И мы можем реагировать на это в процессе. И потому что все электрическое, это очень просто настроить. Просто вставьте датчик в цифровой сигнальный кондиционер. Контроллер затем может принять этот сигнал и использовать его для принятия решения».
Прессы, управление и компромиссы
Гидравлические прессы не слепы в этой области. Джозефиак сказал, что есть контроллеры движения, посвященные гидравлическим системам с «экстремально быстрыми временем сканирования, которые смотрят на давление по обе стороны гидравлического актуатора. А затем, используя быстродействующие датчики давления, мы можем показать фактическую силу, приложенную к работе». Одна такая система обновляет измерение силы за менее чем миллисекунду. По его мнению, приложения, требующие более быстрого измерения силы, «редки и далеки между собой».
По словам Саутвелл, серво-прессы намного лучше гидравлических прессов в изготовлении сложных деталей, требующих серии штампов. Годы назад это делалось переносом деталей вручную от пресса к прессу, объяснил он. Но сейчас «единственный способ конкурировать» — механически переносить детали от этапа к этапу в пределах одного пресса. Но «когда вы используете множественные станции для изготовления детали, у вас есть внецентровое нагружение, которое очень вредно для гидравлической передачи».
Джозефиак возразил, что «внецентровое нагружение вредно и для механических, и для гидравлических систем. Обе справляются с этими внецентровыми нагрузками с соответствующей конструкцией и направляющими стальной рамы. У нас есть системы, использующие множественные гидравлические цилиндры, чтобы позволить внецентровое нагружение намного большее, чем у стандартного серво-механического пресса».
Также существует некоторая полемика о приложениях, требующих использование пищевого масла как смазки. Ландовски сообщил, что «несколько клиентов переключились с гидравлических на серво-механические прессы исключительно из-за протечек цилиндров и капающих направляющих штока на материал. Все детали нужно чистить после формовки, чтобы убрать любое возможное загрязнение. Клиенты также говорили нам, что чистка пищевых смазок менее затратна, чем непищевых, из-за регуляций FDA или EPA».
Джозефиак сказал, что они удовлетворили и медицинские, и стандарты пищевой безопасности на ряде проектов «путем модификации уплотнений в их прессах для использования пищевого масла вместо стандартных промышленных масел». В то время как Ландовски заявил, что их стандартные серво-прессы не нуждаются в модификациях, «просто пищевое масло для привода пресса и смазки штока». Один клиент «делает резиновые пробки для пробирок. Каждый ход пресса выдает 65-75 резиновых пробок, и непищевые смазки инвалидировали бы этот конкретный процесс».
Гидравлика побеждает в глубокой вытяжке
По словам Саутвелл, «преимущество гидравлического пресса в том, что у вас есть полная тонажность или силовая способность через весь ход. Так, если это 200-тонный пресс и у вас 12-дюймовый ход, вы можете применить 200 тонн давления все дорогой через этот ход. С серво-прессом, имеющим ту же механическую эксцентриковую передачу, что и оригинальный механический пресс, у вас есть шестерни, кривошип или центрированный вал, и центральная шестеренная передача. Есть кривая тонажа или крутящего момента, и сила, которую вы можете применить, варьируется в зависимости от угла вала мотора от низа». Это не относится к серво-прессам прямого привода, как сделанных Promess, но эти системы становятся очень дорогими по мере увеличения тонажа. Promess достигает 1 МН (~100 тонн) в одном цилиндре, например.
Способность приложить полную силу через весь ход делает гидравлические прессы идеальными для приложений глубокой вытяжки, и Джозефиак пошел так далеко, чтобы сказать, что это «единственный вариант, который действительно имеет смысл».
Один недавний пример, который он привел — проект по производству «относительно больших баков под давление. Мы установили автоматизированную систему, загружающую большие плоские заготовки в пресс глубокой вытяжки с рабочим ходом пять футов». Система имеет множественные операции, объяснил он. Первая использует 170-тонный пресс для вытяжки двух половин бака. За этим следует автоматизированный штамповочный пресс и обрезка и сварка вниз по потоку. Ключ здесь, сказал Джозефиак, в том, что такой рабочий ход «не то, что легко реплицировать с серво-прессом. Так глубокая вытяжка — область, где гидравлика все еще доминирует. И это во многих отраслях. Это больше процесс, чем отрасль».
Джозефиак сказал, что гидравлика «также очень хорошо работает в ситуациях с очень длинным циклом времени, где мы можем управлять очень низким потреблением энергии при постоянном давлении по площади стола и относительно недорого с точки зрения капитальных затрат». Прессовка порошков предлагает главный пример. «Обычно прессовка порошков — это комбинация времени, температуры и давления, формирующая материал в форму», объяснил Джозефиак. Пресс удерживал бы относительно тонкий материал против положительной или отрицательной матричной формы под давлением. «Длительность может быть такой короткой, как пять секунд, или такой длинной, как два часа. И очень часто... мы пытаемся поддерживать постоянную температуру плиты по рабочей области от примерно 300 до 700 градусов, и пытаемся контролировать очень постоянное давление по рабочей области». Это гарантирует, что формируемый материал единообразен во всем. Техника используется для вещей вроде автомобильных подкладок кузова (включая новые композитные подкладки) и автомобильных потолков, сделанных из ковровоподобного материала. Еще один пример, который он перечислил — «прессовка порошков для изготовления алюминиевых оксидных шлифовальных кругов».
Соображения стоимости
В широком смысле, капитальные вложения для серво-пресса превышают те, что для традиционных механических или гидравлических прессов. Но есть операционные расходы и связанные факторы, которые делают это сравнение почти бесполезным. Более того, не все прессы данного типа равны, даже для одинакового тонажа/крутящего момента.
Начнем с энергопотребления. Гидравлический пресс должен поддерживать давление в линиях для движения штока по требованию, и это означает работу насосов через циклы. Это сравнивается неблагоприятно с серво-прессом, который использует электричество только когда шток движется. По словам Ландовски, это дает примерно «50 процентов экономии энергии с серво-прессом, в зависимости от размера станка». Прайс сослалась на исследование Университета Касселя, которое обнаружило, что серво-пресс эффективен на 90 процентов в конвертации энергии, против 57 процентов для сравнимой гидравлической системы. Саутвелл сказал, что Honda изучила свои системы и опубликовала находку, что серво-прессы дали 30-процентную экономию в фактическом потреблении энергии.
Саутвелл также указал, что некоторые прессы AIDA используют «систему управления энергией на 100 процентах конденсаторной основе». Это хранит необходимую рабочую энергию в конденсаторах, которые перезаряжаются во время нерабочей части хода. Это «огромно снижает пиковую нагрузку», объяснил он, против механического или гидравлического пресса, которые имеют «огромный скачок, когда они впервые зацепляются». Ток AIDA «довольно плоский. Так что ваш фактический пиковый поток может быть только 20-30 процентов пиковой нагрузки механических или гидравлических систем. Это критично, потому что энергетические компании должны размерять электричество, которое они доставляют клиенту, по пиковой нагрузке».
Джозефиак возразил, что в среде высокого производства там мало или нет простоя, так что «на самом деле не так важно», что гидравлические насосы работают непрерывно. И «в системах, где у нас длинные простои 10 минут или больше, мы можем установить «мягкий пуск» моторного управления, который выключает мотор для экономии энергии». Интересно, что эта опция добавляет только 2-3 процента к стоимости системы, Джозефиак сообщил, что никогда не было сильного спроса на нее. Он добавил, что переключение с насоса фиксированного перемещения на насос переменного перемещения может также «драматически снизить наше простое энергопотребление». Но это снова опция, которая еще не стала нормой в США.
Со всеми своими насосами, клапанами, трубами и шлангами гидравлическая технология часто критикуется за то, что она более сложная и более требовательная к обслуживанию, чем серво-основанные системы. Прайс сказала, что их серво-прессы требуют не более чем двухразовой в год смазки шарикоподшипниковых винтов — и даже это очень осторожно. Наоборот, держите гидравлические линии под высоким давлением месяцами, через цикл за циклом, и рано или поздно что-то обязательно начнет течь или подкомпонент выйдет из строя. Контраргумент, сказал Джозефиак, в том, что «никто больше не использует NPT-фитинги. Есть диапазон металл-металл и кольцевых уплотнений, сделанных из лучших материалов, которые сделали гораздо лучшую работу по контролю утечек». Плюс, сказал он, отдельные компоненты относительно недороги и легко ремонтируются, в то время как «ремонт серво-системы драматически дороже».
Этот последний пункт приводит нас к теме правильного подбора размеров компонентов для работы. Правда, если вы сгорите сервомотор за пару лет, вы попадете на большой счет за ремонт. Но Прайс сказала, что их системы регулярно работают 20 лет без таких поломок, потому что они спроектированы с коэффициентом безопасности 2,5×. Приводы размерены для работы в непрерывном токе сервомотора, вместо пикового, так что пресс может удерживать деталь неограниченно без перегрева и отказа.
Точно так же шарикоподшипниковые винты будут иметь динамическую грузоподъемность 2,5× от номинальной силы пресса. Например, шарикоподшипниковый винт в прессе Promess 40 кН имеет динамическую грузоподъемность 134 кН и статическую грузоподъемность 320 кН. Прайс сказала, что такая система может ожидаться к выполнению без отказа 22+ лет при запуске работы со средней силой 30 кН, 16 циклов/мин в течение 14 часов/день. Сравните это с только 32 неделями для шарикоподшипникового винта, номинально 40 кН динамической нагрузки; даже при номинале 80 кН система прослужила бы менее пяти лет.
Система управления автоматикой
- 5 экспертных советов для выбора правильного сервиса CNC ремонта
- Как выбрать идеальную роботизированную сварочную систему
- 5 основных советов для выбора идеальной системы управления заказами
- Как выбор правильных гидравлических зажимов сокращает циклы и повышает эффективность
- Выбор правильной лазерной резаковой системы для максимальной отдачи и точности
- Как выбрать идеальный ЧПУ плазменный стол для вашего цеха
- Как выбрать лучшую технику для ландшафтных проектов
- Как выбрать идеальное страховое покрытие для вашей тяжелой техники
- Как выбрать идеальную компактную технику для вашей фермы
- Выбор правильного производителя для вашего стартапа: почему малый важнее большого