



Оптимизированная печать ABS на Ender 3: настройки, предотвращение усадки, экспертные советы
ABS — один из самых сложных материалов для печати на Ender 3, Pro или V2, главным образом потому, что это принтеры без закрытой камеры.
Тем не менее, можно печатать ABS на Ender 3, подправив настройки и используя трюки для улучшения адгезии.
Кратко: для ABS на Ender 3 поставьте температуру сопла 230–240 °C, стол 100 °C, выключите вентилятор обдува детали, нанесите клей-карандаш на стол для адгезии и предотвращения усадки.
Это не всё — читайте дальше про результаты тестов, улучшение адгезии, предотвращение проблем и больше.
Не хотите тратить время на подбор идеальных настроек для Ender 3? Проверьте наши профили Cura для серии Ender 3 (все за $7).
Рекомендуется: используйте камеру (Enclosure)
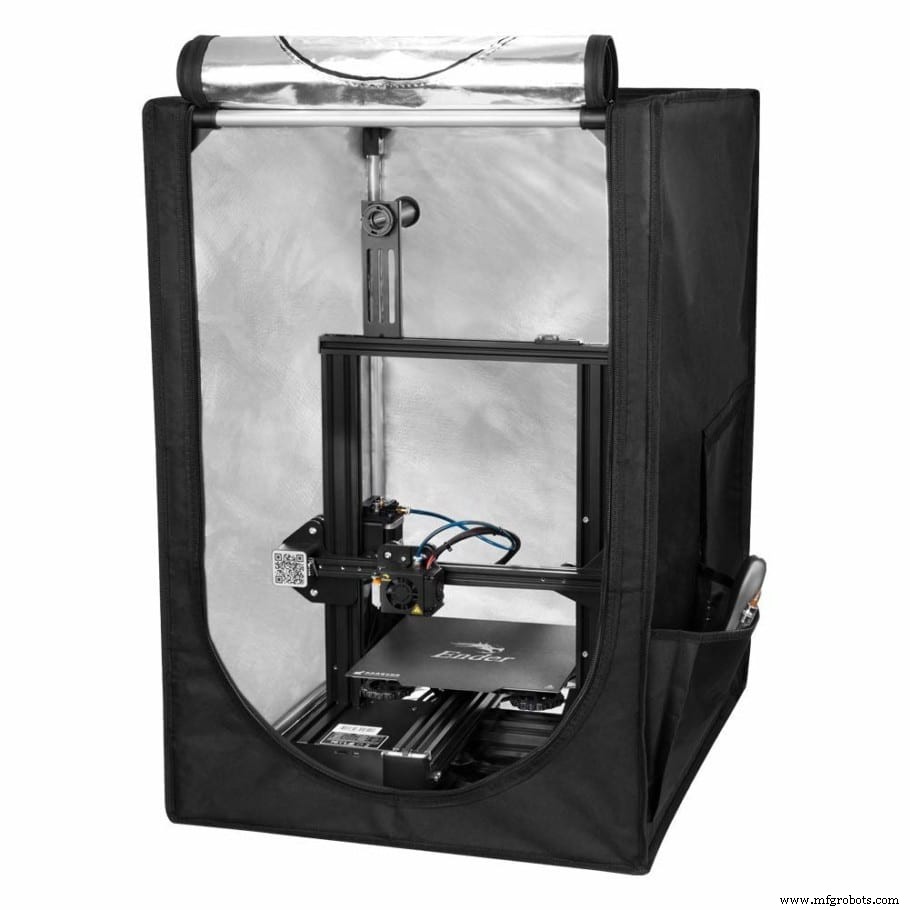
Перед настройками: для ABS на Ender 3 камера обязательна — она стабилизирует температуру внутри, предотвращая усадку и расслоение слоёв.
Не обязательно покупать — можно сделать самому или даже накинуть большую картонную коробку (работает, но пожароопасно, не рекомендую). Лучше — негорючая камера Creality, дешёвая и безопасная.
Если настройки знаете и хотите сразу к советам по адгезии/усадке — переходите сюда.
Температура печати
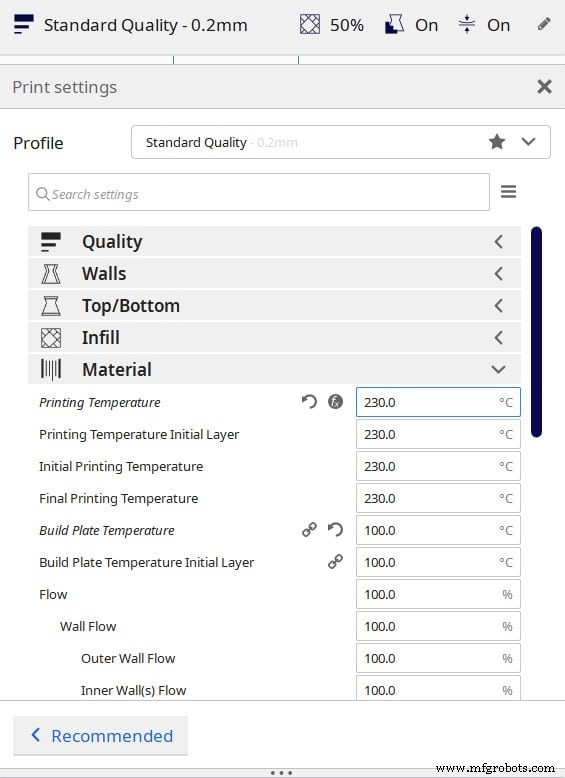
На Ender 3 (Pro, V2) «золотая середина» — 230–240 °C: лучшие детали, мосты, оверханги, минимум артефактов. Ниже 230 °C — плохая адгезия слоёв. Выше 240 °C — ухудшаются мосты.
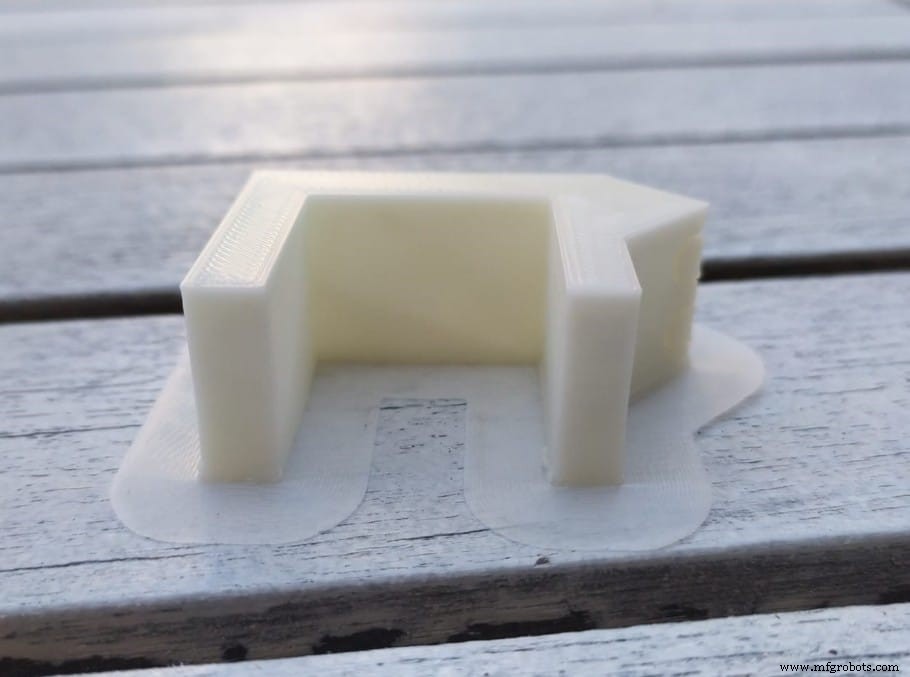
Печатал температурные башни (разные размеры, чтобы тестировать адгезию одновременно) и кабель-менеджмент своего дизайна.
Лучший диапазон — 230–240 °C, особенно с мостами/оверхангами. Простые модели (кабель-менеджмент) не показали разницы в качестве.
Но без камеры (я не использовал её, предполагая, что у большинства её нет) кабель-менеджменты всегда трескались в одном месте (при 230 °C трещина шире, чем при 240 °C). Это наглядно показывает важность камеры для стабильного тепла вокруг модели.
Примечание: про важность камер — отдельная статья.
ABS можно печатать при более высоких температурах, но я остановился на 240 °C из-за PTFE-трубки: выше 245 °C она деградирует и выделяет токсичные пары. Не превышайте 245 °C без замены трубки или модификаций принтера.
- Идеальная температура печати ABS на Ender 3: 230–240 °C.
Идеальная температура стола
Для ABS критически важна адгезия, и температура стола — ключ (тоже брим, но ниже).
То же исследование: адгезия максимальна при температуре стола чуть выше Tg материала.
Если проблемы с адгезией — поднимите стол чуть выше Tg филамента (PLA 60 °C, ABS 100 °C, PETG 80 °C).
Для Ender 3 (Pro, V2) идеальный стол для ABS — 100–110 °C (110 °C для усиленной адгезии). В некоторых случаях без клея не обойтись.
Без камеры усадку не избежать — ABS сжимается сильно, иногда модель отваливается даже при 110 °C (решение ниже).
- Идеальная температура стола ABS на Ender 3: 100–110 °C.
Обдув детали (Part Cooling)
ABS сильнее сжимается при остывании. Верхние слои, не греемые столом, остывают и тянут нижние — усадка или расслоение.
Поэтому обдув лучше минимизировать или выключить — не только на первых слоях, а вообще.
В тестах: вентилятор выключен на первых слоях, затем 30% — отличные результаты.
Но мосты требуют быстрого остывания — чем выше скорость вентилятора, тем лучше мосты.
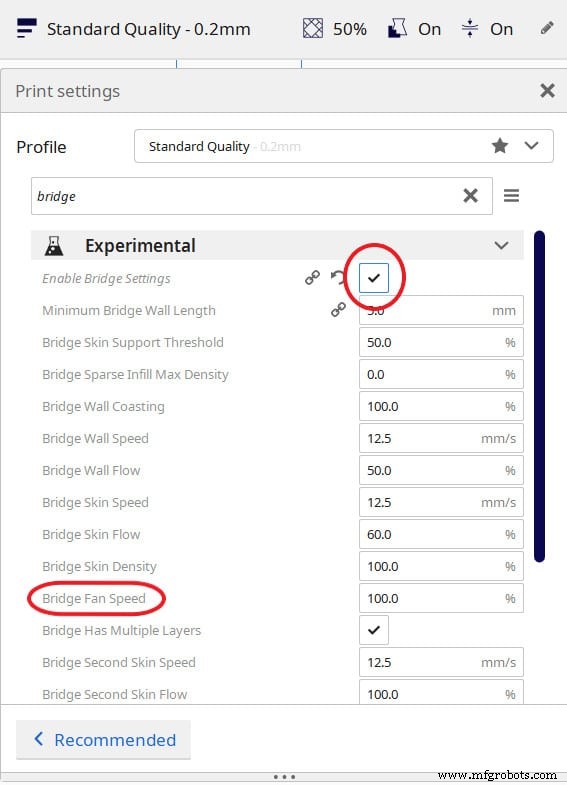
В Cura есть экспериментальная настройка «Enable Print Cooling» → «Bridge fan speed»: вентилятор 100% только на мостах (найти: в поиске настроек «bridge», включить «Enable Print Cooling», прокрутить к «Bridge fan speed»).
Идеальные настройки обдува ABS на Ender 3:
- Вентилятор полностью выключен на первых слоях.
- 30% или выключен на остальной печати.
- 100% на мостах.
Настройки ретракции (Retraction)
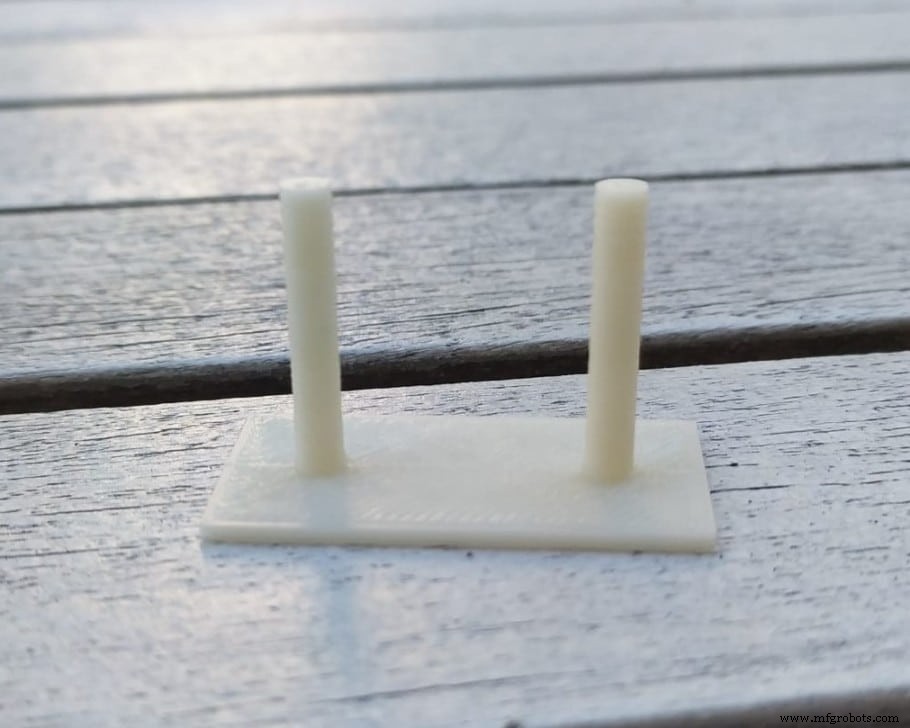
Тест ретракции/стрингинга дал идеальный результат с настройками, как для PLA (дефолт Cura):
- Combing Mode: ON, «Within Infill» (дефолт «Not in Skin» — тоже работает).
- Retraction Distance: 6,5 мм
- Retraction Speed: 25 мм/с
- Maximum Retraction Count: 100
- Minimum Extrusion Distance Window: 10 мм
При этих настройках тест на стрингинг — идеально чистый, ни единой ниточки.
Настройки скорости
Как и для PLA, 40–60 мм/с — идеально для ABS на Ender 3, отличные печати без артефактов, гостинга и рингинга. Лучший баланс скорость/качество — 50 мм/с.
На 50–60 мм/с результаты отличные, но для сложных деталей с высокой детализацией иногда снижают до 35–40 мм/с, чтобы избежать рингинга/гостинга.
- Идеальная скорость ABS на Ender 3: 40–60 мм/с.
Не хотите подбирать настройки вручную? Наши профили Cura для Ender 3 — за $7.
Решение проблем ABS на Ender 3
ABS сильнее других термопластиков сжимается при остывании — усадка, иногда трещины по слоям.
Остывание нужно контролировать строже, чем для PLA/PETG — настоятельно рекомендую камеру, она решает почти все проблемы ABS: усадку, плохую адгезию (тоже от усадки), расслоение/трещины.
Если камеры нет и печатаете на стоковом Ender 3 — советы для повышения шансов:
Уберите принтер от сквозняков
Холодные сквозняки остывают печать неравномерно и быстрее нужного — пластик сжимается асимметрично, модель усаживается и трескается.
Без камеры держите принтер в максимально тёплой комнате, окна/двери закрыты.
Важно: ABS выделяет токсичные пары — не будьте в одной комнате с работающим принтером.
Печатайте с бримом (Brim)
Адгезия — главная проблема ABS. Используйте все настройки слайсера для улучшения, брим — лучший способ. Брим — это юбка, контактирующая с моделью, удерживающая края. Всегда печатайте ABS с бримом.
Клей-карандаш для лучшей адгезии
С клеем у меня модель не отваливалась и не усаживалась. Клей драматически улучшает адгезию и помогает снять модель после остывания стола.
Важно: снимать с горячего стола при клее почти невозможно — остывайте до комнатной температуры.
Клей — лучший результат по адгезии для ABS, усадка была минимальной, почти незаметной.
Малярная лента (Painter's Tape)
Лента на столе тоже хорошо улучшает адгезию. Клеить аккуратно, без зазоров.
ABS отлично держался на ленте, меньше грязи, чем клей, снимается легче.
Но клей работал чуть лучше — рекомендую клей вместо ленты.
Трещины (расслоение слоёв)
Единственное настоящее решение — камера. Но сильнее связь слоёв — ниже риск расслоения. Крупнодиаметровое сопло даёт большую площадь контакта между слоями — связь прочнее.
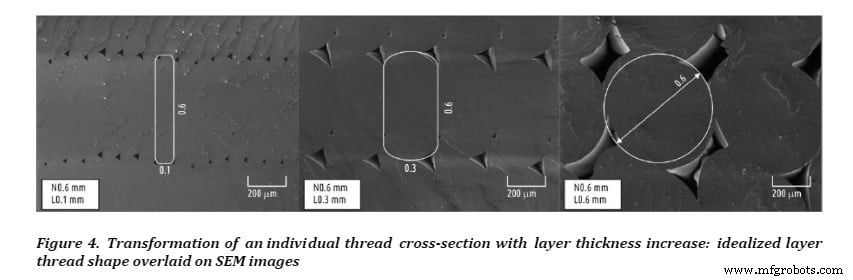
Холод и сквозняки усиливают риск трещин — держите принтер в закрытой тёплой комнате.
Заключение
Главный враг ABS — быстрое и неравномерное остывание: усадка, отвал, трещины.
Камера решает всё, печать ABS становится лёгкой. Без камеры: клей или лента на стол, принтер в закрытой тёплой комнате без сквозняков.
Поднятие стола чуть выше Tg ABS (100 °C) помогает адгезии. Лучший результат без клея — 110 °C. Разница 100 vs 110 °C без клея заметна, с клеем — почти нет. Рекомендую: стол 100 °C + клей — лучшая адгезия из всех вариантов.
И помните: понижайте или выключайте обдув, но включайте настройку 100% вентилятора на мостах — иначе мосты будут плохими.
Рекомендуемые товары
Мы подготовили раздел рекомендуемых товаров, чтобы убрать догадки и сократить время на поиск принтера, филамента или апгрейдов — это сложная задача, часто вызывающая путаницу.
Мы отобрали несколько 3D-принтеров для новичков, энтузиастов и экспертов, а также протестировали и тщательно отобрали филаменты и апгрейды — что бы вы ни выбрали, это будет работать как надо.
3D печать
- Пошаговая замена сопла на Ender 3, Ender 3 Pro и Ender 3 V2
- Пластик ABS: можно ли его перерабатывать? Является ли он биоразлагаемым?
- Точная калибровка Z-offset на Ender 3: пошаговое руководство
- Исправление провисания X-оси на Ender 3: простые шаги для восстановления уровня
- Теплостойкость PLA: сравнение с ABS, ASA, PETG и другими материалами
- Обзор Ender 3 Pro: гид по покупке 2022 года и оценка ценности
- Исправление проблем с выравниванием стола Ender 3: пошаговое руководство
- Настройка стола Ender 3: пошаговое руководство для идеальных печатей
- Топ апгрейдов для Ender 3, Pro, V2: бесплатные печати и премиум-киты
- Идеальные настройки PETG для Ender 3 Pro и V2: добиваемся идеальных печатей