



Встраивание гайок в 3D-печатные детали для достижения промышленной прочности крепежа
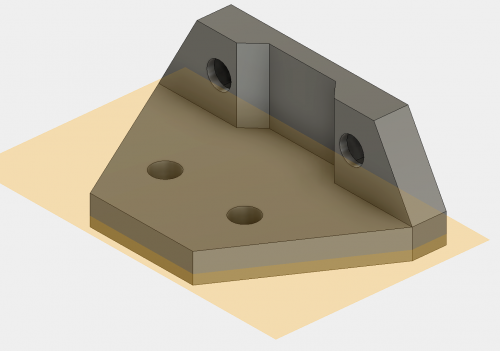
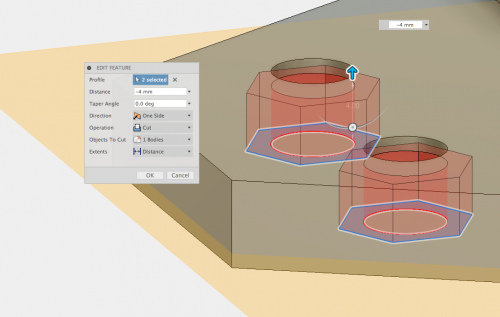
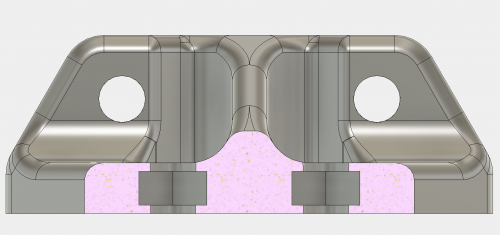
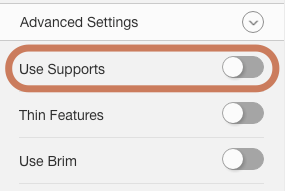
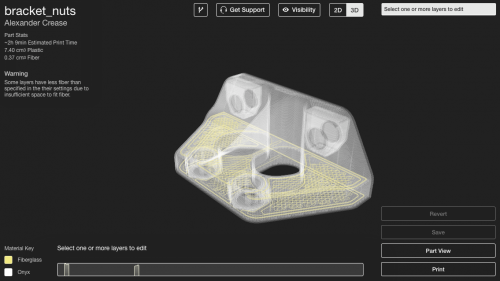
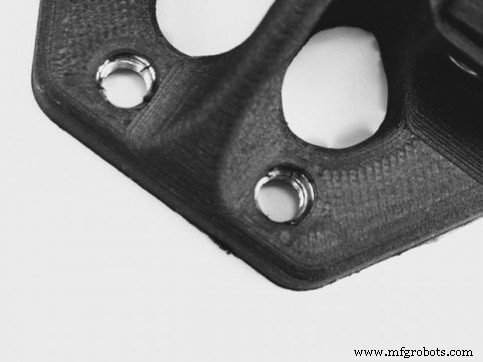
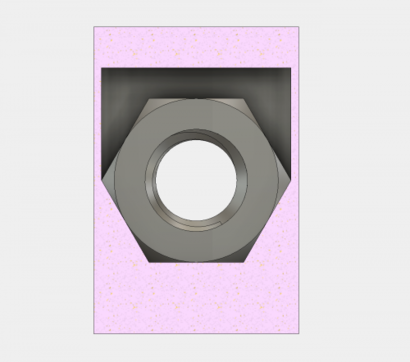
Большинство 3D-печатных пластиков не могут производить надёжные резьбовые или нарезанные отверстия, особенно в небольших полостоях. Их внутренняя предельная прочность материала отстаёт от обычных металлических крепежей, а микроскопические размеры резьбы часто выходят за пределы типичных потребительских принтеров. Даже при использовании волокнисто-усиленных полимеров вроде Mark Two или X7, усилительные волокна незначительно повышают прочность резьбы, потому что они слишком малы, чтобы влиять на геометрию резьбы. В противовес, металлическая резьба изначально более точна и даёт более надёжное зацепление. Прочитайте нашу новейшую историю успеха клиента о крупной учебной базе армии США. Хотя термоусадочные резьбовые вставки могут добавить металл в пластиковую деталь и переплавлять окружающий материал для повышения прочности, они имеют дизайнерские ограничения. Вставка должна сидеть ровно на поверхности детали, и её выдержка на вырыв не может превышать свойств окружающего пластика. Напечатание поверх (overprinting) — или совместная обработка и встраиваемая печать — предлагает практичную альтернативу. Концепция зеркалит овермолдинг в литье под давлением: компонент помещается в форму, и пластик ливается вокруг него. В 3D-печати вы ставите печать на паузу, вставляете компонент и продолжаете, эффективно инкапсулируя его внутри напечатанной структуры. Встраивая гайки в 3D-печатные детали, вы создаёте скрытые, промышленного уровня болтовые соединения, превосходящие производительность обычных вставок. Дополнительный материал между болтом и гайкой, в сочетании с опциональным волокнистым усилением, даёт более прочное, надёжное соединение. Процесс включает проектирование полости размером с гайку, паузу печати перед верхним слоем полости, вставку гайки и продолжение сборки. 1. Проектирование полости — Измерьте размеры гайки штангенциркулем и нарисуйте полость, центрированную на отверстии под болт. Добавьте ~0,05 мм зазора с каждой стороны (всего +0,10 мм) для обеспечения надёжной посадки. Например, шестигранная гайка M5, измеренная 7,85 мм × 3,85 мм, становится полостью 8,0 мм × 4,0 мм после округления. Выдавите эскиз до нужной глубины полости. Избегайте фасок или скруглений внутри полости, так как они могут мешать вставке гайки. 2. Добавление паузы — В Eiger включите опцию «pause after layer» непосредственно перед верхним слоем полости. Отключите поддержки, если не абсолютно необходимы (Advanced Settings). 3. Добавление волокна — Усилите участки, смежные с полостью, волокном. Наслойте волокно на боковинах гайки или стенках полости для увеличения выдержки на вырыв. 4. Печать детали — Начните сборку. Когда пауза сработает, вставьте гайку (и опциональную вторичную деталь, если нужно), опционально нанесите тонкий слой клея для стола на верхнюю грань для улучшения адгезии, затем возобновите. 5. Управление поддержками и сложными геометриями — Если поддержки требуются, удалите их плоскогубцами во время паузы. Для полостей с не-плоскими потолками рассмотрите использование наклонных нависов или вторичной детали для обеспечения плоской поверхности вставки. Встраивание гайк на не-XY плоскостях требует вторичной фичи, предлагающей плоский верх для печатающей головы. Например, для встраивания шестигранной гайки с осью, параллельной строительной пластине, спроектируйте вторичную деталь, заполняющую полость над гайкой, оставляя небольшой зазор. Печатайте вторичную деталь и основной компонент вместе. Когда сборка паузируется, вставьте и гайку, и вторичную деталь, затем возобновите, так что сопло печатает над плоским верхом вторичного элемента. Используя эту технику, вы можете встраивать гайки под любым углом и на любой плоскости, открывая новые возможности для сложных сборок. Не стесняйтесь экспериментировать и делиться находками в Twitter, Facebook или Instagram!Кейс армии США
Обзор
Руководство по дизайну
Встраивание гайк в плоскость XY

Печать вторичных деталей для встраивания гайк на других плоскостях
3D печать
- Шесть неожиданных преимуществ аддитивного производства для вашего бизнеса
- Металлопокрытие для 3D-печатных деталей: практическое экспертное руководство
- Окрашивание 3D-печатных деталей восковыми мелками: новаторская техника постобработки
- Революция в болидах Formula Student: 3D-печатаемые формы для карбона и конечные детали
- 3D-печатный дрон обеспечивает быстрый, экономичный сбор данных в Антарктиде
- Обеспечение размерной точности в 3D-печатных деталях
- 10 проверенных решений для водоустойчивых 3D-деталей: материалы и постобработка
- Укрепление 3D-напечатанных деталей: проверенные техники
- Продвинутые стратегии контроля 3D-печатных деталей двигателей – Часть 3
- Экспертное руководство по полировке металлических деталей в 3D-печатных медицинских приборах