



Проектирование 3D-печатной турбины Тесла — Часть 2: разработка корпуса подшипника
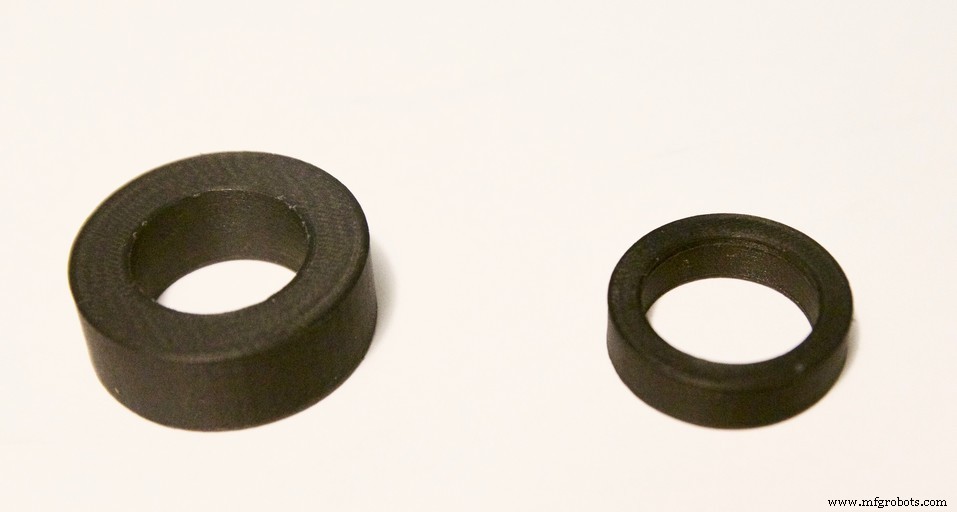
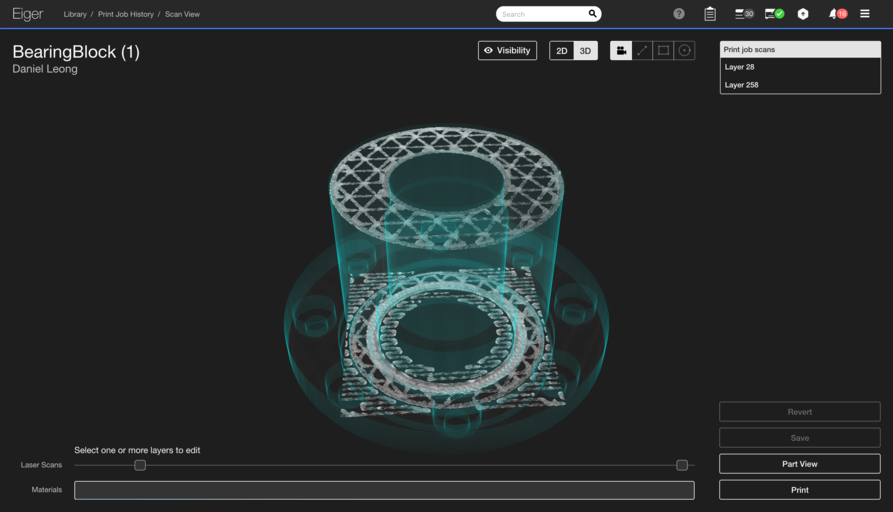
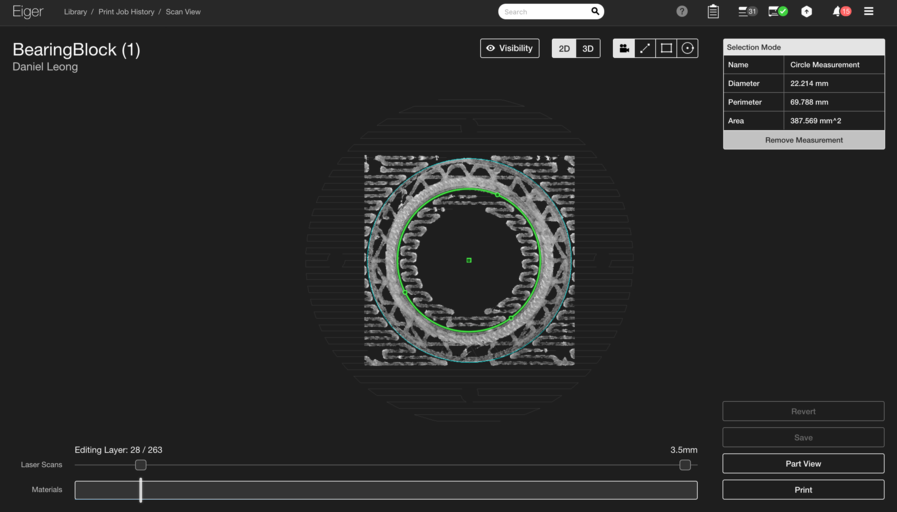
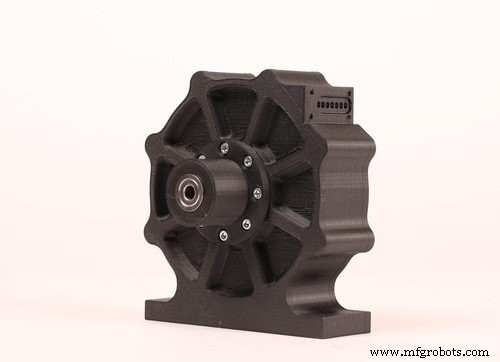
Во второй части нашей двухчастной серии мы объясняем, как ретродить обработанную турбину Тесла деталями Markforged. Первая статья представила турбины Тесла, идентифицировала компоненты, идеальные для 3D-печати, и заменила корпус турбины кастомной деталью Markforged. Этот выпуск фокусируется на оставшемся печатаемом элементе: корпусе подшипника. Корпус турбины оборачивает валовую сборку, но не контактирует с ней напрямую. Вместо этого промежуточный компонент — корпус подшипника — крепится к корпусу турбины и фиксирует валовую сборку с двумя идеально концентрическими подшипниками. Консольно вывешивая роторную сборку на корпусе подшипника, оригинальные дизайнеры позволили токарю легко верифицировать концентричность отверстий подшипников. Эта точность критична; на 24 000 об/мин даже незначительное невыравнивание может вызвать катастрофический отказ. В оригинальном алюминиевом корпусе допуски посадки подшипников были +0/-0,0004 дюйма, обеспечивая плотную посадку без препятствия вращения. Хотя машина Markforged может произвести эту деталь, она представляет большую сложность, чем корпус турбины, из-за более строгих допусков и критической функции. Печать корпуса подшипника требует точности и концентричности. К счастью, сниженная поверхностная твердость Onyx немного ослабляет допуски — достижение +0/-0,001 дюйма реалистично по сравнению с алюминиевым требованием. Нам также нужно было напечатать желоба стопорных колец и выходящие фланцы с высокой точностью; эти фичи требуют значительного поддерживающего материала, который чисто удаляется с помощью Peel-Off поддержки. Кроме того, деталь должна вмещать большой объем волокна, особенно вокруг подшипников, для поддержания размерной стабильности. Дизайн позволяет шесть слоев волокна вокруг каждого подшипника, обеспечивая обильное усиление. Для валидации нашего подхода мы напечатали две версии корпуса подшипника: одну на Mark Two Enterprise и другую на Mark X, каждая оцененная с лазерной верификацией размеров. На Mark Two тесные допуски полагаются на независимо измеренные юнит-тесты. Печатая и измеряя юнит-тестовые кольца для каждой посадки подшипника, мы итерировали дважды, скорректировали CAD-размеры и включили уточненные размеры в полную деталь. Только после верификации полного корпуса мы вставили железо. Когда успешно, подшипники достигли плотной посадки и бесшовно интегрировались с корпусом турбины. Хотя Mark X также полагается на человеческую валидацию, лазерное размерное сканирование упрощает рабочий процесс. Сканируя слои, содержащие критические посадки подшипников, мы верифицируем допуски в реальном времени без штангеницев. Мы достигли обоих допусков с первой попытки, устраняя необходимость в перепечатке. Этот безручной процесс более эффективен, чем юнит-тестирование. Несмотря на свою сложность, корпус подшипника демонстрирует жизнеспособность точной 3D-печати для высокопроизводительных компонентов. Мы подтвердили функциональные детали на обоих Mark Two и Mark X с минимальными изменениями дизайна, и оба корпуса обеспечивают безупречное вращение ротора. Хотите исследовать больше приложений Markforged? Следите за нами в Facebook, Twitter, Instagram и LinkedIn для обновлений!Введение
Корпус подшипника турбины Тесла
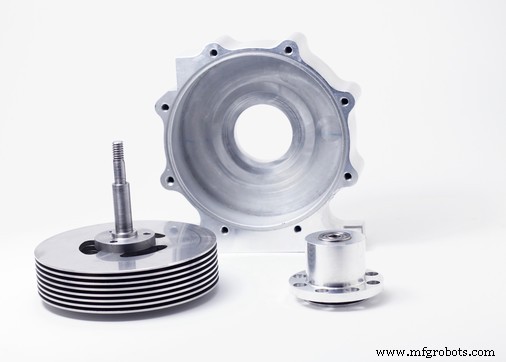
Корректировки дизайна для аддитивного производства
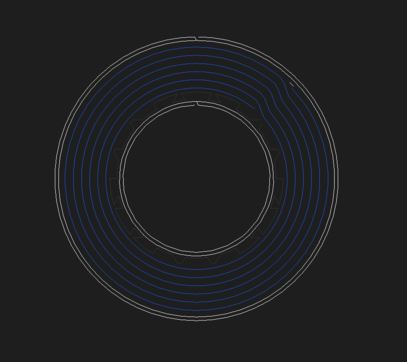
Печать корпуса
Корпус Mark Two
Корпус Mark X
Заключение
3D печать
- 10 экспертных советов по оптимизации дизайнов для FDM 3D-печати
- Приложения металлической 3D-печати: продвинутые кейсы — Часть 2
- Проектирование 3D-печатной турбины Тесла — Часть 1: Воспроизведение корпуса на Markforged
- Встроенный контроль: повышение качества 3D-печатных деталей
- Проектирование полностью 3D-печатного амортизатора из промышленного Onyx
- Революция в производстве: инновация 3D-печатного дозатора катушек Markforged
- 3D-печатный дрон обеспечивает быстрый, экономичный сбор данных в Антарктиде
- Обеспечение размерной точности в 3D-печатных деталях
- Укрепление 3D-напечатанных деталей: проверенные техники
- Продвинутые стратегии контроля 3D-печатных деталей двигателей – Часть 3