



MMF #5: мастерство встраивания компонентов в 3D-печатные детали на принтерах Markforged
Markforged Mechanical Features (MMF) — серия постов, дистилляция проверенных лучших практик для проектирования конвенциональных инженерных компонентов и механических признаков, оптимизированных для композитно-усиленной 3D-печати на станках Markforged.
На прошлой неделе мы показали, как оверпринтинг гайок может создавать надёжные соединения в промышленно-прочных деталях. Эта запись расширяет концепцию, демонстрируя, как встраивать отдельные компоненты — или даже разные материалы — прямо в печать. Техника проста: начните печать, поставьте на паузу на предопределённом слое, вставьте компонент, и продолжите. Принтер затем построит над встроенным элементом.

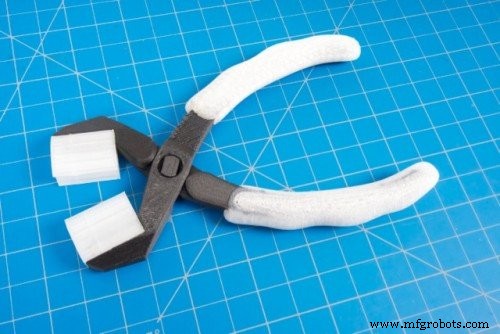
Встраивание идеально для интеграции электроники, создания мультиматериальных деталей или прототипирования высокозатратных компонентов перед коммитом к крупносерийному производству. Для иллюстрации я спроектировал пару 3-в-1 плоскогубцев с жёстким Onyx корпусом с стекловолоконным усилением и эргономическими нейлоновыми рукоятками.
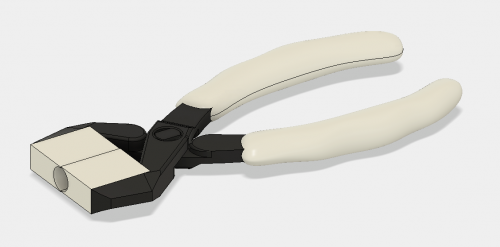
В этом дизайне челюсти плоскогубцев печатаются из Onyx, а рукоятки — из прочного нейлона — вставляются во время паузы. Результат — инструмент, ощущающийся твёрдым, но комфортным.
Проектирование полости
Начните с выбора строительной грани, которая будет экспонировать верхнюю поверхность полости. Для плоскогубцев полость находится на нижней стороне рукояток. Создайте пустоту вычитанием встраиваемой детали из геометрии хозяина — обеспечивая плоскую крышу полости. Если встраиваемый элемент имеет фаски или скругления, удалите их; принтеру нужна ровная поверхность для откладывания.
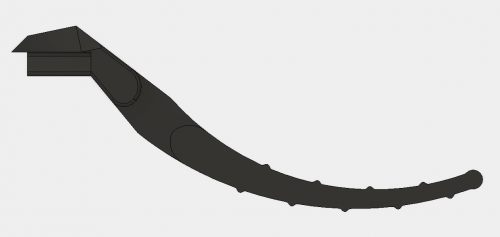
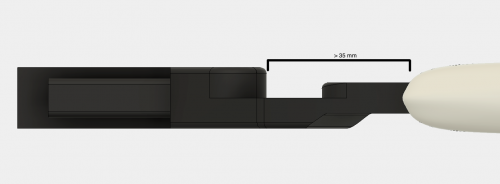
Далее верифицируйте, что ни одна часть встраиваемого компонента не выступает над потолком полости или слишком близко к экструдерной голове. На Mark Two сопло находится примерно в 35 мм от фронта печатающей головы. Детали, выступающие в эту зону, рискуют коллизией. Позиционируйте полость так, чтобы встраиваемый элемент проецировался к фронту принтера, держа верхний клиренс выше 35 мм.
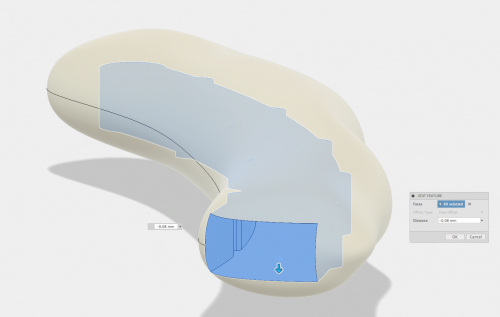
После вычитания примените толерансный оффсет примерно 0,08 мм на все поверхности полости. Этот буфер гарантирует плотную подгонку при возобновлении печати, предотвращая проблемы адгезии слоёв или механическую интерференцию.
Если крыша полости неправильная, рассмотрите добавление вторичного вставки, соответствующей верхней геометрии встраиваемой детали. Эта стратегия, детализированная в нашем предыдущем посте об оверпринтинге гайок, обеспечивает безопасную подгонку. Иначе, наклонение крыши немного выше компонента может сработать, но может оставить деталь слегка ослабленной.
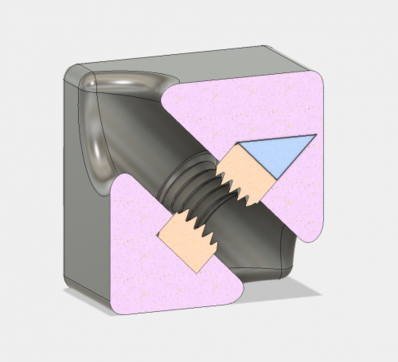
Когда возможно, избегайте поддерживающего материала для сохранения полости чистой. Если поддержки неизбежны — например, для сложных геометрий рукоятки — удалите их перед вставкой компонента; кинематическое сцепление стола Markforged делает удаление безболезненным.
Вставка пауз в Eiger
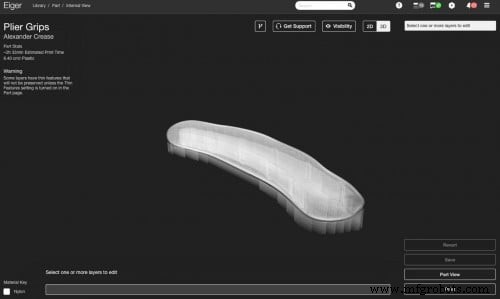
Откройте внутренний вид Eiger и добавьте паузу непосредственно перед слоем, начинающим крышу полости. Заметьте ожидаемую длительность паузы для точного тайминга интервенции. Отключение поддержки рекомендуется, если ваш дизайн не требует их; если вам нужны поддержки, они могут быть удалены после паузы печати.
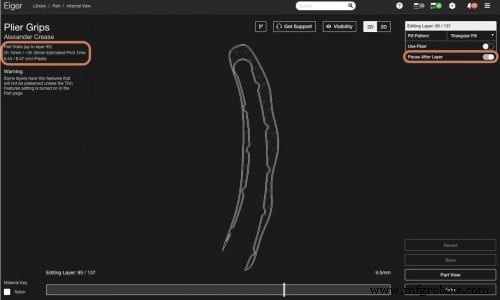
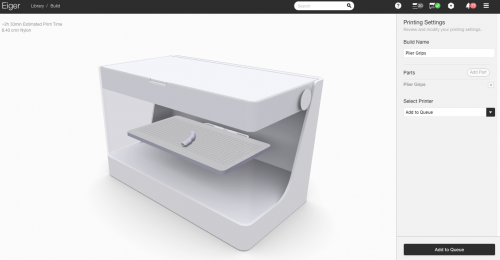
Позиционируйте модель на столе печати так, чтобы вы могли быстро достичь полости. Для плоскогубцев полость сидит ближе к фронту, позволяя быструю вставку челюстной сборки.
Добавление компонента
Тайминг критичен. Markforged принтер — FFF машина: филамент нагревается, экструдируется, затем остывает, вызывая лёгкое усадку. Если пауза слишком долгая, предыдущий слой может потерять адгезию, ослабляя печать. Работайте быстро — идеально в окне паузы, отмеченном в Eiger.
Когда полость требует поддержки — как сложное дно рукоятки — удалите их немедленно после паузы печати и перед вставкой детали. Кинематический стол затем возвращается в исходную позицию, готовый к возобновленной печати.

Вставьте компонент флаш-с или слегка ниже паузированного слоя. Поднятая деталь может вызвать заклинивание печатающей головы или забивание филамента, arruinando печать.

После посадки детали возобновите печать. Стол Markforged зафиксируется обратно автоматически, и принтер продолжит депонировать материал над встроенным элементом.


Если встраиваемая деталь не является Markforged печатью, нанесите тонкий слой стандартного клея стола принтера на верхнюю поверхность полости перед вставкой. Этот клей улучшает адгезию между нейлоновой рукояткой и базовой структурой.
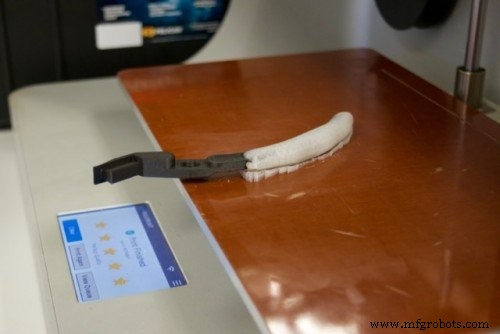
После печати двух плоскогубцев и установки малого пина в шарнире, финальный результат — функциональный инструмент с взаимозаменяемыми челюстями и эргономическими рукоятками — полностью интегрированный в одну сборку.

Файлы для скачивания:
Плоскогубцы и пин MFP (Onyx + стекловолокно)
Рукоятки MFP (Нейлон)
Кастомные ЧЕЛЮСТИ MFP (Нейлон)
Плоскогубцы STL
Пин STL
Рукоятка STL
Кастомная ЧЕЛЮСТЬ STL
Другие применения
Оверпринтинг разблокирует широкий спектр возможностей: от полностью интегрированных электромеханических сборок до мультиматериальных прототипов и овермолдинг деталей. Будь вы встраиваете скрытые гайки, подшипники или электронику, те же принципы дизайна полости применяются. Делитесь своими проектами в Twitter, Instagram или Facebook, чтобы присоединиться к сообществу.
3D печать
- Обеспечение бесшовной сборки: исчерпывающее руководство по инженерному.fitment (подгонке)
- Металлопокрытие для 3D-печатных деталей: практическое экспертное руководство
- Мастерство TPU 3D-печати: Полное руководство по гибким, долговечным деталям
- Приложения металлической 3D-печати: прототипирование и инструментарий — Часть 1
- 3D-печатный дрон обеспечивает быстрый, экономичный сбор данных в Антарктиде
- Обеспечение размерной точности в 3D-печатных деталях
- Основное руководство по компонентам ветряных турбин: освоение современной энергетики
- Укрепление 3D-напечатанных деталей: проверенные техники
- Продвинутые стратегии контроля 3D-печатных деталей двигателей – Часть 3
- Мастерство проектирования механически обрабатываемых деталей: всеобъемлющее руководство