



Обеспечение бесшовной сборки: исчерпывающее руководство по инженерному.fitment (подгонке)
Создание деталей, которые подходят друг к другу, действительно является одним из ключевых entregables для полноценной консалтинговой фирмы по разработке продуктов. Конечно, люди хотят, чтобы это выглядело хорошо и проходило все регуляторные спецификации, но это абсолютно должно уметь собираться и подгоняться хорошо, последовательно.
Часто там, где вещи впервые идут не так, — в отсутствии решения о том, как будут разбит на детали и линии разделки, где нужны критические или контролирующие фичи подгонки (fitment), и выполнении разумного анализа толерансов для понимания вызова впереди. Во всем восторге разработки продукта эти ключевые детали подгонки не могут быть упущены, но часто упускаются.
Линии раздела деталей (part break lines) на самом деле являются ключевой дизайнерской фичей, которая может улучшить внешний вид продукта, но также могут навредить, если они переборщили или ненужно обременительны. Что нужно держать в уме, что движет линиями разделки, может быть за кулисами того, как продукт выглядит снаружи, или они могут быть продиктованы цветовыми и текстурными переходами во внешней оболочке, или даже использованы для коммуникации зон взаимодействия.
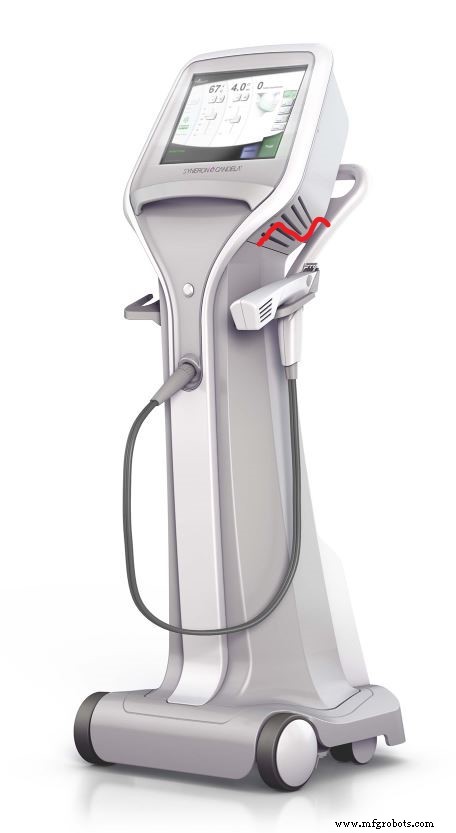
Производственные решения иногда также движут деталями линий разделки. Литые под давлением детали дешевле в производстве, если металлическое ядро инструмента, часть инструмента, формирующая внутреннюю часть пластиковой детали, может быть вытянуто прямо изнутри пластиковой детали без дополнительных боковых действий, слайдов или лифтеров в инструменте. Швы деталей в середине первичных визуальных поверхностей или контактных точек с пользователем также обычно нежелательны. Элегантные решения обычно приходят, когда вся команда разработки продукта (дизайнер, инженеры и производители) собираются вместе и обсуждают разбивку деталей рано.
Кроме того, имейте в виду, литые под давлением детали, особенно по мере их увеличения, склонны иметь усадку и деформацию после литейного цикла, так что две детали, сходящиеся вместе, только усугубляют это. Если детали жесткие, то ребра и перекрытия в точках встречи больше подвержены вызову вытянуть две детали в выравнивание. Чем длиннее или сложнее шов, по которому две детали встречаются, или чем теснее они предназначены подгоняться, тем сложнее доставлять повторяемое, высококачественное производство, и это до того, как третья деталь добавляется к стыку. Да, тесный обзор индивидуальных геометрий деталей и хороший дизайн формы с анализом течения формы могут помочь смягчить деформацию деталей, но не устранить ее, и некоторые дизайны имеют фичи деталей, которые нужны или желаемы, которые будут толкать пределы литья под давлением в любом случае. Так что неважно, насколько хорошо детали сходятся во виртуальном мире, реальный мир представит другие вызовы, и обычно несколько, которые не будут предвидени.
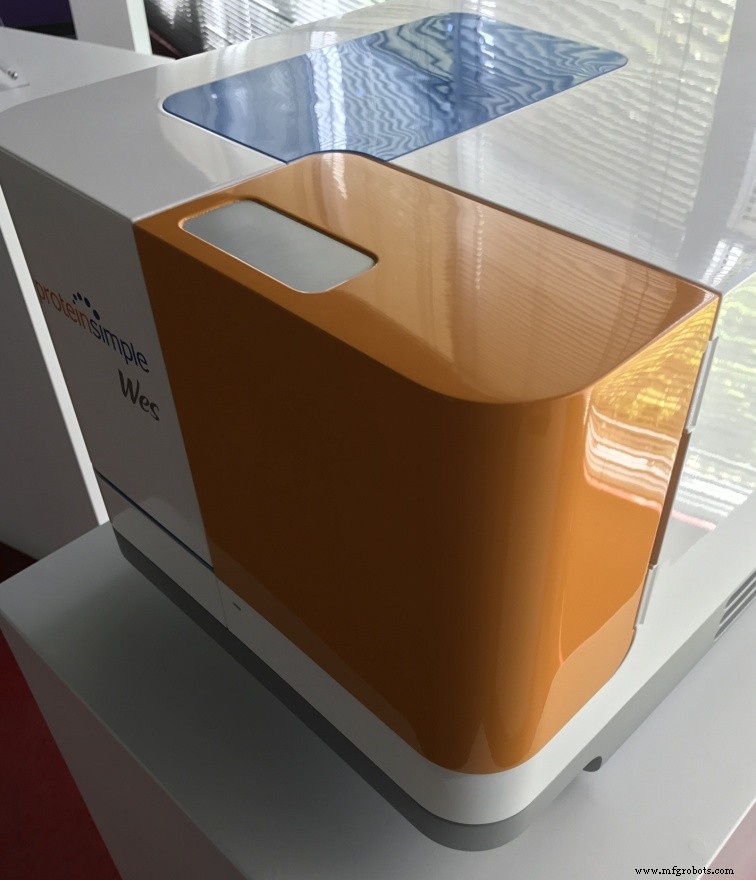
Здесь решение о том, где критические подгонки действительно нужны, и решение о том, идти ли по пути ненужной сложности без ценности, критично. Часто запланированный и контролируемый зазор (reveal) между двумя деталями, или перекрытие поверхностей двух деталей, или локальные позиционирующие ребра, и более простые границы деталь-к-детали могут идти далеко к доставке хорошего вида, низкой стоимости и более короткого time-to-market для нового продукта. Если нулевой reveal, или линия-к-линии подгонка действительно нужны для вида, то команда должна встретить добавленные вызовы прямо с начала, устанавливая ключевые проблемы выравнивания и контролирующие фичи, ранний обзор литейщика для выявления деформации в деталях, планирование дополнительных приспособлений для пост-литьевого контроля формы, и общий добавленный удар по стоимости детали в итоговую строку.
Все эти вызовы могут не быть полностью поняты, если должная срочность не выполнена в отношении tolerance stack up (суммарных толерансов) рано. Все детали будут иметь диапазон, в котором их размер будет варьироваться, и сборка деталей на деталях будет суммировать вариации, иногда компенсируя друг друга, и иногда делая вещи хуже. Кроме того, просто нахождение результатов tolerance study, которые только показывают, насколько плохо вещи могут варьироваться, не там, где это должно заканчиваться. Должен быть тщательный обзор и мышление, вложенное в то, где невыравнивание могло быть спроектировано извне или сделано менее проблемным с производственными опциями. Мы находим многие компании, новые или установленные, на самом деле не выполняли тщательных tolerance studies своих дизайнов и удивляются, почему у них такие вариации в производстве. Правильный учет формы и позиции фичей деталей, не говоря уже о разумных ожиданиях для фабрикации фичей деталей, необходимы для последовательных качественных продуктов. Во многих случаях простое количество деталей, ожидаемых работать вместе для достижения некоего выравнивания или готового вида, как назначено никем не виденным системным инженером или маркетинговым человеком, блестяще нереалистично, и в некоторых случаях все еще есть ненужное обсуждение о просто трате больше денег на изготовление деталей к более высоким толерансам. Это не нужно, если некоторые детали, вносящие вклад в tolerance stack up, могут быть удалены из управления подгонкой сопаривающихся деталей. Если ключевой каркас или другие стратегии монтирования могут быть использованы для лучшего выравнивания деталь-к-детали подгонки. Это может занять немного больше времени в дизайнерском процессе, но это будет ничто по сравнению с головной болью несовместимых результатов во время начального производства и задержек, связанных с попытками исправить вещи на поздних стадиях разработки.
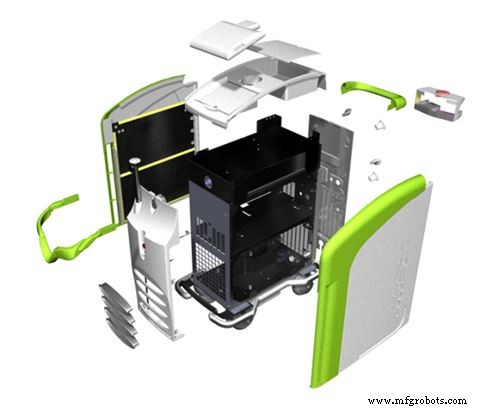
Однажды более простой набор дизайнерских фичей и толерансно-контролируемых взаимодействий на месте, подгонка корпусной деталей, будь то деталь-к-детали, монтажные фичи на под-рамах, или стратегия сборки, подчеркивающая ключевые места подгонки, все равно будет важно планировать соответствующие зазоры там, где нужно, и ключевые точки контакта деталей к монтажным поверхностям для обеспечения позиционирования. Это немного как 3D пазл иногда, но важно помнить, что для каждой линии-к-линии подгонки какая-то другая линия-к-линии подгонка может бороться с ней или выталкивать деталь из позиции, и это может произойти только когда деталь на большой стороне или малой стороне своего толерансного диапазона. Имея стратегию, снова, где детали сходятся с ключевыми точками касания и жесткими монтажами ключево, и многие разы эти могут быть за кулисами, так сказать, оставляя видимым легкое, но последовательное шво разделки деталей, перекрытие или reveal.
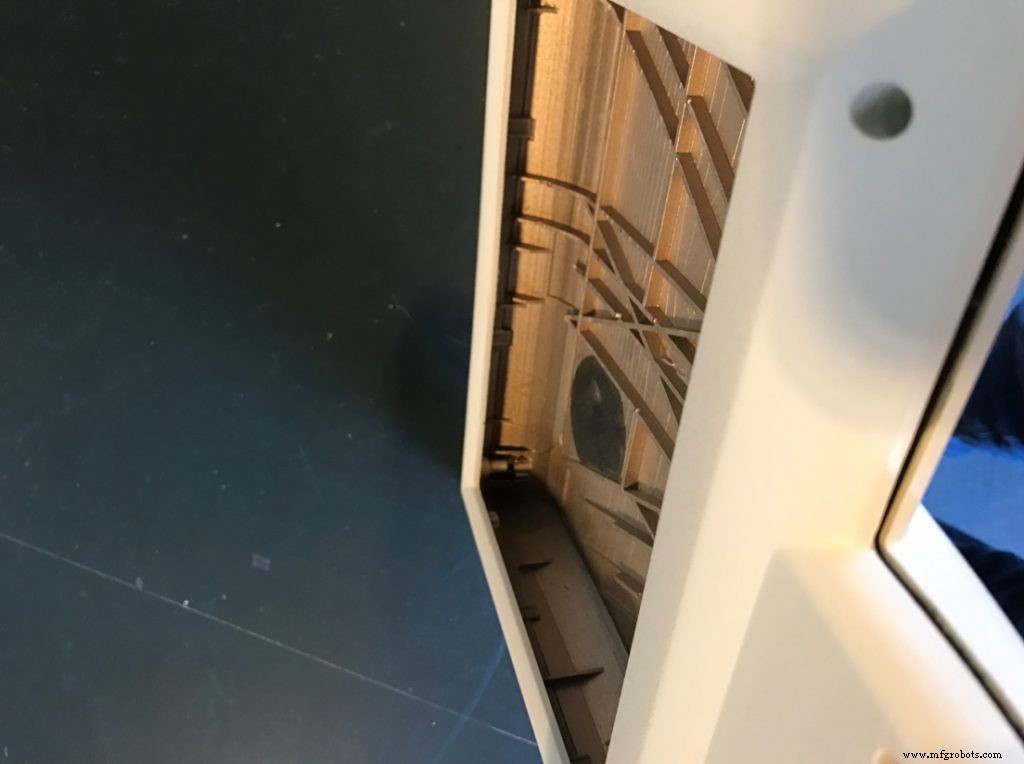
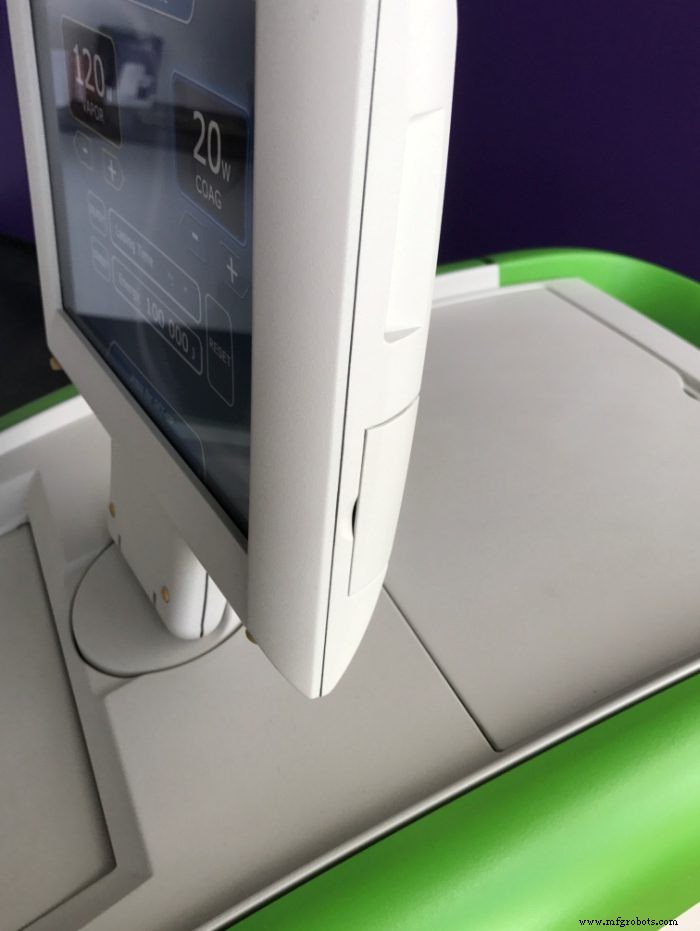
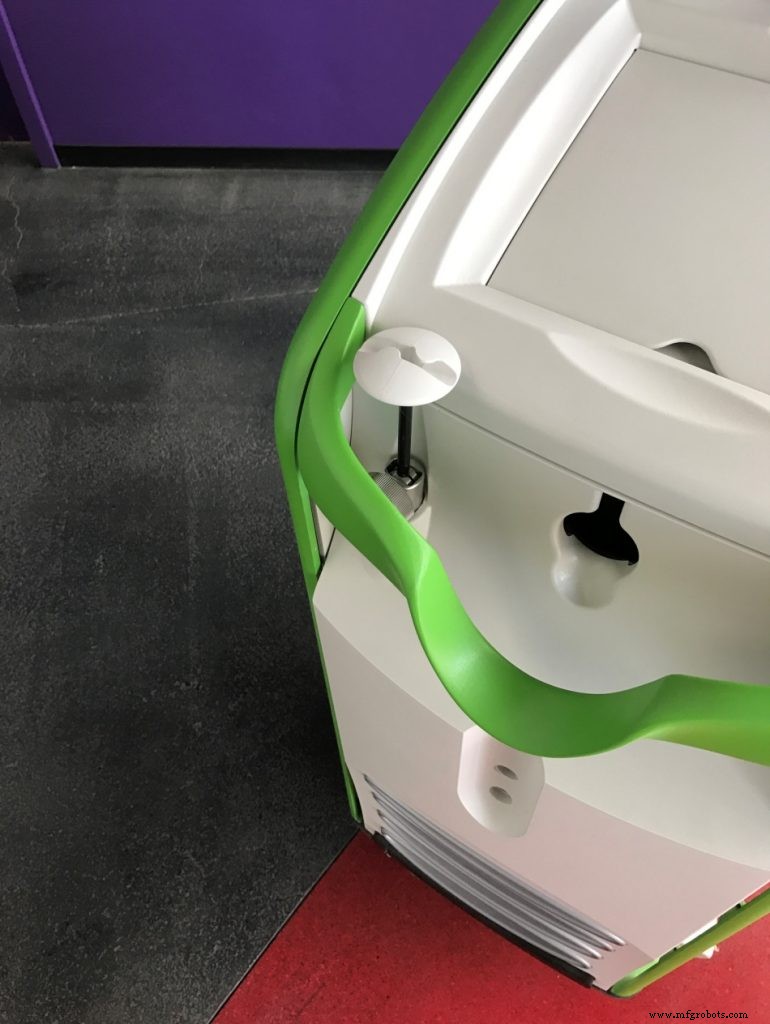
Эта кастомная тачскрин-оболочка должна была иметь гладкую отделку и быть структурно надежной для устойчивости во время интерфейсинга. Кроме того, она должна была быть устойчивой к проникновению жидкостей. Литые под давлением внешние корпуса опирались на несколько взаимозамкающихся ребер, защелок и reveal перекрытия, как видно, глядя вверх в корпус на правом изображении. Эти фичи держали стороны и края выровненными и помогали внешнему корпусу быть более жестким при сборке.
Все еще будут возможны вызовы деформации литых под давлением деталей с длинными швами, но легкие, запланированные поверхностные впадины, зазоры и скругления краев на деталях могут скрыть эти оставшиеся несовершенства даже на сборках, которые кажутся имеющими непрерывные поверхности с только легкими перерывами между деталями. Вы можете произвести продукт с десятками правильно спроектированных подогнанных стыков, но ваша дизайнерская команда запомнит только одно деталь-к-детали интерференцию, которая не выровняется при первой сборке.
Когда ваша дизайнерская стратегия решена с вашей командой разработки и детали проработаны, ваш прототипный билд будет вашим шансом подтвердить правильную подгонку и легкость сборки в реальном мире. Ожидайте учиться от вашего прототипа, как деталь стоит 1000 картинок, но вам нужно будет инспектировать входящие прототипные детали, чтобы убедиться, что они действительно в спецификации к вашему дизайну. И не просто инспектируйте ваши детали там, где вы находите проблему, пока ищете причину, а инспектируйте их в любой критической фичевой области, как вы не хотите out of specification деталь подтверждать ваш дизайн сходится хорошо только чтобы найти в производстве, что когда деталь сделана правильно к спецификации она не подойдет. Ваш прототип должен быть изучен для обеспечения того, что ваша стратегия сборки, локализующие фичи и толерансный диапазон будут повторно производить высококачественные сборки по мере перехода к производству. Это также возможность, «Walk in», локализующие фичи и монтажи для достижения желаемой подгонки к смежным деталям. Мы иногда намеренно производим ключевые локализующие фичи в прототипе слегка крупнее, так материал может быть легко удален для обучения, какой лучший размер фичи будет для подгонки. Конечно для производственных литых деталей противоположно верно, так как слегка недоразмерение ключевой фичи подгонки позволит изготовителю инструмента удалить материал из металлического инструмента, увеличивая размер пластиковой детали для оптимизации подгонки. Это называется «steel safe» (безопасное для стали), так как удаление материала из металлического формообразующего инструмента гораздо легче и дешевле чем добавление материала. Но этот подход нужно обсуждать во время разработки с вашим изготовителем инструментов и литейщиком, чтобы они понимали, какой желаемый результат пластиковой детали.
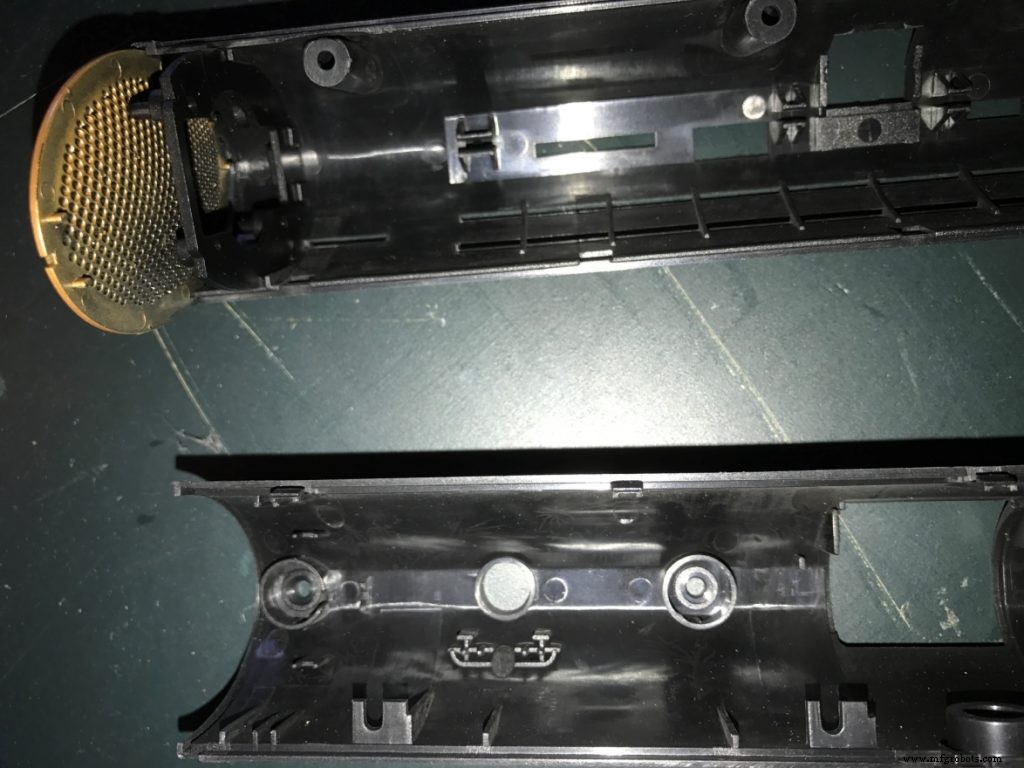
Во всех случаях, наличие вовлеченности всей команды рано должно помочь принимать решения касательно подгонки, качества, дизайна и выполнения целей по стоимости, устраняя потерянное time-to-market для нового продукта в разработке гораздо более эффективно. Хитрые дизайнерские подходы могут скрывать нерегулярности стыков деталей и несовпадения в соединениях, сохраняя простую индивидуальную геометрию деталей и размерной контроль и на более низких производственных затратах, если сборка рассматривается с начала и дизайн оценивается на общую ценность для клиента.
Производственный процесс
- Сборка портативной RetroPie-консоли на Raspberry Pi — Часть 1
- 5‑осевая обработка разоблачена: почему она не так страшна, как кажется
- Обеспечение размерной точности в 3D-печатных деталях
- Полное руководство по обработанным деталям: преимущества, применение и экономически эффективные решения
- Hyper Quadrex 200MSY: два 30-л.с. шпинделя и полнофункциональная ось C для серийного высокоточного производства
- Мастерство бесфонарного производства: Ваше полное руководство по нуль-операторному производству
- Экспертное руководство по обслуживанию подъемников и ключевым запчастям
- Экспертное руководство по закупке промышленных запчастей: взвешенные решения для успеха производства
- Комплексное руководство по компонентам промышленных тормозов
- Основы автоматизации: руководство новичка по роботизированной интеграции