



Стимулирование быстрого роста термопластиковых композитов в авиации
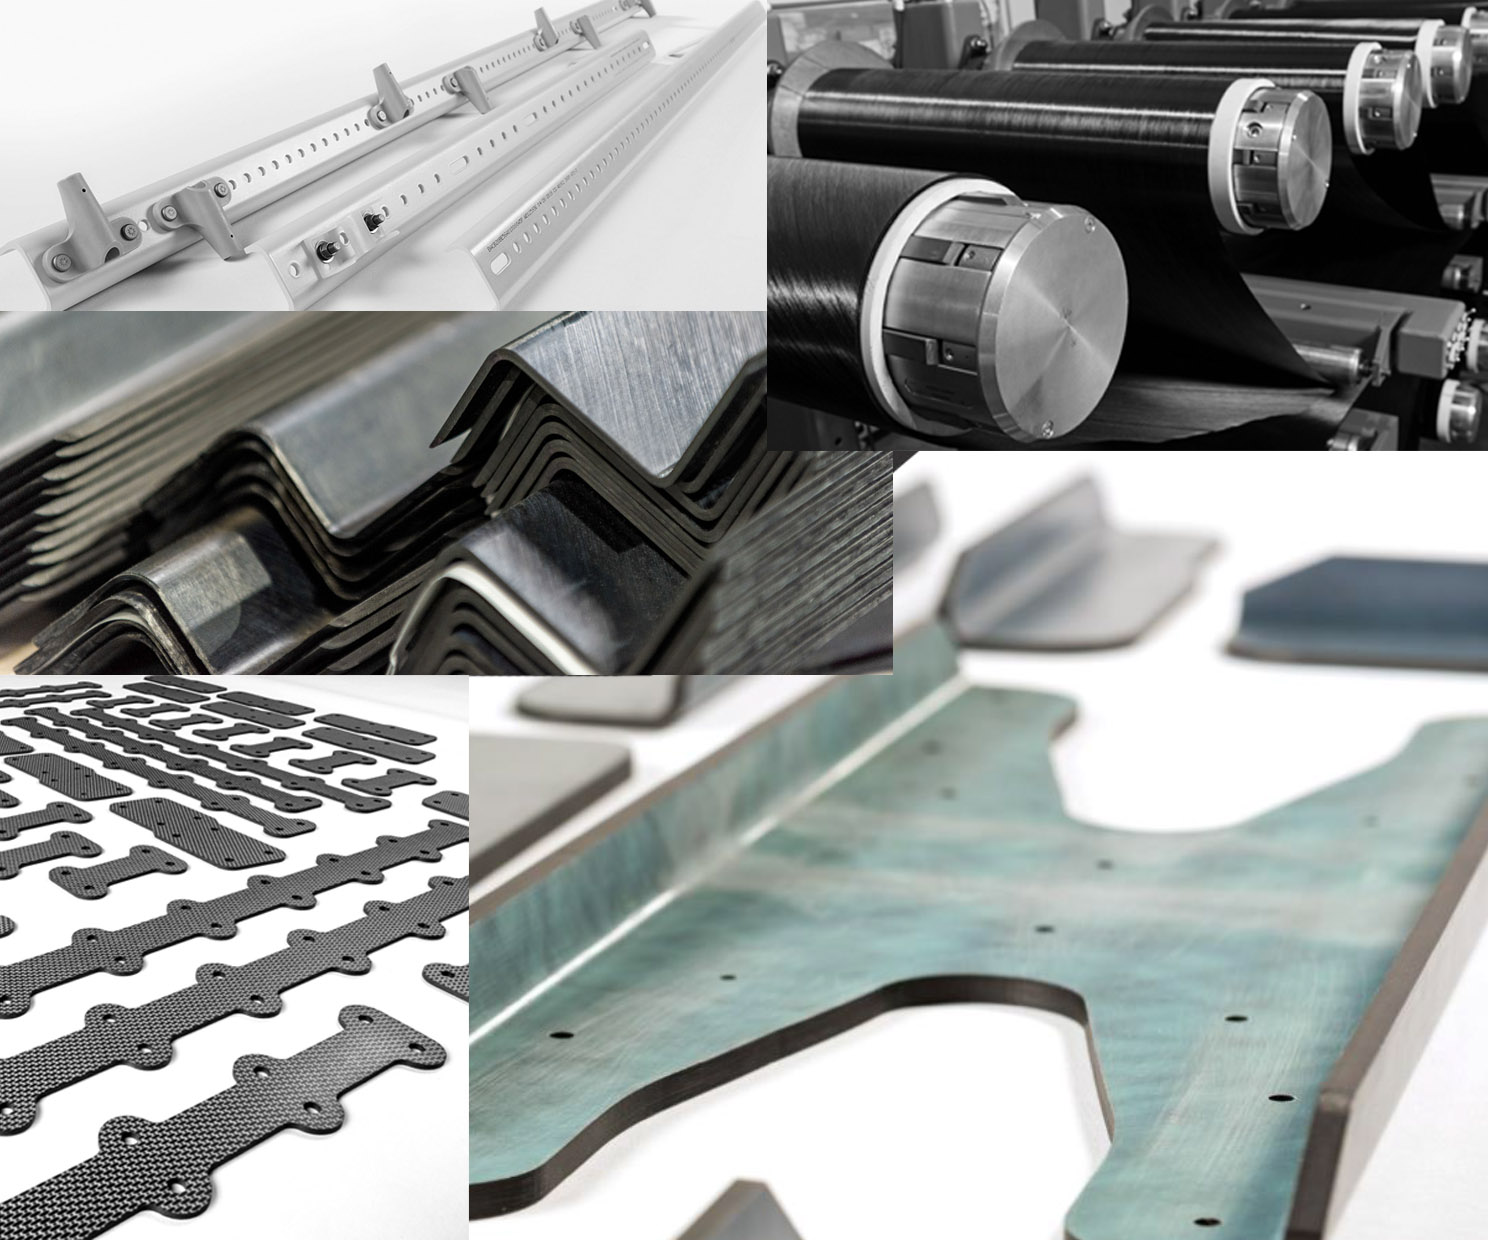 Непрерывные волокнисто-усиленные термопластиковые композиты (TPC) называются ключевой технологией для будущего устойчивых самолетов, предлагая повышенные темпы производства легких, высоковязких деталей, которые могут соединяться без отверстий или крепежей в экономичные сварные сборки.
CW публиковала серию статей в 2018 году о TPC лентах, in-situ консолидации и сварке и провела два вебинара в 2019 году о TPC в автомобильных применениях и разработках TPC для авиации. Большинство моих статей и презентаций до сих пор ссылаются на производителей TPC деталей и поставщиков оборудования в Европе, а также на дивизион Automated Dynamics компании Trelleborg в США. Я также совершил тур по Tri-Mack Plastics в США. Но я к сожалению упустил из виду еще одного производителя TPC деталей здесь в США, который тихо продвигает технологию и производственный конверт вперед уже 15 лет. ATC Manufacturing — расположенный в Пост-Фолс, Айдахо, прямо за Спорканом, Вашингтон — производит один миллион деталей в год, все непрерывные волокнисто-усиленные термопластики и все для авиапромышленности. Развив уникальную экспертизу в быстром формовании 3D деталей, ATC также является ключевым партнером в исследовательской программе RApid high-Performance Molding (RAPM) с компанией Boeing (Чикаго, Иллинойс, США) и Агентством передовых исследовательских проектов обороны (DARPA, Арлингтон, Вирджиния, США) для Министерства обороны США (DoD).
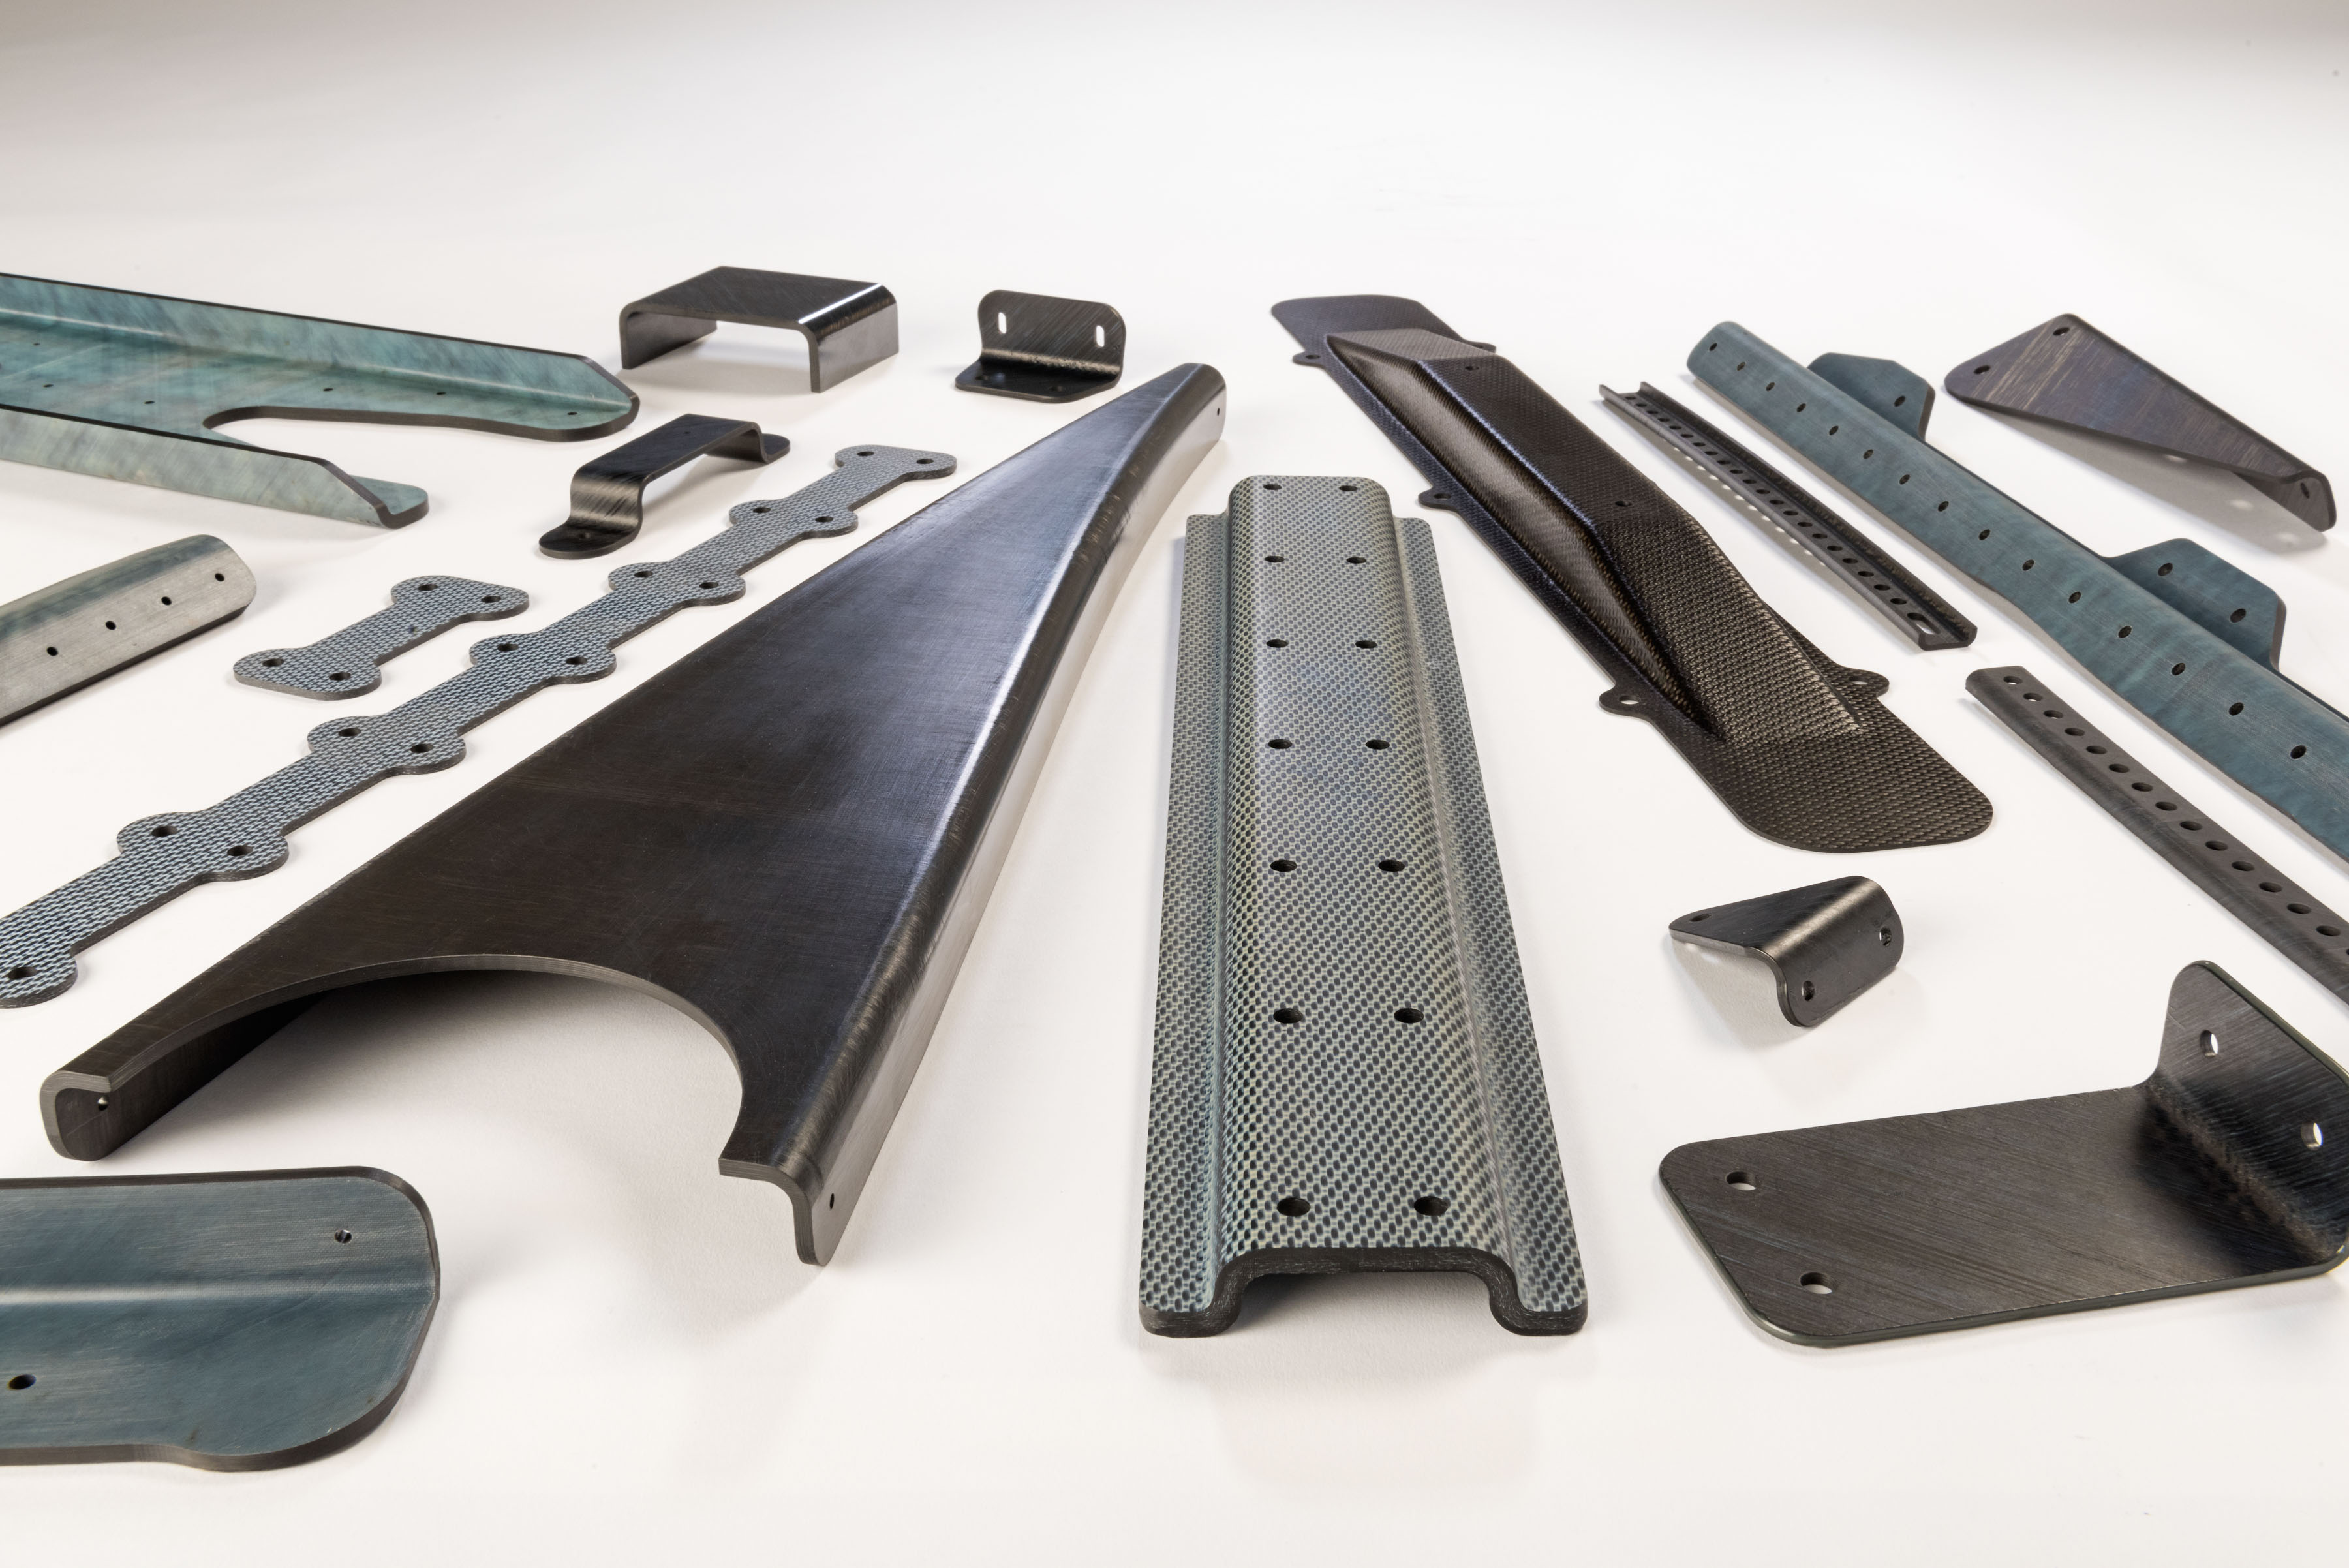 ATC Manufacturing производит один миллион термопластиковых композитных деталей в год для авиационных применений, включая ребра, клипсы, кронштейны и жесткофики. ИСТОЧНИК | ATC Manufacturing
Кто такой ATC?
ATC Manufacturing была основана в 2004 бывшим инженером Boeing Дэном Йоргенсоном, который остается совладельцем компании. «Мы всегда имели сильный технический и инженерный фокус», — говорит Дэвид Лич, директор по бизнес-развитию ATC Manufacturing. Компания также имеет долгую историю с Boeing, признанная поставщиком уровня Silver в течение последних пяти последовательных лет и номинированная как Поставщик года Boeing в 2016 и 2017 годах. «Мы были в основном build-to-print компанией, начиная с клипсов, кронштейнов и более мелких штампованных деталей», — говорит Лич. «Но в последние годы мы прогрессировали в более сложные сборки, а также в гораздо более толстые, крупные детали — до 60 дюймов в длину — и детали, предназначенные для первичных структур». Последние включают структурные компоненты кончиков крыла, длинные балки с адаптированными укладками в различных поперечных сечениях, а также фюзеляжные и эмпеннажные структуры.
В компании 150 сотрудников с более чем 20 инженерами. Производство сфокусировано в одном объекте площадью 67 000 кв. футов, построенном в 2015 году и спроектированном для оптимизированного рабочего процесса с возможностью расширения. (Примечание, 52 500 кв. футов пространства уже запланировано для будущего роста.) «Все под одной крышей», — отмечает Лич, — «что упрощает операции». Это включает девять штамповочно-формовочных прессов с мощностью от 30 до 150 тонн и площадями пластин до 60 на 30 дюймов. «Мы устанавливаем дополнительный пресс на 200 тонн, который будет полностью оперативен к концу 2019 года», — добавляет он. ATC имеет 10 станков ЧПУ, способных обрабатывать детали до 12 футов в длину, и водорезку для деталей до 30 футов в длину.
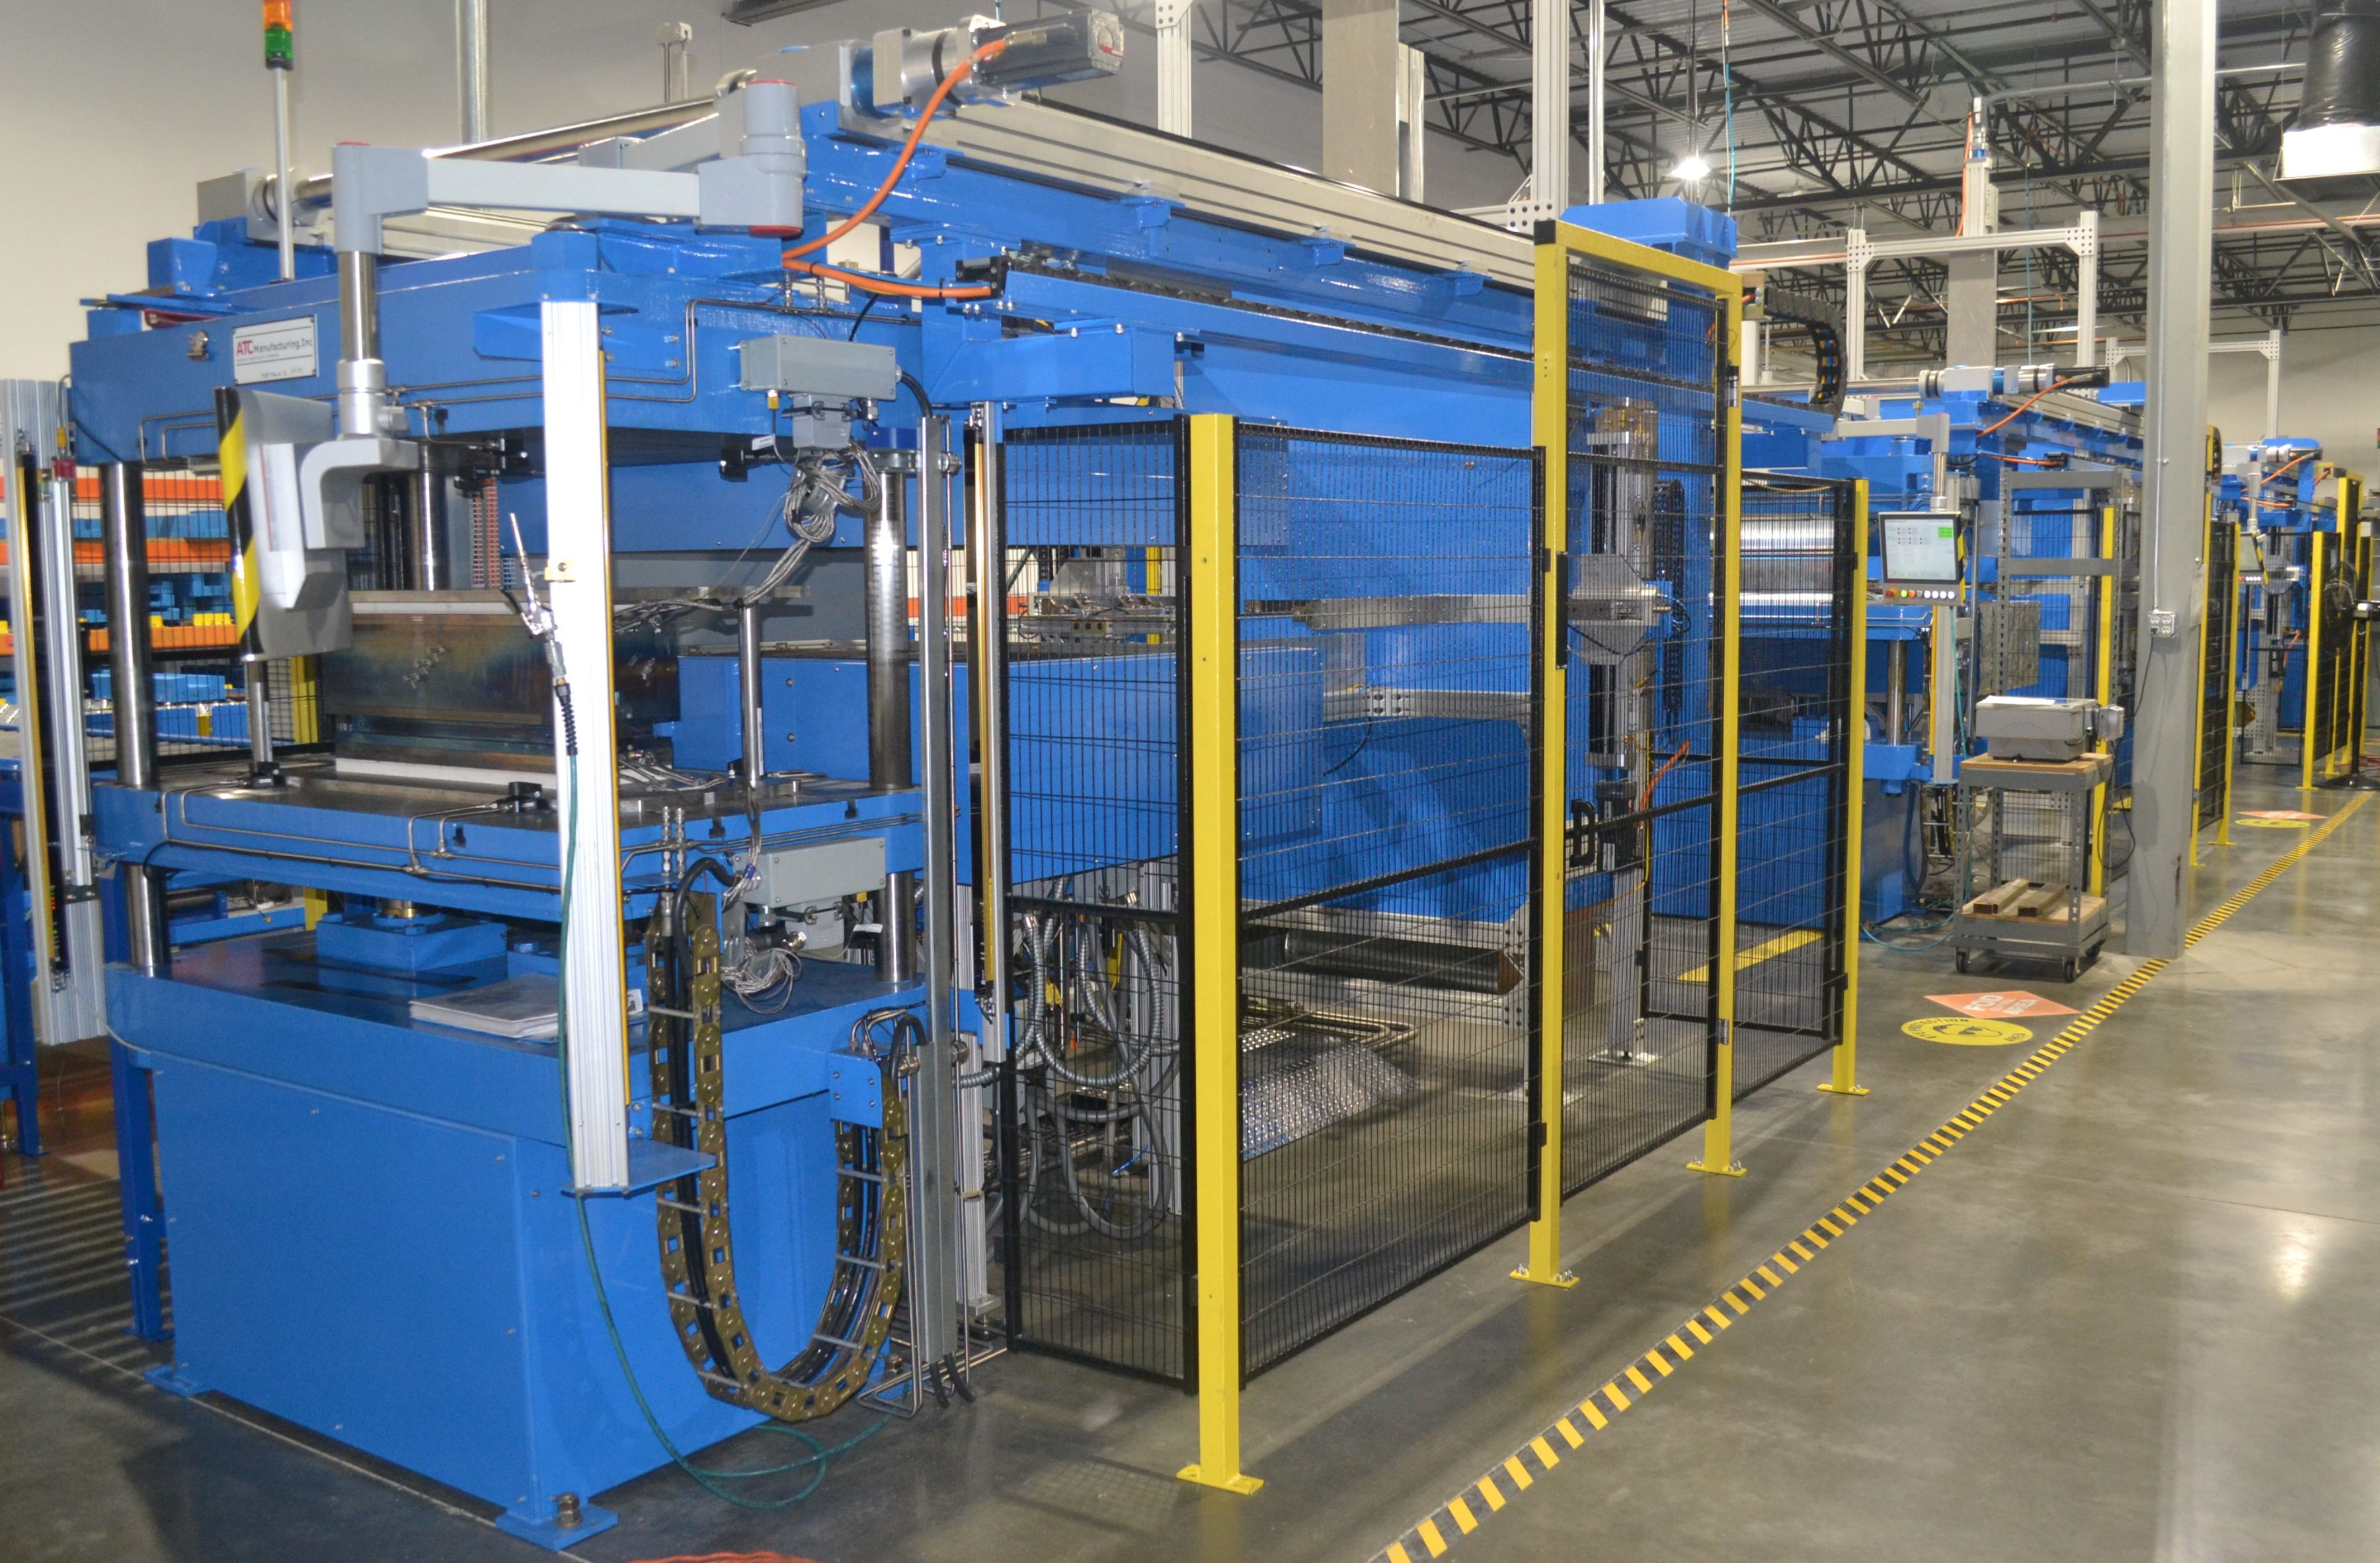 ATC Manufacturing эксплуатирует 9 штамповочно-формовочных прессов, включая показанный здесь 80-тонный пресс, с мощностью до 150 тонн и площадями пластин до 60 x 30 дюймов. ИСТОЧНИК | ATC Manufacturing
Неразрушающий контроль (НДТ) также интегрирован в операции и дизайн рабочего процесса объекта, включая пять С-сканирующих танковых систем, обеспечивающих импульсно-эхо и сквозное проходное тестирование для деталей до 30 футов в длину. Другая in-house экспертиза включает всю подготовку поверхностей и покраску. «Мы разработали очень эффективную подготовку поверхности для термопластиковых композитов, которые могут быть трудными для покраски и склеивания», — говорит Лич, отмечая, что ATC также работала над плазменной обработкой TPC деталей. Компания красит 200 000 деталей в год и краевую герметизацию 70 000 деталей ежегодно.
«Мы также сильно инвестировали в исследования, такие как программа RAPM для DARPA, и мы являемся членами ThermoPlastic composites Research Center (TPRC, Энсхеде, Нидерланды)», — продолжает он. ATC участвует в конференции TPRC на тему «Будущее термопластиковых композитов» к 10-летию, которая состоится 8 октября в Университете Твенте в Нидерландах. «Корбин Чемберлен, вице-председатель ATC, будет на панельной сессии, и мы также продемонстрируем авиационные структурные детали, которые мы изготовили, на выставке, проводимой в связке с конференцией», — говорит Лич.
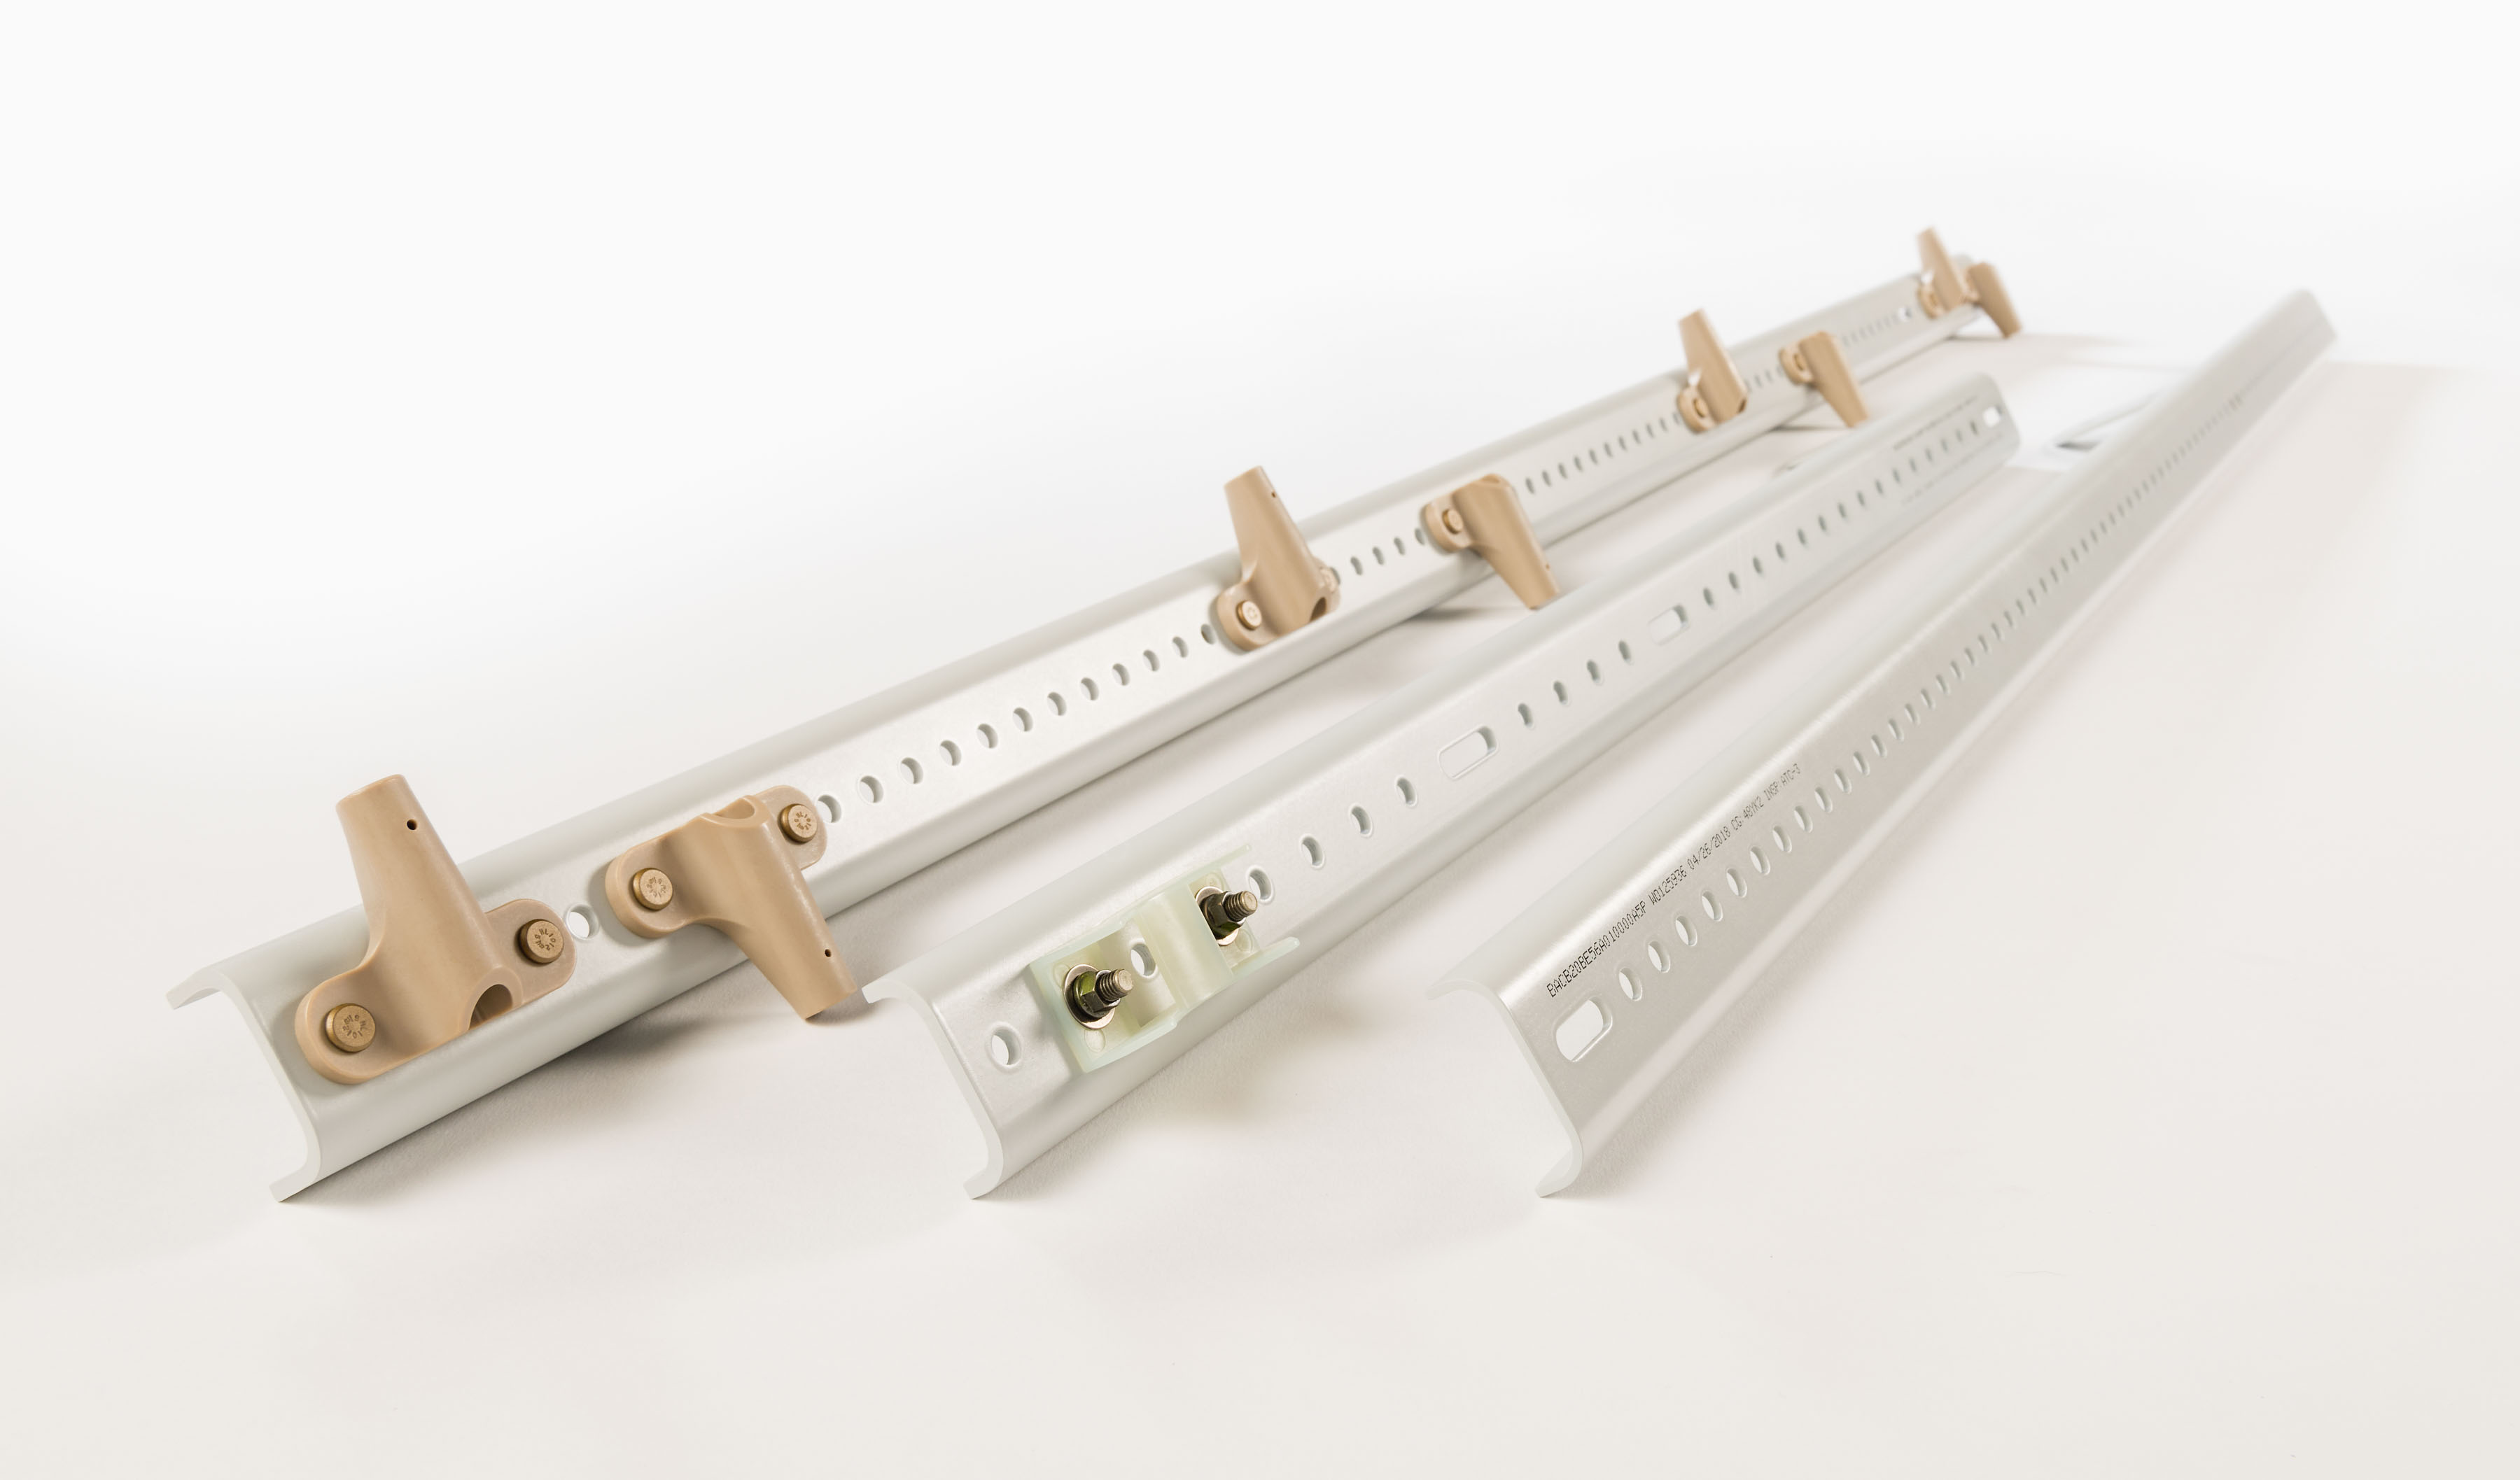 Покрашенные термопластиковые композитные каналы с установленными фитингами. ИСТОЧНИК | ATC Manufacturing
От тканей к UD ленте, формование и быстрые циклы
Хотя производство ATC TPC кронштейнов и клипсов началось с тканевых усилений, они теперь перешли на использование унонаправленной (UD) ленты. «Мы затем эволюционировали в более крупные структурные детали, потому что мы уже развили хороший опыт в том, как формировать 3D детали с UD лентой», — объясняет Лич. «Эти детали, толщина которых варьируется от 1–2 мм до 6,5 мм, должны стыковаться с другими структурами. Мы должны соблюдать жесткие допуски размеров для стыковочных поверхностей, например ± 0,010 дюйма (0,25 мм) профильного допуска и ± 0,5 градуса углового допуска».
Компания затем начала разработку длинных TPC профилей. «Мы делаем свой плоский ламинатный заготовку с использованием непрерывного прессования (CCM)», — говорит Лич. «У нас два CCM станка для плоских ламинатов и один, который формирует TPC препреги в непрерывный 3D профиль, производя каналы до 75 футов в длину».
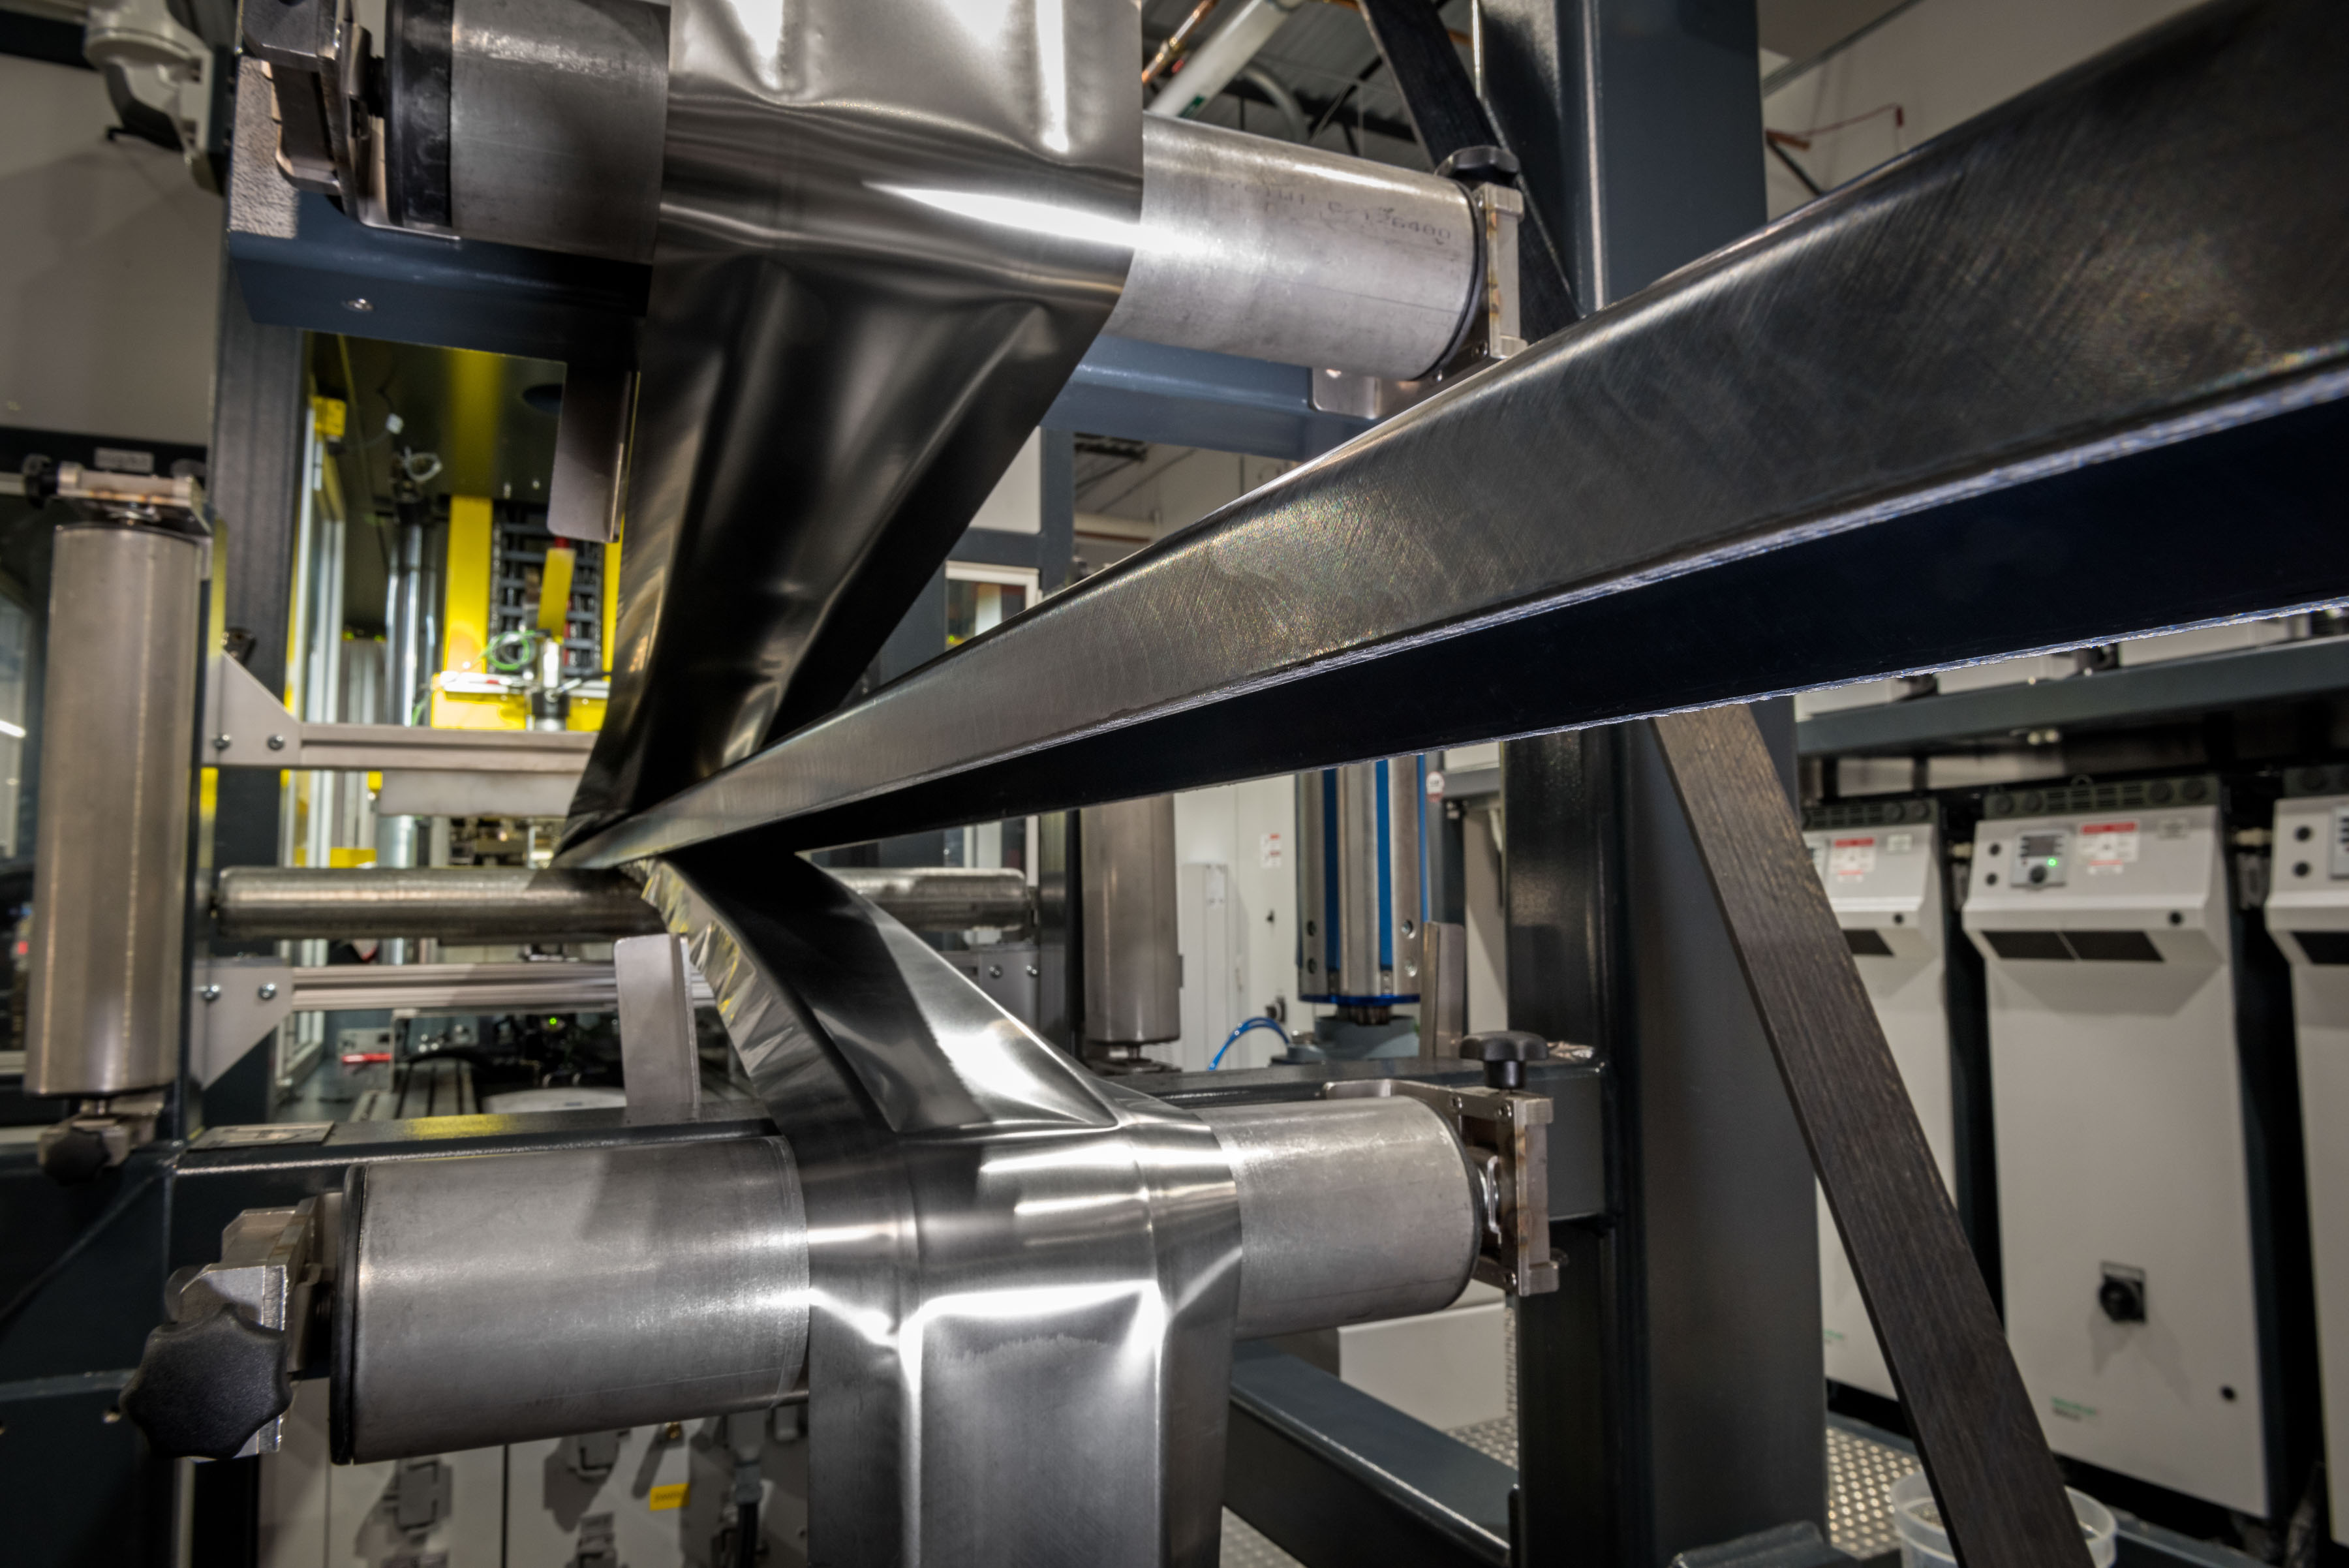 Термопластиковый композитный профиль формируется с использованием непрерывного прессования (CCM). ИСТОЧНИК | ATC Manufacturing
Когда спросили о проблемах формования 3D профилей и форм, директор R&D инженерии ATC Manufacturing Тревор МакКреа объясняет, что с тканями «сама ткачество контролирует много деформации, которая идет. С UD есть другие динамики. Например, 90° к радиусу хочет сдениться или утолщиться, но вы не можете иметь это в структурной детали. Эти проблемы ухудшаются с более сложными формами. У вас также больше вызовов в том, как управлять процессом формования».
Управление процессом? «Для нас это сильно отличается от формования в термореактивных, потому что у нас есть только 2 секунды на формование», — говорит МакКреа. «Вы можете скрыть много грехов в цикле автоклава», — добавляет он. «Но мы используем очень быстрые процессы формования и штамповки без этой изощренности. Мы также должны управлять кристалличностью». Это потому, что высоконагруженные авиационные структуры используют полукристалличные термопластиковые матричные полимеры — такие как полиэтериэтеркетон (PEEK), полиэтерикетонкетон (PEKK) и низкотемпературно-плавкий полиарилэтиэтеркетон (LM PAEK) — которые извлекают свои выдающиеся механические свойства и химическую стойкость из кристаллической структуры, развивающейся при охлаждении. «Вы можете кристаллизовать изотермически, что не слишком сложно для плоских пластин, но становится гораздо более сложным с 3D формами», — говорит МакКреа. «Материалы должны быть достаточно нагреты для формования [обратите внимание, температуры плавления для этих материалов находятся между 300–400 °C], но затем достаточно быстро охлаждены для горячего извлечения из формы, чтобы избежать термического циклирования инструментов, одновременно управляя формой, допуском, кристалличностью и чистовой поверхностью».
Одной из причин, что TPC детали выросли в последние годы, — их способность предлагать действительно быстрые тактовые времена. «Мы делали ребра для демонстраторов военных самолетов с тактовым временем 5 минут, и наше среднее тактовое время около 10 минут», — отмечает Лич. «Мы можем обеспечить высокие темпы производства, которые сейчас ищут авиационные ОЕМ». Это очень быстрое среднее тактовое время на самом деле приводит к постоянно меняющемуся миксу деталей. «Мы бы хотели просто производить одну деталь месяцами, но наша мощность по темпу опережает авиастроение», — говорит МакКреа. «Поэтому мы всегда циклически проходим через различные детали». Большинство производства ATC на одной смене в день, 5 дней в неделю. «У нас достаточно мощности для удовлетворения увеличенного производства», — отмечает Лич.
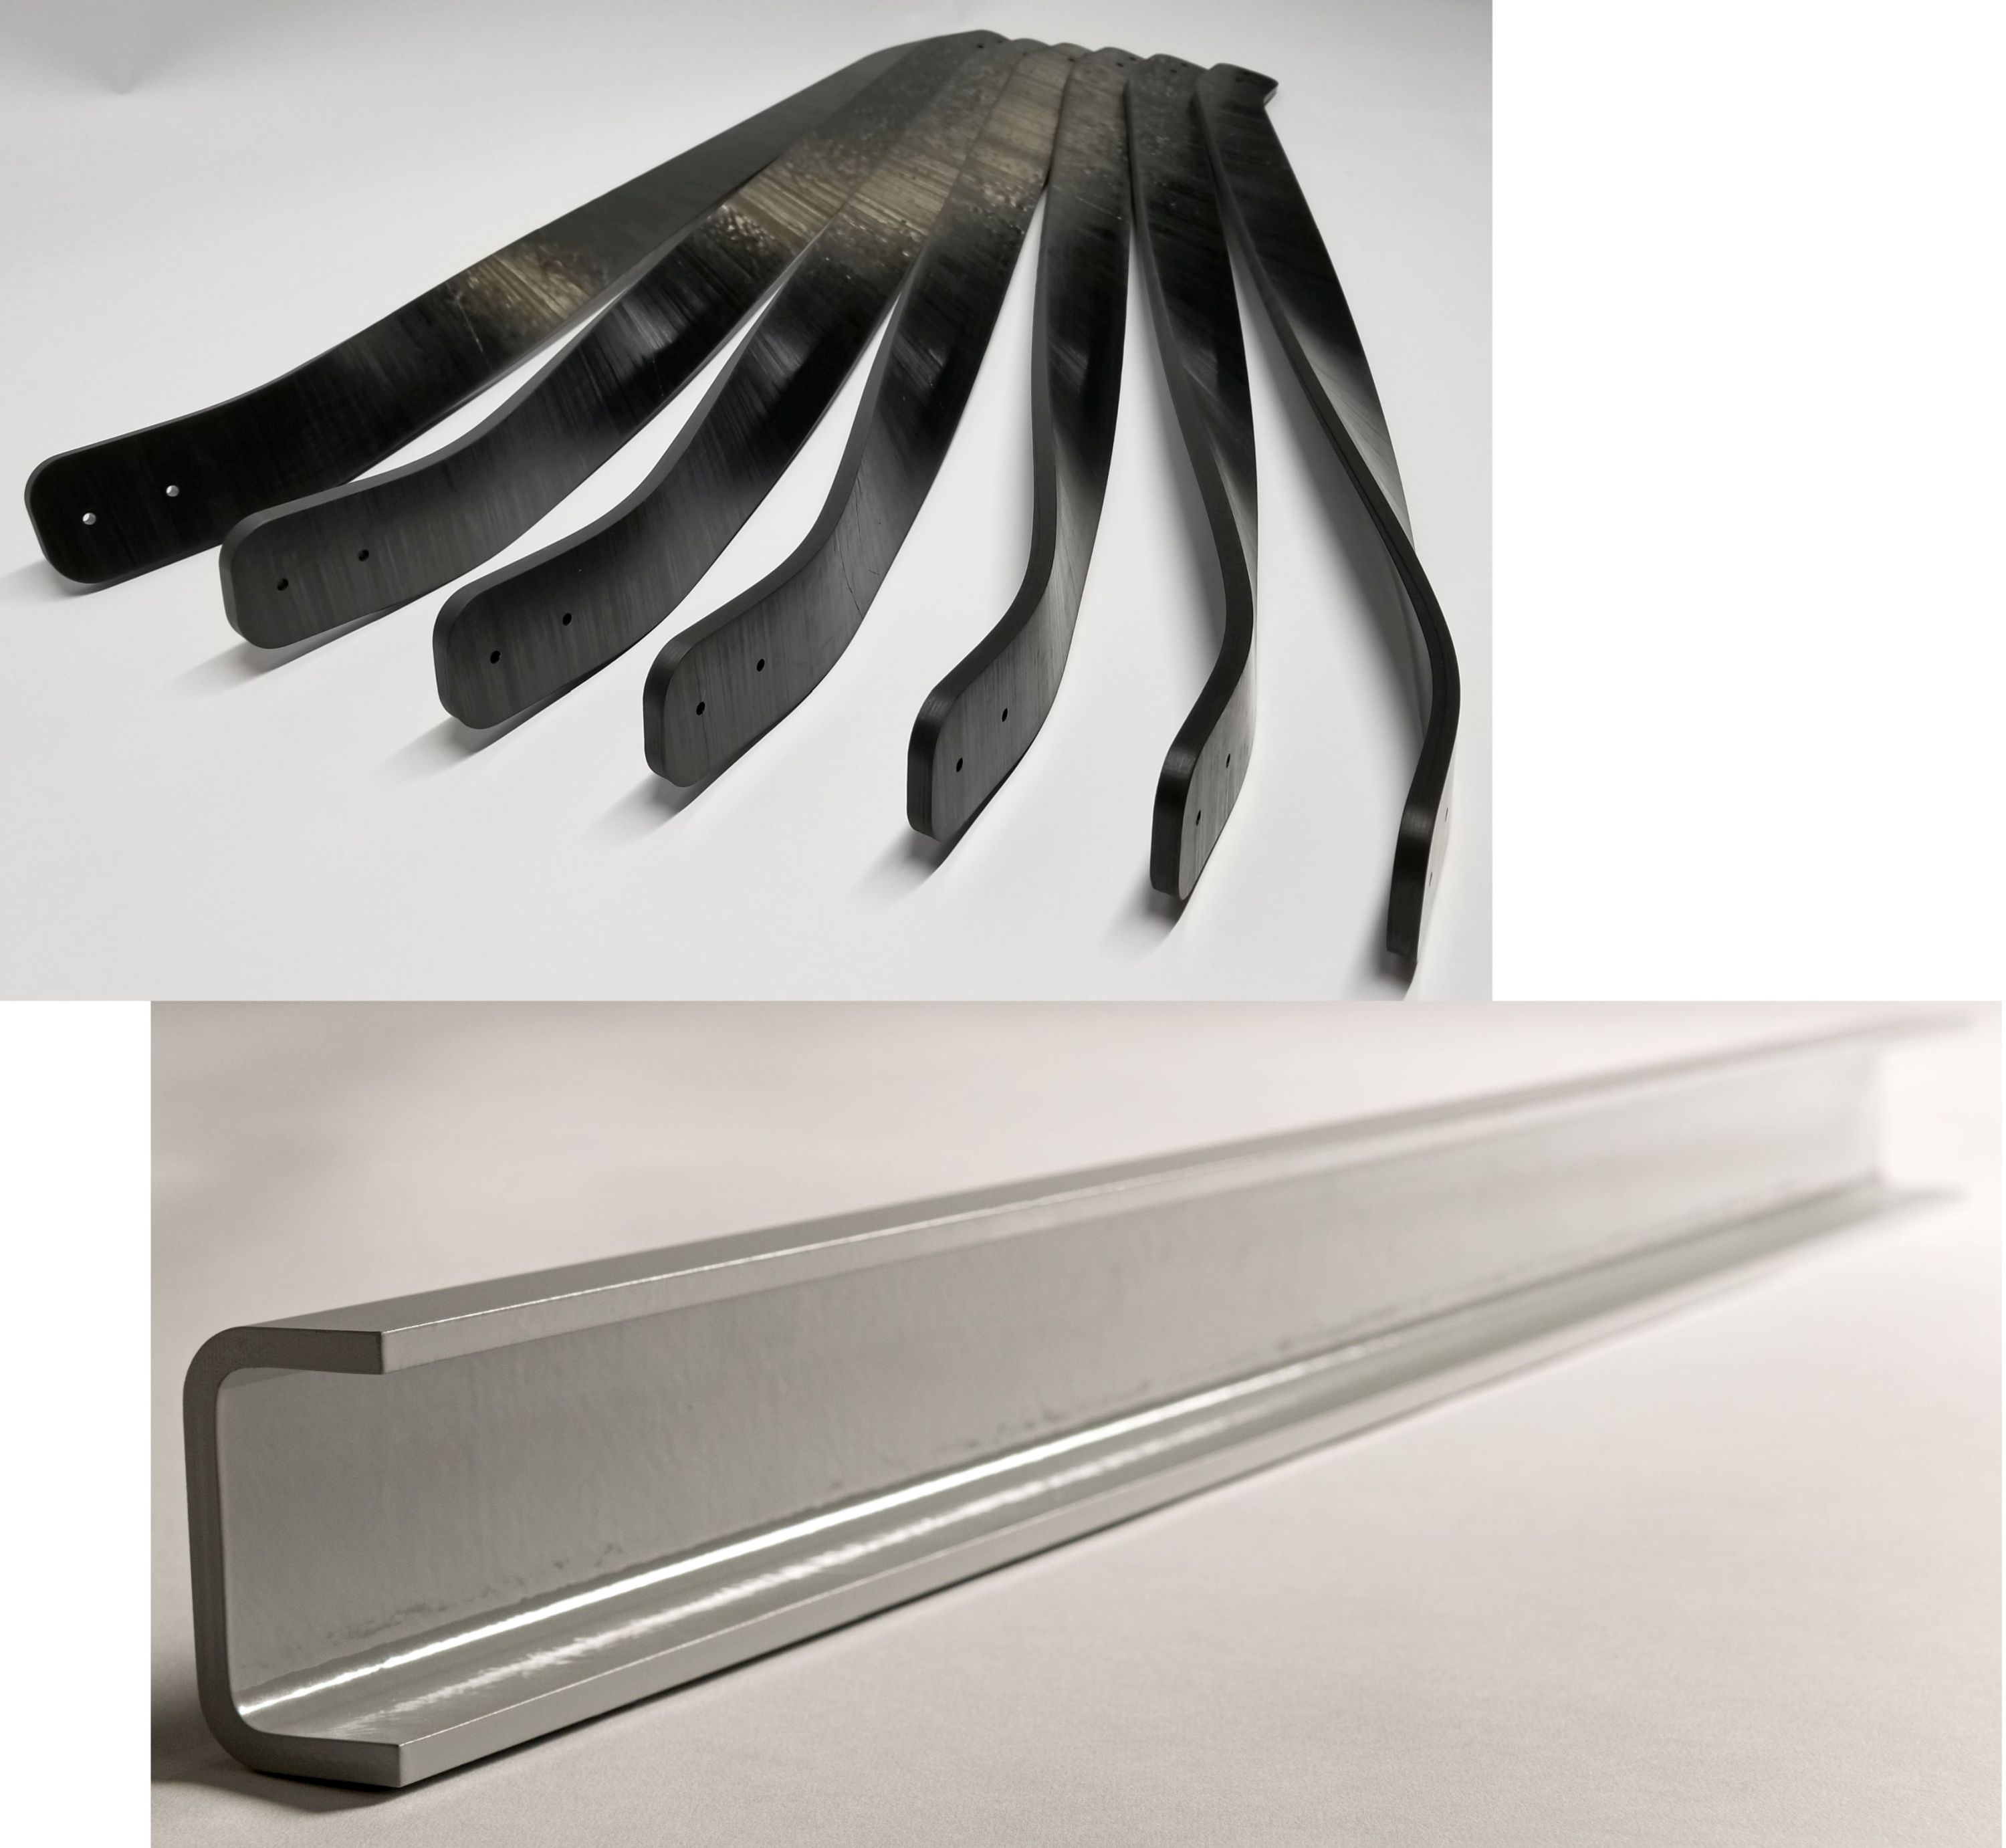 Термопластиковые композитные структурные ремни и покрашенный профиль. ИСТОЧНИК | ATC Manufacturing
Видение будущего
ATC предлагает значительную ценность через свой десятилетие плюс опыта производства TPC. «Мы часто помогаем нашим клиентам проектировать детали для производства», — говорит Лич. «Мы часто конвертируем детали из термореактивных композитов, например, фюзеляжную первичную структурную фитинг, который производится для поддержания исходной толщины. Но это могла бы быть гораздо более легкая деталь, если бы она была изначально спроектирована для TPC». Почему? «Потому что эти полукристалличные TP матричные материалы более высокопроизводительные», — объясняет он. «Вам не нужно проектировать для микротрещин и устойчивости к повреждениям, как вы бы делали с термореактивной матрицей, и также гораздо меньше горячий/мокрый knockdown. Фактически, нет мокрого knockdown вообще в PEEK, PEKK или PAEK. Также нет горячего knockdown, если вы не близки к Tg, который обычно ≈150 °C. Для стандартного теста на открытую дырку при сжатии (OHC) для устойчивости к повреждениям, например, где вы оцениваете прочность при переходе образца от RT к 120 °C, практически нет никакого knockdown».
«Мы сможем проектировать более тонкие детали и также устранить много алюминия и титана, которые в текущих первых поколениях дизайнов для композитов [таких как Boeing 787 и Airbus A350 широкофюзеляжные самолеты]», — добавляет МакКреа. «Мы продолжаем продвигать формование этих материалов, и это продолжит открывать новые применения».
Лич верит, что это будет иметь значительное влияние на будущие авиационные применения. «Мы на самом деле смотрим на детали сейчас, которые вы просто не можете произвести с использованием термореактивных из-за свойств и темпов производства, которые требуются».
Для получения дополнительной информации ATC Manufacturing представит техническую статью «Cost Effective Thermoplastic Composites in Aerostructures» авторы Корбин Чемберлен, Дэвид Лич и Тревор МакКреа на CAMX 2019 в сессии Thermoplastic Materials and Applications, среда, 25 сентября в 16:00 в комнате 210C.
Она также представила совместную статью с Boeing в закрытой сессии на SAMPE 2019 (4–7 мая, Шарлотт, NC, США) под названием: «Rapid High Performance Molding of Structural Thermoplastic Composite Parts». См. мой блог: https://www.compositesworld.com/news/darpa-presents-tff-program-for-rapid-low-cost-composites-to-replace-metals-in-small-parts-for-defense-applications
Смола
- Как 3D-печать революционизировала авиацию: от прототипирования к боровым деталям
- Covestro расширяет портфель CFRTP новой линией лент и гибридным литьем под давлением
- Collins Aerospace расширяет термопластиковые инновации покупкой Dutch Thermoplastic Components
- CW Trending Эпизод 4: Oribi Composites о термопластиковых композитах и инновациях в колесах
- Мастерство термоформования: экспертное устранение неисправностей для термопластиковых композитов
- Chevrolet Silverado 2019: легкие термопластиковые кронштейны бампера повышают производительность
- ACMA представляет программу конференции по термопластическим композитам 2020
- Революция в дизайне люка: термопластичные композитные направляющие рельсы вместо алюминия
- Экспертное руководство по сварке термопластиковых композитов
- Консорциум IRG CosiMo нацелен на массовое производство термопластиковых композитов для авиации и автопрома