



Внутренний взгляд на Holland Composites: экскурсия по передовому производству в Лелистаде

Фойлинг-катамараны, фасады зданий и многое другое. Расположенная менее чем в часе езды от Амстердама, Holland Composites реализует широкий спектр высокотехнологичных проектов на площади 4500 м². Источник всех изображений: Holland Composites
Компания Holland Composites (Лелистад, Нидерланды) в здании 4500 м² специализируется на четырех рынках: морепродукты/оффшор, архитектура, возобновляемая энергия и специальные проекты. Используются препрег из углеродного волокна (CFRP) и соты Nomex для высоконагруженных деталей, а инфузия смолы и стекловолокно — для строительной отрасли и проектов с низкой маржинальностью. «Мы сохраняем высокую производительность даже при более экономичных конструкциях и низких накладных расходах на детали из передовых материалов», — говорит Свен Эрик Янссен, со-управляющий партнер вместе с основателем Питеряном Дваршуйсом. «Это уникально».
Компания также ведет бренд DNA Performance Sailing, производя фойлинг-многокаorpsные парусники: 5,5-метровый F1X катамаран, 11-метровый TF10 тримаран и 14-метровый F4 катамаран. 12-метровый G4 больше не выпускается, «но демонстрирует наши возможности в строительстве передовых композитных яхт и высокой производительности», — отмечает Янссен. «Эта лодка — двухцелевой фойлинг-рейсер и семейный крейсер с койками, кухней и санузлом, развивающая скорость свыше 35 узлов. Способность фойлить при массе более 4000 кг и экипаже из 6 человек — у этого до сих пор нет конкурентов, если не считать яхт America's Cup за миллионы долларов».
От мореплавания к наземному и воздушному транспорту
Перед экскурсией Янссен рассказывает историю компании и выпускаемых композитных структур. Holland Composites основана в 1992 году Янссеном и Дваршуйсом, тогда студентами Технического университета в Дельфте (TU Delft). Они строили углеродные мачты для катамаранов Hobie, 18-метровую яхтенную шлюпку из CFRP и сот Nomex (1993), 100-футовую парусную яхту методом инфузии смолы (1994). «К тому моменту все, что мы строили, делалось из углеродного волокна препрегом или инфузией», — вспоминает Янссен. Но бизнес зависел от цикличности морского рынка и одиночных заказов. «Мы искали диверсификацию, но хотели оставаться в передовых композитах, а не в ВПСТ (менее передовые, товарные стекловолокно и полиэстер)».
Компания начала развивать легкие решения для автотранспорта, выпустив 35 прицепов с монококовым шасси из стекло/углеродного композита, снизив вес на 3500 кг. «Грузовики перевозили плотные грузы, вроде картофеля, и достигали лимита веса до заполнения объема», — объясняет Янссен. Также делали рефрижераторные прицепы, «но мы опередили время: рынок не был готов — компании не умели считать годовую выгоду от перевозки большего груза и экономии на обслуживании композитных прицепов при их более высокой начальной стоимости».
Примерно в то же время VRR (Роттердам, Нидерланды), поставщик решений для авиаперевозок, обратился к компании. «Они работали для Airbus, Boeing и авиалиний», — вспоминает Янссен. «Мы разработали сверхлегкий контейнер с монококом из композита на основе углеродного/арамидного волокна, который до сих пор не превзойден по массе». Хотя выпущено несколько тысяч, рынок быстро насытился дешевыми ВПСТ-продуктами.
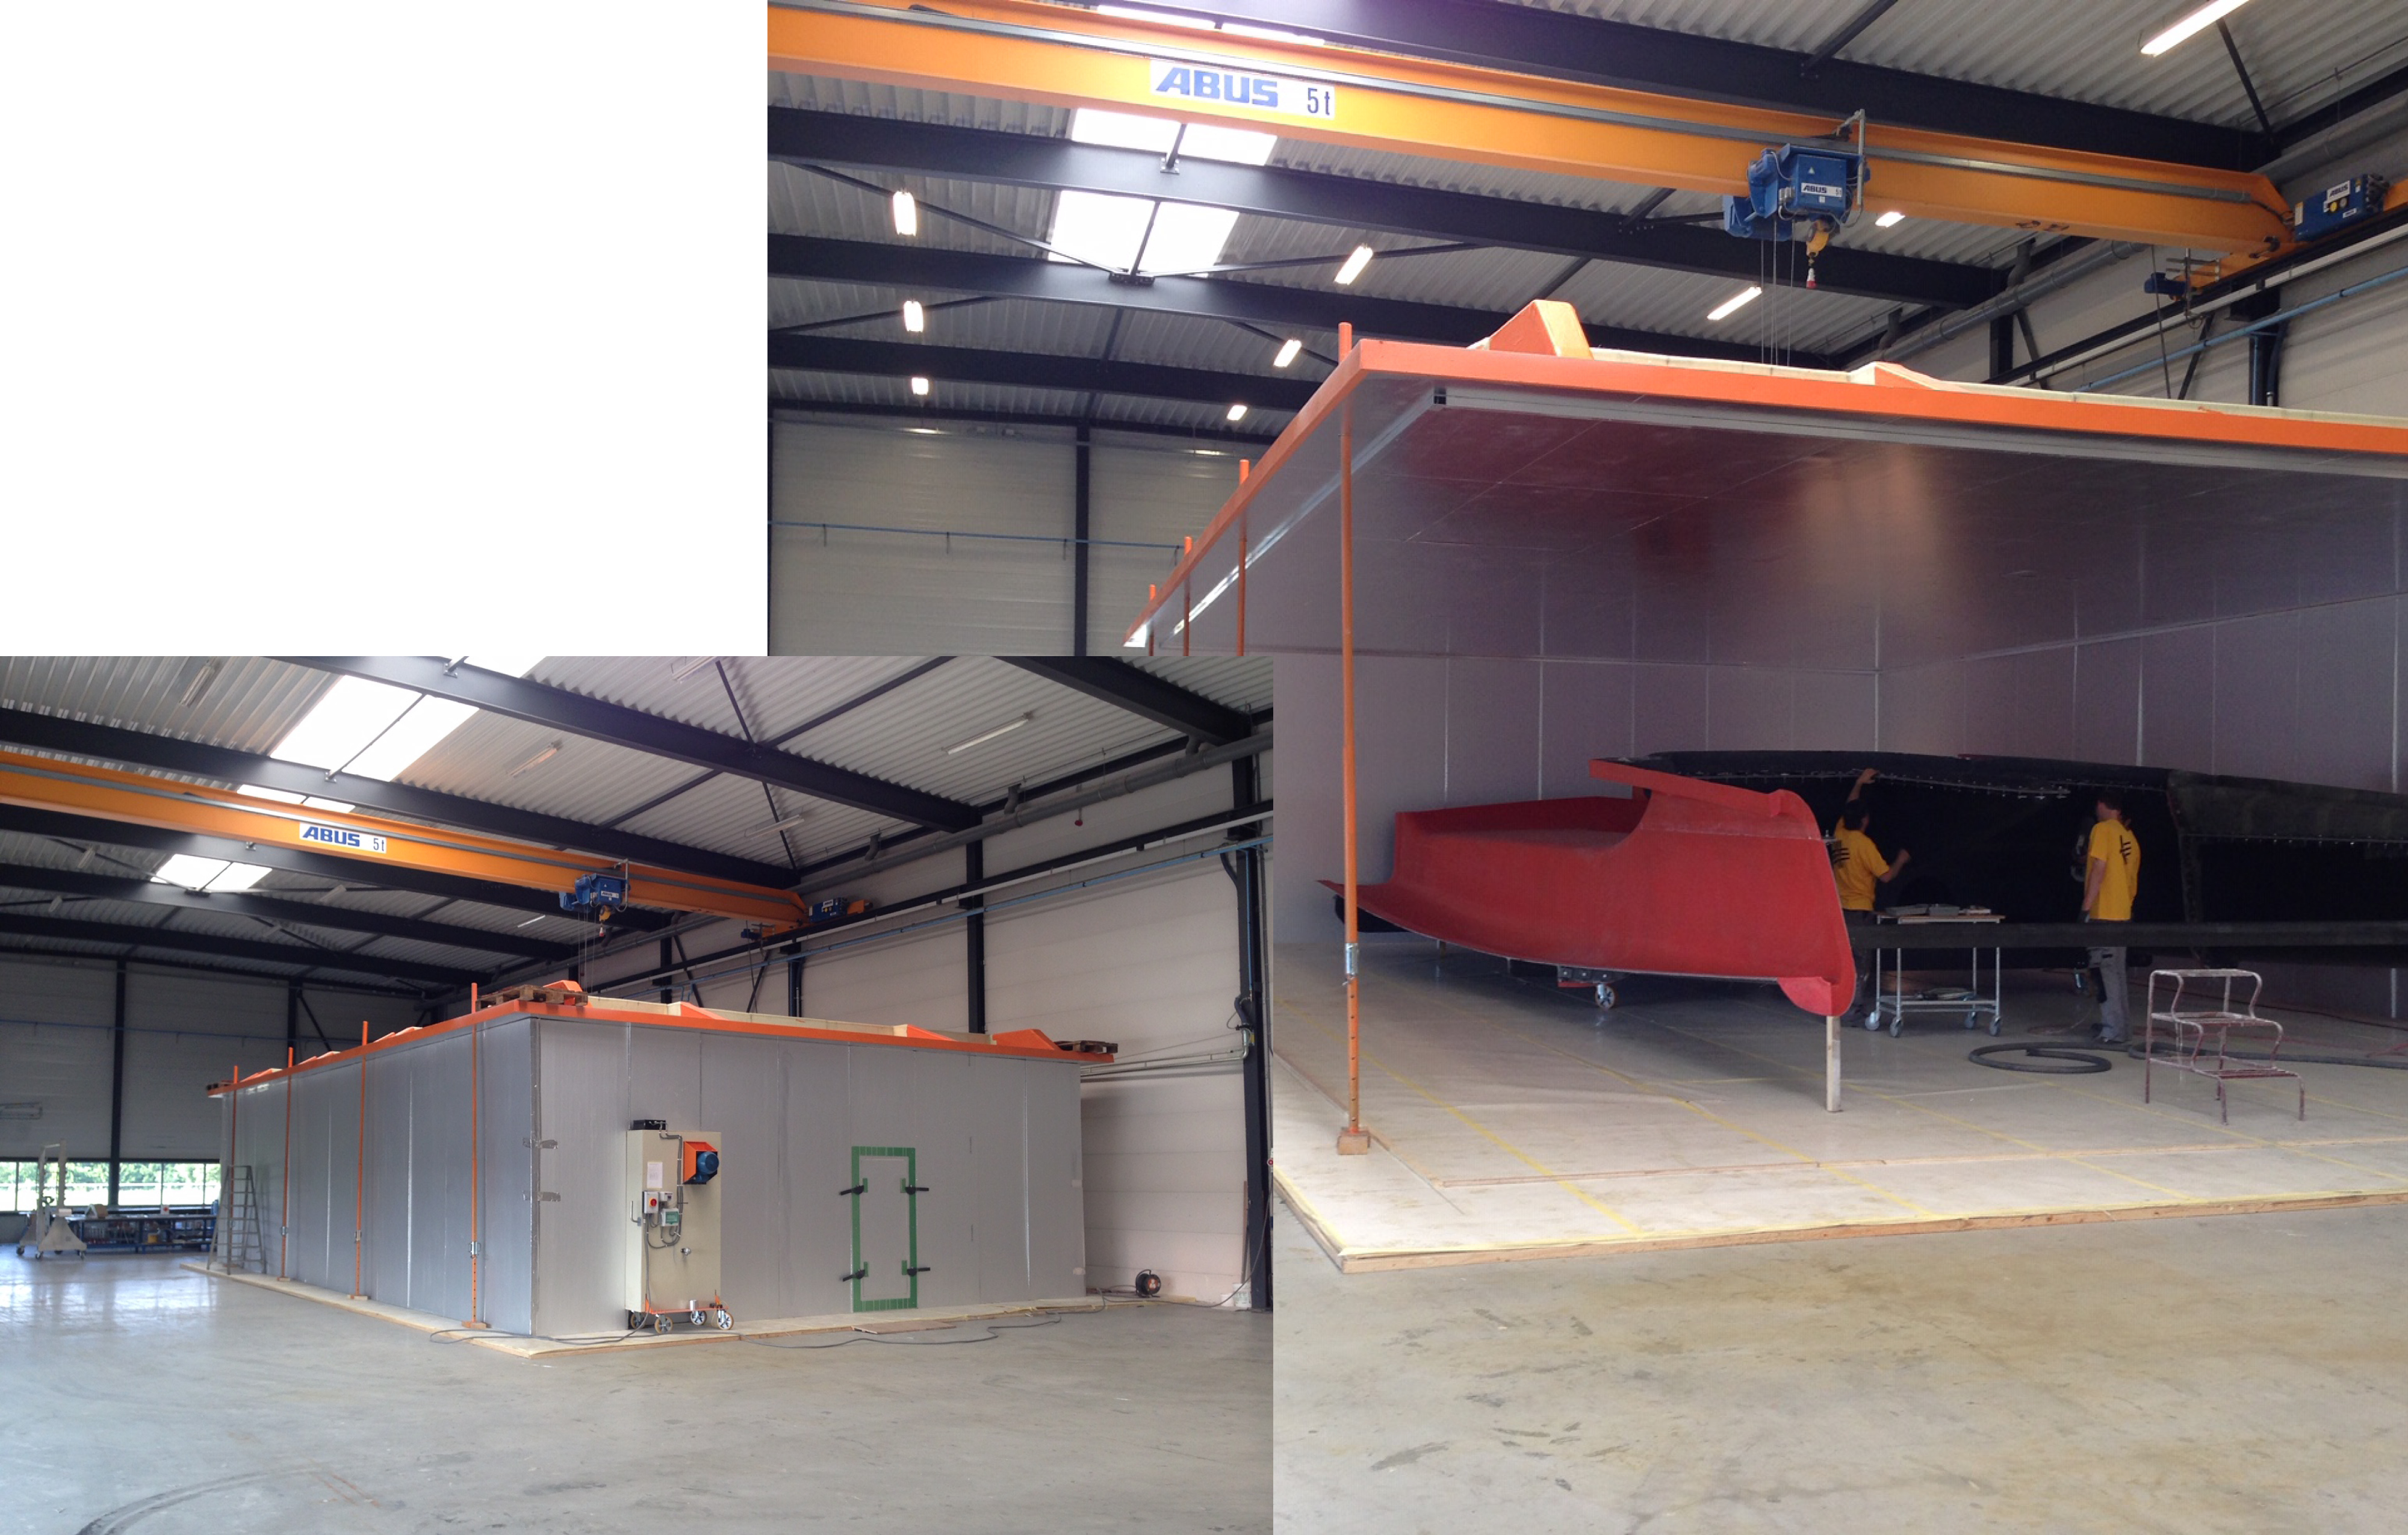
Конструкции, отвердевающие в гибких печах (OOA). Крупные углеродные композитные структуры для бренда DNA Performance Sailing отвердевают в гибких печах (справа) из изолированных панелей с обогревом и циркуляцией воздуха, компьютерно управляемыми из внешнего блока (вставка).
Мореплавание остается ключевой силой
В 1999 году голландский флот обратился к Holland Composites за монолитными сонарными куполами для подводных лодок из стекловолокнистого композита. «Традиционно они делались в двух половинах, склеенных вместе», — говорит Янссен. «Шов нарушал поле "зрения". Нас попросили сделать их монолитными. Купола большие — 11,5×3×3 м, толщиной 45–110 мм, сложные для инфузии, требуют 5000 кг гибридной смолы винилэфир/эпокси от Romar-Voss Composites (Роггел, Нидерланды). Готовая структура весит 6500 кг. Они должны быть жесткими и выдерживать ударные нагрузки, так как находятся в носовой части корпуса. «Мы также должны соответствовать плотности и сонарной прозрачности воды», — говорит Янссен. «Мы делаем это для эсминцев многих ВМС мира».
На другом конце весового спектра — фойлинг-многокаorpsные DNA. «Наши малые лодки были первыми фойлинг-катамаранами в соревнованиях», — говорит Янссен. Holland Composites также производит композитные гидрофойлы для рекордных гоночных яхт вроде MOD70 Team ARGO и Beau Geste. «У нас есть внутренняя технология создания высоконагруженных деталей без отказов и уникальный однозаходный метод производства этих высокопроизводительных фойлов», — добавляет он. «Мы работаем с лучшими моряками мира, чтобы достичь следующего уровня фойлинг-производительности и производим все фойлы для олимпийских катеров класса NACMA17».
Легкая надстройка из CFRP, которую Holland Composites производит для служебных катеров Windcat Workboats (см. «Композитные надстройки снижают вес»), использует смолоинфьюзионную конструкцию «сэндвич» из пены CFRP для жесткости, обеспечивая большой проолет без колонн внутри каюты. «Монококовая надстройка достаточно легка, чтобы поставить ее на хорошие демпферы, изолирующие её от вибраций двигателя и волн в корпусе», — говорит Янссен. «Windcat известна очень тихой ходом, лодки нравятся крупным OEM ветряков. Все эти ветряки нужно обслуживать, поэтому появляется новый рынок высокоскоростных катамаранов 50–60 футов».

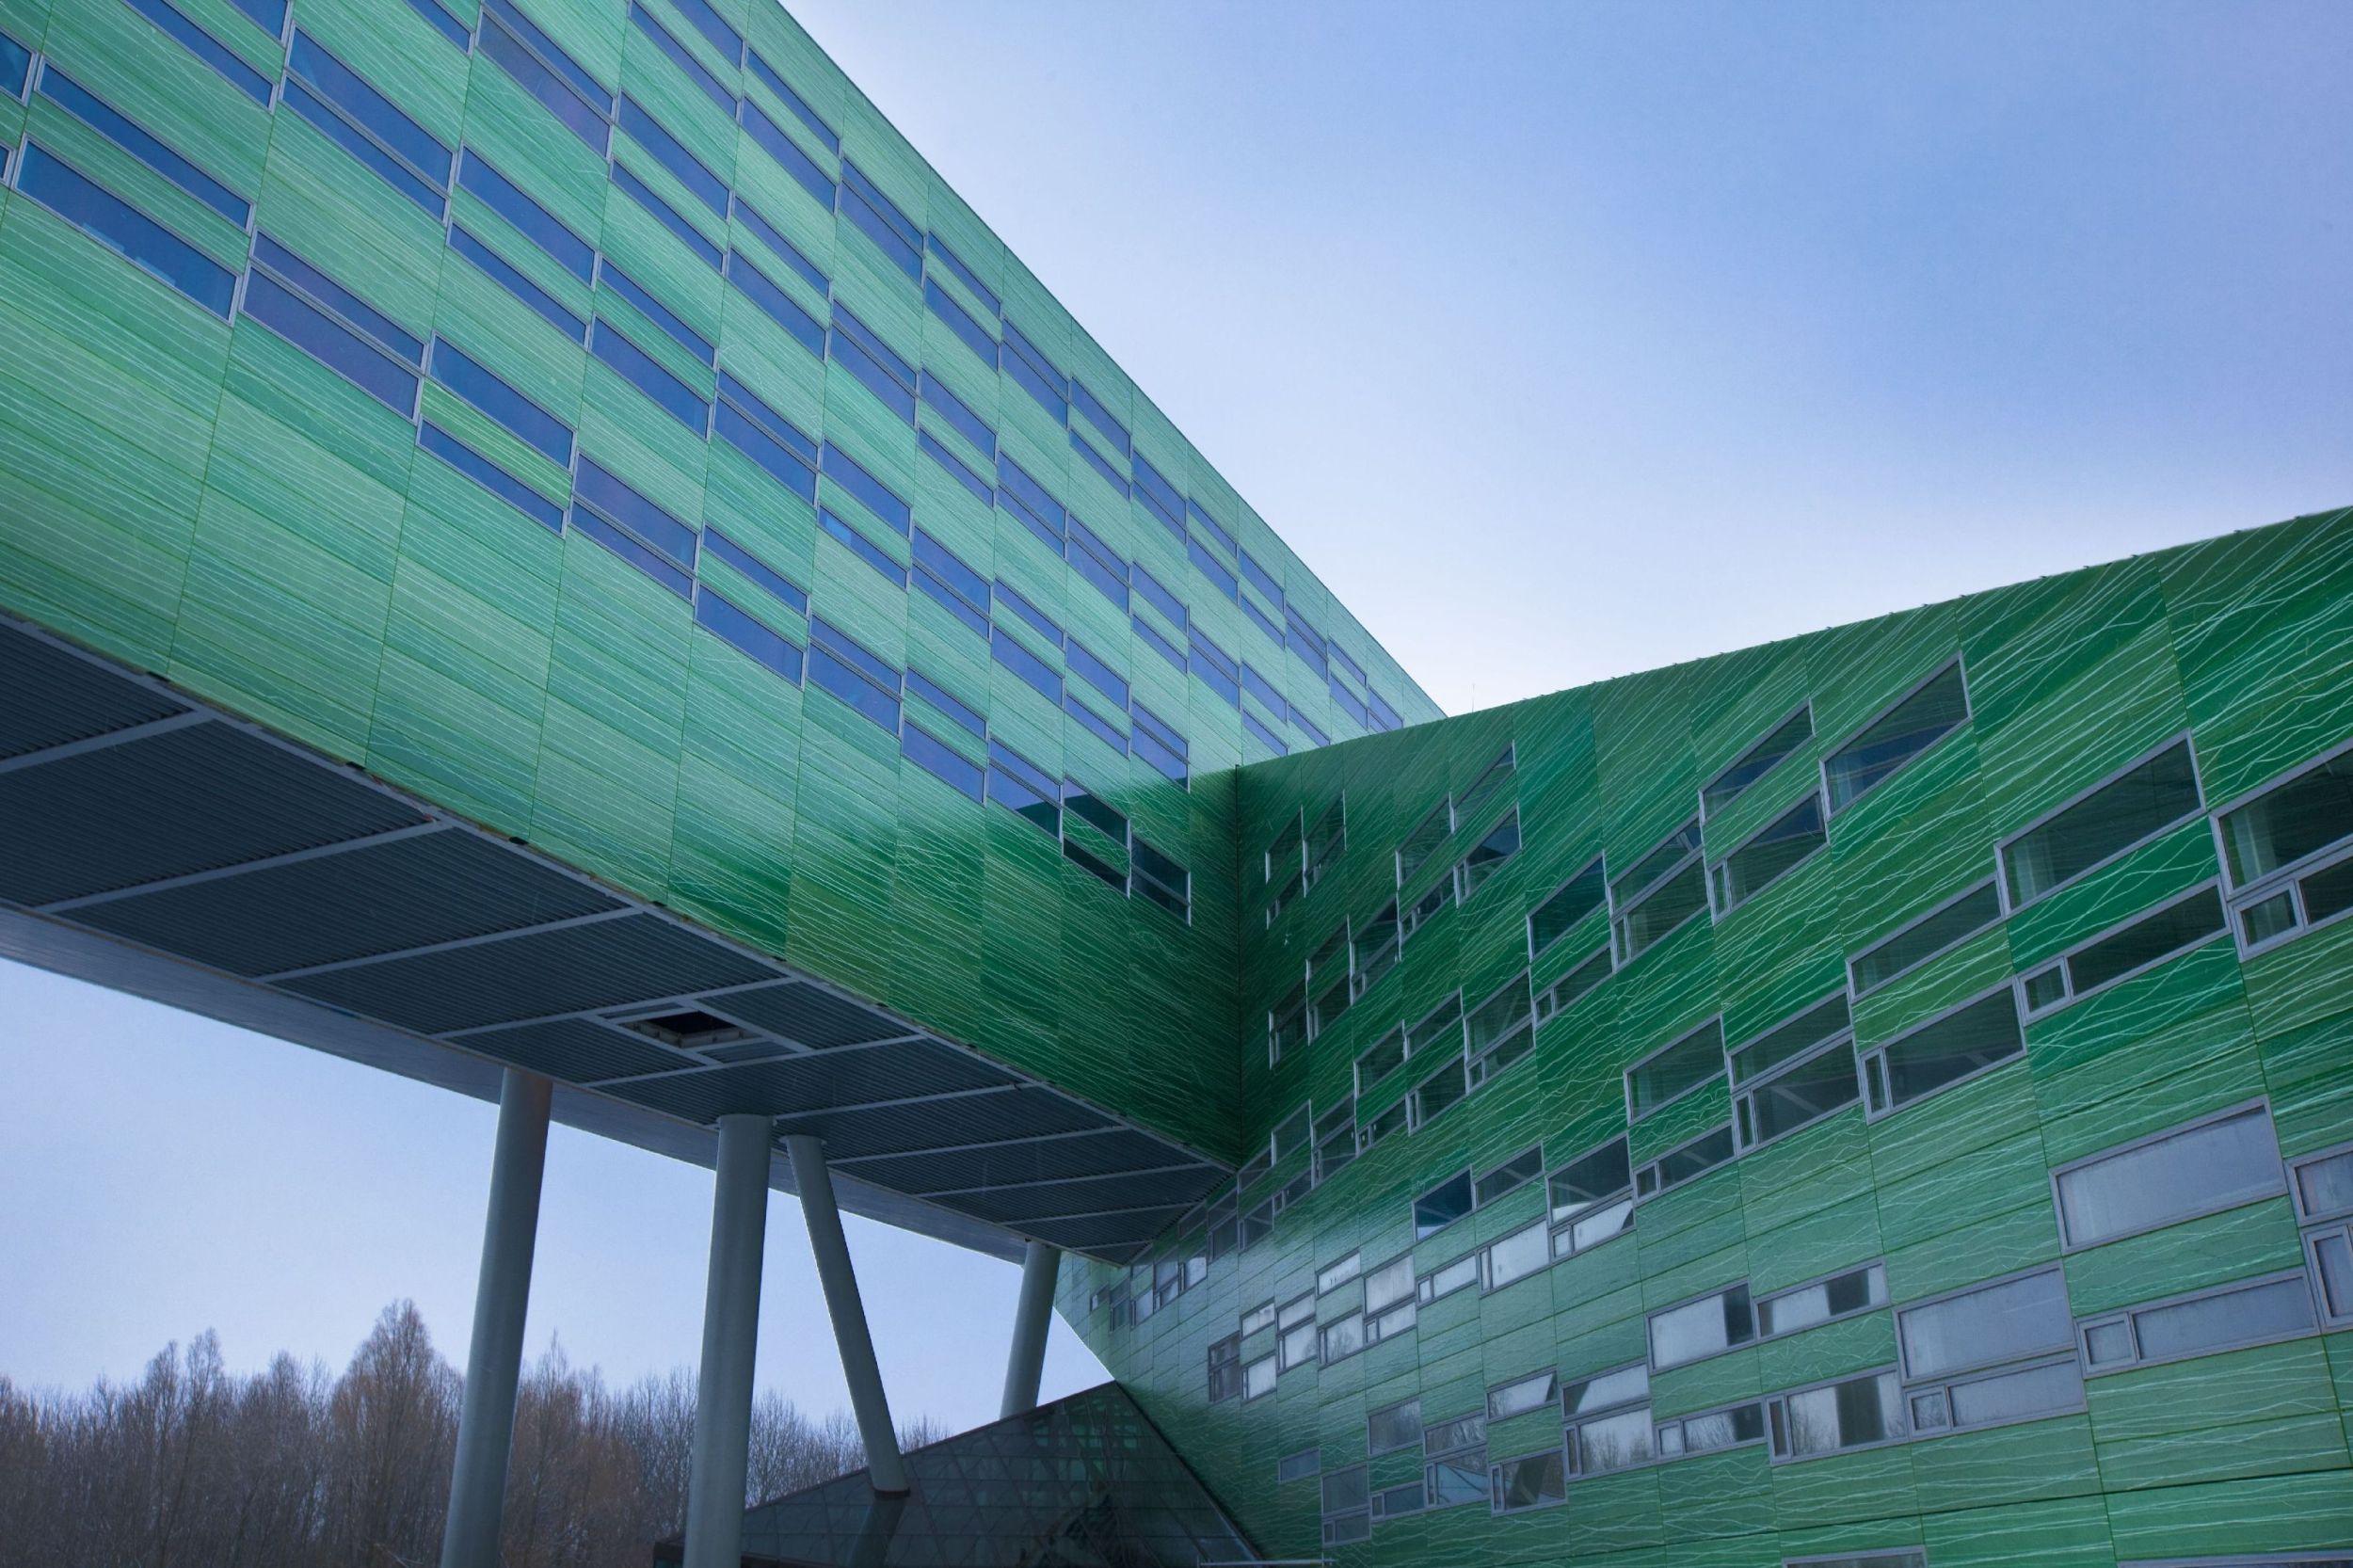
Holland Composites поставила структурный композитный фасад для здания Life Sciences Университета Гронингена, используя их полупрозрачную систему панелей RAFICLAD и крупные панели (3,6×3,3 м), достигнув снижения веса и максимальной теплоизоляции.
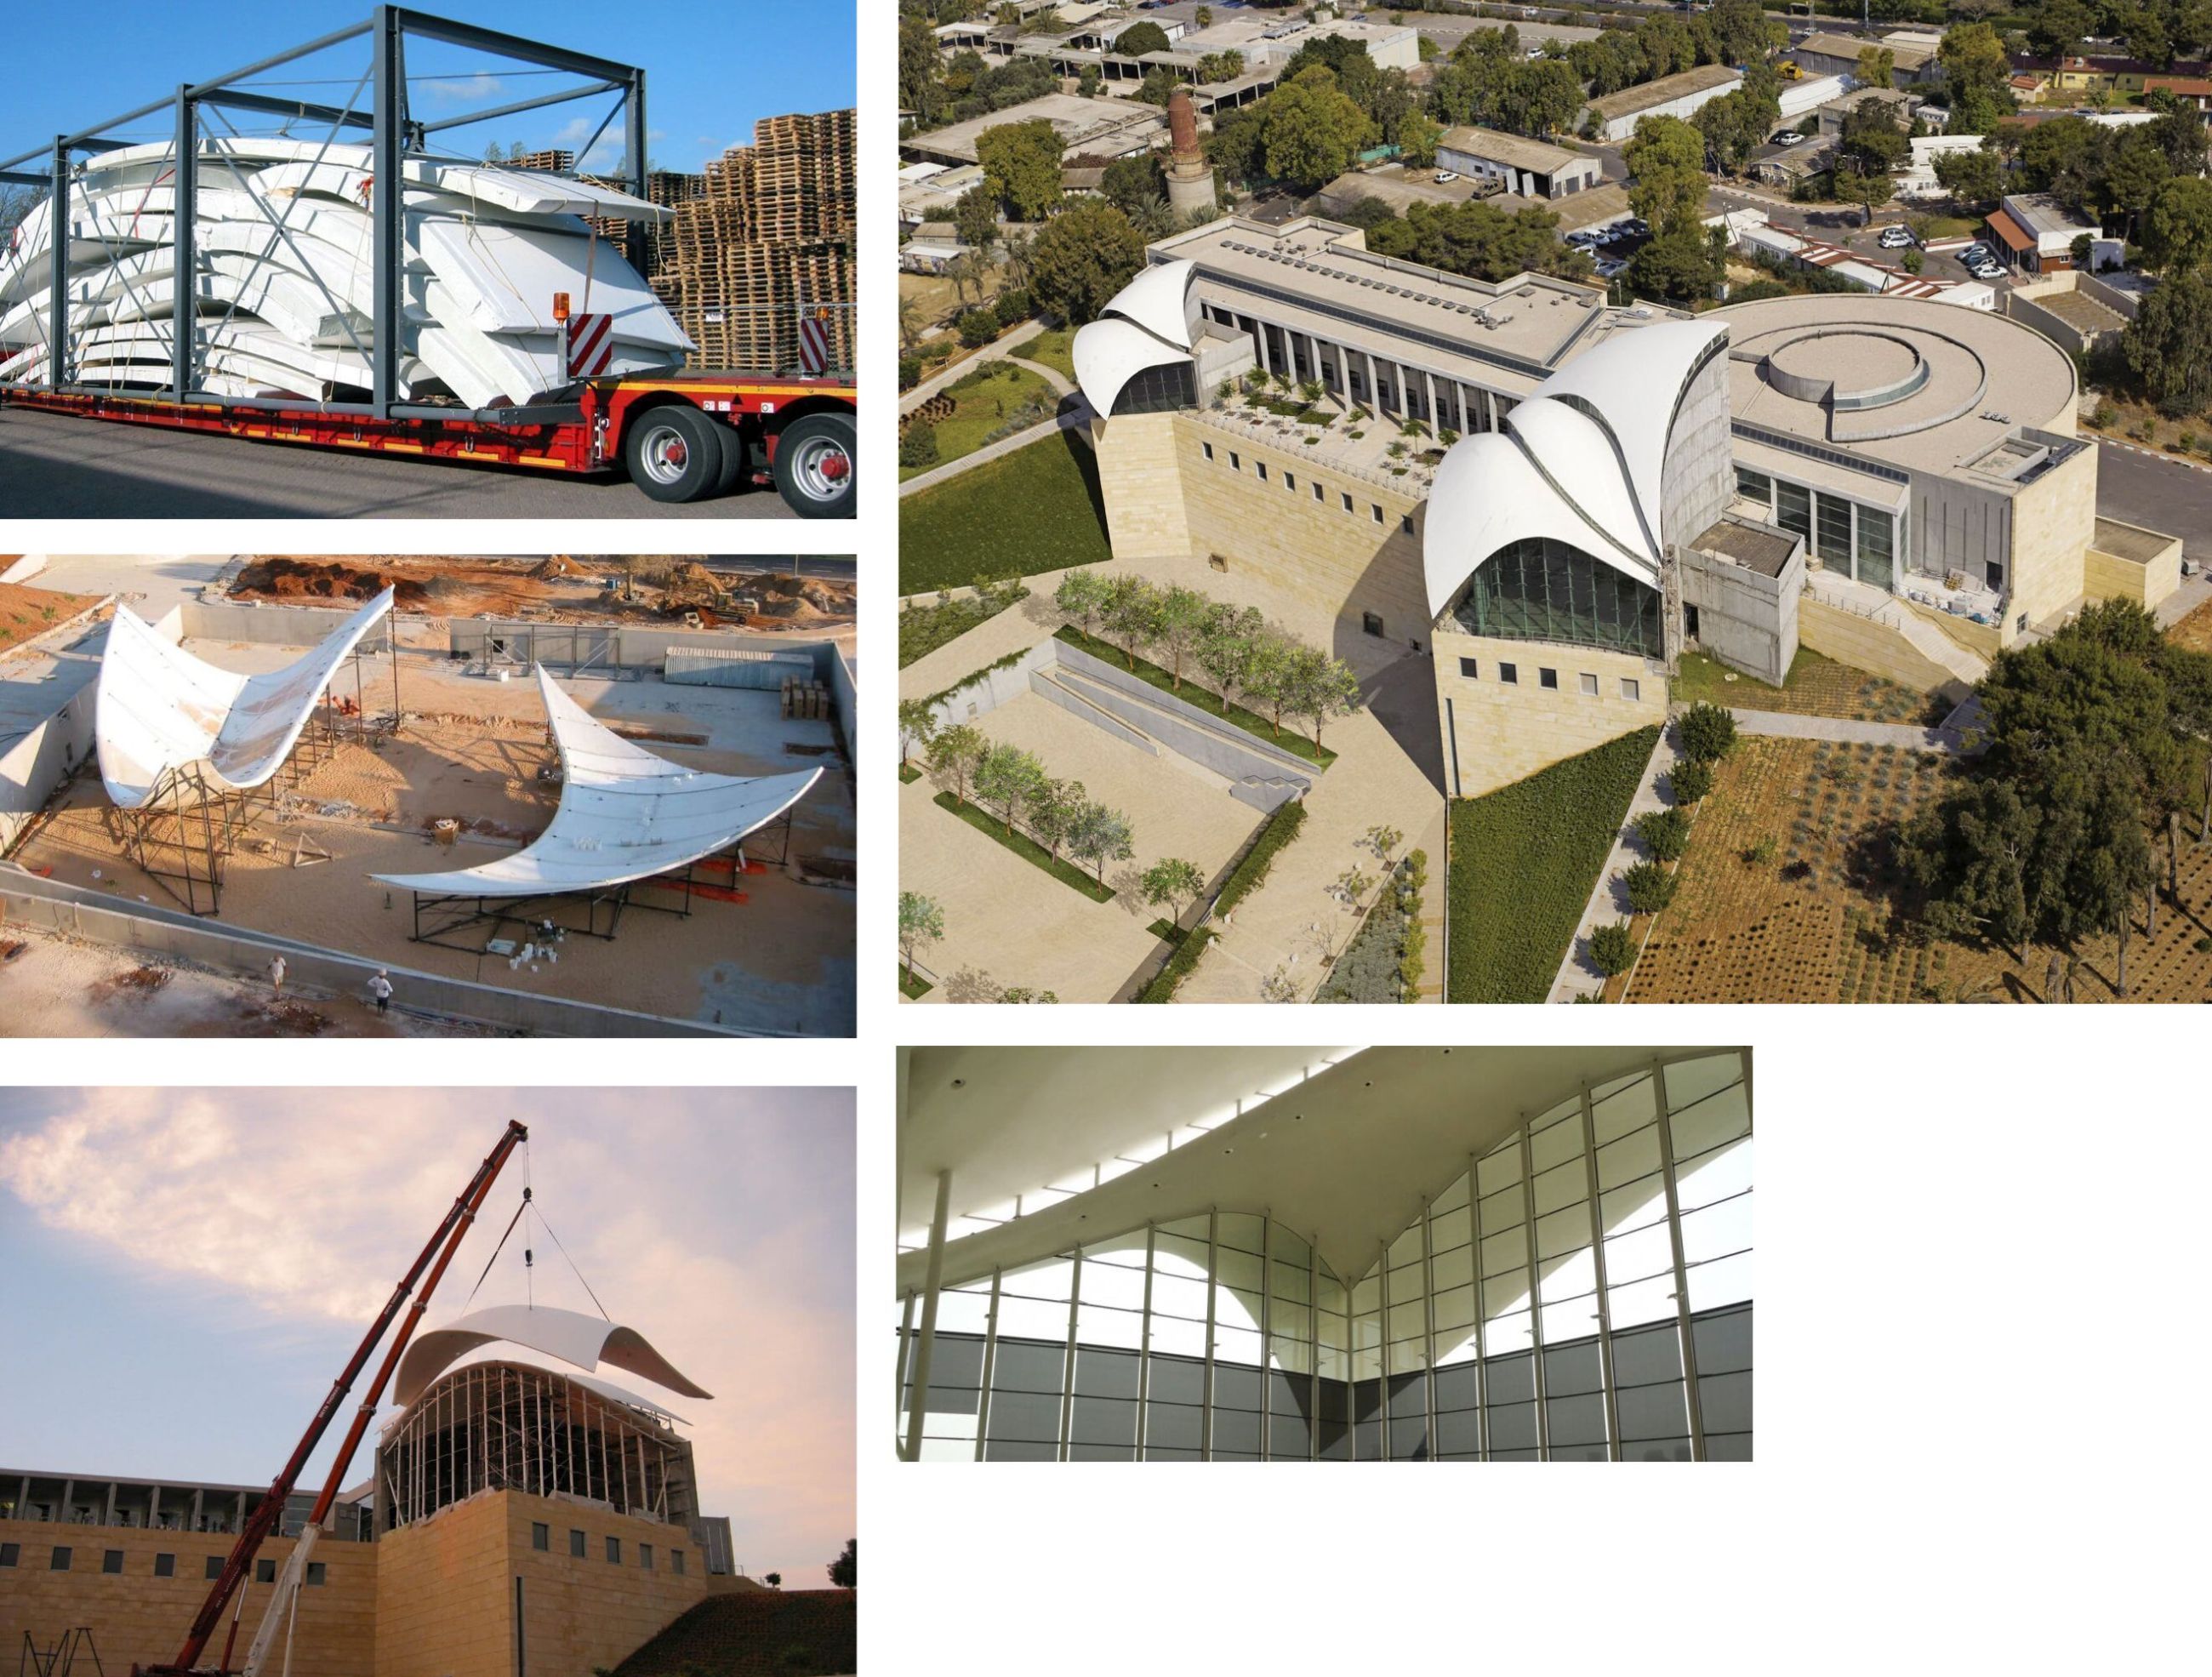
75 секций 40×60 м доставлены в Израиль, склеены на месте и установлены для создания крыльевидных секций крыши Центра Ицхака Рабина в Тель-Авиве.
«Всё, что мы делаем, — структурное»
Для Центра Ицхака Рабина (Тель-Авив, Израиль) компания построила крыльевидные кровли, которые были бы слишком тяжелыми из бетона. «Снова мы сделали максимально большие секции», — говорит Янссен. 75 секций 40×60 м были смолоинфьюзированы с использованием стекловолокна и эпоксидного винилэфирного смолы, доставлены в Израиль. На месте их клали вверх дном в сборки для склейки в «крыльевые крыши» с максимальным пролетом 31 м. Янссен отмечает, что проект был очень сложным структурно. «Эти панели 200–300 мм толщиной держат стеклянный фасад, включая 11-метровую консольную секцию. Композит выдерживает все нагрузки, позволяя проектировать такие висячие пролеты».
Башня отеля Fletcher — другой такой проект, завершенный в 2012–2013 гг. Начался как торговый центр у трассы, но после решения превратить в отель премиум-класса потребовалось существенное звукоизоляция. «Бетонный каркас не выдерживал большой дополнительной нагрузки, нас вызвали для легкого решения», — говорит Янссен. Holland Composites разработала панели 8,5×3 м, к которым крепилось стеклянное фасадное стекло. «Стекло фактически висит на наших панелях, помогая воспринимать нагрузку», — указывает он. «Затем мы крепили панели к бетонному каркасу. Сочетание стекла перед композитными сэндвич-панелями с воздушным зазором создает огромный акустический барьер». Каждая панель была готова к покраске внутри и снаружи покрыта УФ-устойчивым покрытием.
«Это также очень быстрый способ монтажа обшивки на здание сложной формы», — говорит Янссен. «Мы смонтировали весь фасад за один этап и достигли теплового сопротивления R=8, что в два раза выше нормальных строительных материалов». Янссен считает энергонеUTRальность критичной для будущего строительства. «Здания с нашей структурной композитной обшивкой требуют мало энергии для отопления, наш подход эффективен для достижения нулевого углеродного следа. BREEAM — голландская сертификация энергоэффективности, первые два здания, получившие её, используют наши композиты».
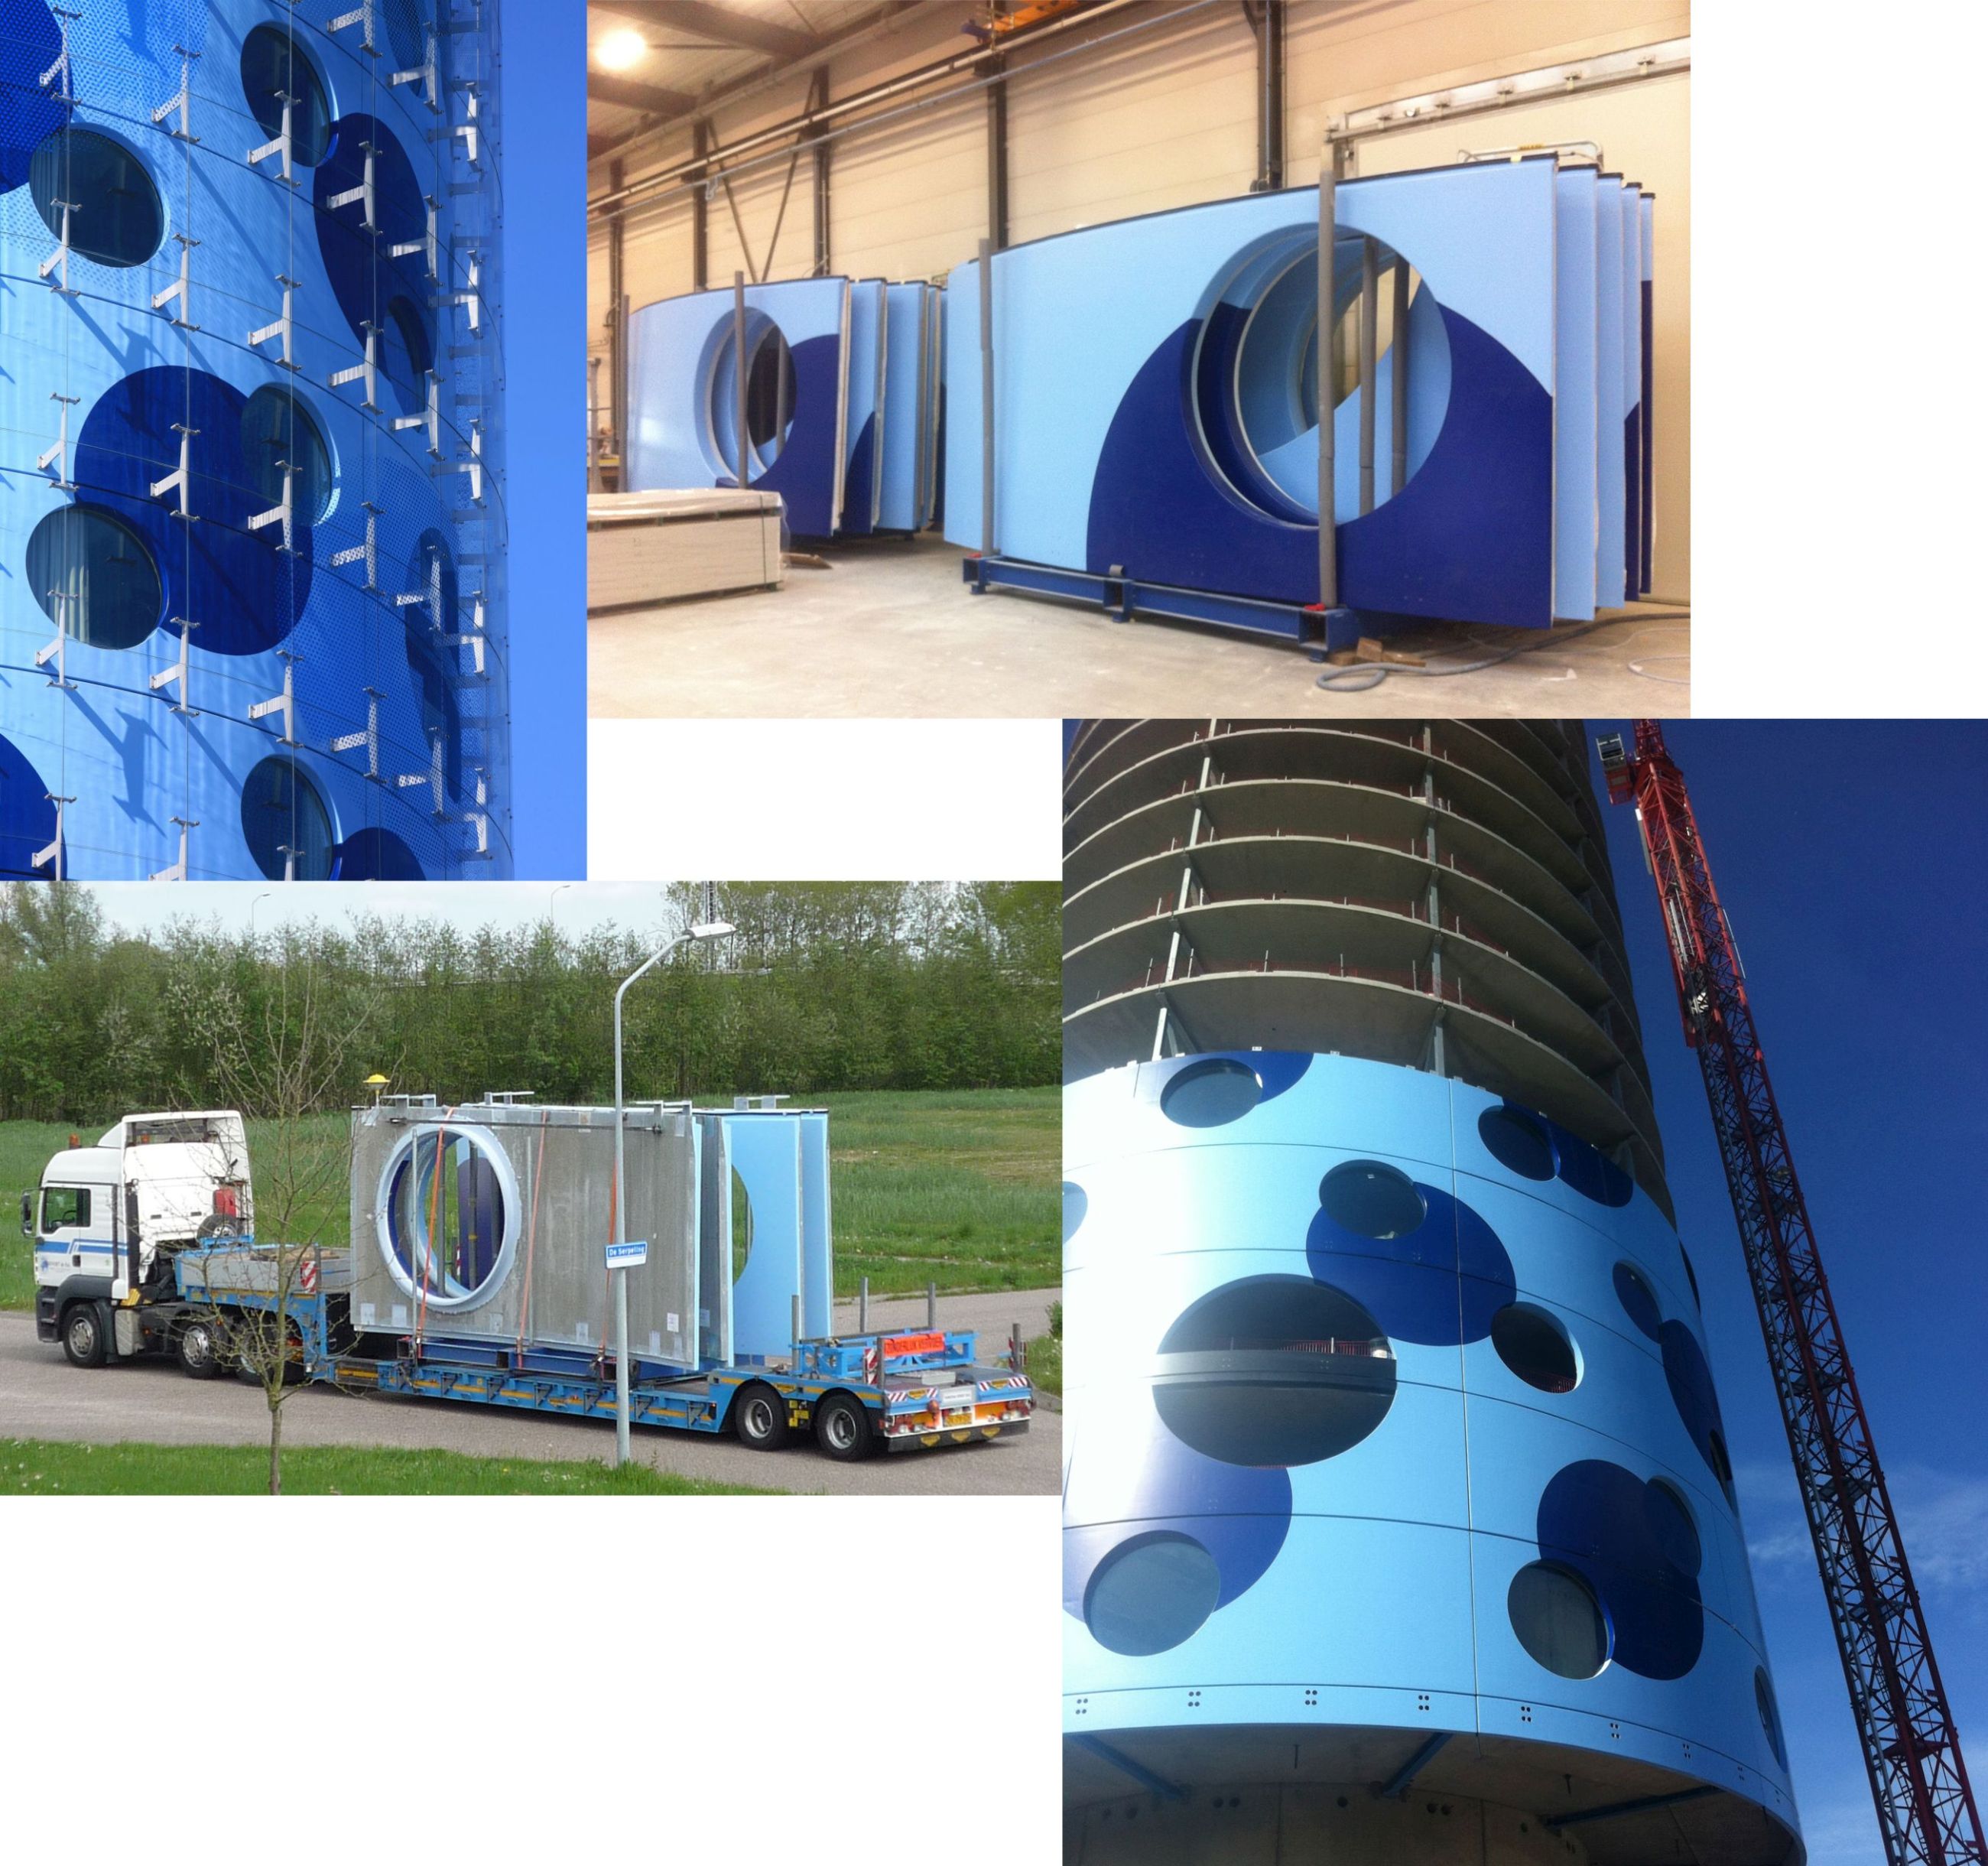
Для отеля Fletcher Holland Composites реализовала эстетичное, шумоподавляющее фасадное решение, крепя изогнутые композитные панели к бетонному каркасу, к которым крепилось стеклянное фасадное стекло без избыточной нагрузки.
Янссен выделяет Музей современного искусства Stedelijk в центре Амстердама как вершину технических строительных проектов Holland Composites (см. «Большой музей, большие структуры»). «Это был экстремальный опыт управления термическим расширением и иллюстрирует, чем мы занимаемся». Holland Composites также пионерствовала в сейсмоустойчивых структурных фасадах, теперь обязательных в некоторых районах Нидерландов из-за дестабилизации грунта гидроразрывом пласта (фрекингом). Здание Wiebenga в Гронингене имеет сейсмоустойчивый фасад, способный смещаться на 30 см без разрушения. «Типичные сталь и бетон не выдерживают такого движения», — добавляет он.
Хотя балансировка множества требований со стоимостью и сроками — вызов при строительстве структур, Янсен отмечает, что главная проблема сейчас — пожаростойкость. «Неправильное применение композитов подорвало репутацию отрасли в этом вопросе», — объясняет он. «Теперь мы используем только огнеупорные материалы в строительных проектах и проходим полные пожарные испытания по утвержденным регламентам».
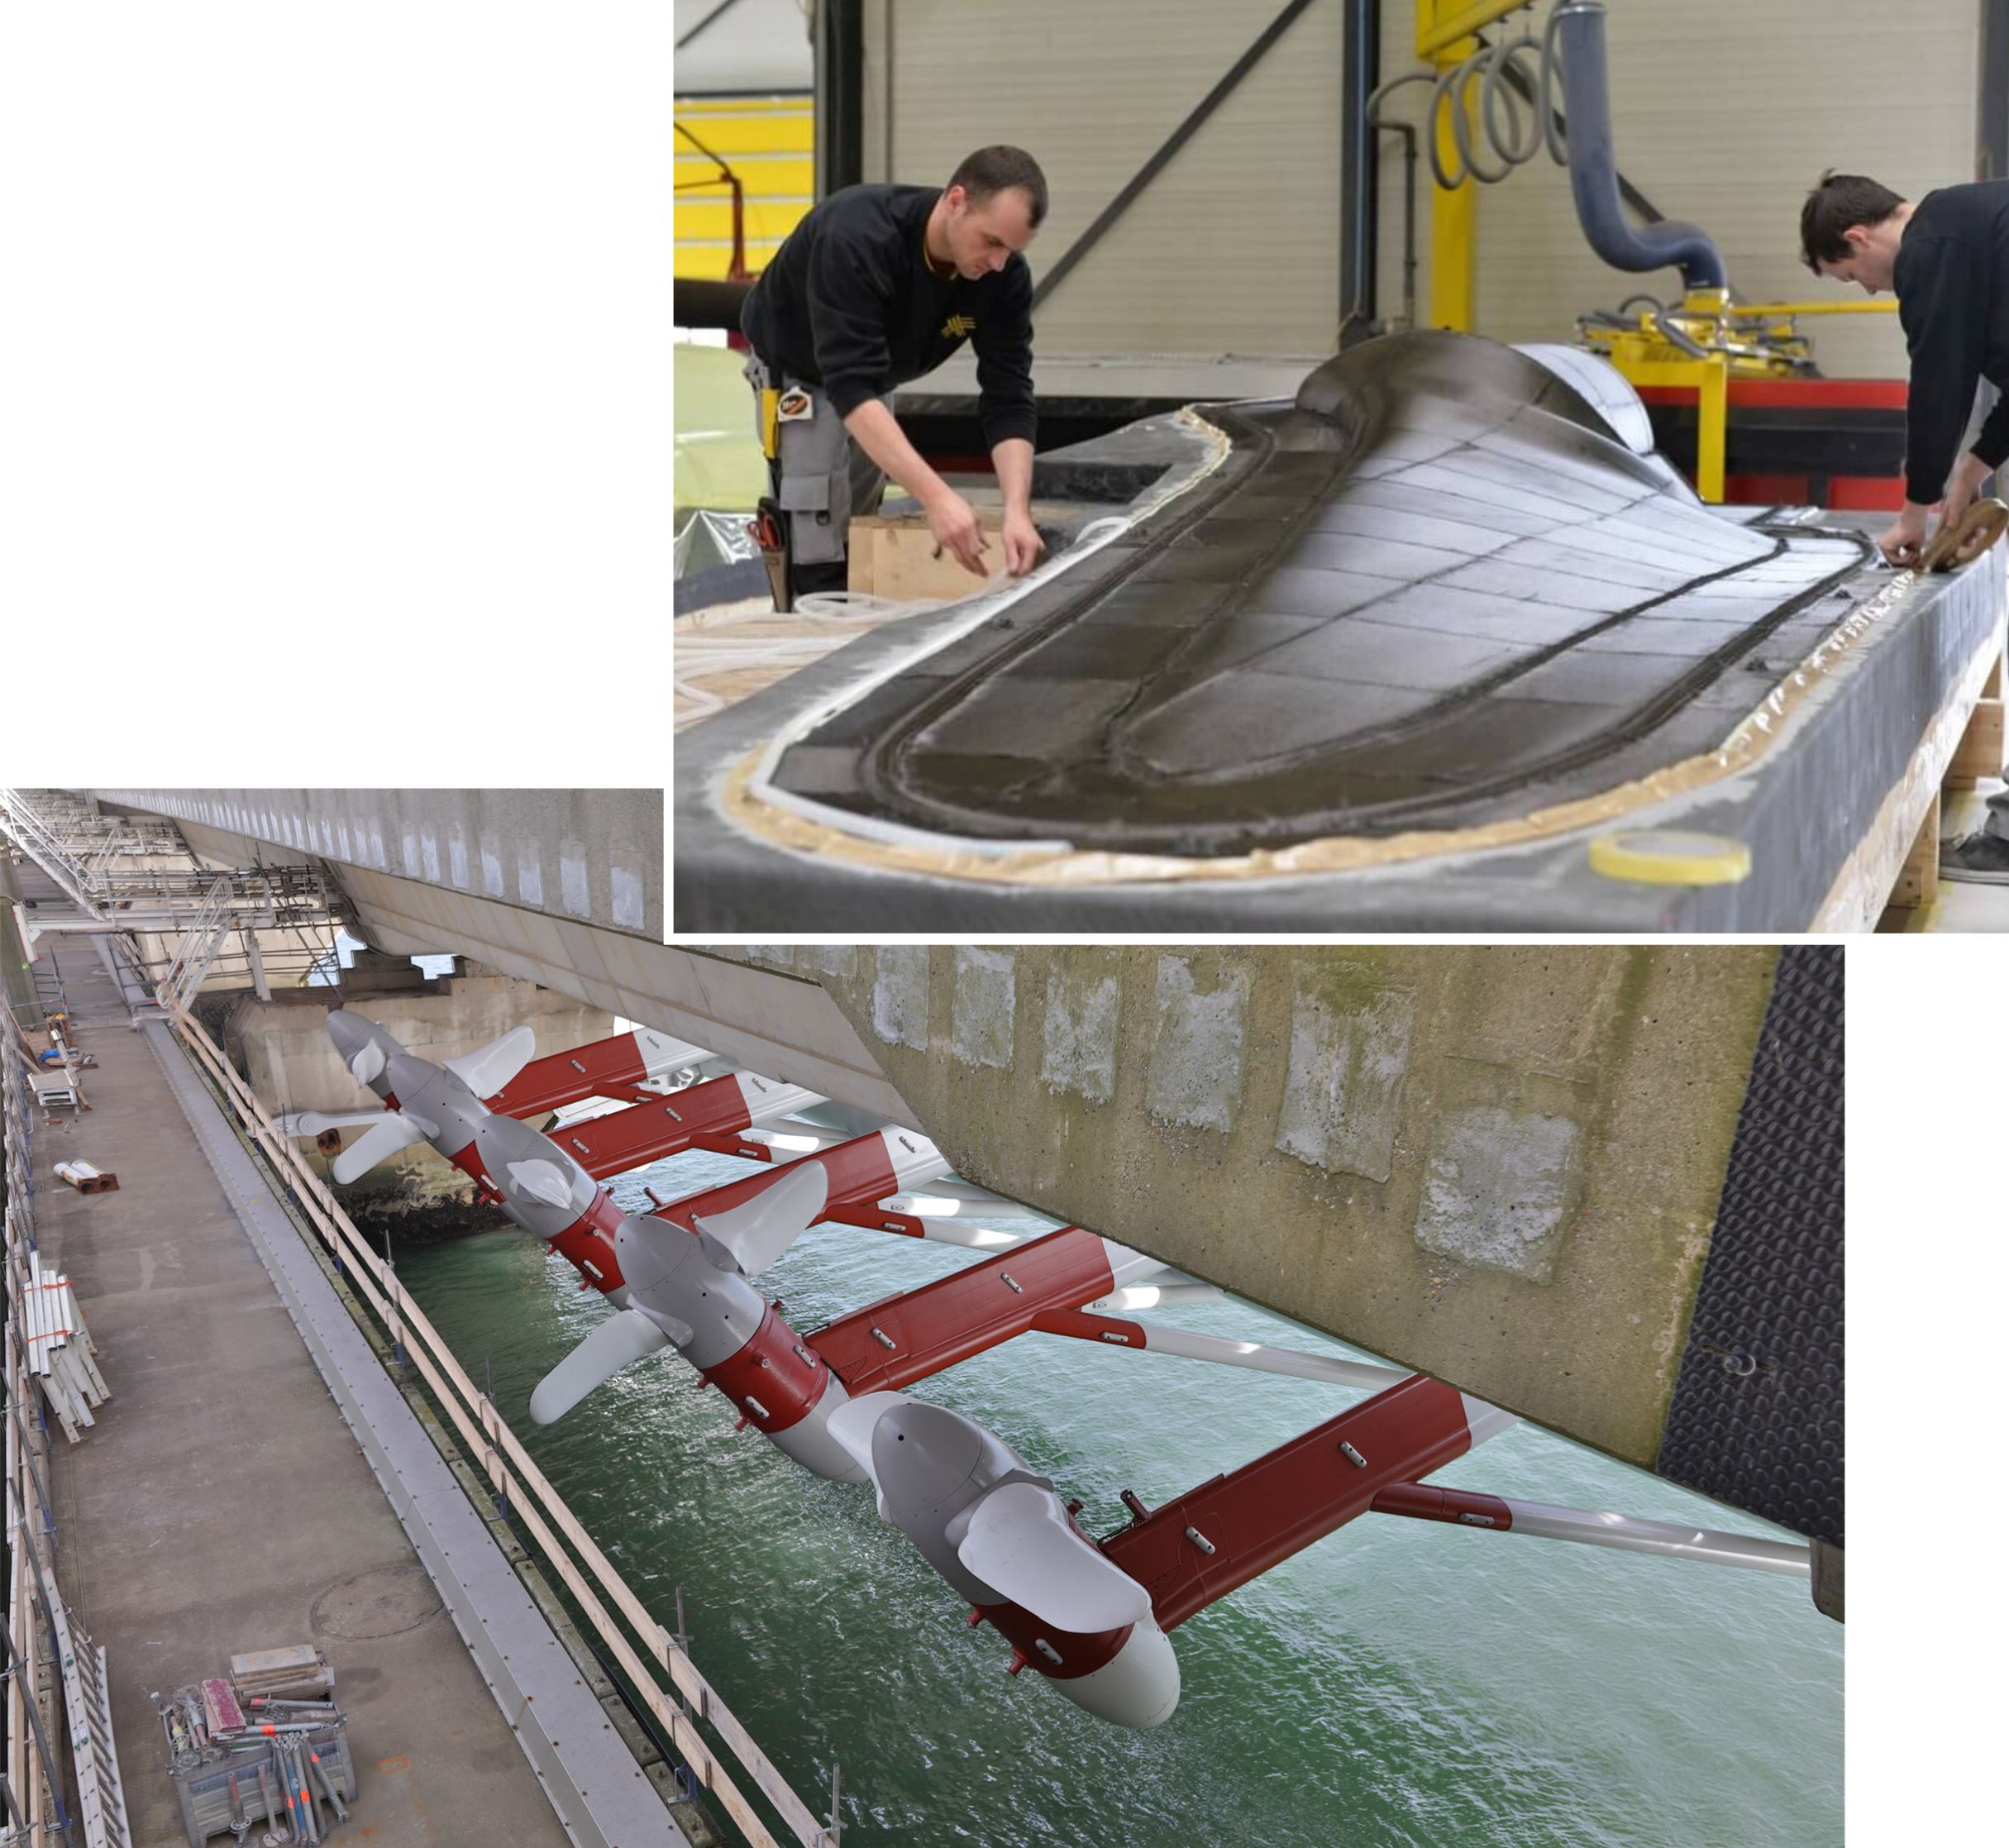
Holland Composites изготавливает лопасти для приливных турбин из углеродного препрега, отвердевающего в автоклаве, чтобы выдерживать огромные нагрузки на этих низкоскоростных, высококрутильных структурах.
Оффшор и возобновляемая энергетика
Holland Composites также имеет долгосрочные контракты в нефтегазовой отрасли оффшор. «Композиты здесь дают не только легкий вес и коррозионную стойкость, но и легкий ремонт», — говорит Янссен. «Оффшорные платформы и суда не могут допускать простоев. Ремонт металла требует сварки и искр, поэтому производство останавливают из-за пожарной опасности. Мы можем залатывать композиты без этого сбоя». У компании новые клиенты, запрашивающие такие продукты для различных оффшорных конструкций.
Также производит лопасти для приливных турбин. Использование приливной энергии еще ново, но первые проекты завершены с впечатляющими результатами. «Приливные турбины — надежный источник энергии», — объясняет Янссен. «Приливы всегда есть, в отличие от ветра и солнца, поэтому можно надежно прогнозировать выходную мощность, что ключево для энергетических компаний». Holland Composites использует автоклавный препрег из углеродного волокна для этих лопастей, так как нагрузки колоссальны. «Лопасти движутся с низкой скоростью, но высоким крутящим моментом», — говорит Янссен. «Нужно максимальное преобразование роторной скорости в двигатель для генерации энергии, поэтому производителям турбин нужны прочные, но эффективные структуры, оформленные для извлечения максимума энергии из приливных движений».
Каждая турбина имеет две лопасти длиной 3 м толщиной 18 мм. Пять турбин на генератор. «Нагрузка на лопасти равна 13 600 л.с. буксира на полной мощности», — говорит Янссен, «но заказчику также нужны жесткие, легкие, низкообслуживаемые лопасти с хорошей усталостной стойкостью. Сталь была бы слишком тяжелой, снижая КПД генераторов». Holland Composites делает только лопасти; обтекатели, носовые конусы и неструктурная обшивка — у других производителей ВПСТ.
Производство, ориентированное в будущее
Экскурсия начинается в зоне укладки: большой стол, детали для DNA Performance Sailing, разные CFRP фойлы, готовые к установке. Потолок низкий из-за мезонина для хранения материалов. Открывается на высокий производственный цех с автоматизированной резальной машиной Zünd (Альтштэттен, Швейцария) сразу за зоной укладки. Резак имеет рабочую зону 5,7×2,8×0,3 м для препрега, сухого волокна и пены до 25 мм толщиной.
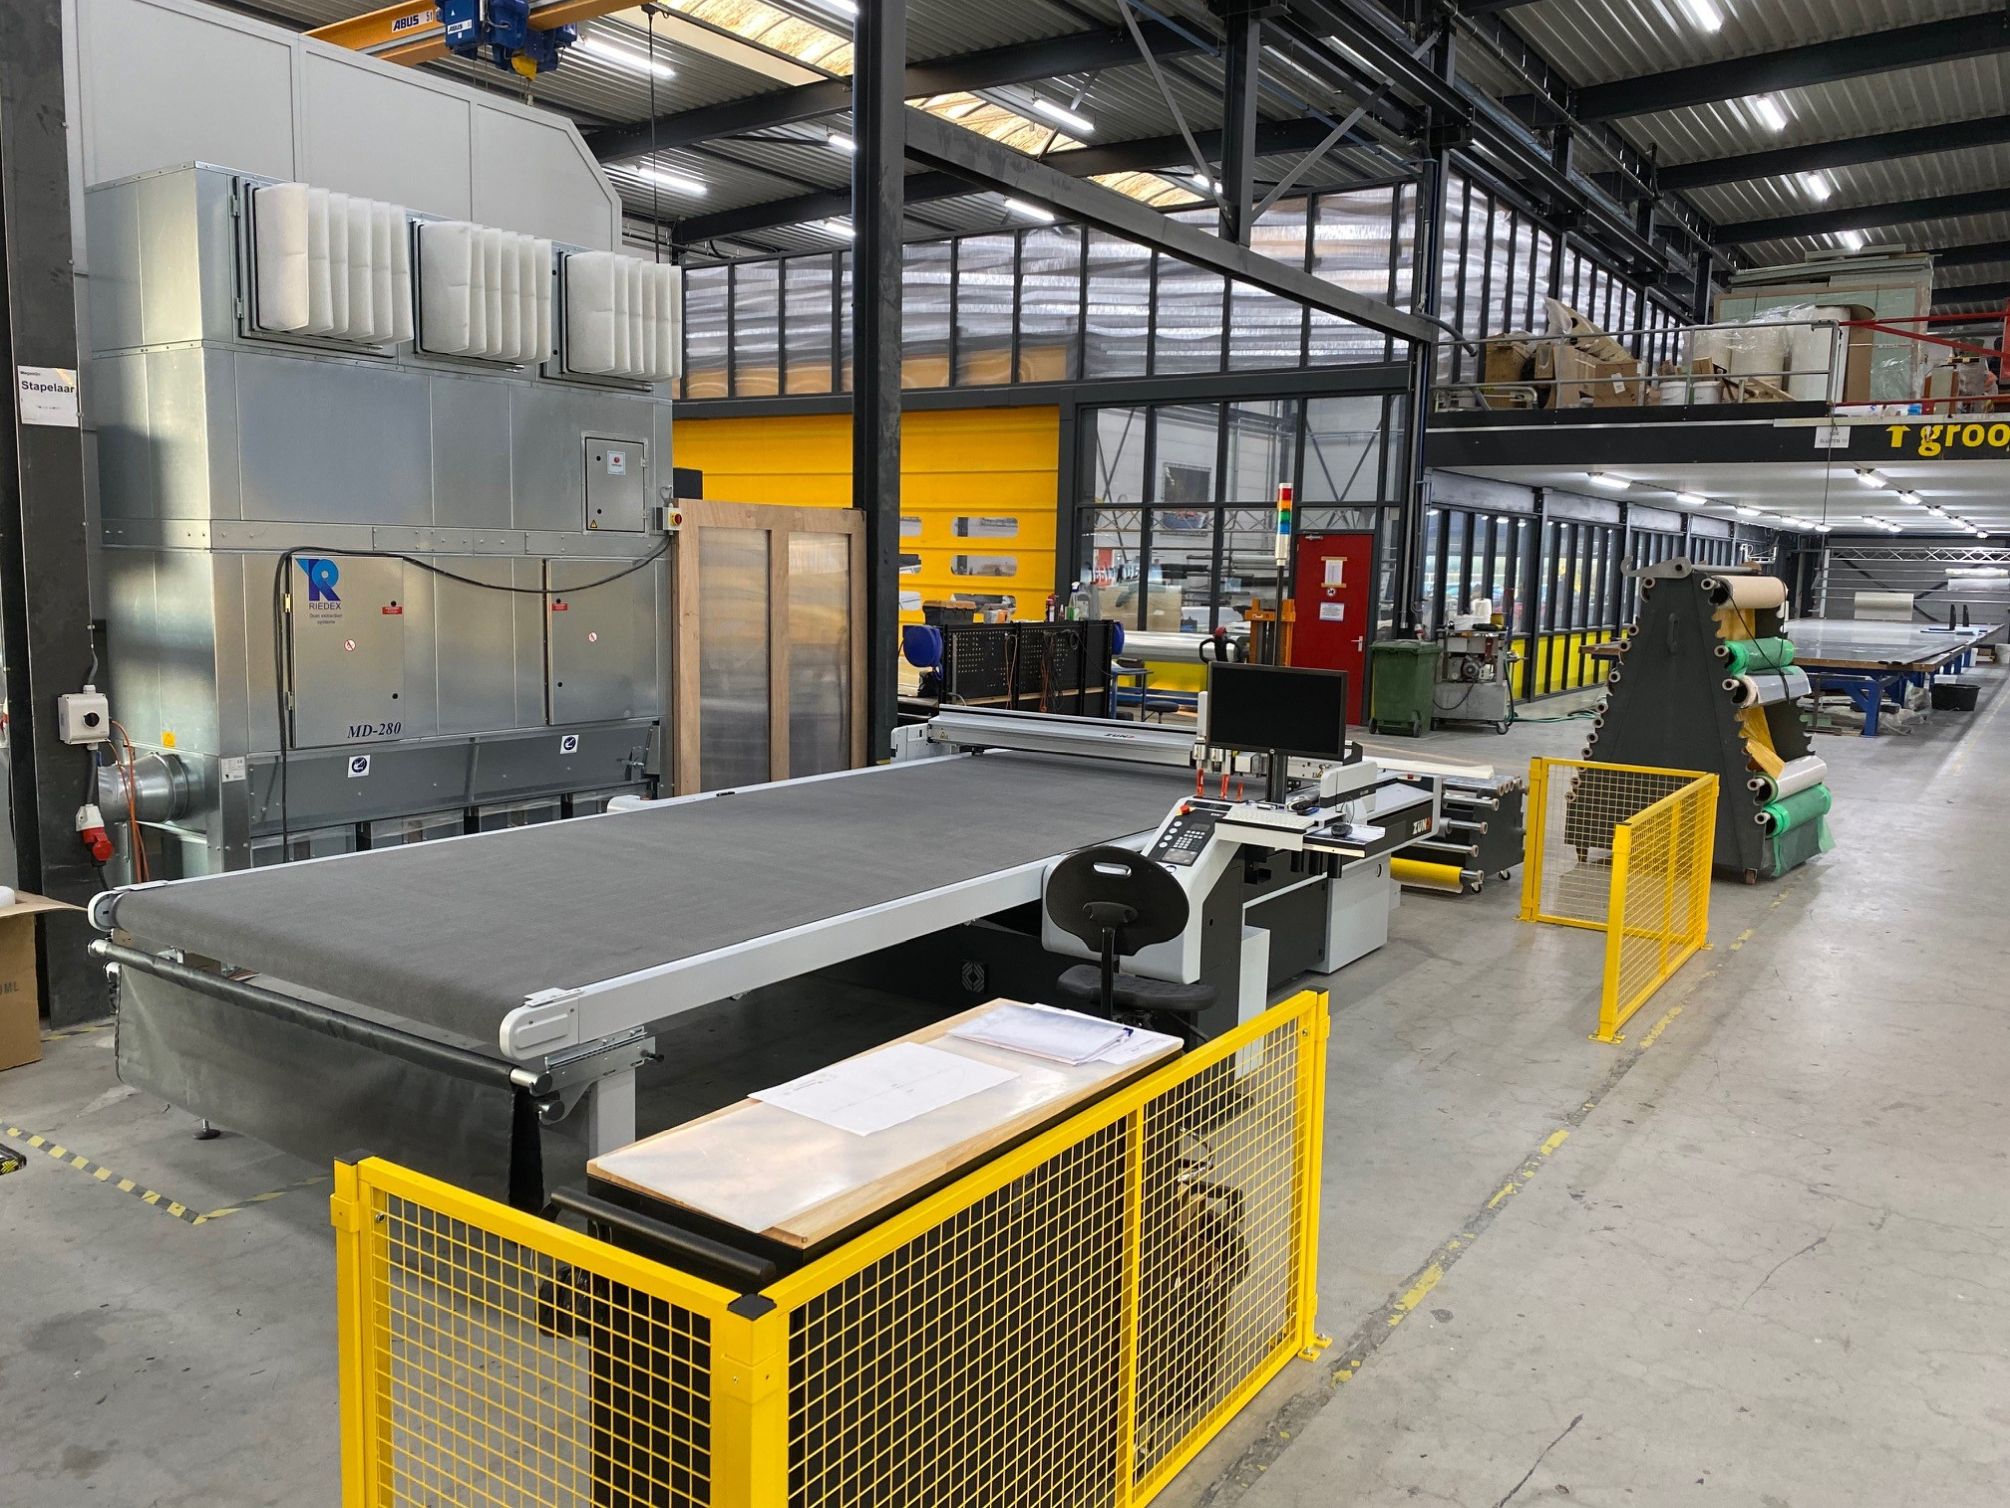
Автоматизированный резак Zünd на переднем плане поставляет заготовки в зону укладки (сзади справа) с мезонином хранения сверху. Закрытая зона оснастки за желтым рулонным люком, видна за боком станка CMS, стоящего рядом со столом Zünd.
Отворачиваясь от резака Zünd, идем к стеклянной комнате оснастки, прилегающей к зоне укладки. Входим через желтый рулонный люк: множество оснасток в процессе, детали отвердевают под вакуумными мешками. «Мы делаем свои формы сами», — говорит Янссен. «Для CFRP используем CFRP или алюминий для оснастки, а также вентиляционные отверстия для циркуляции воздуха внутри формы, обеспечивающие равномерное отвердевание».
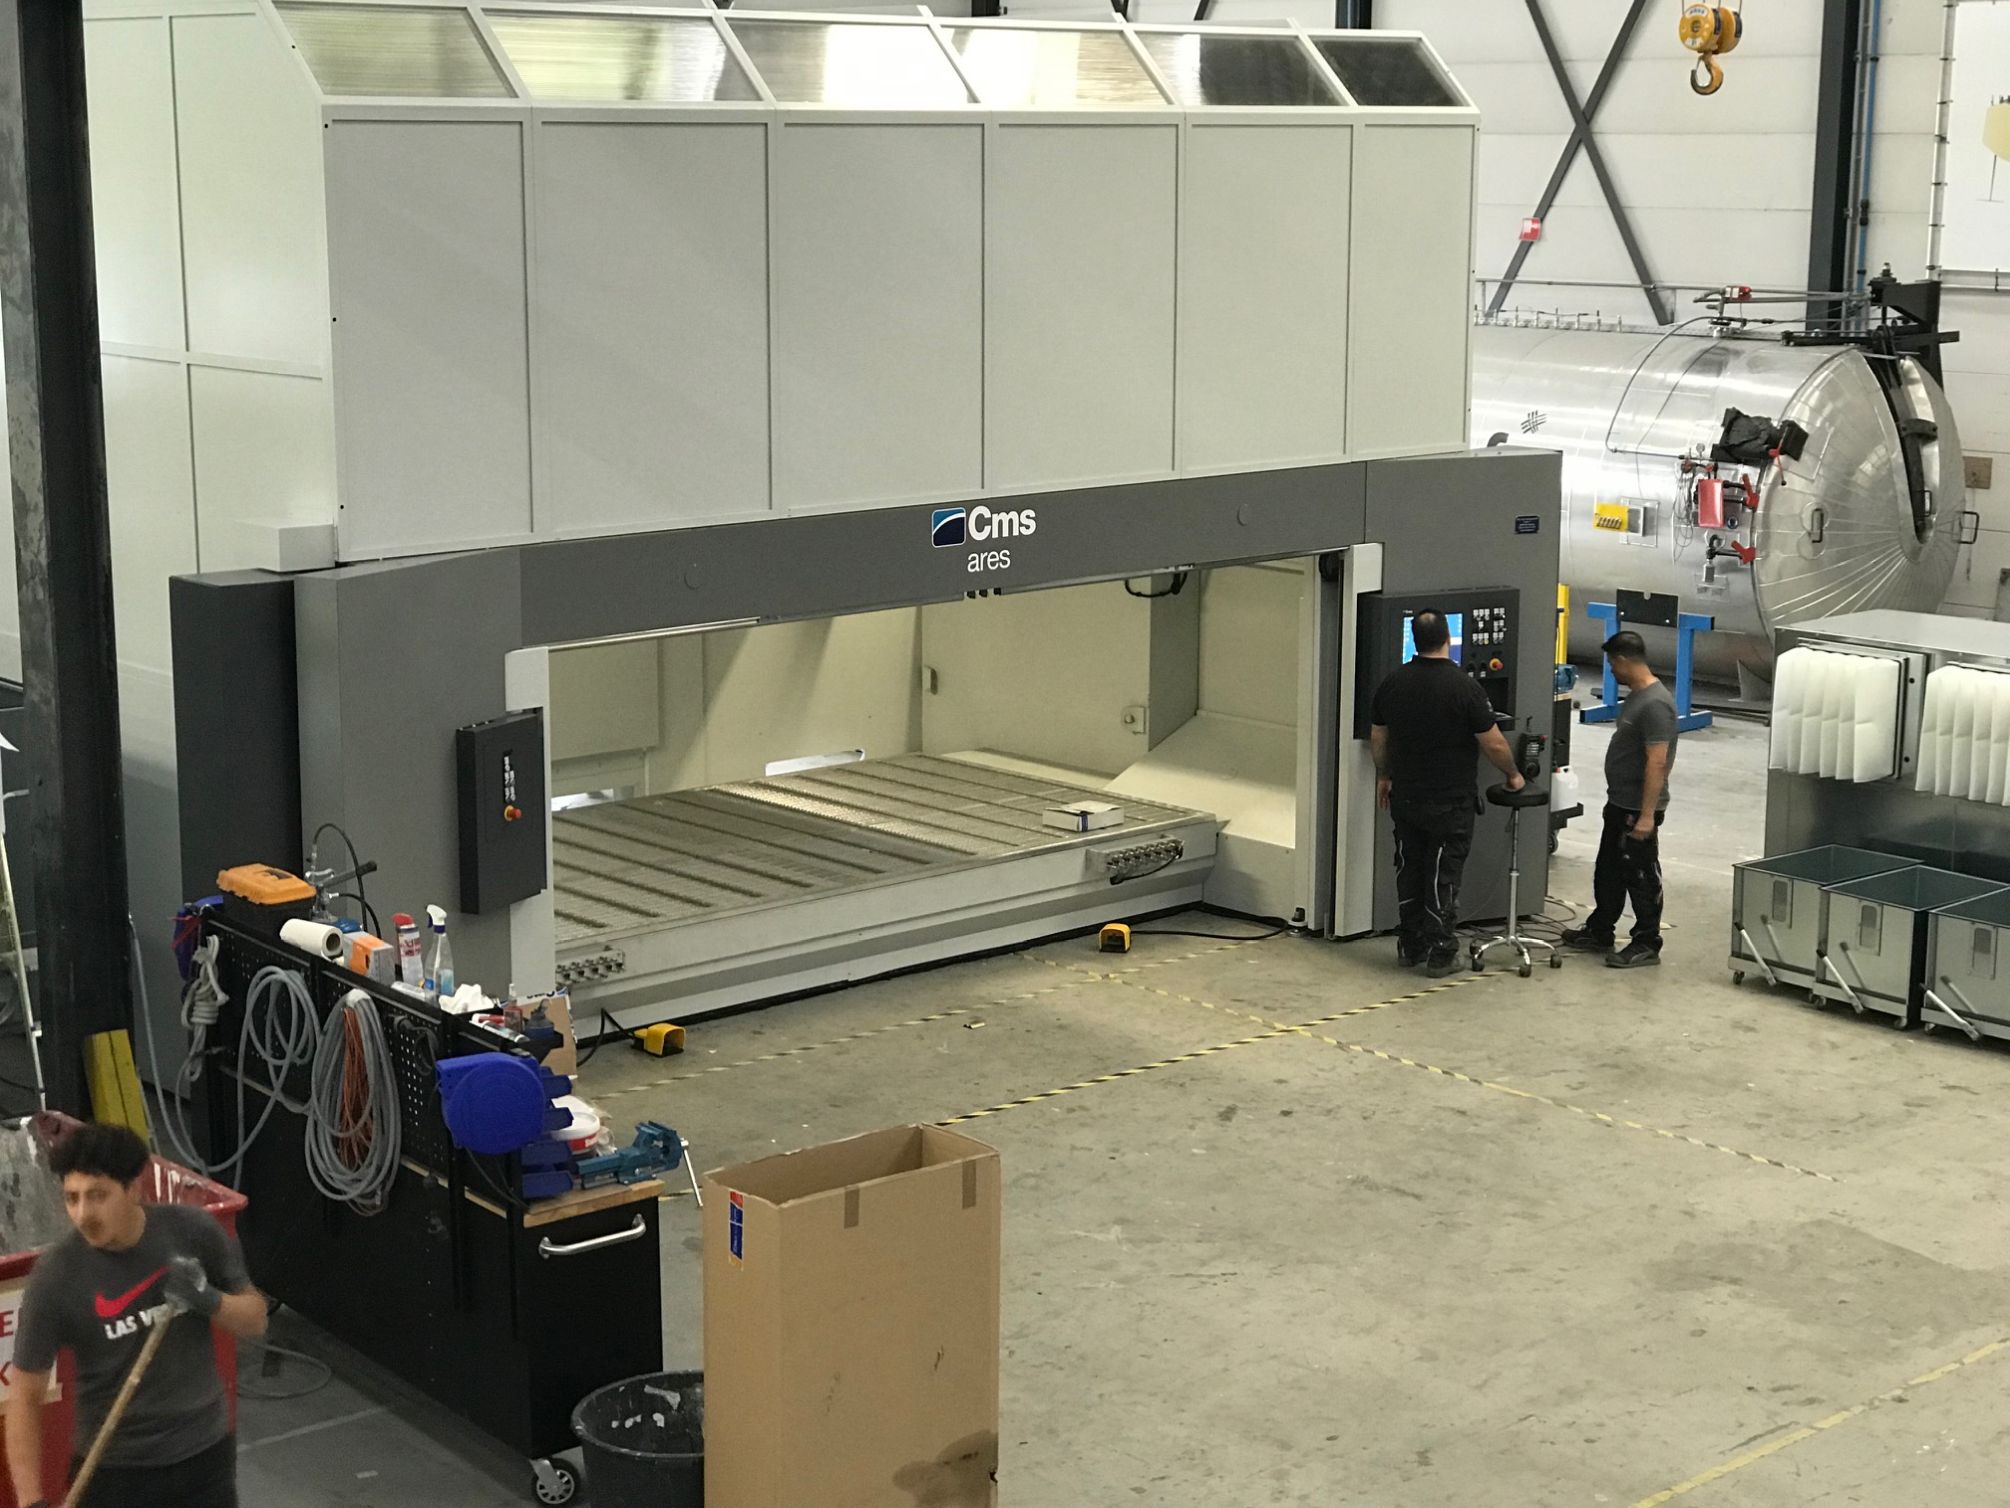
Пятиосевой фрезеровочный центр CMS (5×2×1,8 м) находится между резальным столом (слева, не видно) и автоклавом (справа у стены, 6,5×2,2 м). «Обычно отвердеваем при 125 °C под давлением 6 бар», — отмечает Янссен.
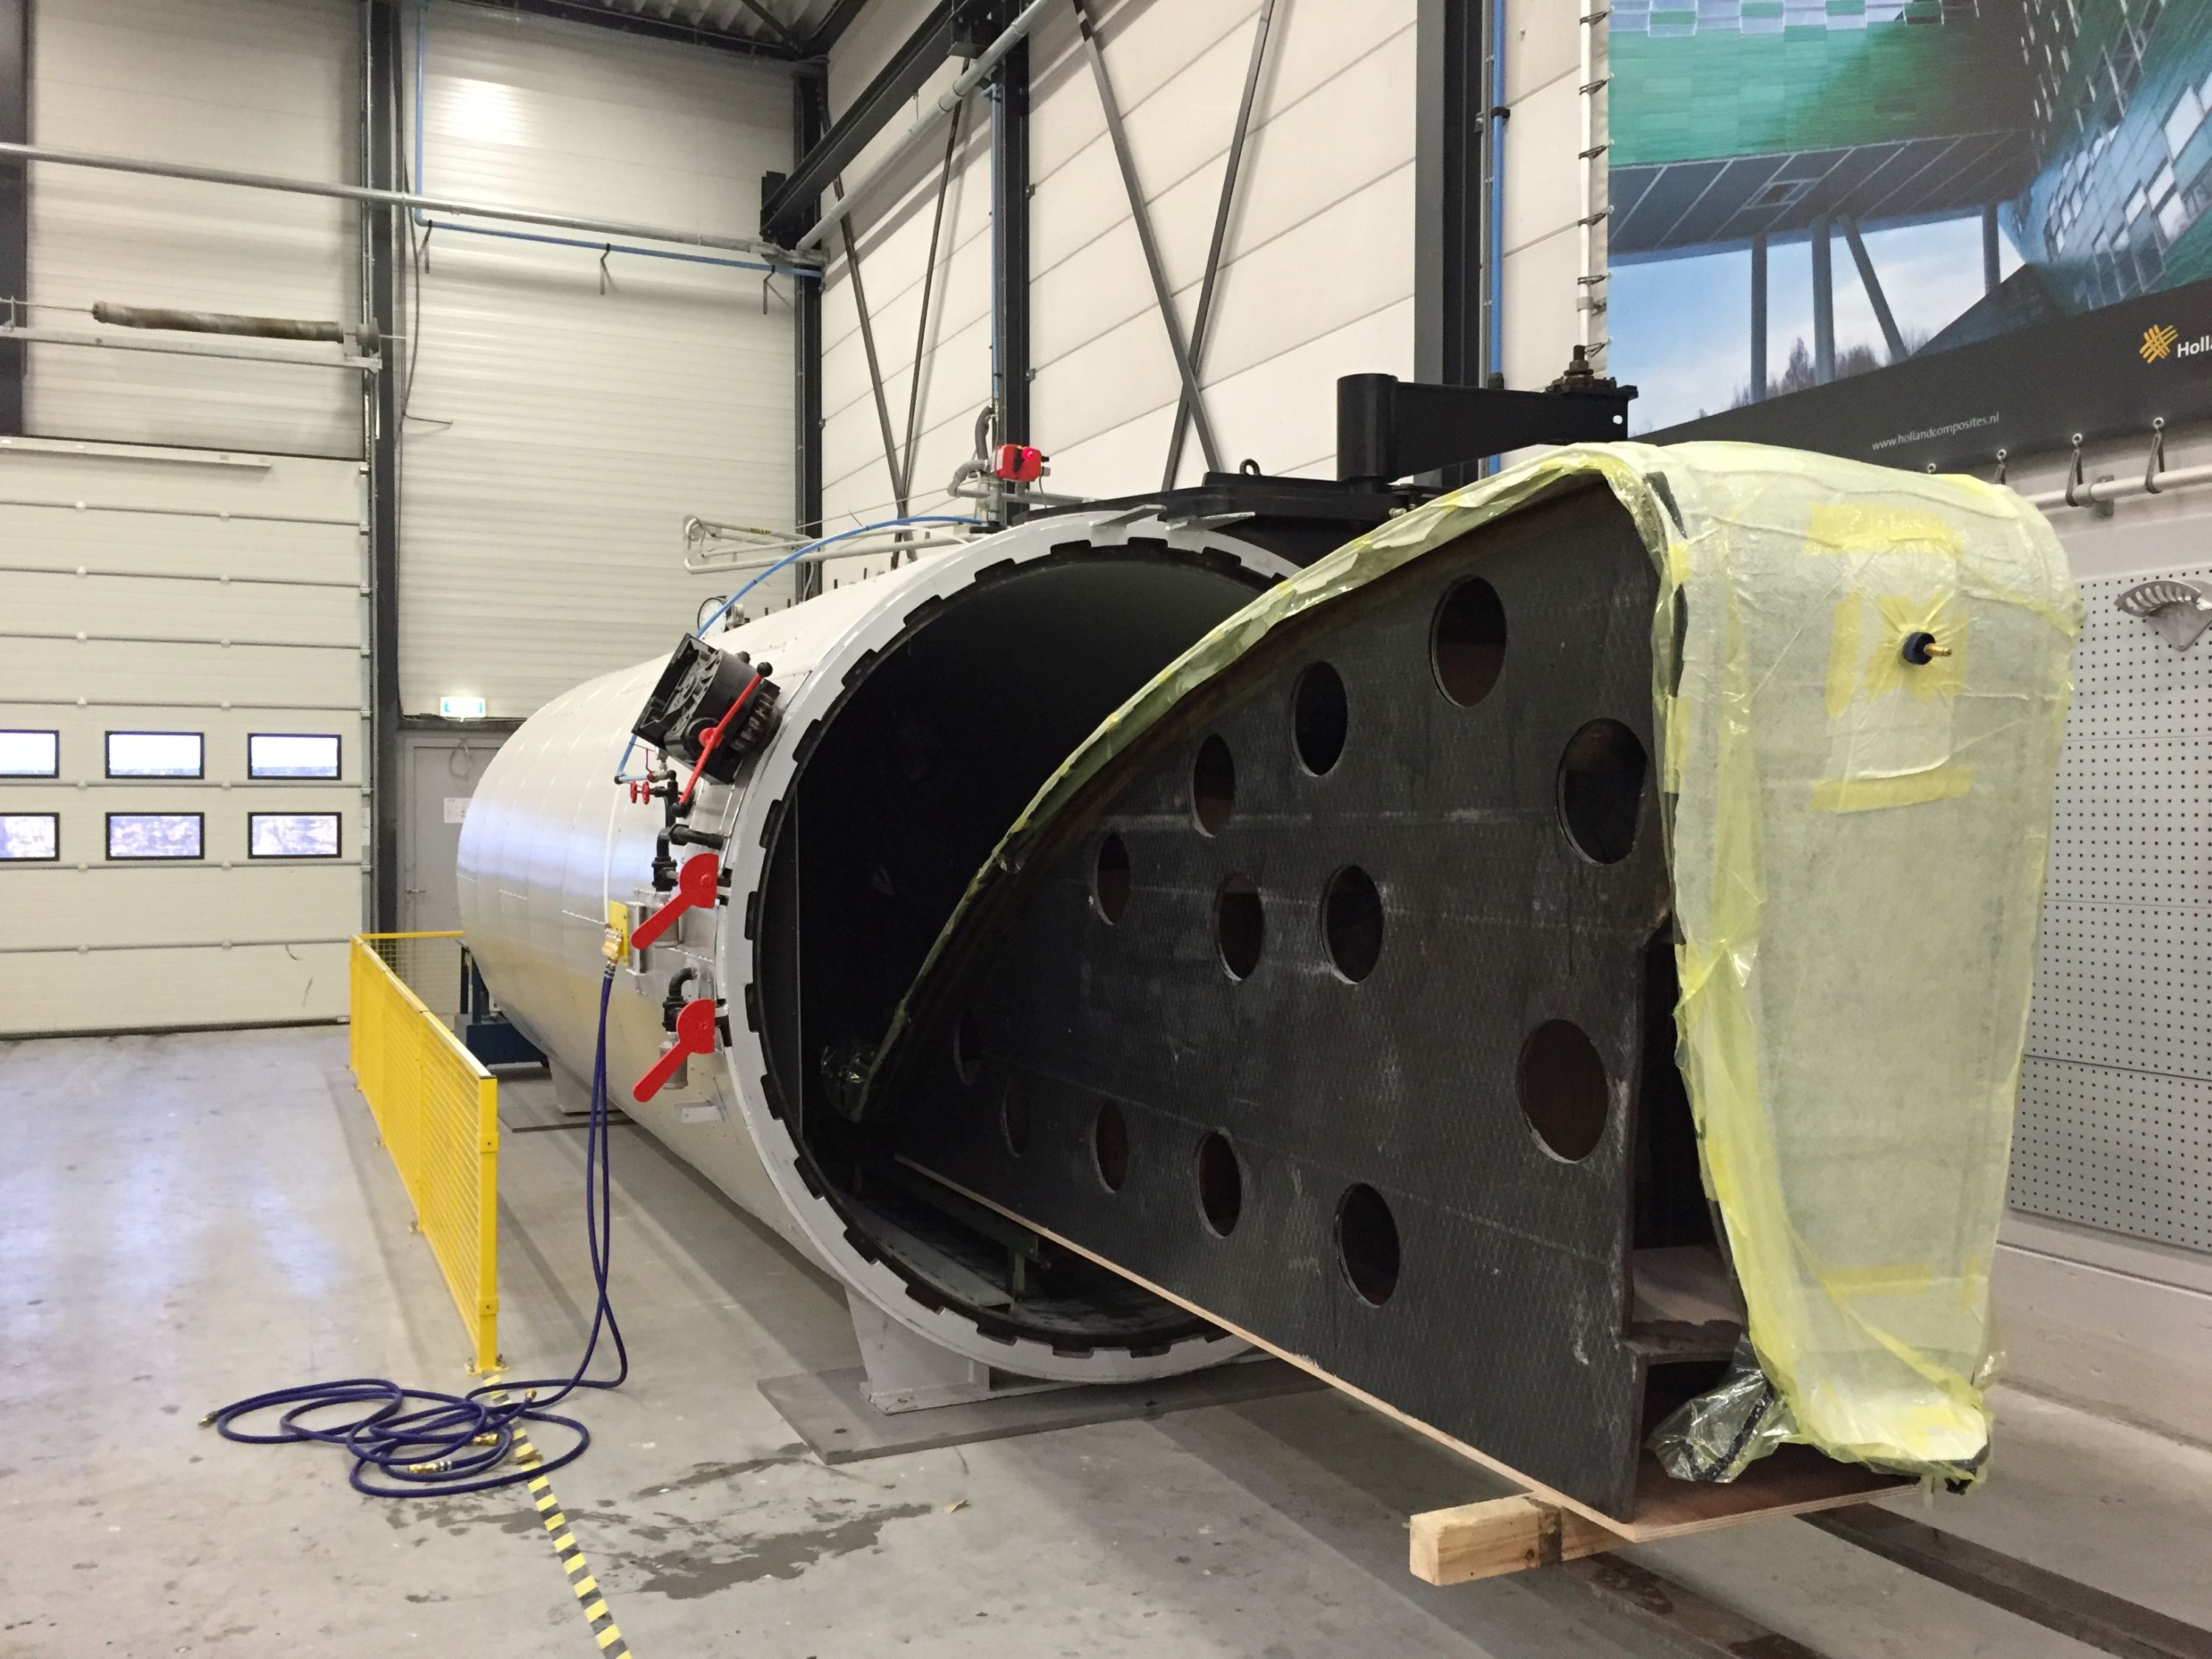
Автоклав также виден ниже с CFRP оснасткой (обратите внимание на вентиляционные отверстия) и крупным CFRP фойлом, отвердевающим под вакуумным мешком для гоночного многокорпусника.
Стена рядом с автоклавом делит производственную зону пополам на длину здания вдоль комнаты оснастки. Поворачиваем и проходим через дверь во вторую половину объекта: водорезак (8×2×0,5 м), несколько печей до 15×10×3,5 м и камера покраски 19×12×3,5 м. «Сейчас производим крупные панели для проекта в Катаре и серию CFRP надстроек для лодок Windcat», — говорит Янссен.
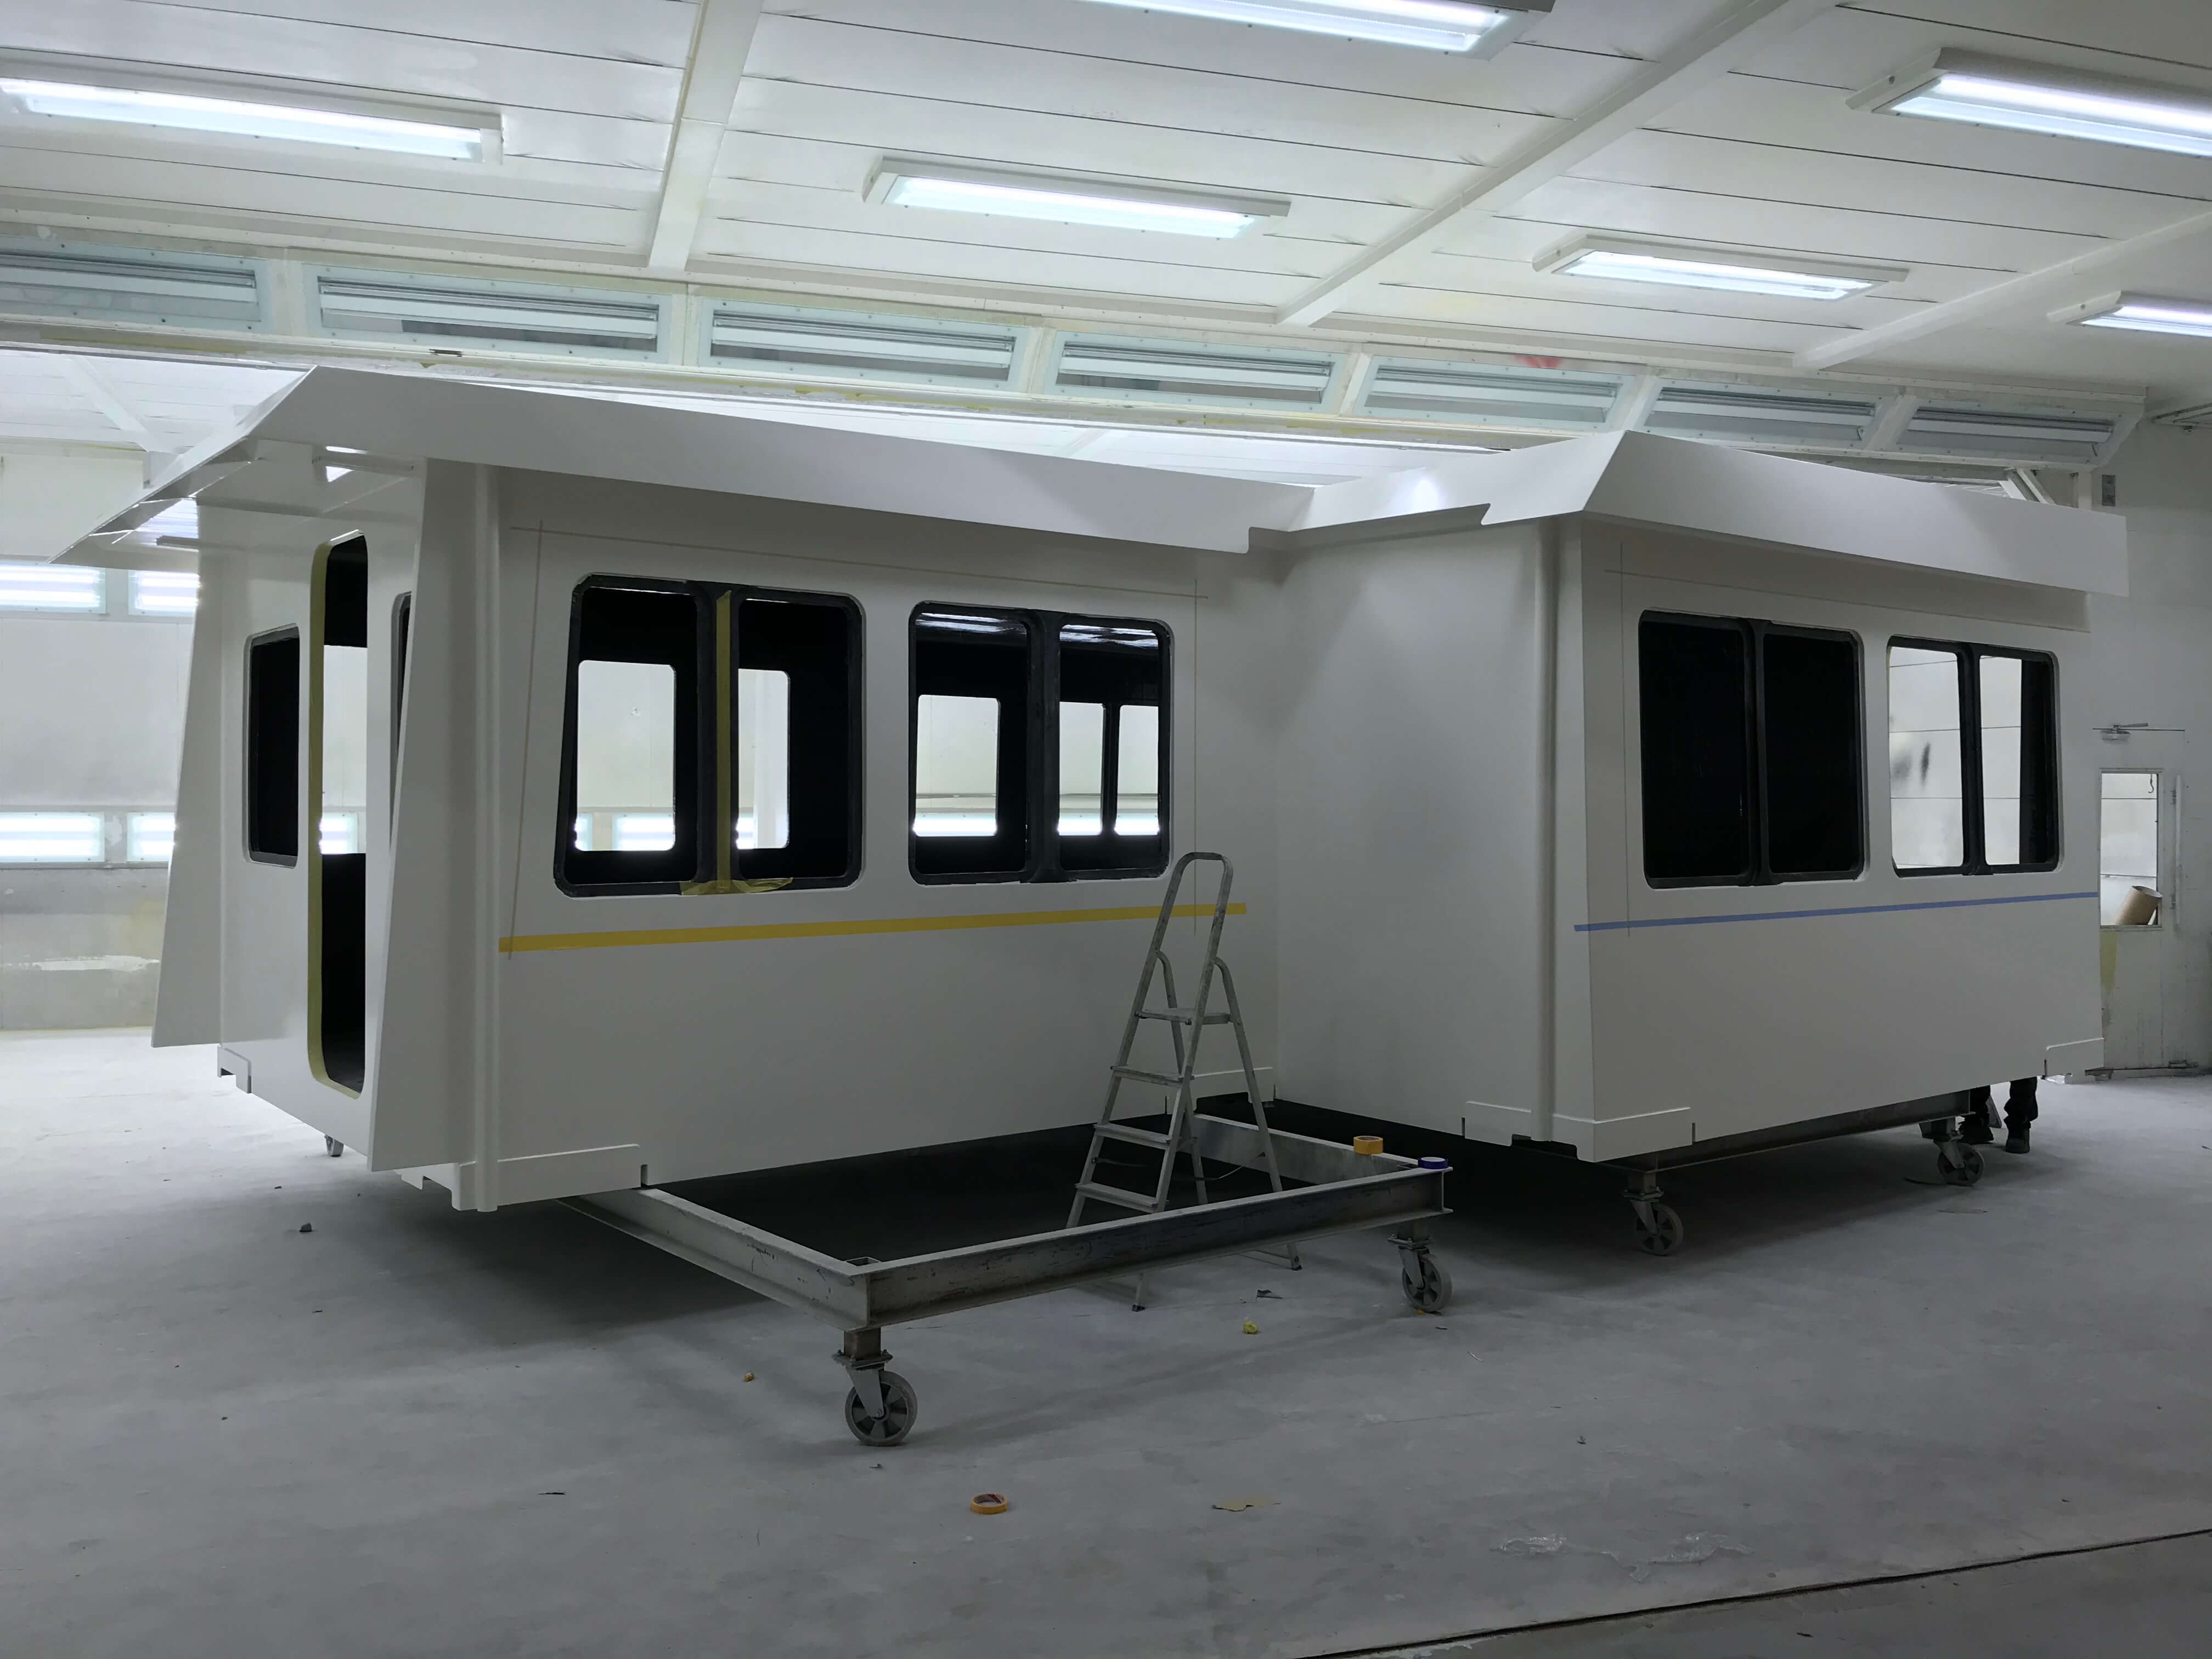
CFRP надстройки для катамаранов Windcat Workboats окрашиваются в камере покраски 19×12×3,5 м.
Последняя установка — 3D-принтер Massivit 3D (Лод, Израиль) 1800 Pro с объемом печати 145×111×180 см. «Мы партнерим в инновациях 3D-печати форм с тремя печатающими головками: две печатают обшивки сэндвича, центральная — внутреннюю решетчатую структуру», — объясняет Янссен. «В будущем будем использовать волокнисто-направленные материалы, а пока печатаем точную оснастку с минимальной фрезеровкой. Используем гораздо меньше материала и получаем очень быстрые сроки изготовления форм. Теперь у нас полная процессная цепочка: от дизайна к формам к окрашенным деталям за короткое время».
Он отмечает, что компания исследует, как увеличить автоматизацию, не повышая затраты. «Всё упирается в изобретательность. Мы притягиваемся к высоко сложным задачам, которые мало кто решает, но как судостроители мы всегда были вынуждены быть креативными с ограниченными ресурсами. В композитах мы видим множество возможностей в будущем».
Смола
- Лидеры промышленности посетили завод United Safety, обменялись лучшими практиками с DVIRC
- CompositesWorld SourceBook 2022: Полное руководство по поставщикам оборудования, материалов и технологий
- Мастерство термоформования: экспертное устранение неисправностей для термопластиковых композитов
- Развитие аддитивных композитов: тренды, технологии и будущие направления
- Chevrolet Silverado 2019: легкие термопластиковые кронштейны бампера повышают производительность
- Композитные армирования в кузовных структурах транспортных средств
- Нидерланды демонстрируют экспертизу в композитах на JEC World 2019
- TPAC и TPRC представляют TPC-Cycle: устойчивая переработка высокопроизводительных термопластичных композитов
- Экспертное руководство по сварке термопластиковых композитов
- Израиль лидирует в высокопроизводительном композитном производстве