



Развитие аддитивных композитов: тренды, технологии и будущие направления
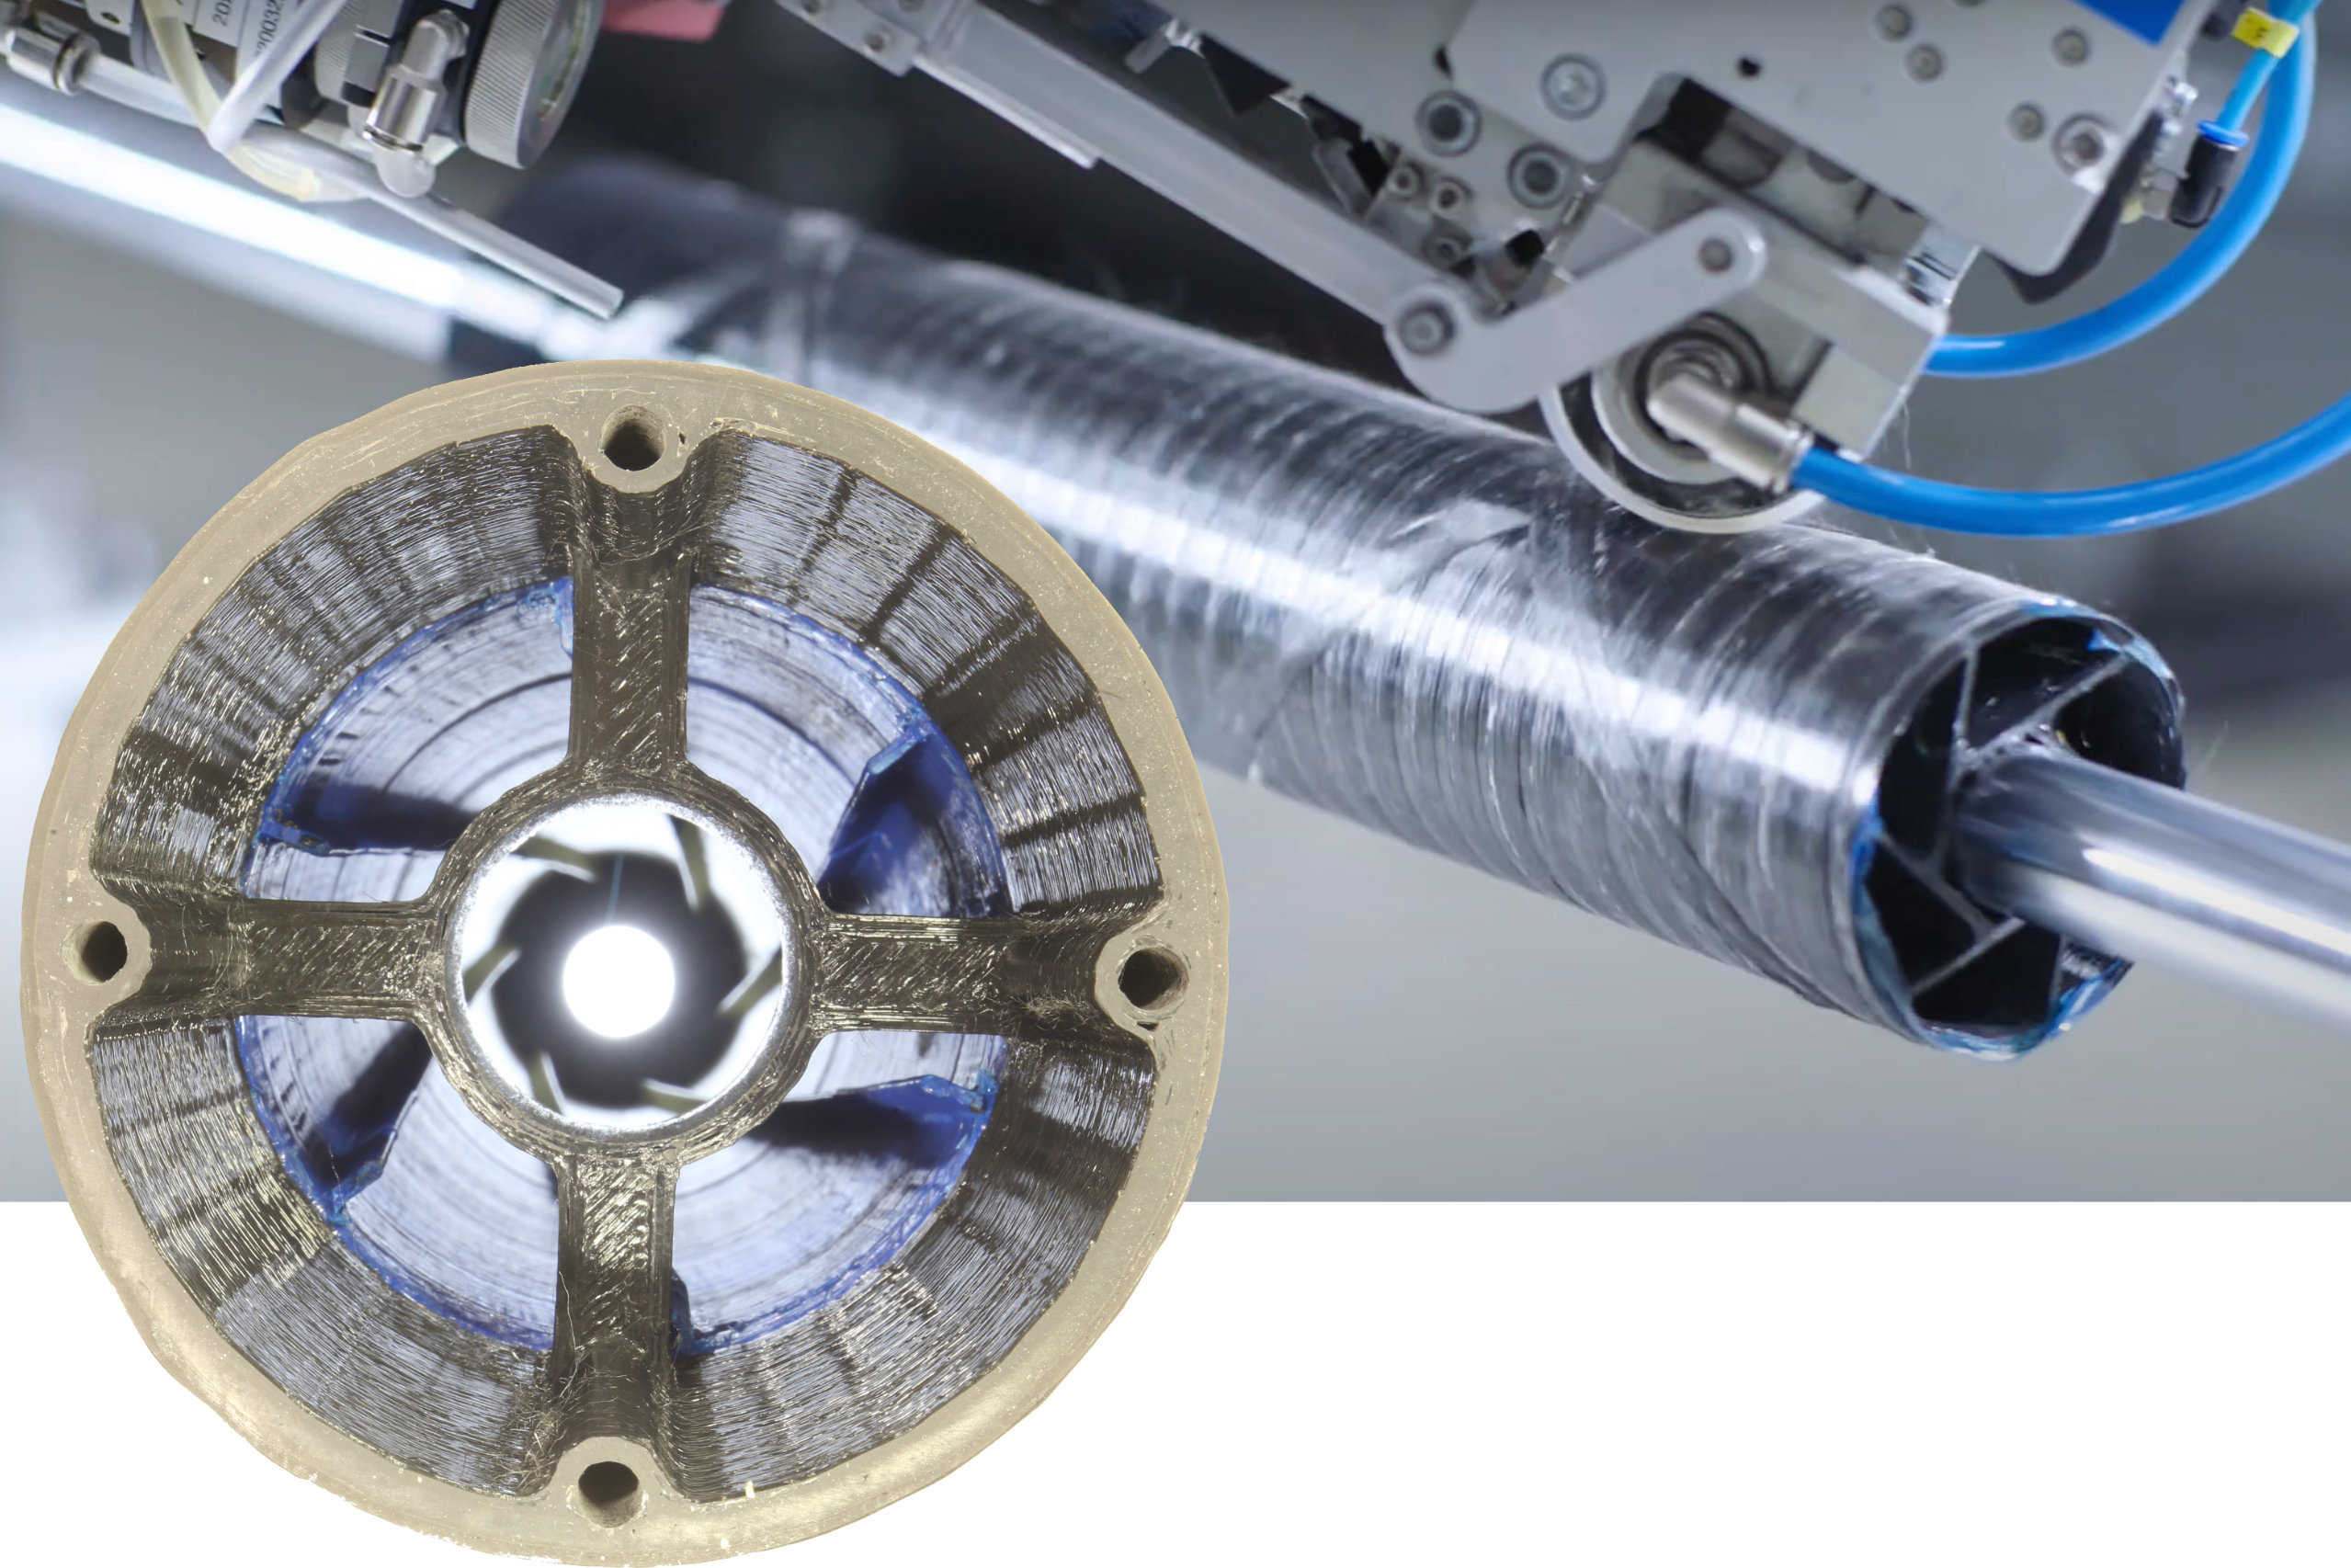
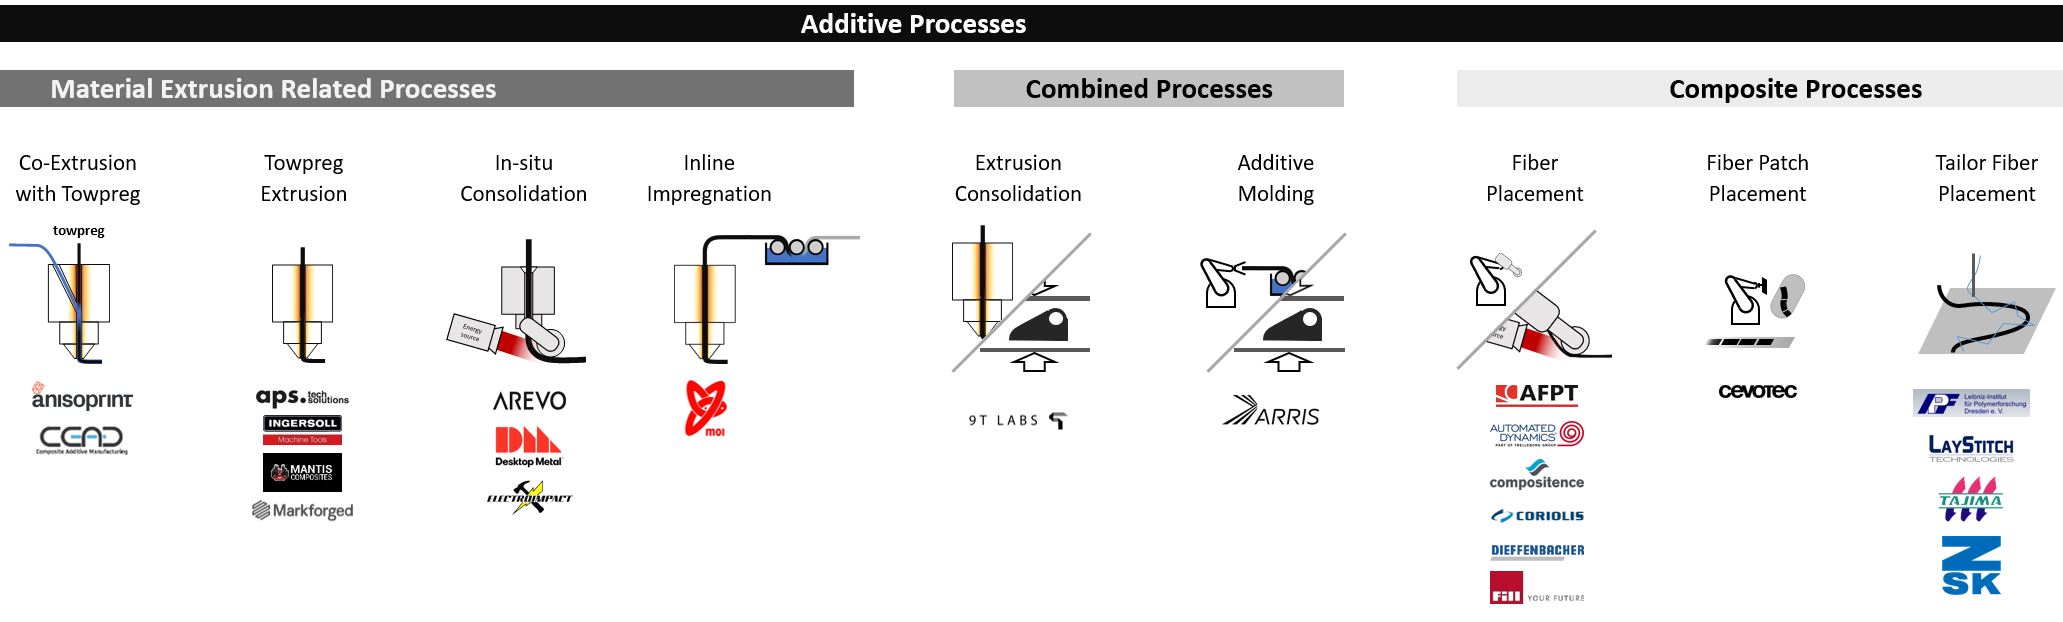
В октябре 2020 года журнал CW публиковал материал о 3D-печати композитов с непрерывным волокном, обзор развивающихся технологий и классификацию процессов. Классификацию подготовил Александр Мачински, научный сотрудник и эксперт по аддитивному производству в ТУ Мюнхена и Кафедре углеродных композитов (LCC, Мюнхен, Германия).
Теперь CW снова сотрудничает с LCC, но для анализа более широкого ландшафта аддитивного производства композитов (ACM), особенно процессов на стыке традиционного композитного производства и аддитивных технологий (AM). «Мы видим всё больше технологий, выходящих за рамки нашей классификации непрерывной волокнистой 3D-печати, а объединяющих автоматизированное производство композитов с AM и предлагающих новые решения, ранее невозможные», — отмечает исследователь LCC Томас Веттеманн.
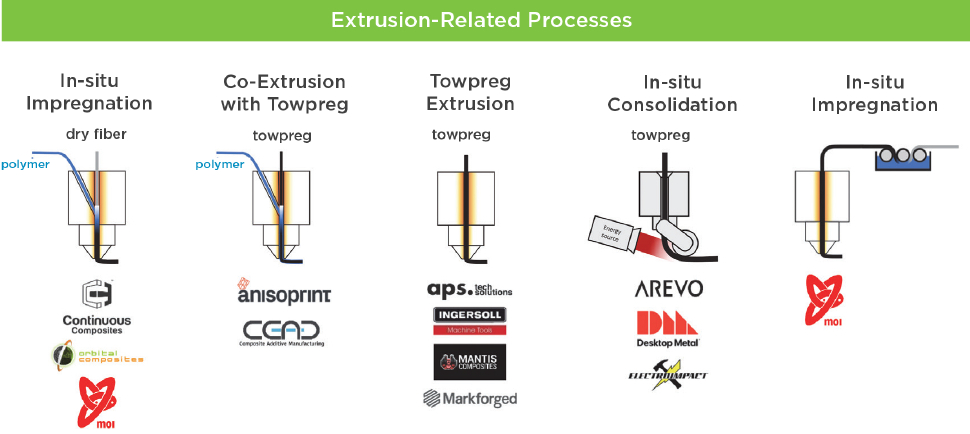
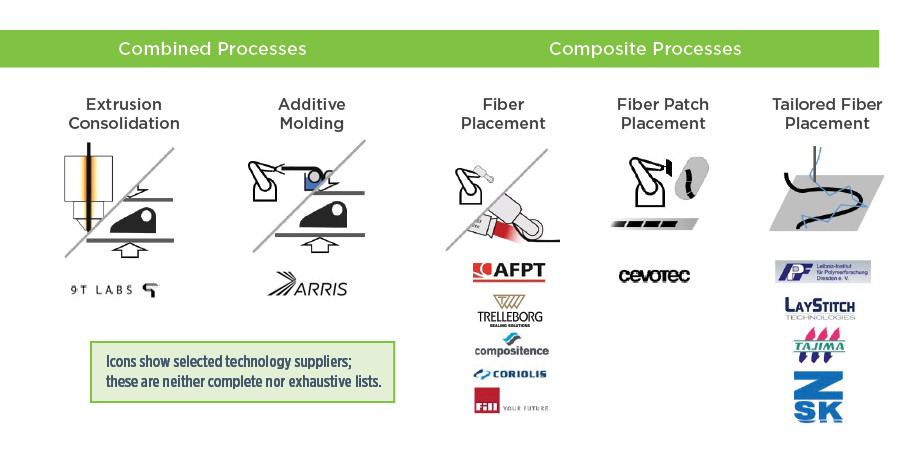
Сама LCC стирает границы между традиционными процессами и 3D-печатью, комбинируя автоматизированную укладку волокна (AFP) и намотку нитями (FW) с экструзионным ACM (см. «Будущее композитного производства — AFP и аддитивное производство»). «Мы также переходим от традиционной экструзии термопластов к 3D-печати термореактивных смол, адаптируя технологии, разработанные для RTM, и комбинируя их с ультразвуком», — говорит д-р Свен Заремба, зам. директора LCC. Одновременно LCC работает над стандартами ACM и улучшением материалов и процессов.
Существует и более широкий ландшафт ACM, включающий нити с рубленым волокном для FDM, порошковые материалы для SLS и высокоспециализированные детали с магнитно-ориентированными наполнителями и DLP (разработка Fortify, Бостон, США). Эти процессы создают композитные детали и открывают новые рынки, но данное обсуждение сосредоточено на непрерывном волокнистом армировании.
Что такое ACM?
«Обычно мы начинаем с этого определения и мотивации разработки новых технологий», — говорит Заремба. Как объяснил Веттеманн на презентации SAMPE в январе 2019 года, мотивация — дешевое производство за пределами массового, включая единичные изделия, с экономией ресурсов, минимизацией отходов и экологичностью. «Это также путь к полностью цифровой цепочке производства композитов», — добавляет он. «Это первый шаг к десятилетиям перемен».
Ключевые компоненты определения ACM по версии LCC:
- Длинные технологические цепочки сокращены до единой точки «обработки в коробке»;
- Глобальная консолидация/полимеризация заменена локальной обработкой материалом и повторными термическими циклами;
- Безинструментальное производство.
«ACM концентрирует ранее длинные цепочки в единой точке — своего рода производство внутри коробки», — говорит Заремба. Таким образом, добавляет Мачински, «вы обрабатываете материал и придаете детали форму внутри этой коробки и без формовочного инструмента». Оба согласны, что «коробка» может быть крупной ACM-ячейкой, например, ячейкой SCRAM компании Electroimpact (Мукilteо, штат Вашингтон, США), представленной в 2020 году. «ACM также может использоваться вне одной коробки», — говорит Заремба, «например, наша работа по добавлению локального армирования и мелких элементов к крупным деталям AFP».
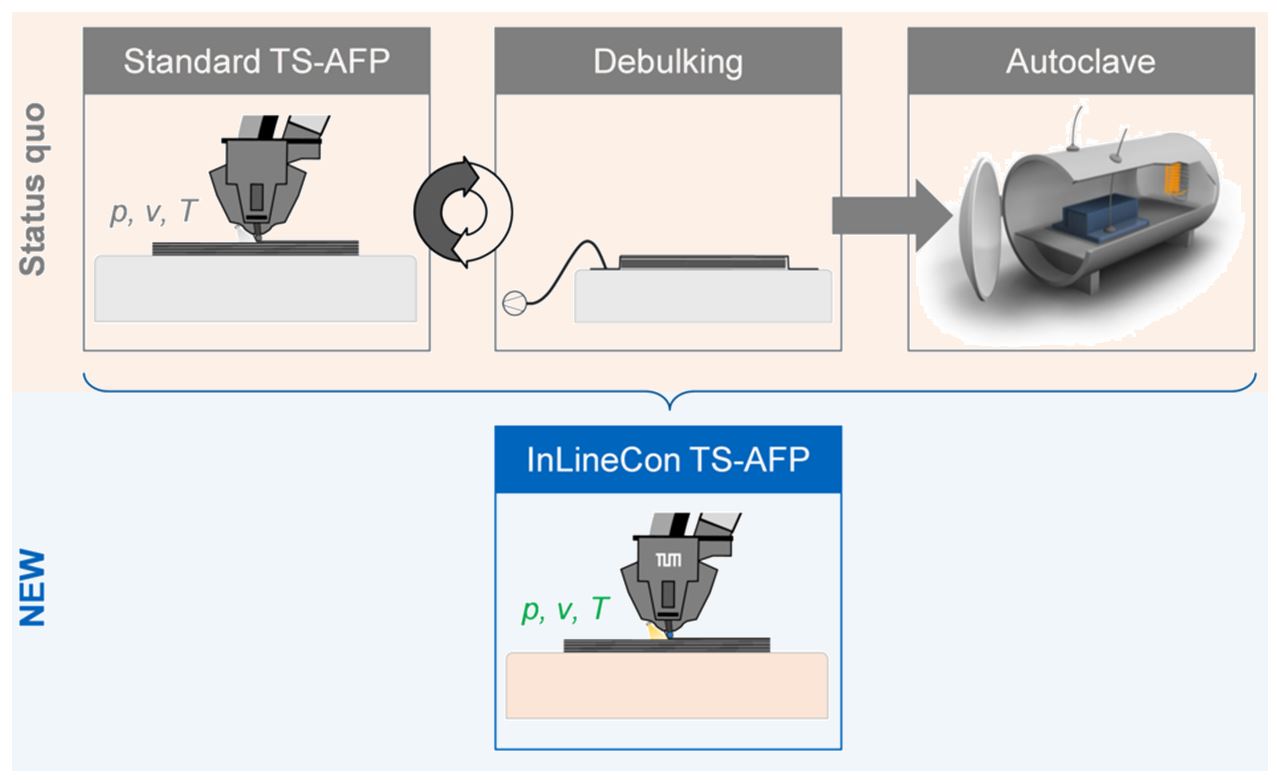
Однако, отмечает Веттеманн, «мы видим примеры всей цепочки производства композитов в автоматизированной линии или ячейке, но это не то, что мы определяем как ACM». Ячейка SCRAM в отличие от этого умеет обрабатывать материал и придавать форму без инструментов, комбинируя головку термопластикового AFP с in-situ консолидацией и головку FFF (FDM). «Для нас in-situ консолидация при AFP стала началом ACM в LCC, потому что вы создаете выверенные/консолидированные композиты в процессе укладки», — говорит Заремба.
Это ведет ко второму ключевому пункту определения ACM. «Раньше всегда был глобальный этап консолидации и идеально одинаковая термическая история по всей детали, так как она формовалась в автоклаве, печи, нагретом инструменте или прессе», — объясняет Заремба. «В ACM мы проводим термическую обработку и консолидацию локально по мере построения детали».
Веттеманн указывает, что in-situ консолидация стала точкой входа из автоматизированного производства композитов в мир AM, «но это также создает реальные вызовы для материалов и обработки, потому что локальная термическая обработка — это и повторные термические циклы. Сначала мы просто адаптировали материалы для литья под давлением для 3D-печати. Но потом поняли, что это не оптимизировано для FFF. Компании начали модифицировать материалы под свои системы печати, чтобы справляться с повторным нагревом/остыванием смол, требуемой скоростью, сцеплением слоев и предотвращением увода. Последнее — причина, почему всё больше компаний включают непрерывные волокна».
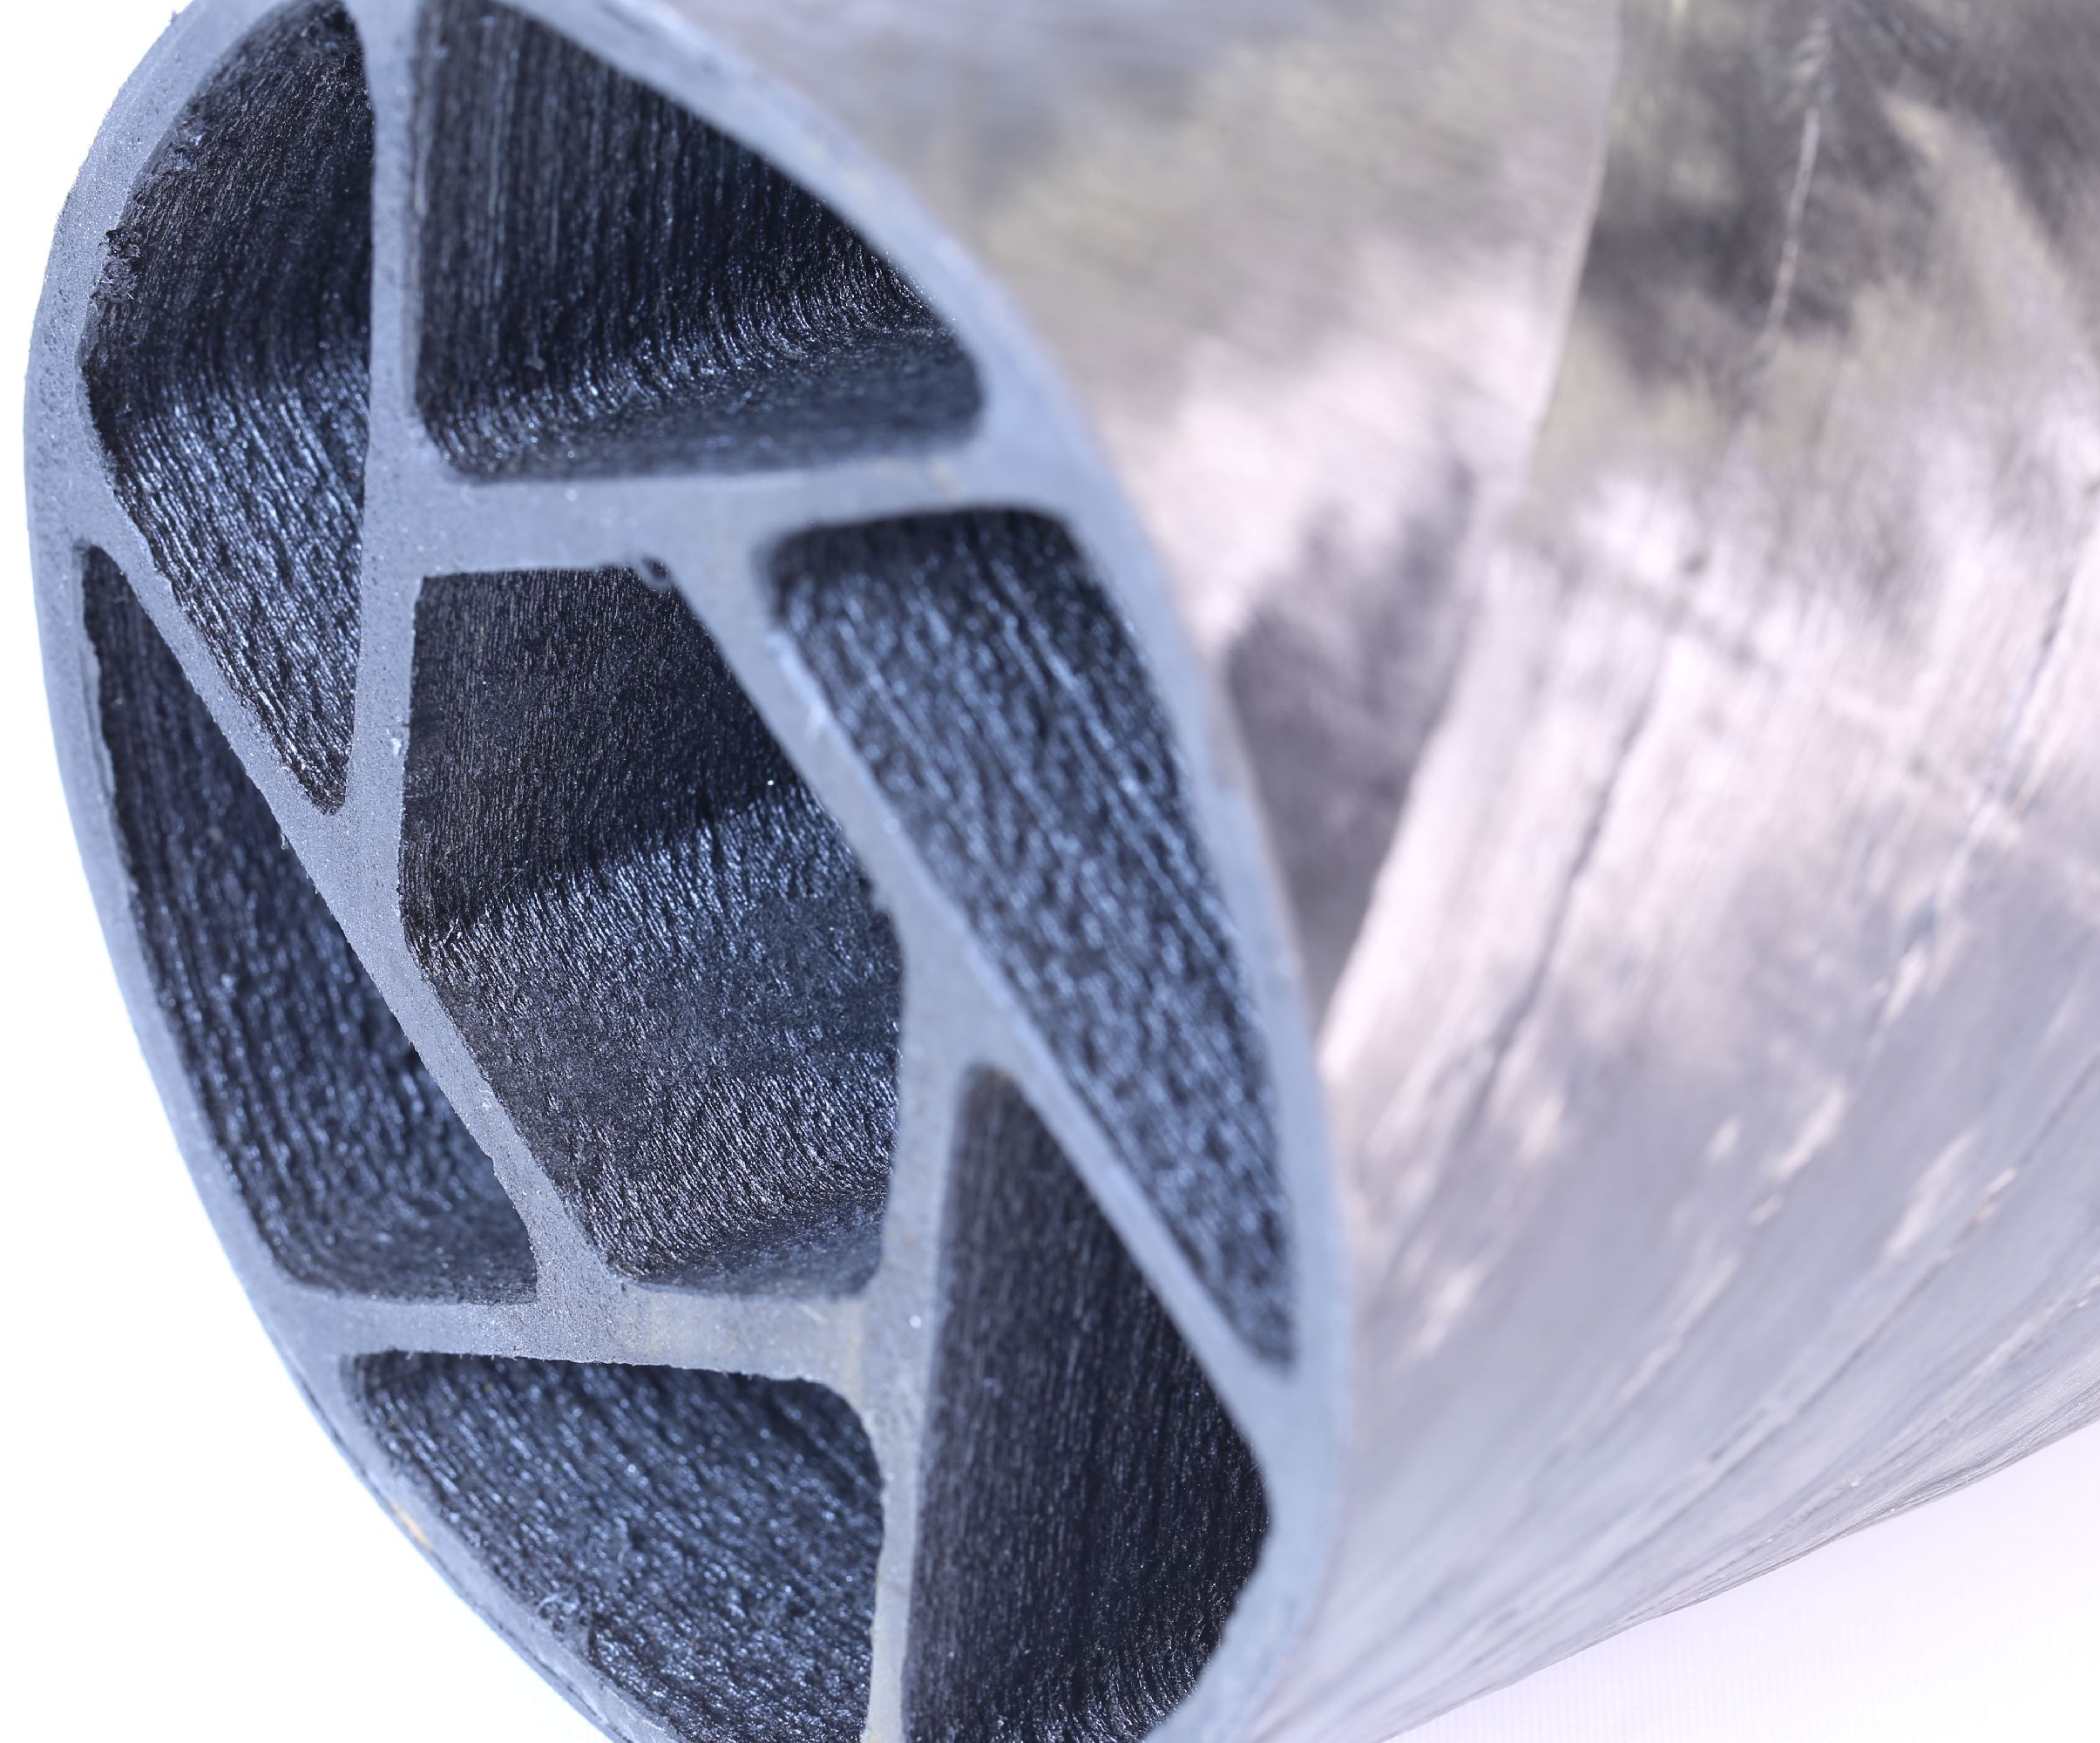
Однако интеграция непрерывных волокон тоже создает проблемы. «Именно поэтому мы обратились к ACM», — говорит Заремба. «3D-печать обещала много, но результаты не давали качества, нужного для структурных или авиационных применений. Мы видели разрыв между передовыми композитами с непрерывным волокном и возможностями AM. LCC стремится объединить эти миры, реализовать обещанный потенциал и комбинировать технологии для новых решений».
Слияние двух миров
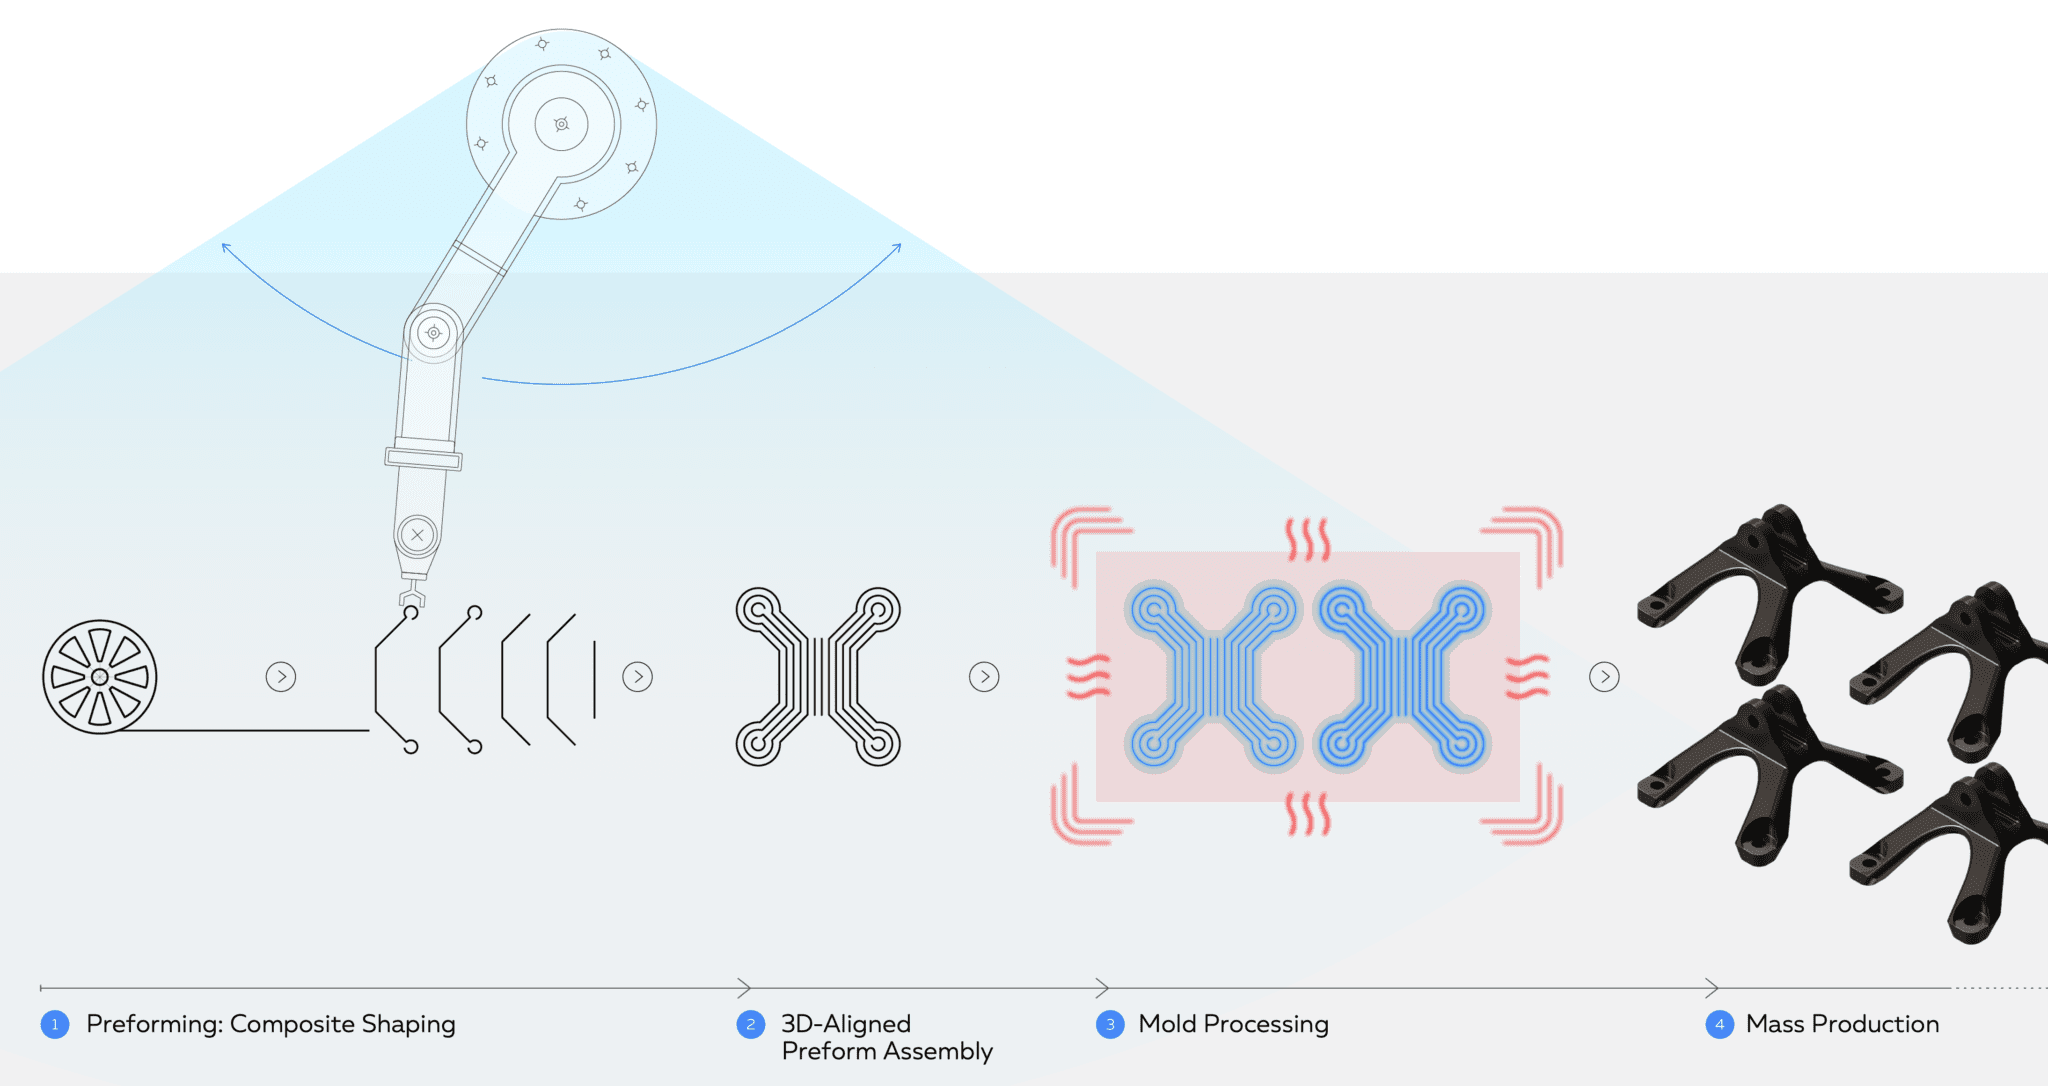
LCC видит множество таких решений, например, процесс Additive Molding компании Arris Composites (Беркли, штат Калифорния, США) и ячейку Fusion Bonding для 3D-печати компании 9T Labs (Цюрих, Швейцария) — оба для крупносерийного производства. «Ни один из процессов не дает финальную форму внутри аддитивного процесса, а используют форму и второй этап в ней», — говорит Мачински. «По нашему определению это не ACM. Но оба представляют интересные решения, объединяющие традиционное производство композитов и AM».
«9T Labs точно используют 3D-принтеры», — отмечает Веттеманн, «но для создания преформы, которая затем обрабатывается в оцифрованном процессе формовки для создания легких термопластиковых композитных компонентов, полностью новых и адресующих рынки, где раньше нельзя было использовать композиты». Он ссылается на цель 9T Labs заменить металл в деталях, где литье под давлением не дает нужной производительности. «В LCC мы тоже исследовали введение бесконечных волокон в литье под давлением, но точное позиционирование бесконечных волокон в процессе литья довольно сложно. Технология 9T Labs предлагает, как видится, легко внедряемый метод производства высокопроизводительных деталей».
У Arris Composites другой подход, но похожая цель, хотя на порядок более высоких объемов. «Мы не только обеспечиваем крупносерийное производство деталей с непрерывным волокном, но и добавляем мультифункциональность, открывающую динамическую консолидацию деталей», — говорит Райли Риз, сооснователь и CTO Arris Composites. «Например, мы превратили 17-компонентную сборку в одну деталь, повысив прочность и добавив такие свойства, как радиопрозрачность. Мы стоимостно конкурентоспособны с прессованием — например, SMC — но с характеристиками непрерывных волокон».
Прямой и непрямой ACM
Возвращаясь к определению LCC, третий ключевой компонент затрагивает спор о производстве с формовочным инструментом и без него. «Прямые подходы — когда финальная форма получается при печати — у меня никогда нет инструмента», — говорит Веттеманн. «Преимущество — полная свобода от изготовления инструментов. Пока у нас есть формы, мы говорим о непрямых процессах или о более традиционном производстве композитов, помогаемом AM-технологиями».
Веттеманн отмечает, что такие гибридные подходы помогают решать проблемы консолидации и инструментов, повышающие стоимость и время традиционного производства. «Мы видели разработки Digital Manufacturing and Design Centre в Сингапурском технологическом университете и Mikrosam (Прилеп, Северная Македония) 2015–2017 гг., где разрабатывали роботизированные системы для производства композитных деталей по типу AFP, но без инструментов. Это движется к ACM: оба подхода достигли цифрового производства в свободном пространстве без инструмента, но нужна дальнейшая разработка. Снижение потребности в инструментах ключево, так как это открывает новые возможности для производства и типов деталей. Например, очень органические траектории нагрузок от топологической оптимизации и генеративного дизайна стремятся к эффективности биологических структур (кости, деревья), но их очень сложно изготовить с непрерывными волокнами».
Будущие разработки в LCC
«В прямом производстве деталей мы видим то же: границы размываются, мы переходим к гораздо более гибридному подходу», — говорит исследователь LCC Патрик Консул (см. «3D-печать форм CFRP для RTM флаперонов, экзоскелетов и др.»). В начале года его команда завершила первые испытания гибридного подхода, комбинирующего экструзию материала и наплавку с направленной энергией (DED) с лазером на прототипном станке для печати на предварительно консолидированных ламинатах и очень крупных 3D-печатях без нагревательной камеры. «Мы также работаем над комбинацией ACM с фрезеровкой и AFP, что очень хорошо сочетается, так как все они полагаются на сложные траектории инструмента. Переход между ними становится простым и не требует много дополнительного обучения. Таким образом, цепочка процессов сокращается, оцифровывается и упрощается».
LCC также продвигает гибридный подход, комбинируя технологии, разработанные для RTM и 3D-печати. «Результат похож на отверждение «на лету», но мы хотели уйти от UV-отверждаемых смол, так как они слишком дороги для крупных деталей», — объясняет Заремба. «Вместо этого мы используем новый ультразвуковой метод смешивания, разработанный для RTM, и адаптируем его для типичного экструдера с недорогими быстрыми эпоксидными смолами, разработанными для автопрома».
Мачински детализирует: «Мы используем ультразвуковую вибрацию для смешивания и отверждения эпоксидной смолы почти мгновенно при укладке пропитанного волокна во время печати». Чем это отличается от ультразвука, используемого в Институте композитных структур и адаптивных систем DLR (Брауншвейг, Германия)? Мачински объясняет: «DLR использует ультразвук для улучшения проникновения термопластической матрицы в раздвинутые волокна для создания нитей с непрерывным волокном для обычной экструзии. Мы используем ультразвук для отверждения нити с непрерывным волокном на термореактивной основе».
«Организации вроде Arris Composites, 9T Labs и наши команды в LCC интересны тем, что у них корни и сотрудники и из мира композитов, и из мира AM», — говорит Веттеманн. «Они объединяются, чтобы создавать новые технологии, которые помогут уйти от будущей экономики, потенциально ограниченной ресурсами и ростом, страдающей от климатического кризиса. Они указывают путь к необходимым решениям».
Смола
- 3D-печать против аддитивного производства: понимание ключевых различий
- Как 3D-печать двигает инновации, эффективность и кастомизацию в автопромышленности
- Как развивалось промышленное обслуживание: от реактивного к предиктивному
- Школа архитектуры и дизайна AHO в Осло развивает аддитивное производство в партнерстве с RP Platform
- Гибридное производство: Слияние аддитивных и субтрактивных технологий для будущего производства
- Эволюция практики обслуживания: от реактивных исправлений к проактивным, основанным на риске стратегиям
- Ключевой доклад SAMPE 2018: будущее композиционных материалов
- Как медицинские материалы трансформировали ортопедическую хирургию
- От фонендоскопа до хирургических роботов: эволюция медицинских машин
- Как технология 3D зрения революционизирует современную автоматизацию