



Продвинутые DC диэлектрические датчики для мониторинга производства композитов в реальном времени
Поскольку производители стремятся одновременно снизить затраты и увеличить ставку производства композитных деталей, способность заглянуть внутрь формовочных процессов в реальном времени и мониторить текучесть смолы, вязкость, температуру, давление и Tg/степень отверждения становится дифференциатором. Synthesites (Уккле, Бельгия) разработала эту способность. Основываясь на результатах, сообщенных Немецким аэрокосмическим центром (DLR, Штаде) и Национальным центром композитов (NCC, Бристоль, Великобритания), эта технология имеет потенциал сократить циклы до 50%, с решениями об отверждении на основе Tg и степени отверждения на смолу и деталь против консервативных временных периодов на основе общих материаловедческих исследований. Это, фактически, прогресс к производству Composites 4.0, используя данные с датчиков для управления процессами и оборудованием, а также для улучшения симуляции и проектирования.
Я впервые сообщил о Synthesites через проект OPTO-Light (см. «Термопластический перелив термореактивных, 2-минутный цикл, одна ячейка»). Фактически, способность соединять термопластики с термореактивными в OPTO-Light без лазерно-аблированных поверхностей стала возможной благодаря использованию в формочных датчиков давления, температуры, прямого тока резистивитета (DCR) и диэлектрического анализа (DEA). Датчики DCR поставлялись Synthesites, а для DEA — Netzsch (Зельб, Германия). Оба являются диэлектрическими датчиками, измеряющими электрические свойства смолы. Я обсужу историю и различия в этих технологиях ниже.
Технология, которую Synthesites разработала с рядом коммерческих клиентов, впечатляет, включая промышленное производство лопастей ветряков и смольно-инфузионные крылья для C-Series, теперь Airbus 220. Она также была продемонстрирована для ряда материалов и процессов, включая автоклав-отвержденные препреги, инфузию смолы и литье смолы под высоким давлением (HP-RTM).
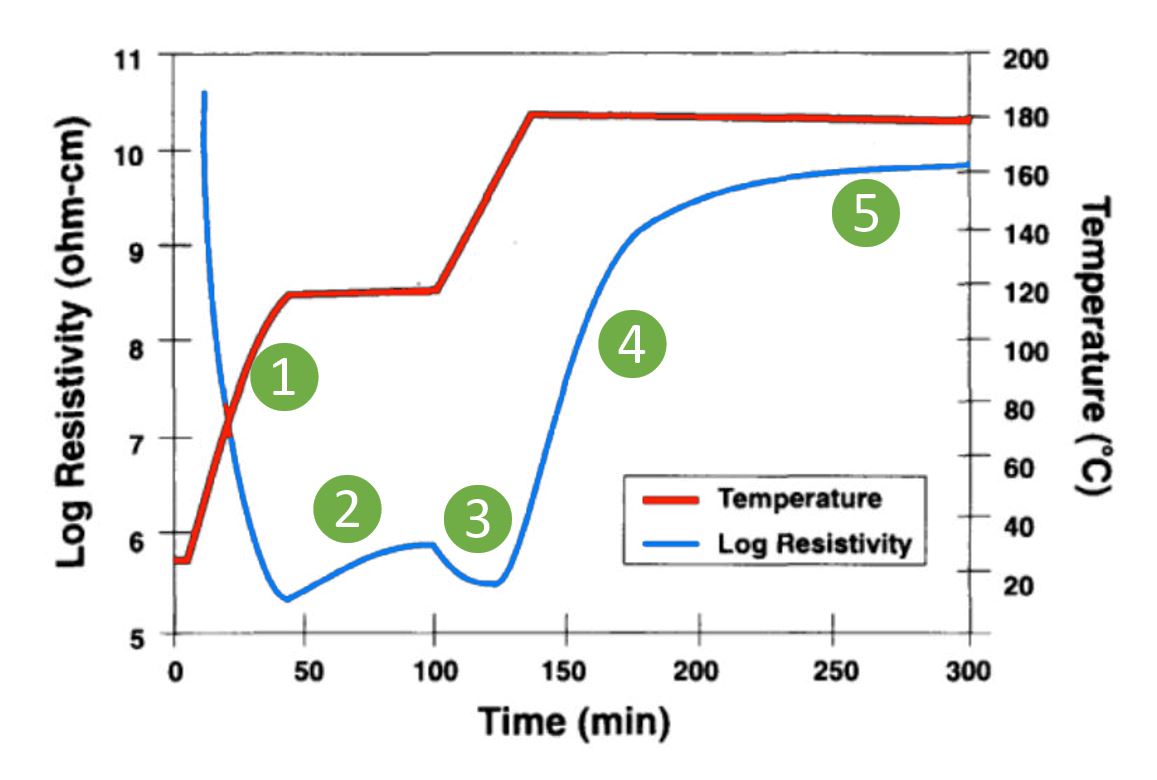
- Начальное снижение резистивитета отражает снижение вязкости смолы во время нагрева до ≈120 °C.
- Во время этой выдержки при 120 °C резистивитет увеличивается, так как вязкость смолы увеличивается из-за реакции смолы и потери летучих веществ.
- Резистивитет снова снижается и достигает минимума, когда смола нагревается до 177 °C.
- Резистивитет затем быстро увеличивается по мере быстрого продвижения реакции отверждения.
- Рост резистивитета замедляется по мере замедления реакции отверждения, приближаясь к нулевому наклону после 300 минут по мере приближения реакции отверждения к завершению.
ИСТОЧНИК | Nondestructive Characterization of Materials VIII отредактирован Robert E. Green, стр. 385.
Ионная проводимость обратно связана с вязкостью смолы до геляции и с жесткостью после геляции (высокая ионная подвижность, низкая вязкость смолы и низкая жесткость). Обратная величина ионной проводимости, резистивитет, таким образом, прямо связана с изменениями вязкости/жесткости матричной смолы.
Рост резистивитета показан коррелирующим с ростом Tg. Это основа прямого тока резистивитета (DCR), который является просто DEA с использованием прямого тока (DC), и первоначальное описание процесса, разработанного Synthesites.
Как объяснено выше, эта техника использования постоянного напряжения для DEA основана на корреляциях между резистивитетом и состоянием отверждения. Эти были сообщены в 1962 году Р.У. Уорфилдом в «Свойства перекрестно-связанных полимеров, подтвержденные измерениями электрического резистивитета», Makromoleculare Chemistry, Т. 58. (См. снизу ссылки, использованные в этом разделе.)
История DEA и AC против DC датчиков
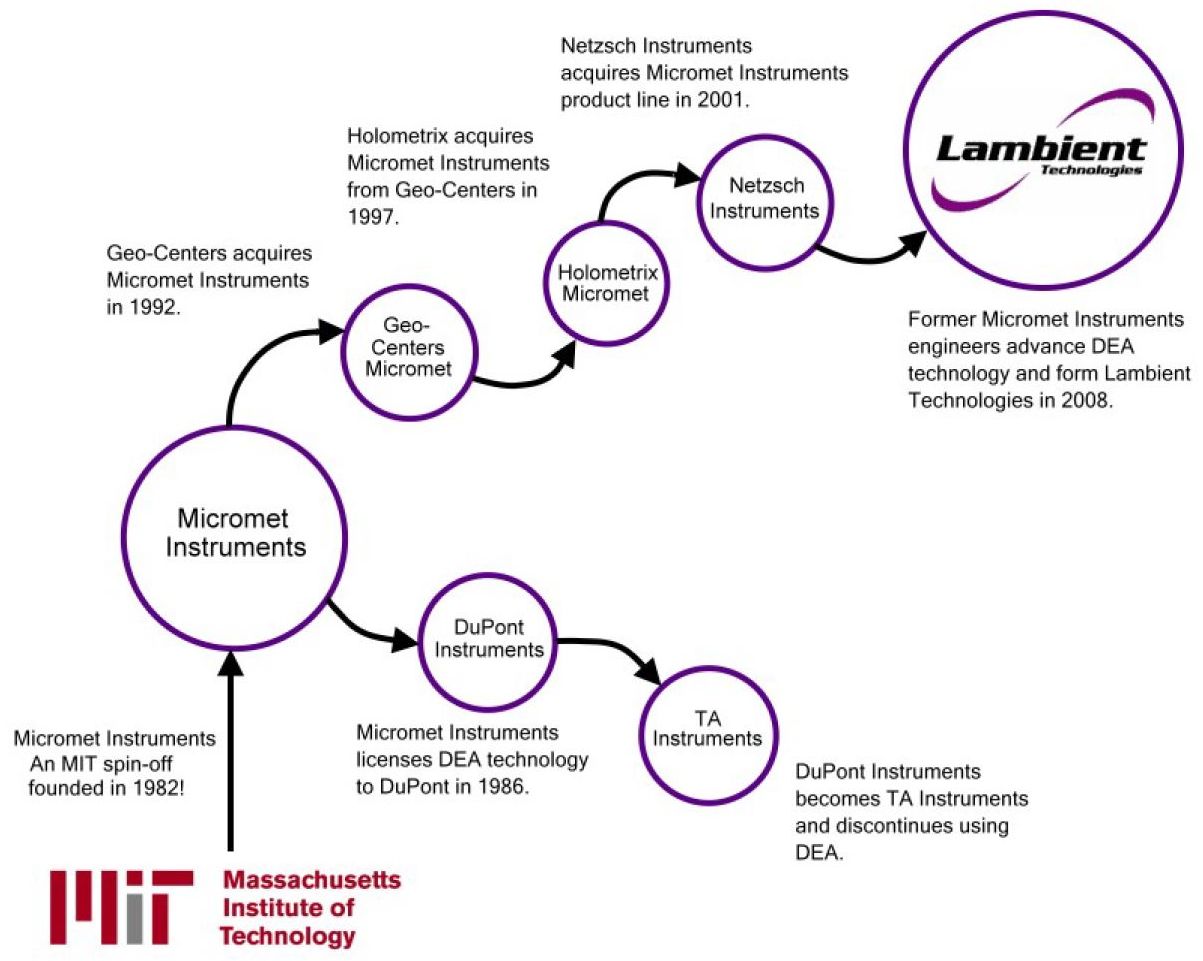
«Идея мониторинга отверждения довольно старая», — объясняет д-р Никос Пантелелис, директор Synthesites. «В 1980-х метод диэлектрического сенсирования считался более зрелым, чем другие, такие как оптоволокна. MIT (Массачусетский технологический институт) работал над ним и пытался внедрить в производство. Эта технология — то, что купила Netzsch и использует сегодня».
Synthesites была основана в 2008 году. «Мы разработали нашу технологию с нуля, используя электрические датчики с прямым током, а не переменным током», — рассказывает Пантелелис. «Для нас недостаток использования конвенциональных AC диэлектрических датчиков — это требование возбуждать смолу на диапазоне частот и затем измерять импедансный отклик для различных сигналов. Это не только сложно обработать все эти данные, но по мере того, как смола меняется от жидкой к твердой, вам нужно фокусироваться на разных сигнальных частотах, чтобы получить правильную информацию».
Пантелелис говорит, что DC датчики Synthesites могут измерять очень низкую проводимость и высокий резистивитет, «что необходимо для измерения трансформации смол во время отверждения». Он утверждает, что использование конвенционального DEA только на одной частоте для упрощения не дает точных данных. «У нас нет множественных частот, а просто применяется постоянное напряжение. Недостаток в том, что этот подход очень узок, означает, что он хорошо работает для очень специфических применений, таких как отверждение смолы, но не для всего. Однако, сравнивая производительность нашего оборудования с конвенциональным DEA, наше может измерять весь диапазон отверждения даже при более низких температурах. Компании, поставляющие инструменты и сервисы вне композитов, не любят наш подход, потому что у него ограниченные параметры для настройки».
Это не проблема для Synthesites, потому что она специально нацелилась на композиты. «Наш подход хорошо работает на широком спектре композитных смол и процессов, включая термореактивные, RTM, препрег и даже реактивные термопластики, как Elium». (Elium — низковязкий термопластик от Arkema (Коломб, Франция), который можно обрабатывать с использованием инфузии смолы.)
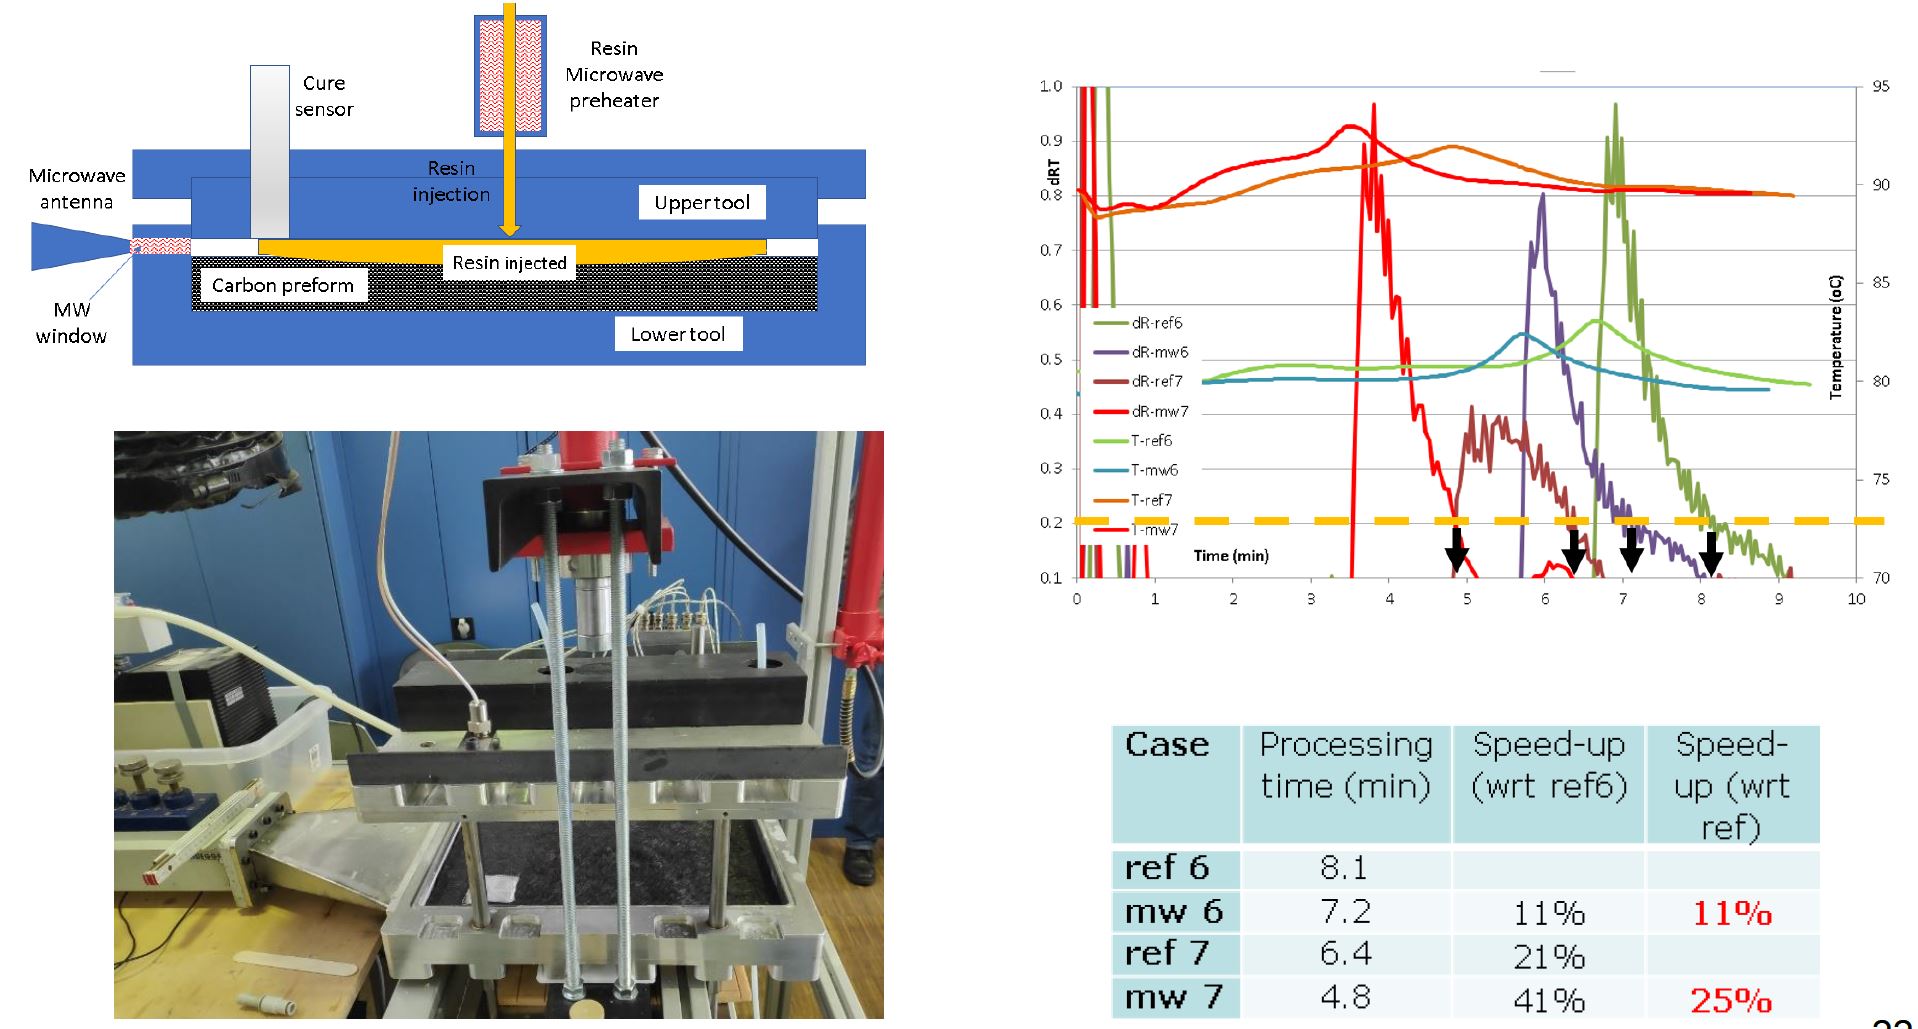
Если DEA с использованием DC было известно в 1960-х, почему AC датчики были предпочтительны в 1980-х и далее? «Тридцать лет назад технология для DEA с использованием DC датчиков не была так развита», — указывает Пантелелис. «Но мы продвинули наш подход для доставки очень гладких и точных измерений для промышленного производства. Мы продемонстрировали и продолжали развивать наши системы с клиентами вроде GE Aviation (Бейтсвилл и Эллисвилл, Миссисипи, США) и Bombardier, которые обрабатывают крупные детали жидким формованием смолы. Наши системы также используются каждый день в производстве лопастей ветряков и продемонстрировали способность для промышленного производства автоклав-отвержденных препрег ламинатов».
Управление процессом
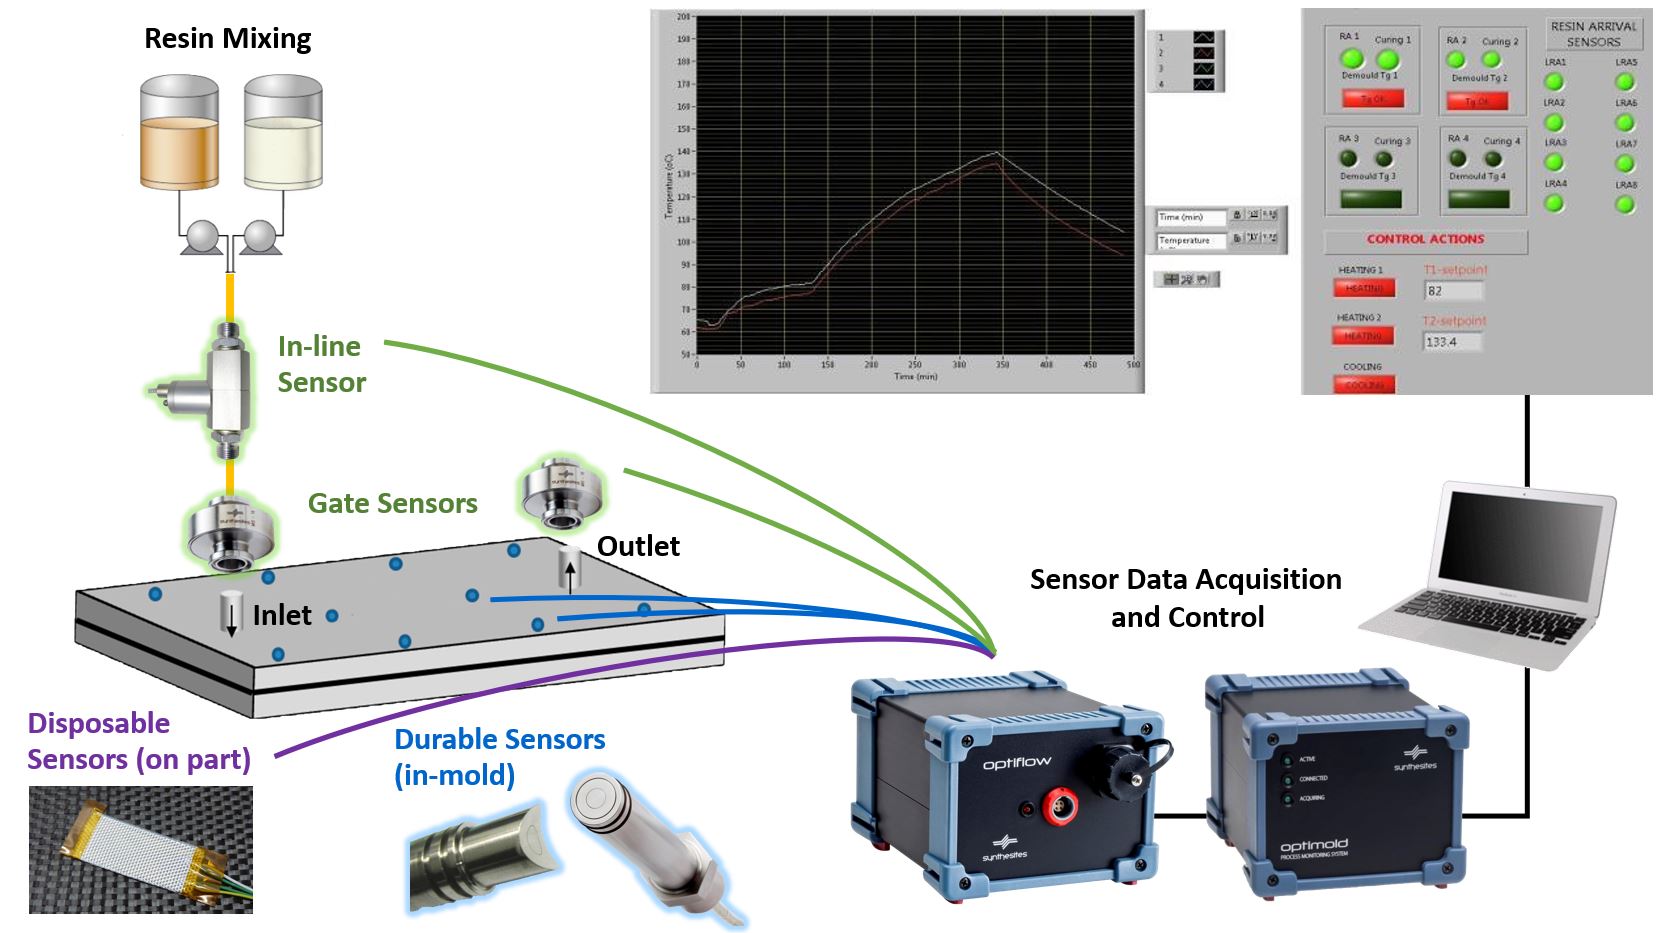
Пантелелис объясняет, как DC датчики Synthesites — лишь одна часть интегрированной системы для мониторинга обработки и отверждения композитов. «Мы напрямую измеряем сопротивление и температуру, и из этого вычисляем онлайн вязкость, степень геляции и степень отверждения. Мы используем долговечные в формочные датчики, но также гейтовые датчики и инлайн датчики для смолиных входов, выходов и линий подачи, а также одноразовые датчики на деталях. Вы используете датчики только там, где они нужны».
Температурные датчики — платиновые резистивные термометры (RTD), которые предлагают гораздо более высокую точность (в пределах 0,1 °C), чем термопары, а также стабильность на годы против возможного дрейфа измерений с термопарами. RTD — стандартное оборудование во многих промышленных применениях. Гейтовые датчики (см. диаграмму управления процессом ниже) бинарны, сообщают поток смолы как вкл или выкл, хотя есть вторая версия, которая также может сообщать вязкость. Synthesites разработала датчики для использования с углеродным волокном без риска гальванической коррозии, датчики, которые можно использовать через вакуумный мешок и сформированные в формочные датчики для соответствия геометрии формы.
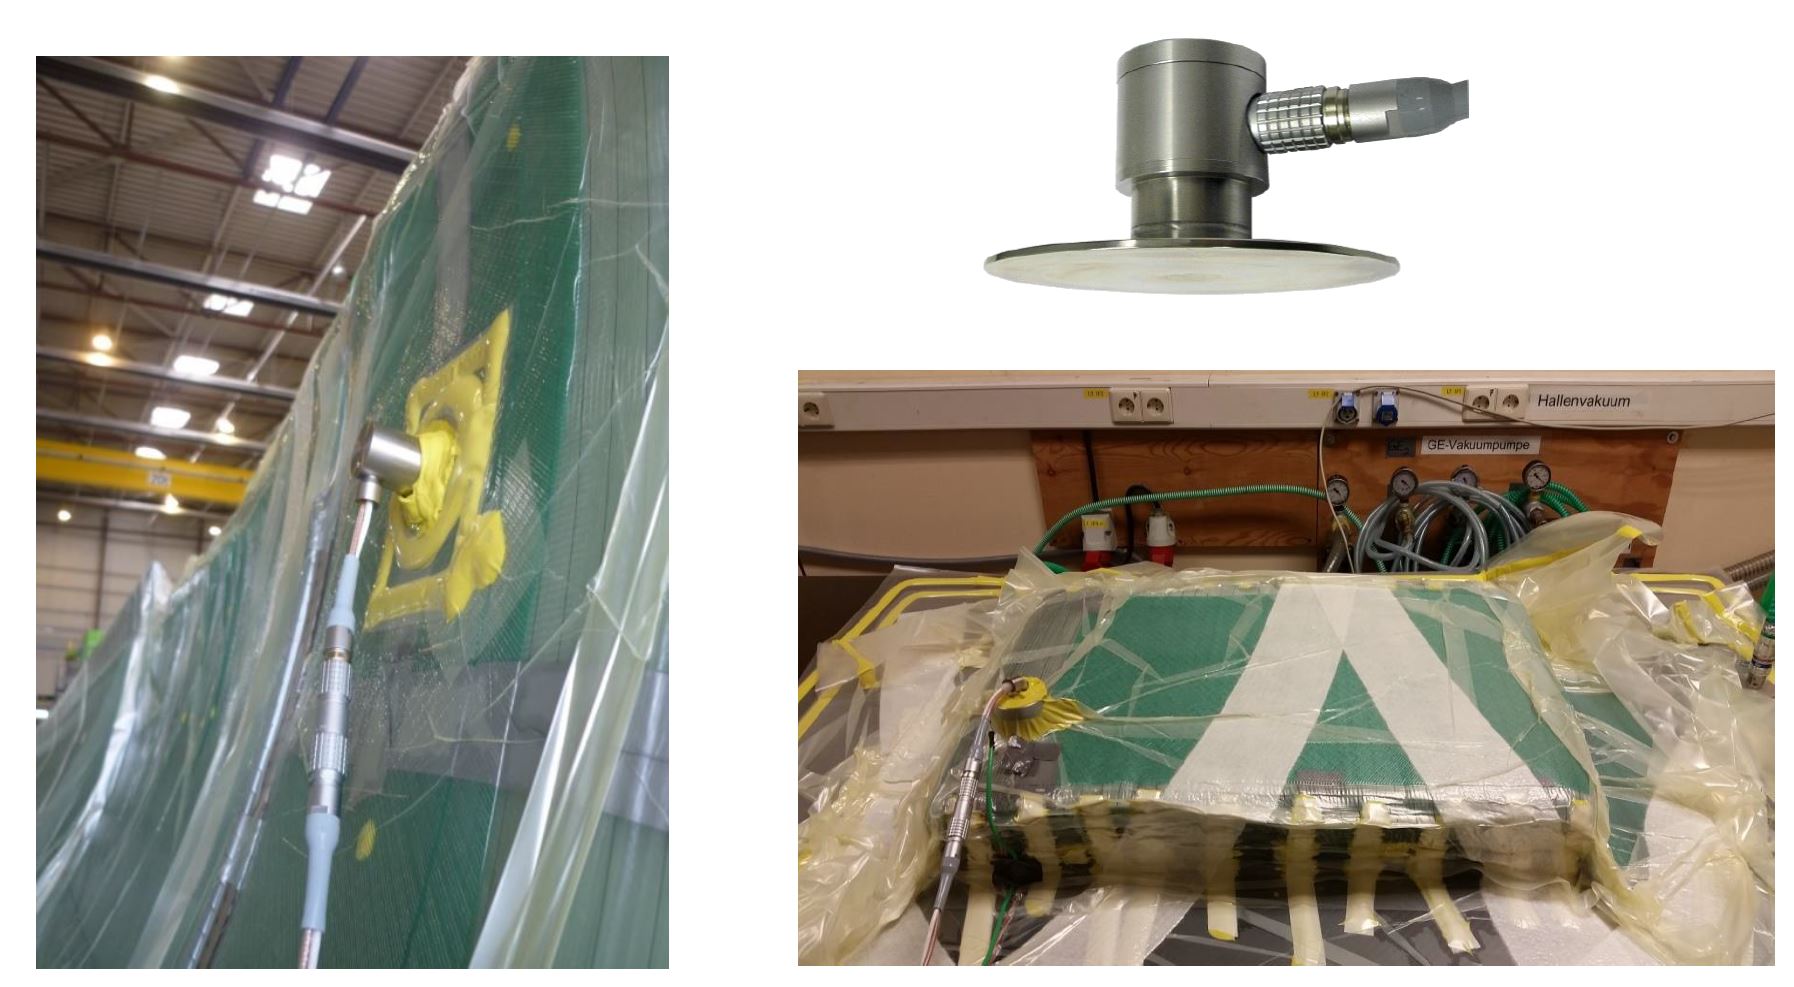
Следующие компоненты — блоки приобретения данных OPTIFLOW и OPTIMOLD. OPTIFLOW обеспечивает in situ мониторинг в реальном времени прибытия смолы и температуры для жидкого формования композитов. Он верифицирует и логирует поток смолы и может идентифицировать производственные отклонения во время инфильтрации смолы. OPTIMOLD использует измерения температуры и резистивитета смолы для вычислений и мониторинга состояния смолы, включая соотношение смешивания, химическое старение, вязкость, Tg и степень отверждения. Он может использоваться с препрегом и жидкими формовочными процессами.
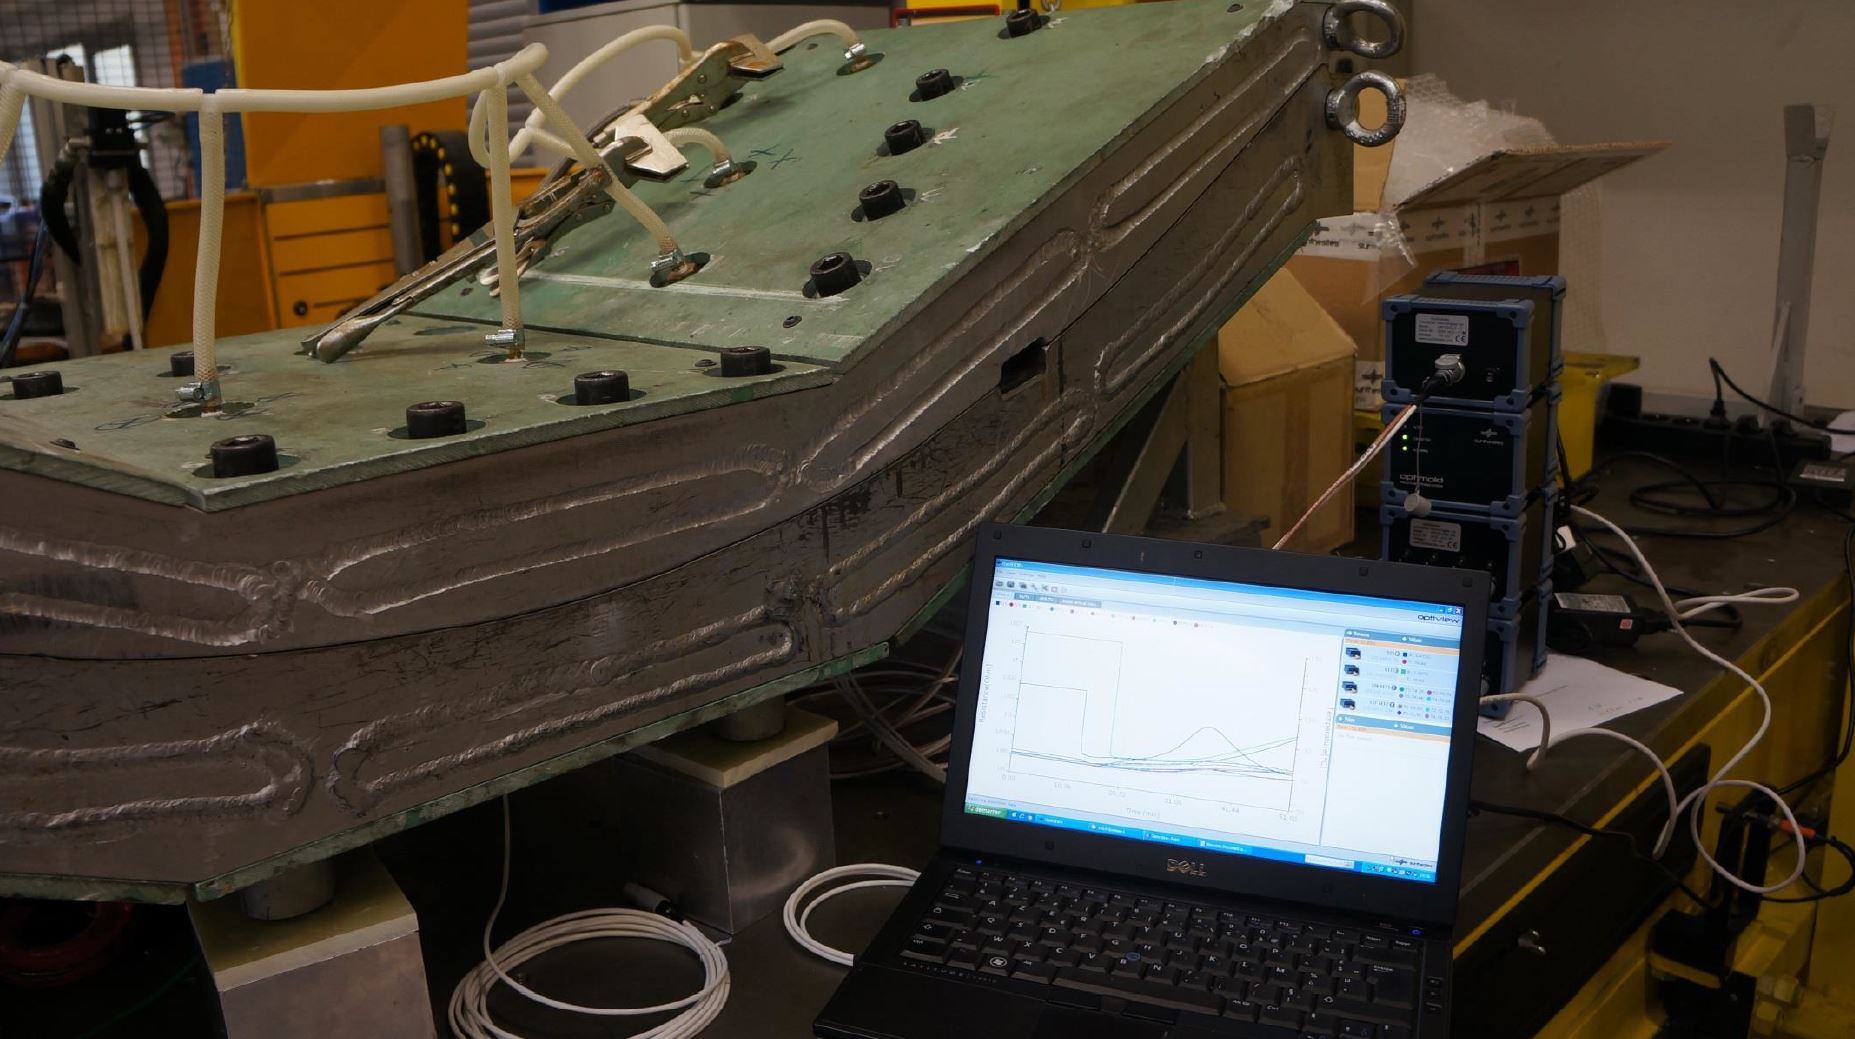
Блоки OPTIFLOW и OPTIMOLD управляются ПО OPTIVIEW. «Это ПО обеспечивает приобретение и хранение данных и предоставляется бесплатно с нашим оборудованием», — объясняет Пантелелис. «Мы также предлагаем ПО Online Resin State (ORS), более продвинутый вариант, который клиенты могут купить дополнительно. Оно собирает ввод, делает онлайн вычисления и отправляет вывод для интеллектуального управления процессом».
Обе системы OPTIFLOW и OPTIMOLD непрерывно проверяют, чтобы убедиться, что датчики подключены и показания в пределах диапазона. «Когда вы полагаетесь на эти датчики для управления процессом, императивно, чтобы системы тревожили, если датчик не работает или если его показания за пределами предписанных лимитов», — говорит Пантелелис. Обе системы также имеют релейные выходы для управления процессным оборудованием. Например, клапаны линий подачи могут быть открыты или закрыты на основе данных прибытия смолы, и нагревательное/охлаждающее оборудование может управляться на основе вязкости смолы. «Вы можете подать вывод от датчиков давления в OPTIMOLD», — отмечает Пантелелис, — «и таким образом контролировать давление в форме на основе данных вязкости».
Измерения и типичные кривые данных
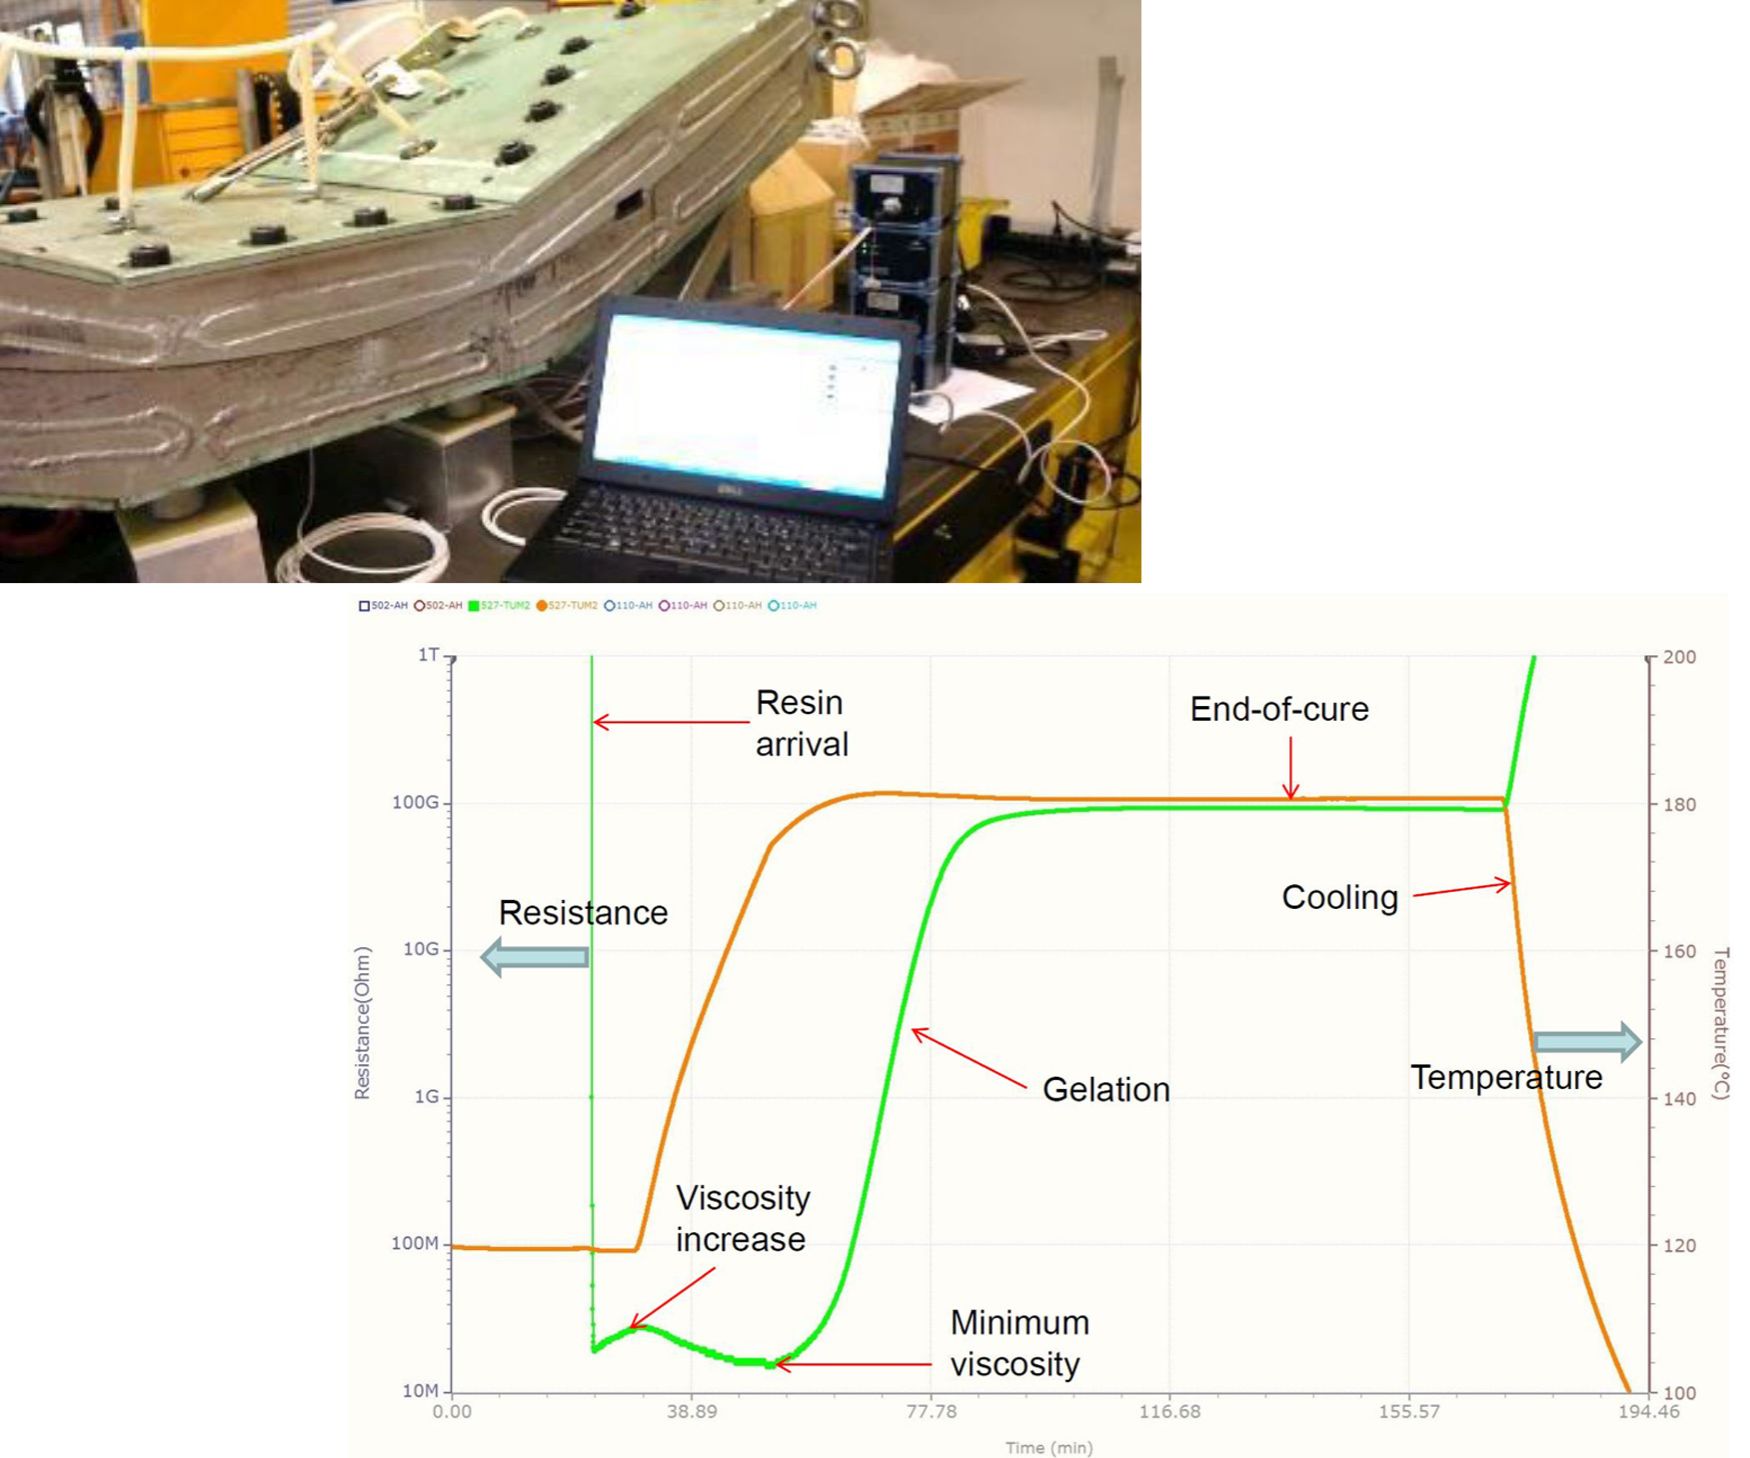
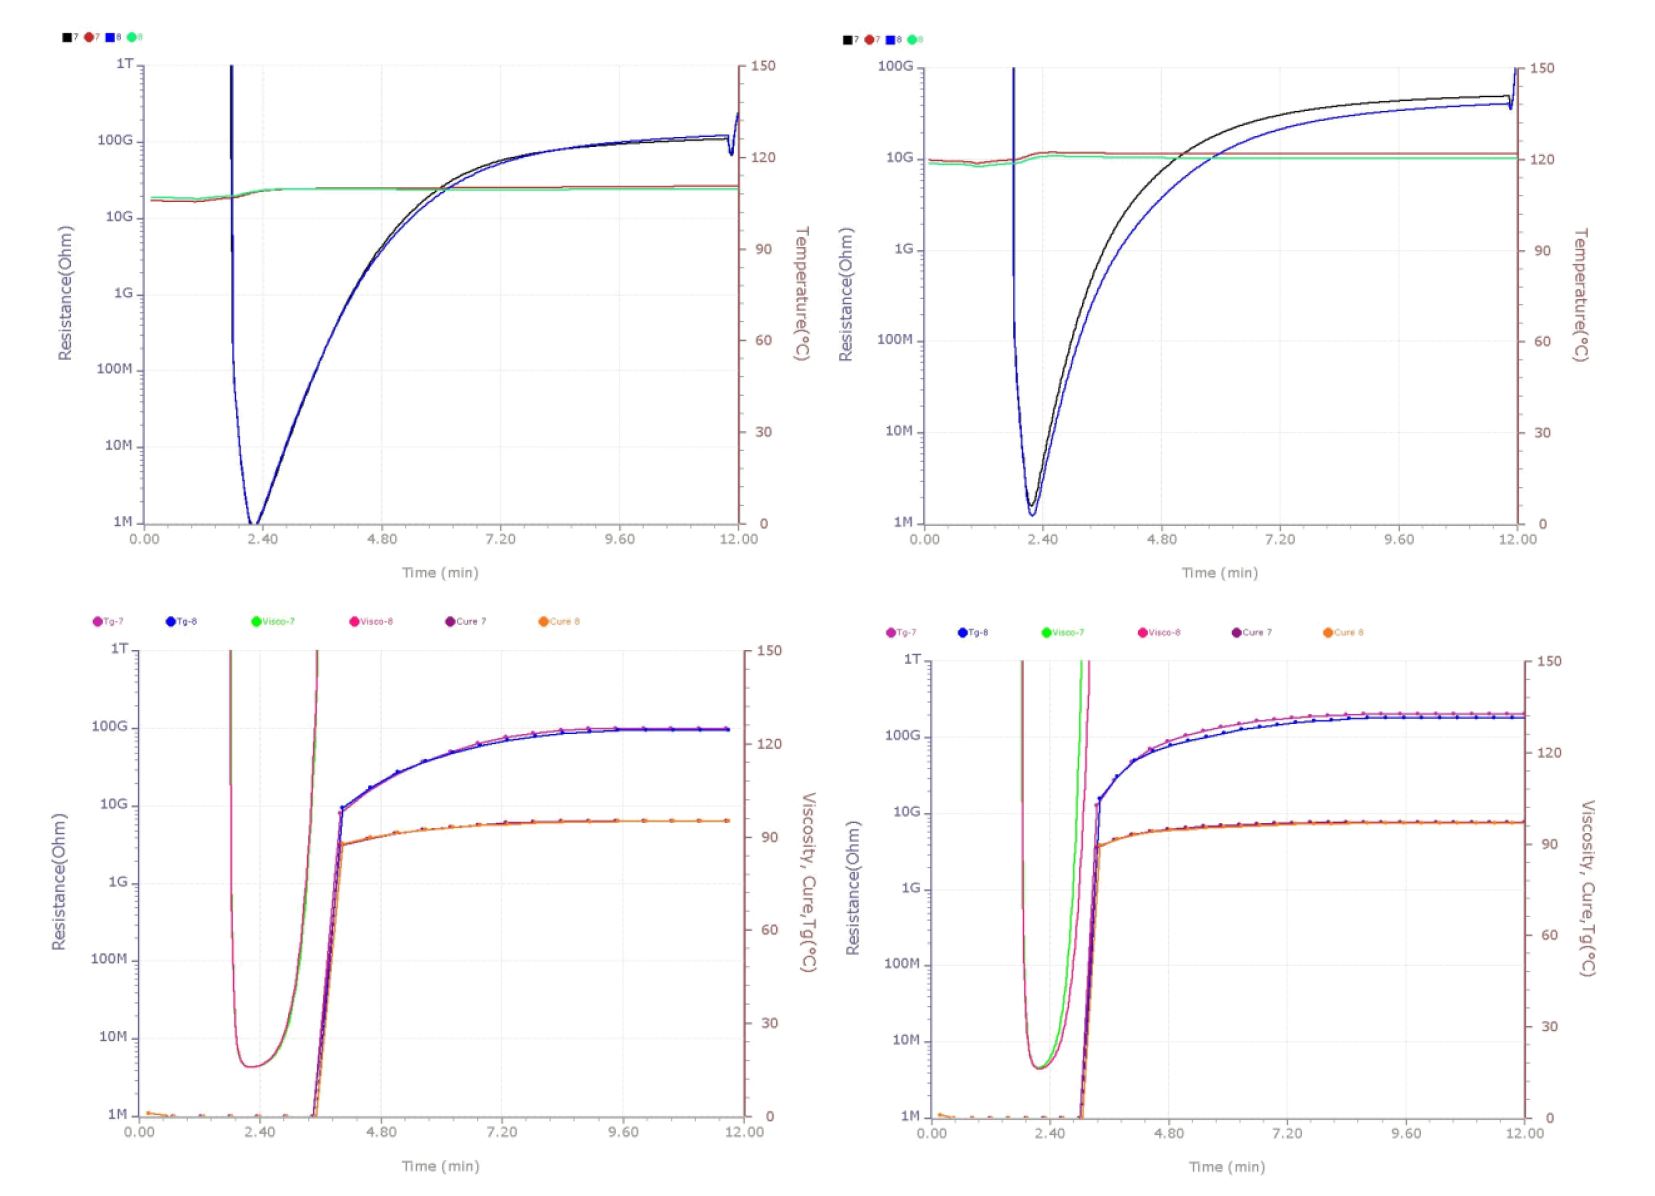
Скриншоты ниже показывают измерения OPTIMOLD из испытаний высокого давления компрессионного RTM (HP-CRTM) в NCC (Бристоль, Великобритания). Первый набор, из простого испытания при 115 °C, показывает, как измерения в реальном времени электрического сопротивления смолы и температуры конвертируются в оцениваемую вязкость и Tg ПО ORS.
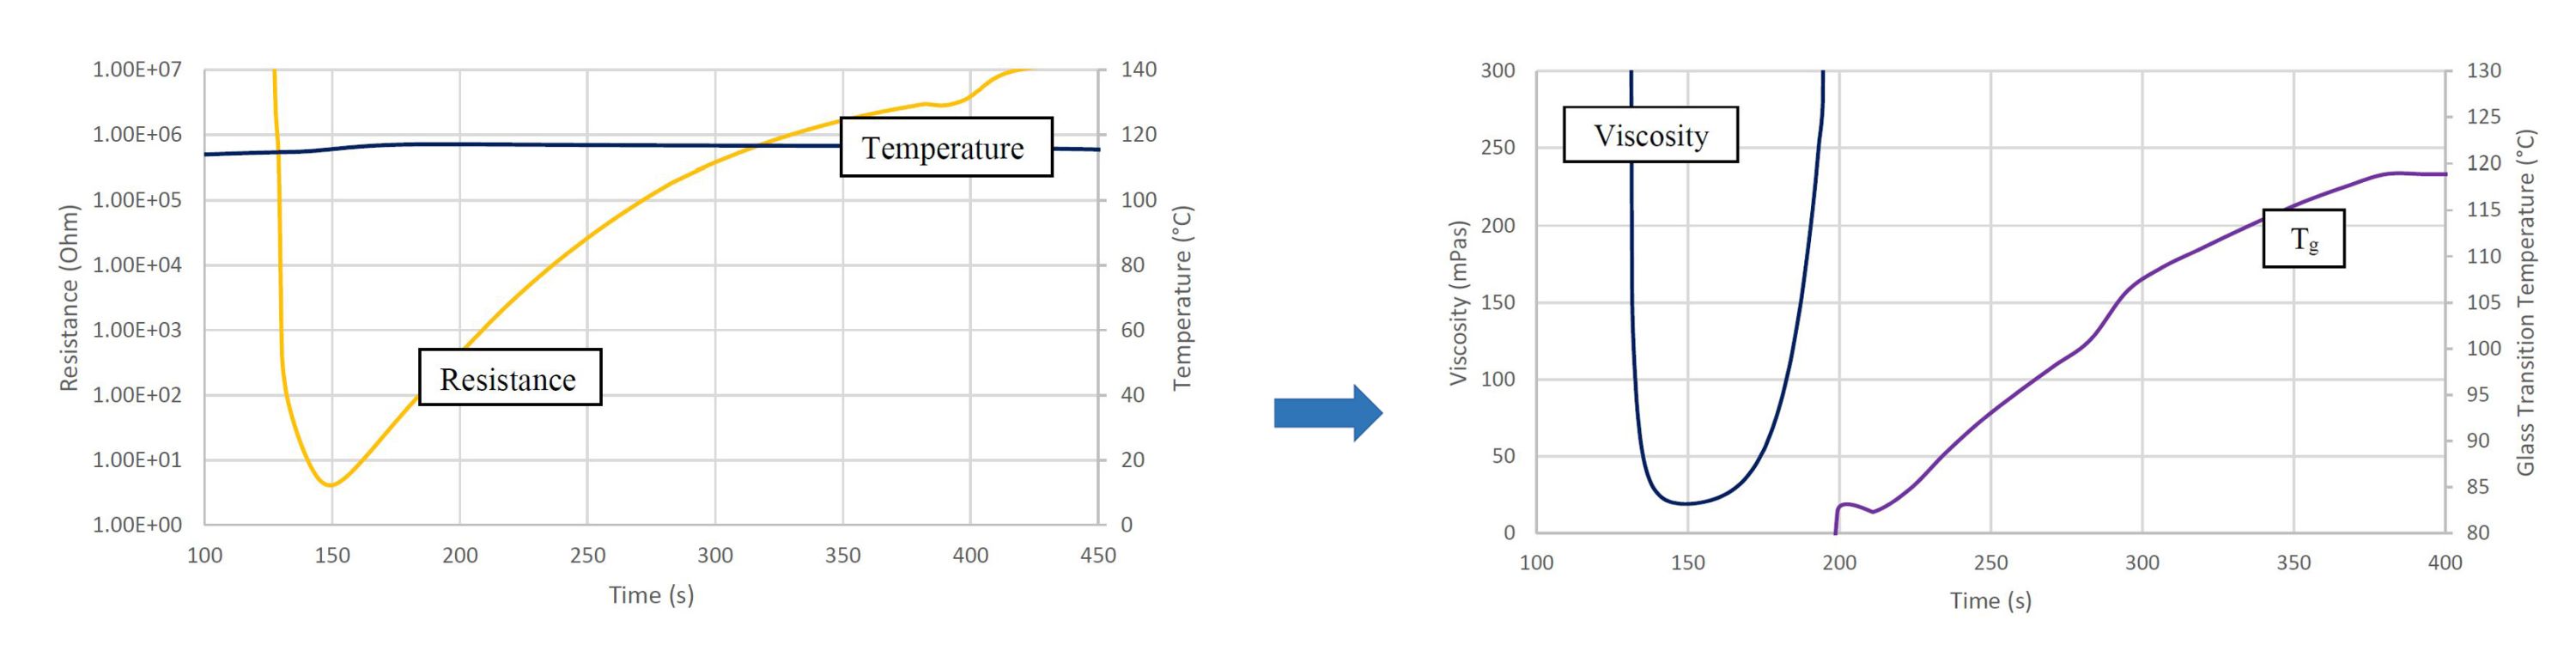
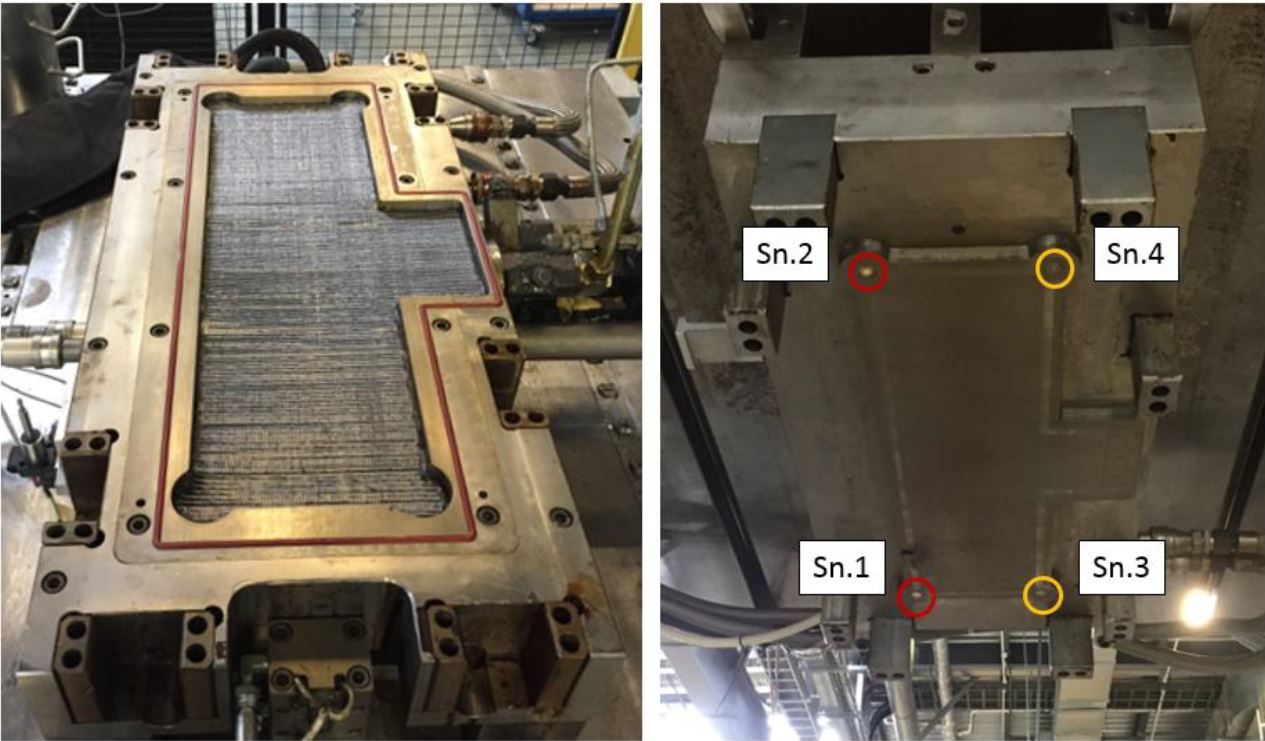
На графиках ниже электрическое сопротивление и температура (верхние графики) записывались при 110 °C (слева) и 120 °C (справа). Ниже сопротивления (R) и температуры (T) показаны графики вычисленной вязкости и Tg при 110 °C (слева) и 120 °C (справа). Эти измерения были от двух датчиков OPTIMOLD, расположенных в верхней половине формы (Sn.1 и Sn.2, нижнее фото), в то время как полостное давление записывалось с использованием двух датчиков давления Kistler 6162A (Sn.3 и Sn.4).
Все данные, записанные в формочными датчиками, а также прессом и впрыскным оборудованием, могут быть собраны в единый лог-файл, позволяя детальный образ производственного процесса для каждой созданной компоненты.
Сокращение времени отверждения
«У нас есть потенциал сократить время отверждения более чем на 30%, потому что производитель может видеть Tg в реальном времени, так что они могут решить, когда остановить цикл отверждения», — объясняет Пантелелис. «Им не нужно ждать завершения более длинного, чем необходимо, наследие цикла. Например, наследие цикл для RTM6 — 2 часа при 180 °C для полного отверждения. Мы видели, что в определенных геометриях это может снизиться до 70 минут».
Цель тогда — остановить процесс, как только отверждение завершено? «Это не о полном отверждении, а об достижении уровня отверждения, который нужна каждой компоненте», — говорит Пантелелис. «Полное отверждение занимает слишком много времени. Ключ — в способности видеть, когда достаточное отверждение достигнуто. Производители лопастей ветряков имеют целевой Tg. Когда они его достигают, они могут начать охлаждение. Так что нужен датчик, который может давать очень точные измерения Tg в реальном времени».
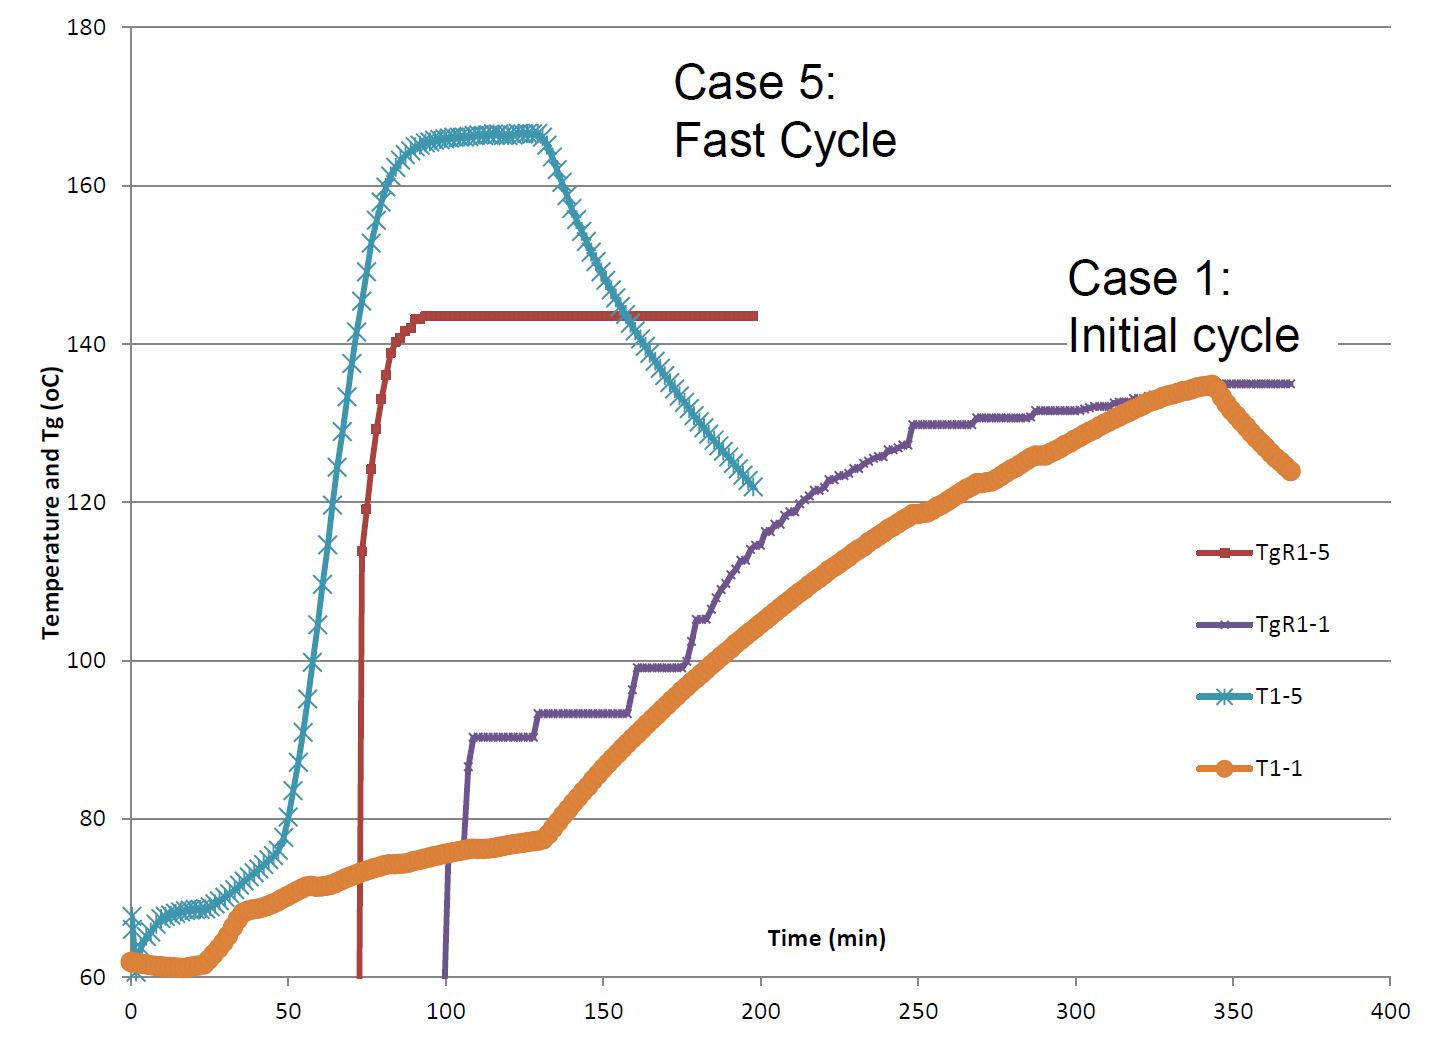
Synthesites завершила демонстрационный проект с Hutchinson (Париж, Франция) для производства автомобильного подвесного лезвия из стекловолокна/эпоксид и RTM для ЕС-финансируемого проекта ECOMISE (Enabling Next Generation COmposite Manufacturing by In-Situ Structural Evaluation and Process Adjustment, 2013–2016). Цель этого проекта — оптимизировать цикл RTM на основе мониторинга процесса в реальном времени:
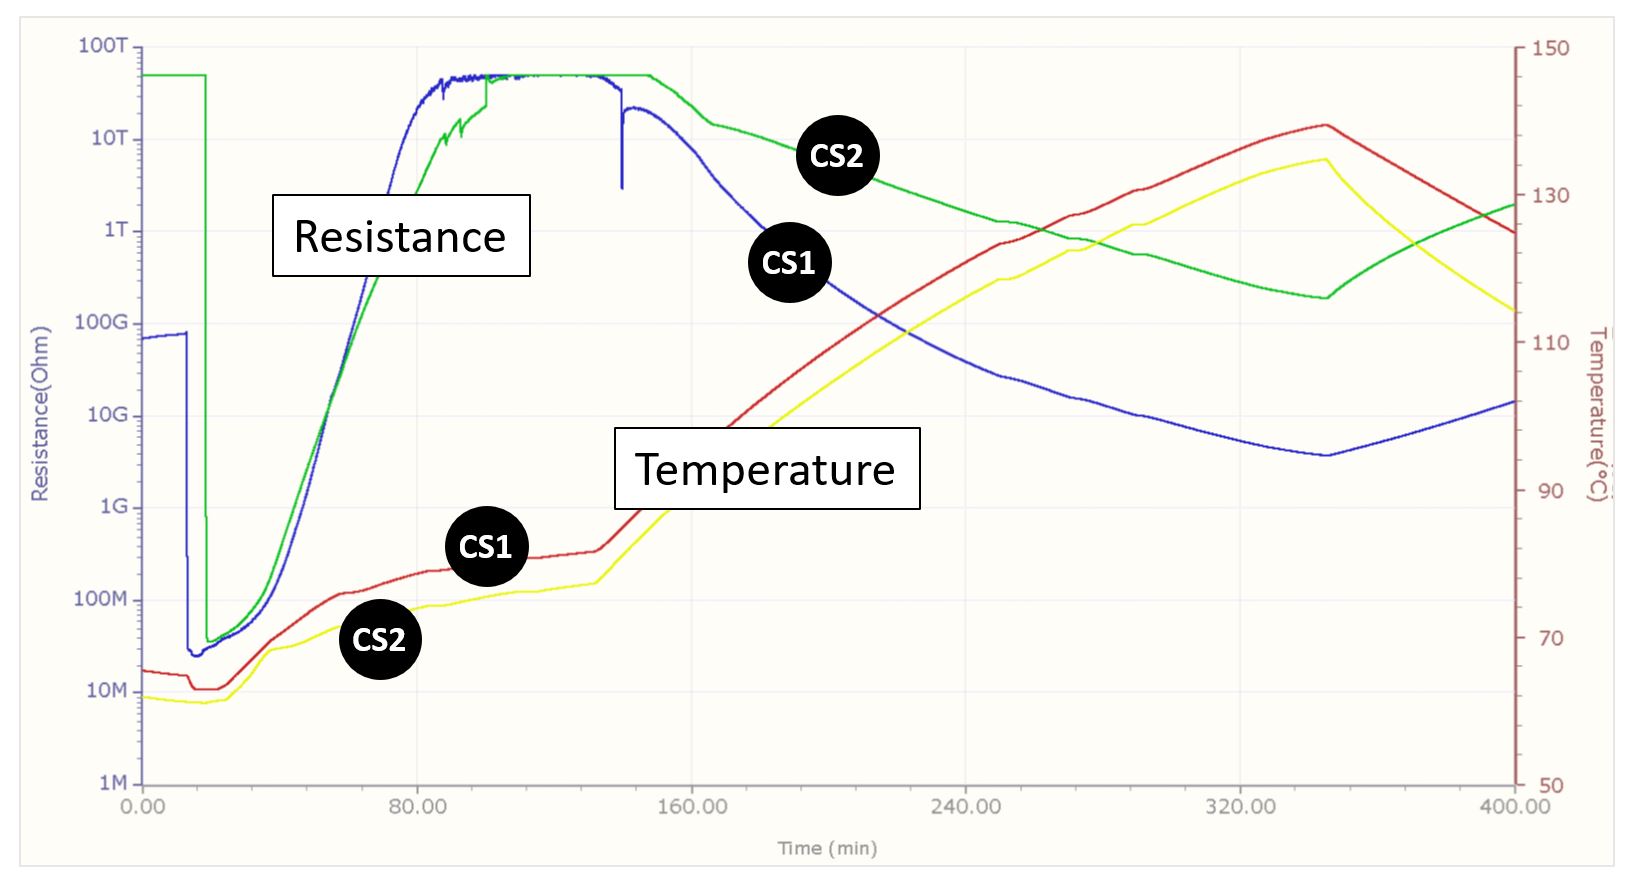
- Первый нагревой рамп запускался завершением инфильтрации смолы на основе датчиков.
- Второй нагревой рамп запускался завершением отверждения на основе расчета Tg.
- Охлаждение запускалось завершением пост-отверждения на основе расчета Tg.
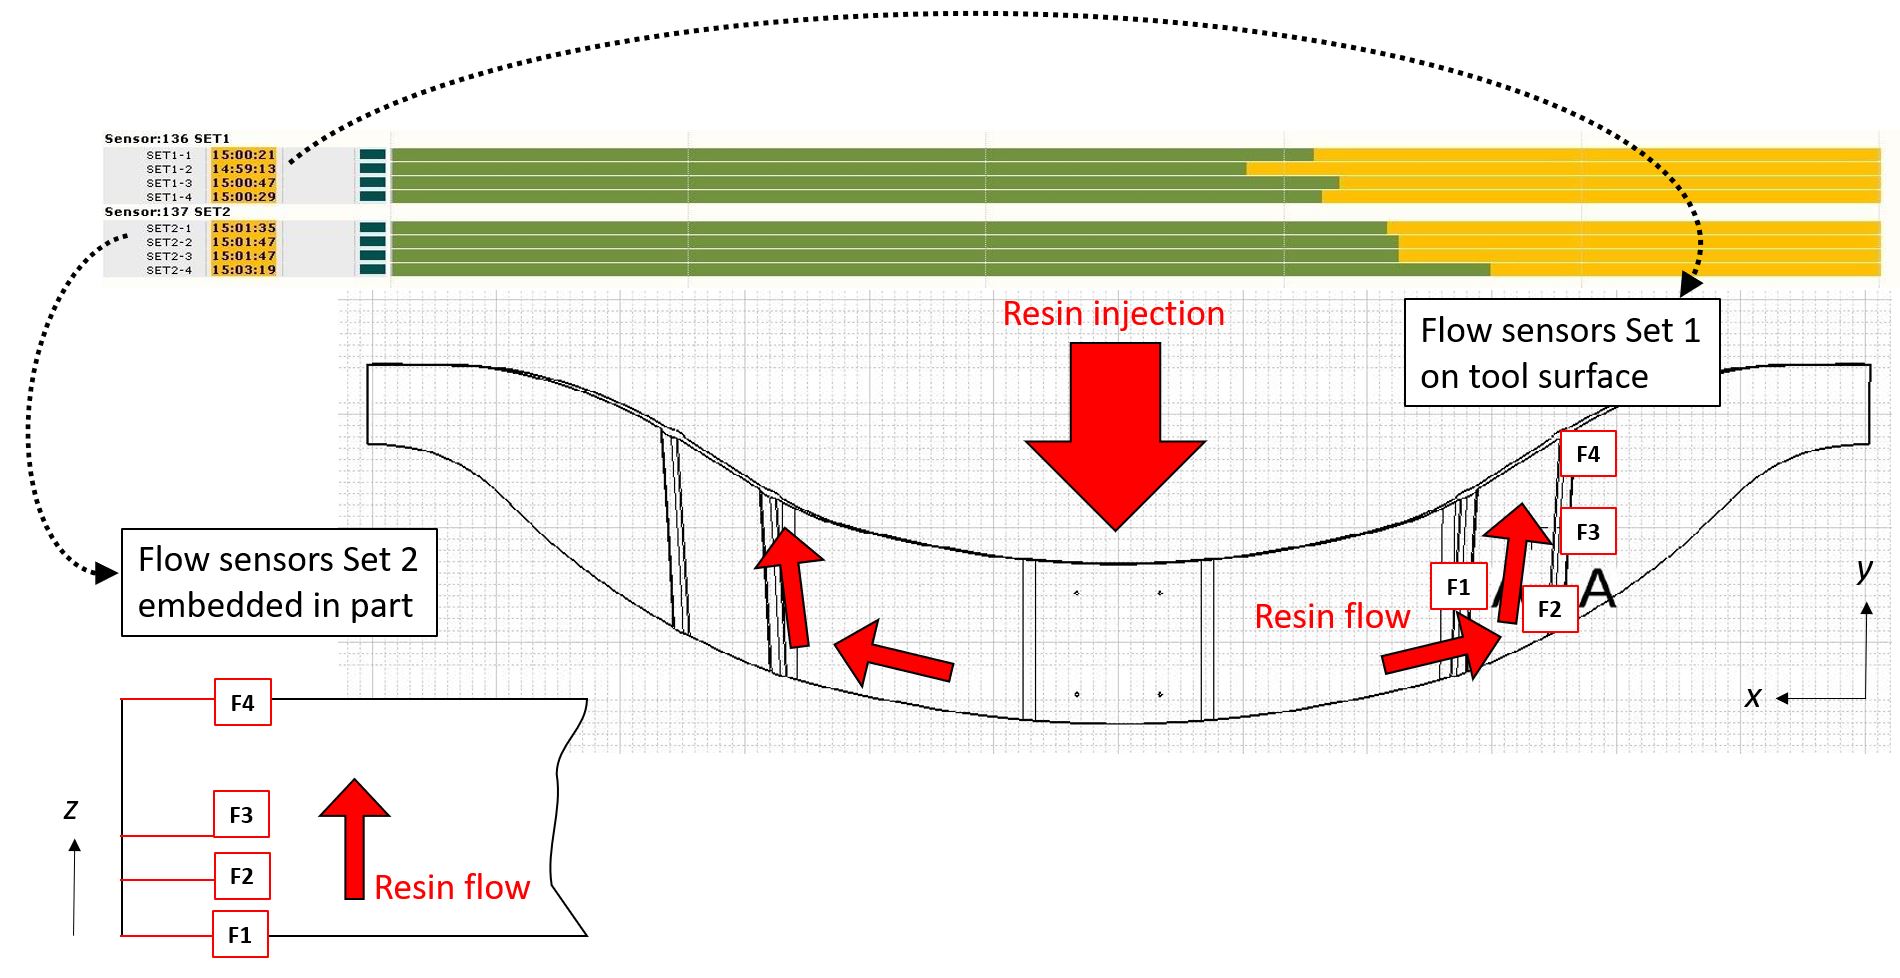
Система Synthesites состояла из двух (2) в формочных датчиков для отверждения (CS1, CS2), одного (1) в формочного датчика для потока смолы и температуры (Flow Sensor 1) и восьми (8) одноразовых датчиков для потока смолы/температуры — четыре (4) встроенных в тестовую деталь и четыре (4) прикрепленных к поверхности инструмента.
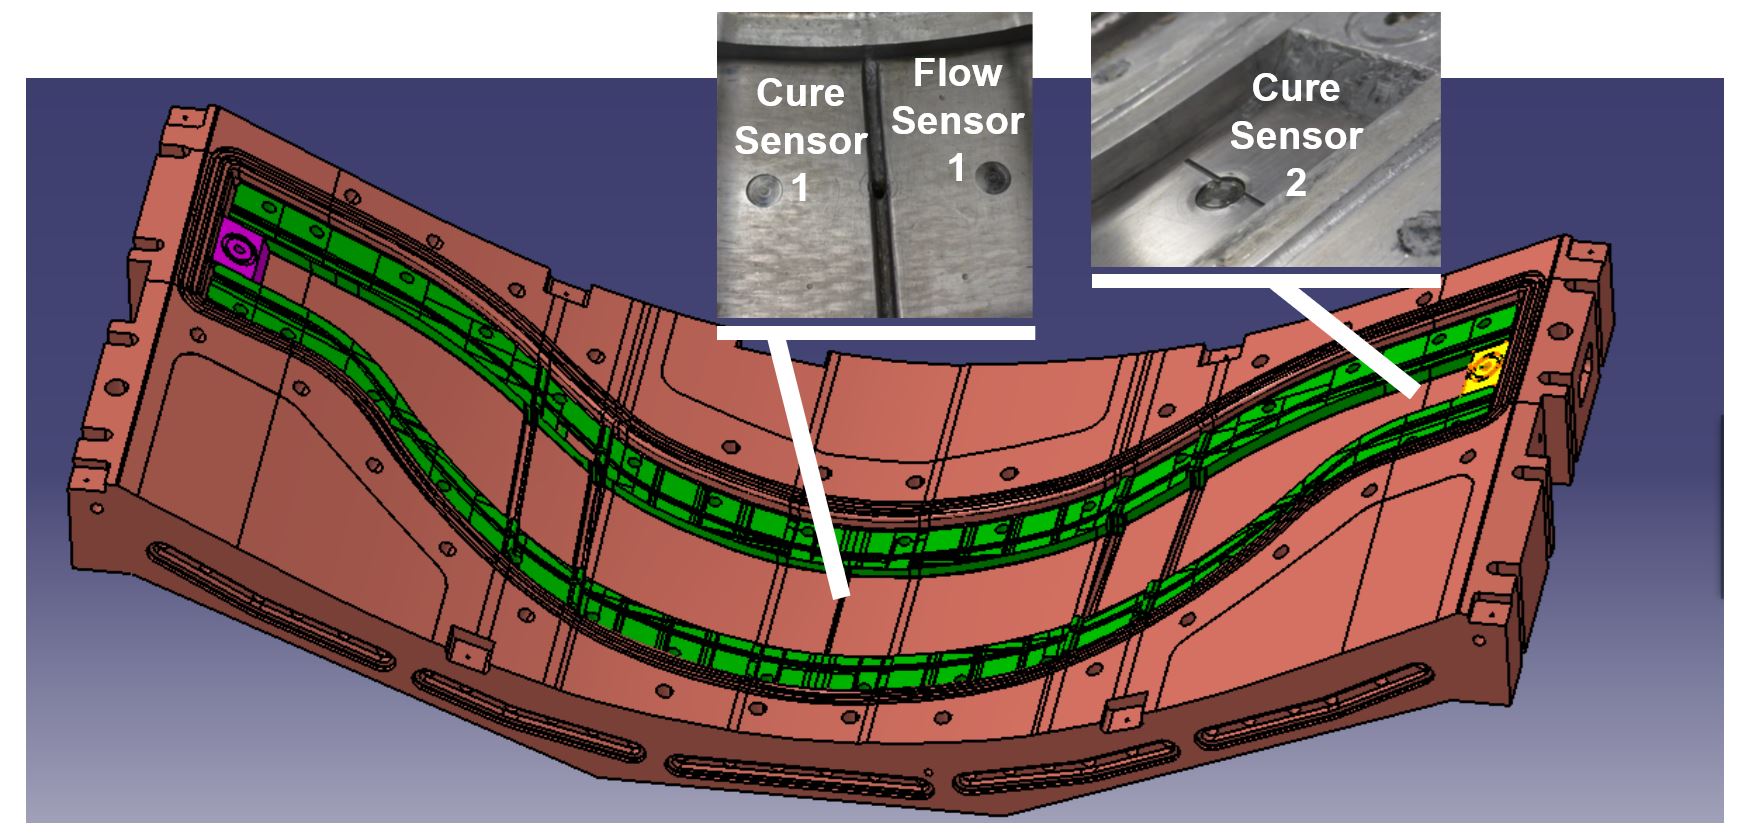
«Блоки OPTIMOLD и OPTIFLOW могут быть соединены вместе через ethernet, так что все датчики могут быть записаны в одной сессии Optiview», — объясняет Пантелелис. «Таким образом, CS1 и CS2 были подключены к двум блокам OPTIMOLD, в формочный датчик потока 1 и восемь одноразовых датчиков потока были подключены к трем блокам OPTIFLOW».
Эта система датчиков, блоков приобретения данных OPTIMOLD/OPTIFLOW и ПО OPPTIVIEW/ORS была затем применена во время испытаний RTM формования для установки целей для различных стадий процесса, включая впрыск/инфильтрацию смолы и две цели Tg. «Это была толстая деталь, сделанная с использованием однонаправленного волокна и эпоксидной смолы Huntsman», — говорит Пантелелис. «В этом случае мы использовали датчики потока провода для проверки потока внутри этих UD пластов, которые обычно плотно упакованы и могут создавать вызовы во время инфильтрации смолы».
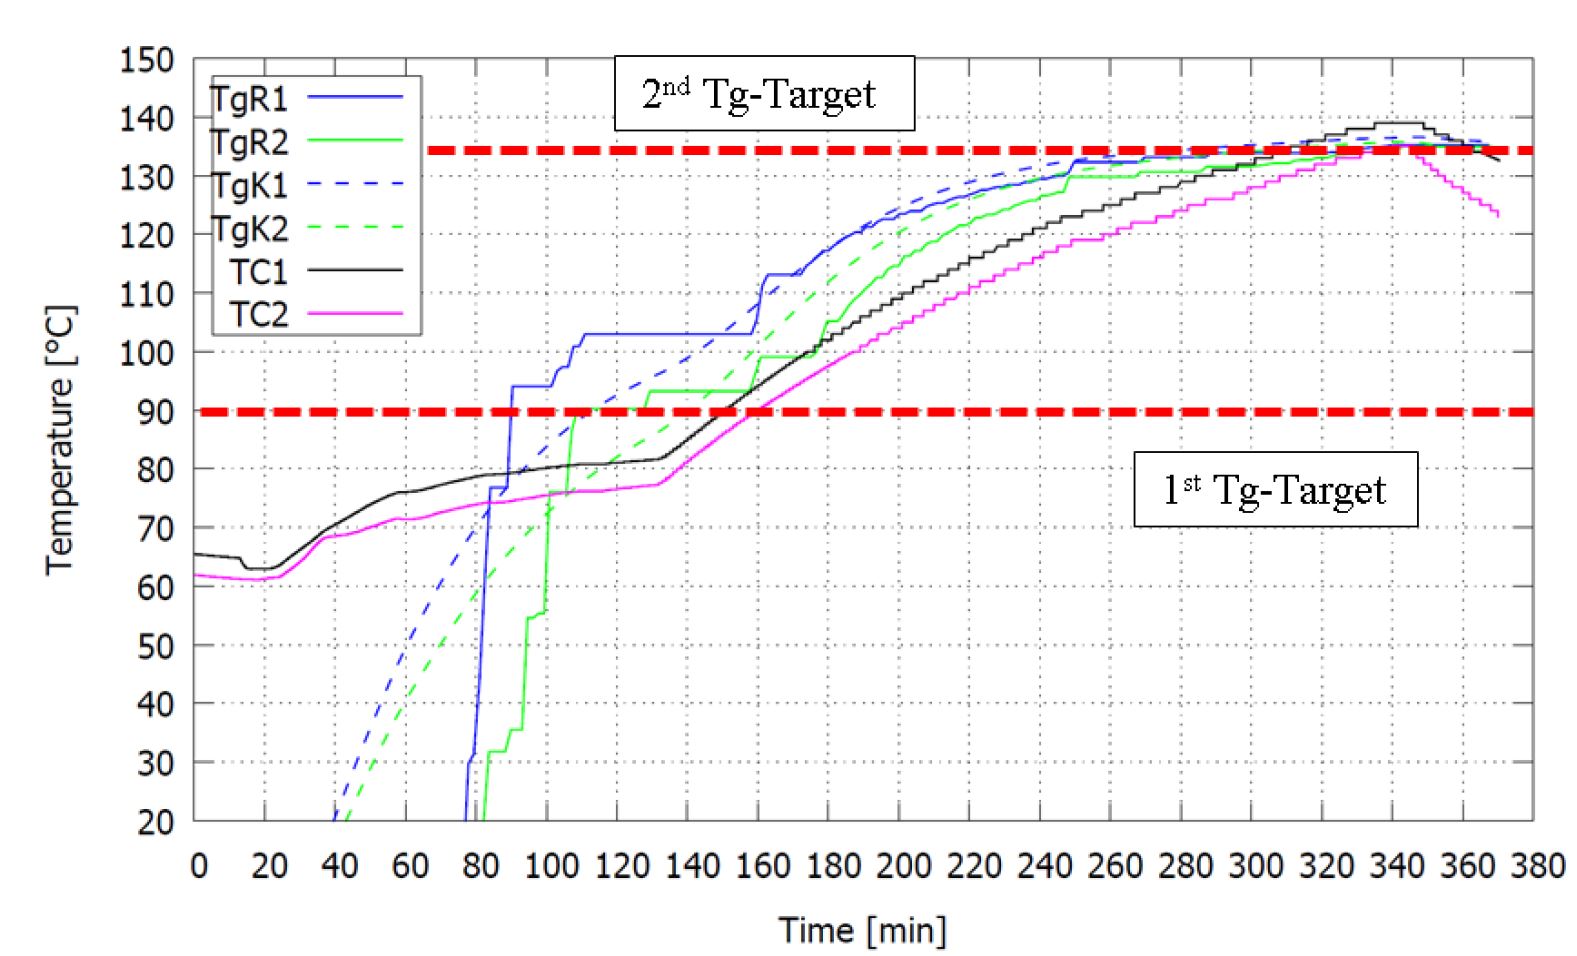
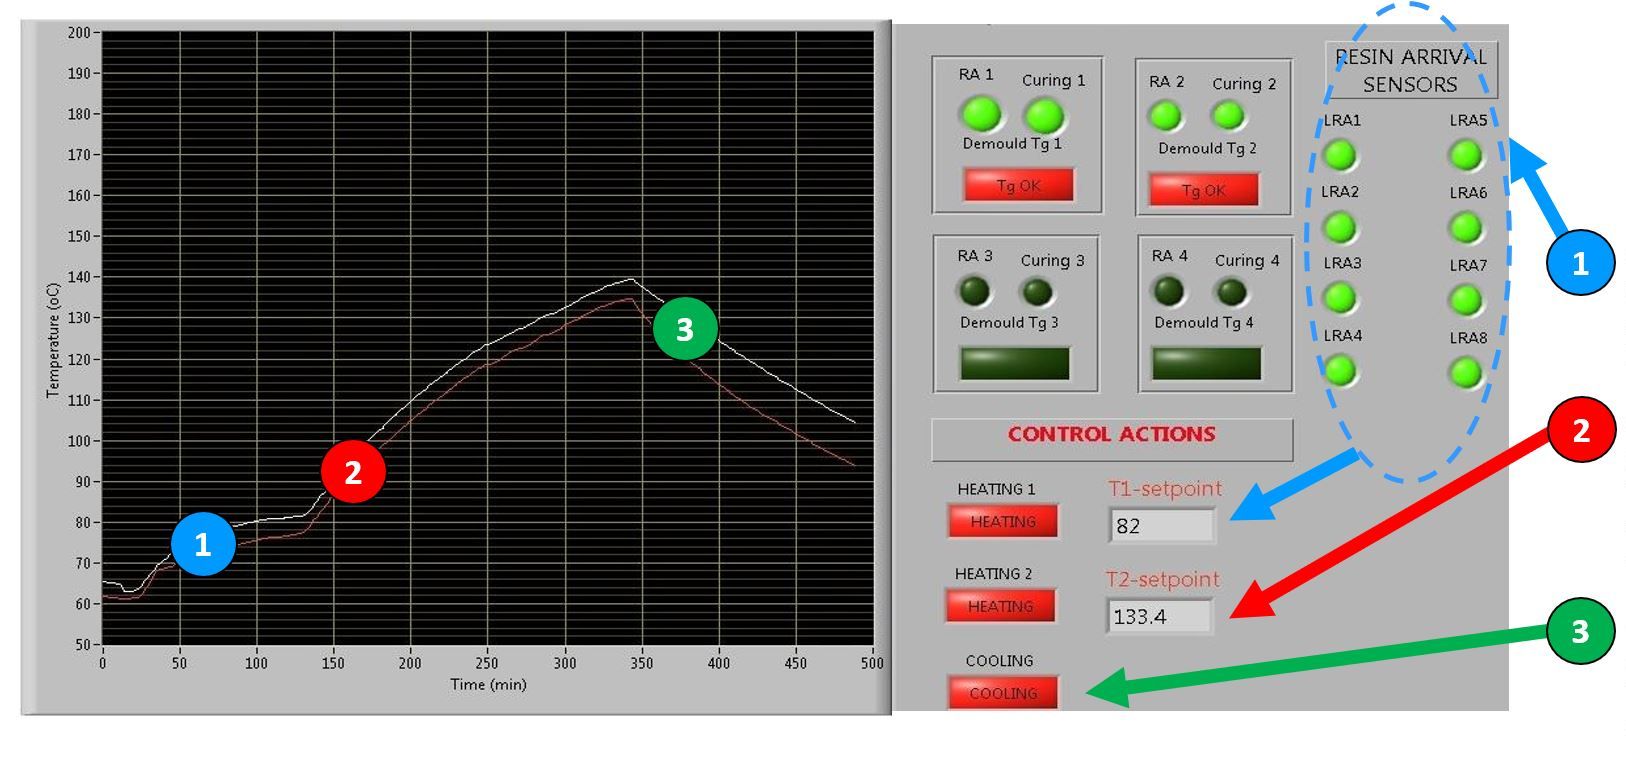
Используя эту систему управления процессом, проект ECOMISE в Hutchinson смог сократить цикл отверждения более чем на 30%.
Калибровка
Калибровка требуется для онлайн мониторинга Tg. По мере сбора измерений с датчиков через блоки OPTIMOLD, ПО ORS переводит их в вязкость и Tg на основе калибровки для этой конкретной смолы. «Эта калибровка — работа, сделанная перед обработкой для предоставления корреляций, которые ПО ORS будет использовать для своих вычислений», — объясняет Пантелелис. «Мы калибруем, помещая смолу в реометр и измеряя температуру и вязкость. Применяя соответствующие формулы, вы затем вычисляете соответствующие резистивитет и Tg. Мы разрабатываем калибровку смол для наших клиентов на основе их стандартов и изучаем разные циклы отверждения смолы. Эти калибровочные данные затем используются ПО ORS всякий раз при обработке этой смолы».
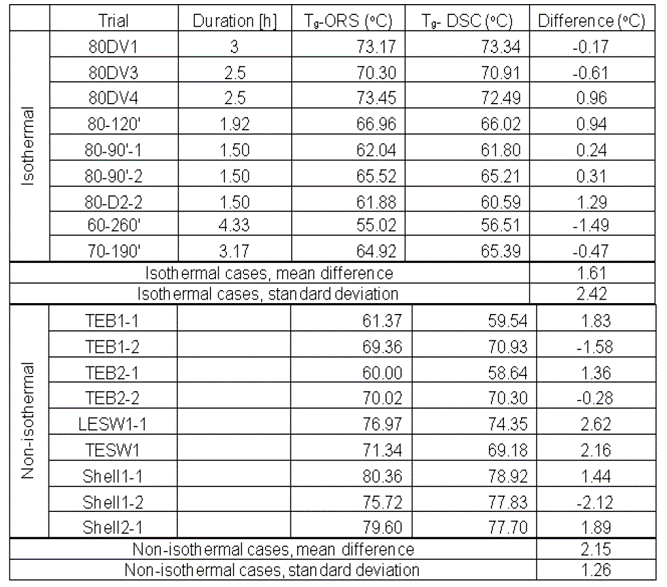
Точность онлайн вычислений Tg ПО ORS была показана в испытаниях производителя лопастей ветряков Carbon Rotec Composite Technology (Лемвердер, Германия). Tg, вычисленный онлайн ПО ORS, сравнивался с Tg, измеренным сразу после формочного снятия путем выполнения Дифференциального Сканирующего Калориметра (DSC). Для изотермической обработки средняя разница была 1,61 °C, а для не-изотермической — 2,15 °C. «Эта точность многократно показана в частных проектах с другими клиентами», — говорит Пантелелис.
Продвижения для промышленного производства
Этот сенсорно- и данно-ориентированный процесс управления действительно является большим шагом к полностью автоматизированному и интеллектуальному производству Composites 4.0. Хотя он был продемонстрирован в ECOMISE и также с NCC в Бристоле, он еще не используется в повседневном производстве. «Идея использования датчиков для визуализации Tg и затем начала охлаждения действительно началась в производстве лопастей ветряков», — сообщает Пантелелис, — «но она еще не полностью автоматизирована. Система тревожит, когда целевой Tg достигнут, и затем оператор останавливает цикл отверждения. Автоматизация проста, и будет завершена, когда производитель валидировал точность системы во время пилотной фазы».
«В направлении этой цели мы разработали новую рабочую станцию, чтобы позволить производственному оператору надзирать за автоматизированным процессом, который не требует ввода с его стороны», — продолжает он. «Мы видели в производстве лопастей ветряков, что использование одной рабочей станции во время отверждения смолы и клея может сократить время цикла как минимум на 2–3 часа без жертвы качеством».
Хотя Bombardier Belfast, теперь Spirit AeroSystems, использует оборудование Synthesites в производстве своего смольно-инфузионного композитного крыла для C-Series, теперь Airbus A220, процесс управления не автоматизирован. Однако Synthesites также работала с Bombardier в ECOMISE, и это развитие переносится вперед. Одно ключевое достижение — датчики, которые проходят через стенку автоклава. Как объяснялось в моем блоге 2013 года, «Композитное крыло C-Series»:
Bombardier впрыскивает после того, как укладка размещена в ее 21,3 м длинном на 5,6 м диаметром автоклаве, позволяя поддерживать температуру и давление на уровне, необходимом для сниженной вязкости и смачивания — Cytec 890 впрыскивается при 80 °C... После завершения впрыска смолы, положительное давление применяется в автоклаве во время консолидации, вызывая закрытие инструментальных элементов, уплотнение мокрого ламината и выброс излишней смолы обратно из входной линии смолы в специально спроектированный сброс смолы.
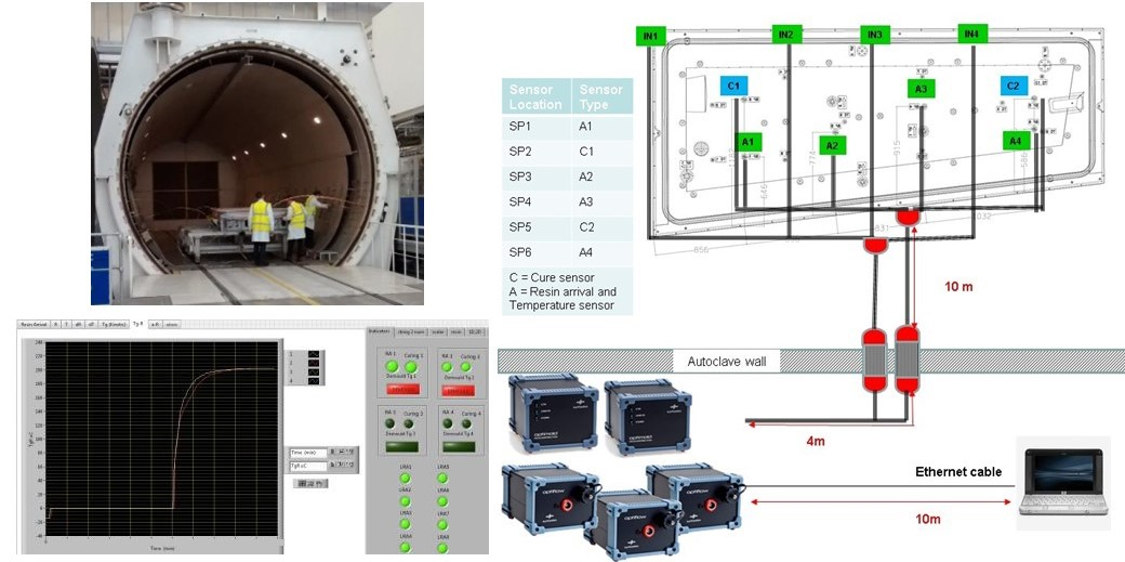
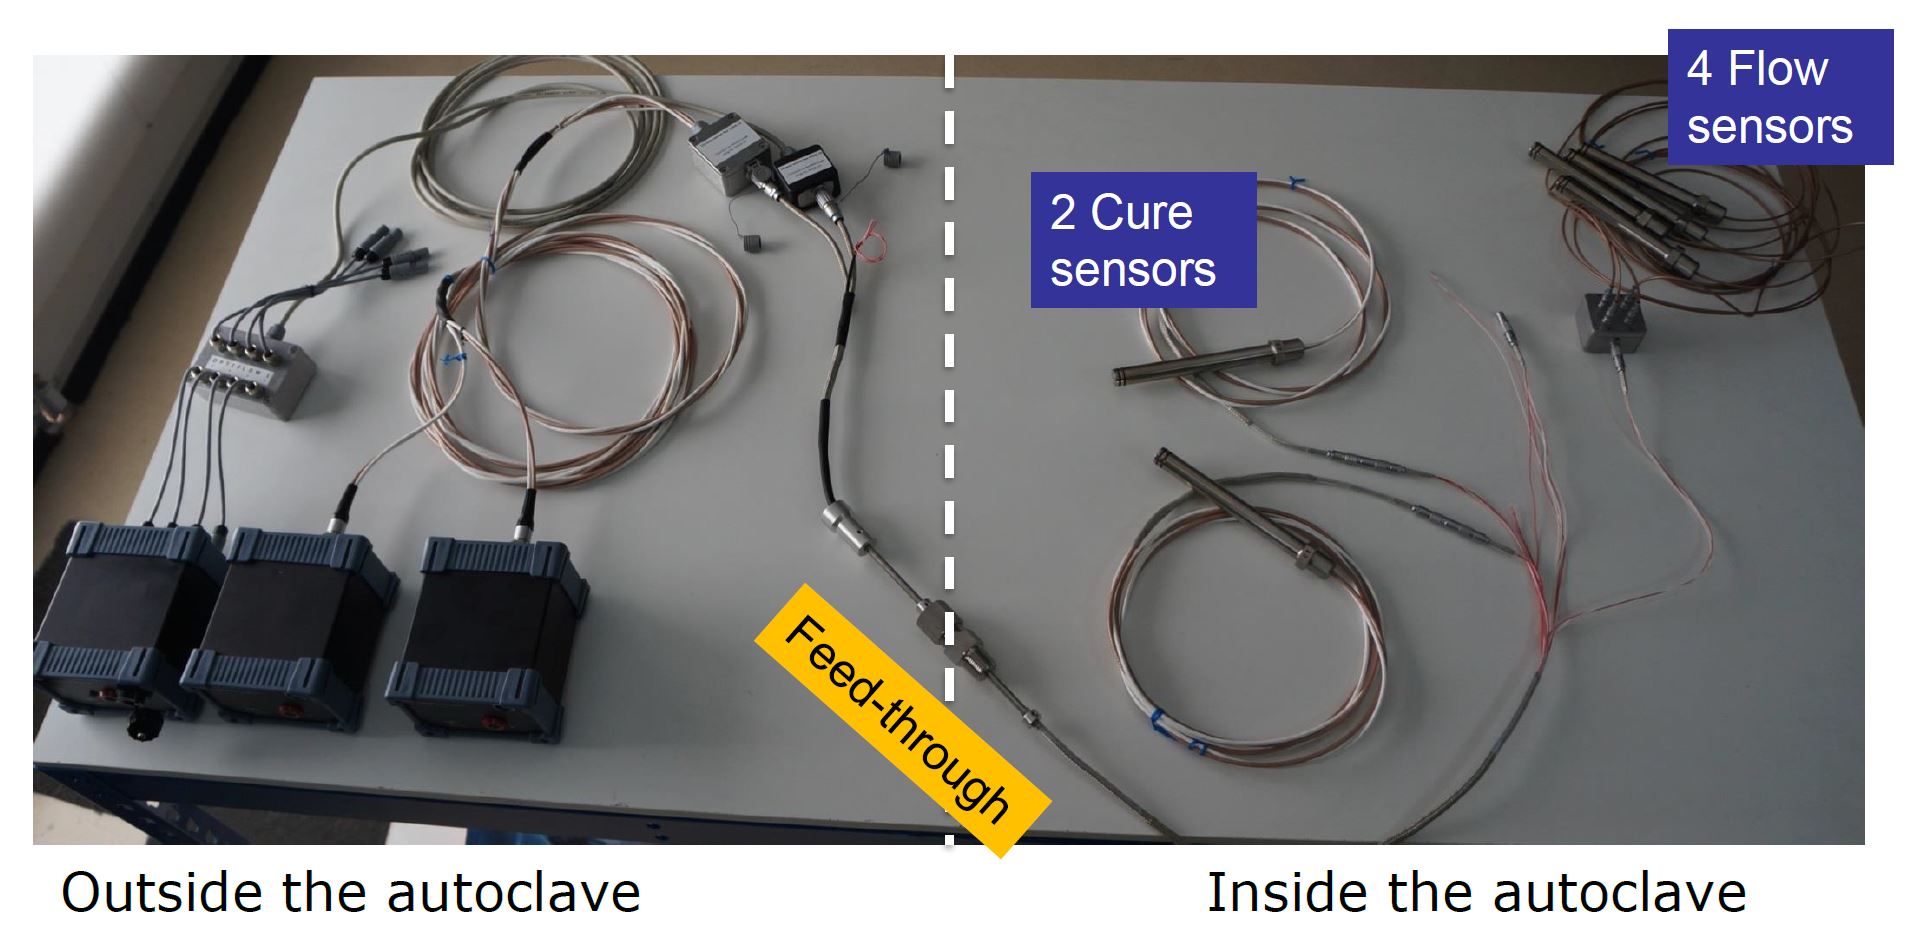
«Как большинство производителей в коммерческой авиации, она заинтересована в обеспечении качества и повышении ставки», — объясняет Пантелелис. Макет ниже и результаты из ECOMISE были для демонстратора, а не коммерческой детали. Он использовал два блока OPTIMOLD с двумя в формочными датчиками отверждения и три блока OPTIFLOW с четырьмя в формочными датчиками потока и четырьмя инлайн датчиками на вакуумных линиях. «OPTIFLOW может мониторить до четырех прибытий смолы и четырех датчиков температуры/резистивитета», — отмечает Пантелелис. «Цели демонстрации были полностью достигнуты. Мы доказали, что датчики, проводка и системы могут работать без какой-либо проблемы под самыми строгими аэрокосмическими спецификациями. Было интересно, что измерения прибытия смолы показали большие различия по сравнению с симуляциями потока. Также онлайн мониторинг Tg показал, что цикл отверждения, следованный для того конкретного демонстратора, мог быть значительно короче».
«Мы сейчас разрабатываем систему мониторинга для склеивающих линий», — говорит Пантелелис, — «преимущественно для производства лопастей ветряков, но в конечном счете для любого процесса склеивания. Хотя мы сейчас очень заняты ветряковой индустрией, которая пытается снизить затраты, мы видим все больше интерес от аэрокосмического сектора, когда он движется к жидкому формованию композитов для массового производства. Производители ищут получить больше понимания в том, что происходит точно во время формования и как они могут стабилизировать и оптимизировать свои процессы».
Проекты Ecomise и Recotrans получили финансирование от Рамочных программ ЕС FP7 и Horizon 2020 Research and Innovation Programmes под Грант Agreement № NMP2-SL-2013-608667 и 768737, соответственно.
Ссылки для раздела «Диэлектрический анализ (DEA), AC против DC» включают:
- «Real-time UV cure monitoring» by VINCENTZ, published in European Coatings Journal, issue 11/2003, p. 7.
- «Online Process Monitoring Systems – Benchmark and Test Study» by Reinhold Meier1, Swen Zaremba1, Florian Springl1, Klaus Drechsler1, Fabrice Gaille2 and Christian Weimer2 — 1 Institute for Carbon Composites, TU Munich, Garching, Germany. 2Eurocopter Deutschland GmbH, Donauwörth. Flow Process in Composite Materials – FPCM 11, July 9-12, 2012, Auckland, New Zealand.
- Nondestructive Characterization of Materials VIII edited by Robert E. Green, Proceedings of the 8th Intl. Symposium on Nondestructive Characterization of Materials, June 16-20, 1997, Boulder, Colorado, U.S., published by Springer Science & Business Media, pp. 384-385.
Другая полезная ссылка — «The Handbook of Dielectric Analysis and Cure Monitoring» by Huan L. Lee, published by Lambient Technologies.
Смола
- Как подключенные сенсоры и умные процессоры движут Индустрию 4.0
- BASF и Toray заключают партнерство по производству CFRT-лент для авто и промышленности
- Ультралегкие композиты Pebax TPE от Xenia поднимают производительность обувь
- Углеродное волокно Solvay выбрано для гоночного катамарана Balance A+
- Hexion запустила передовие двухкомпонентную эпоксидную систему для оптимизации авиационного композитного про…
- LANXESS увеличивает производственную мощность по непрерывноволокнистым термопластичным композитам Tepex
- Консорциум IRG CosiMo нацелен на массовое производство термопластиковых композитов для авиации и автопрома
- Ультратонкие беспитательные MXene датчики деформации революционизируют промышленные робоманипуляторы
- Умные датчики в промышленных станках: преимущества, недостатки и влияние на кадры
- Топ инноваций, трансформирующих промышленное обслуживание