



Kanfit преодолевает вызовы COVID-19 и стимулирует рост с помощью технологии Composites 4.0
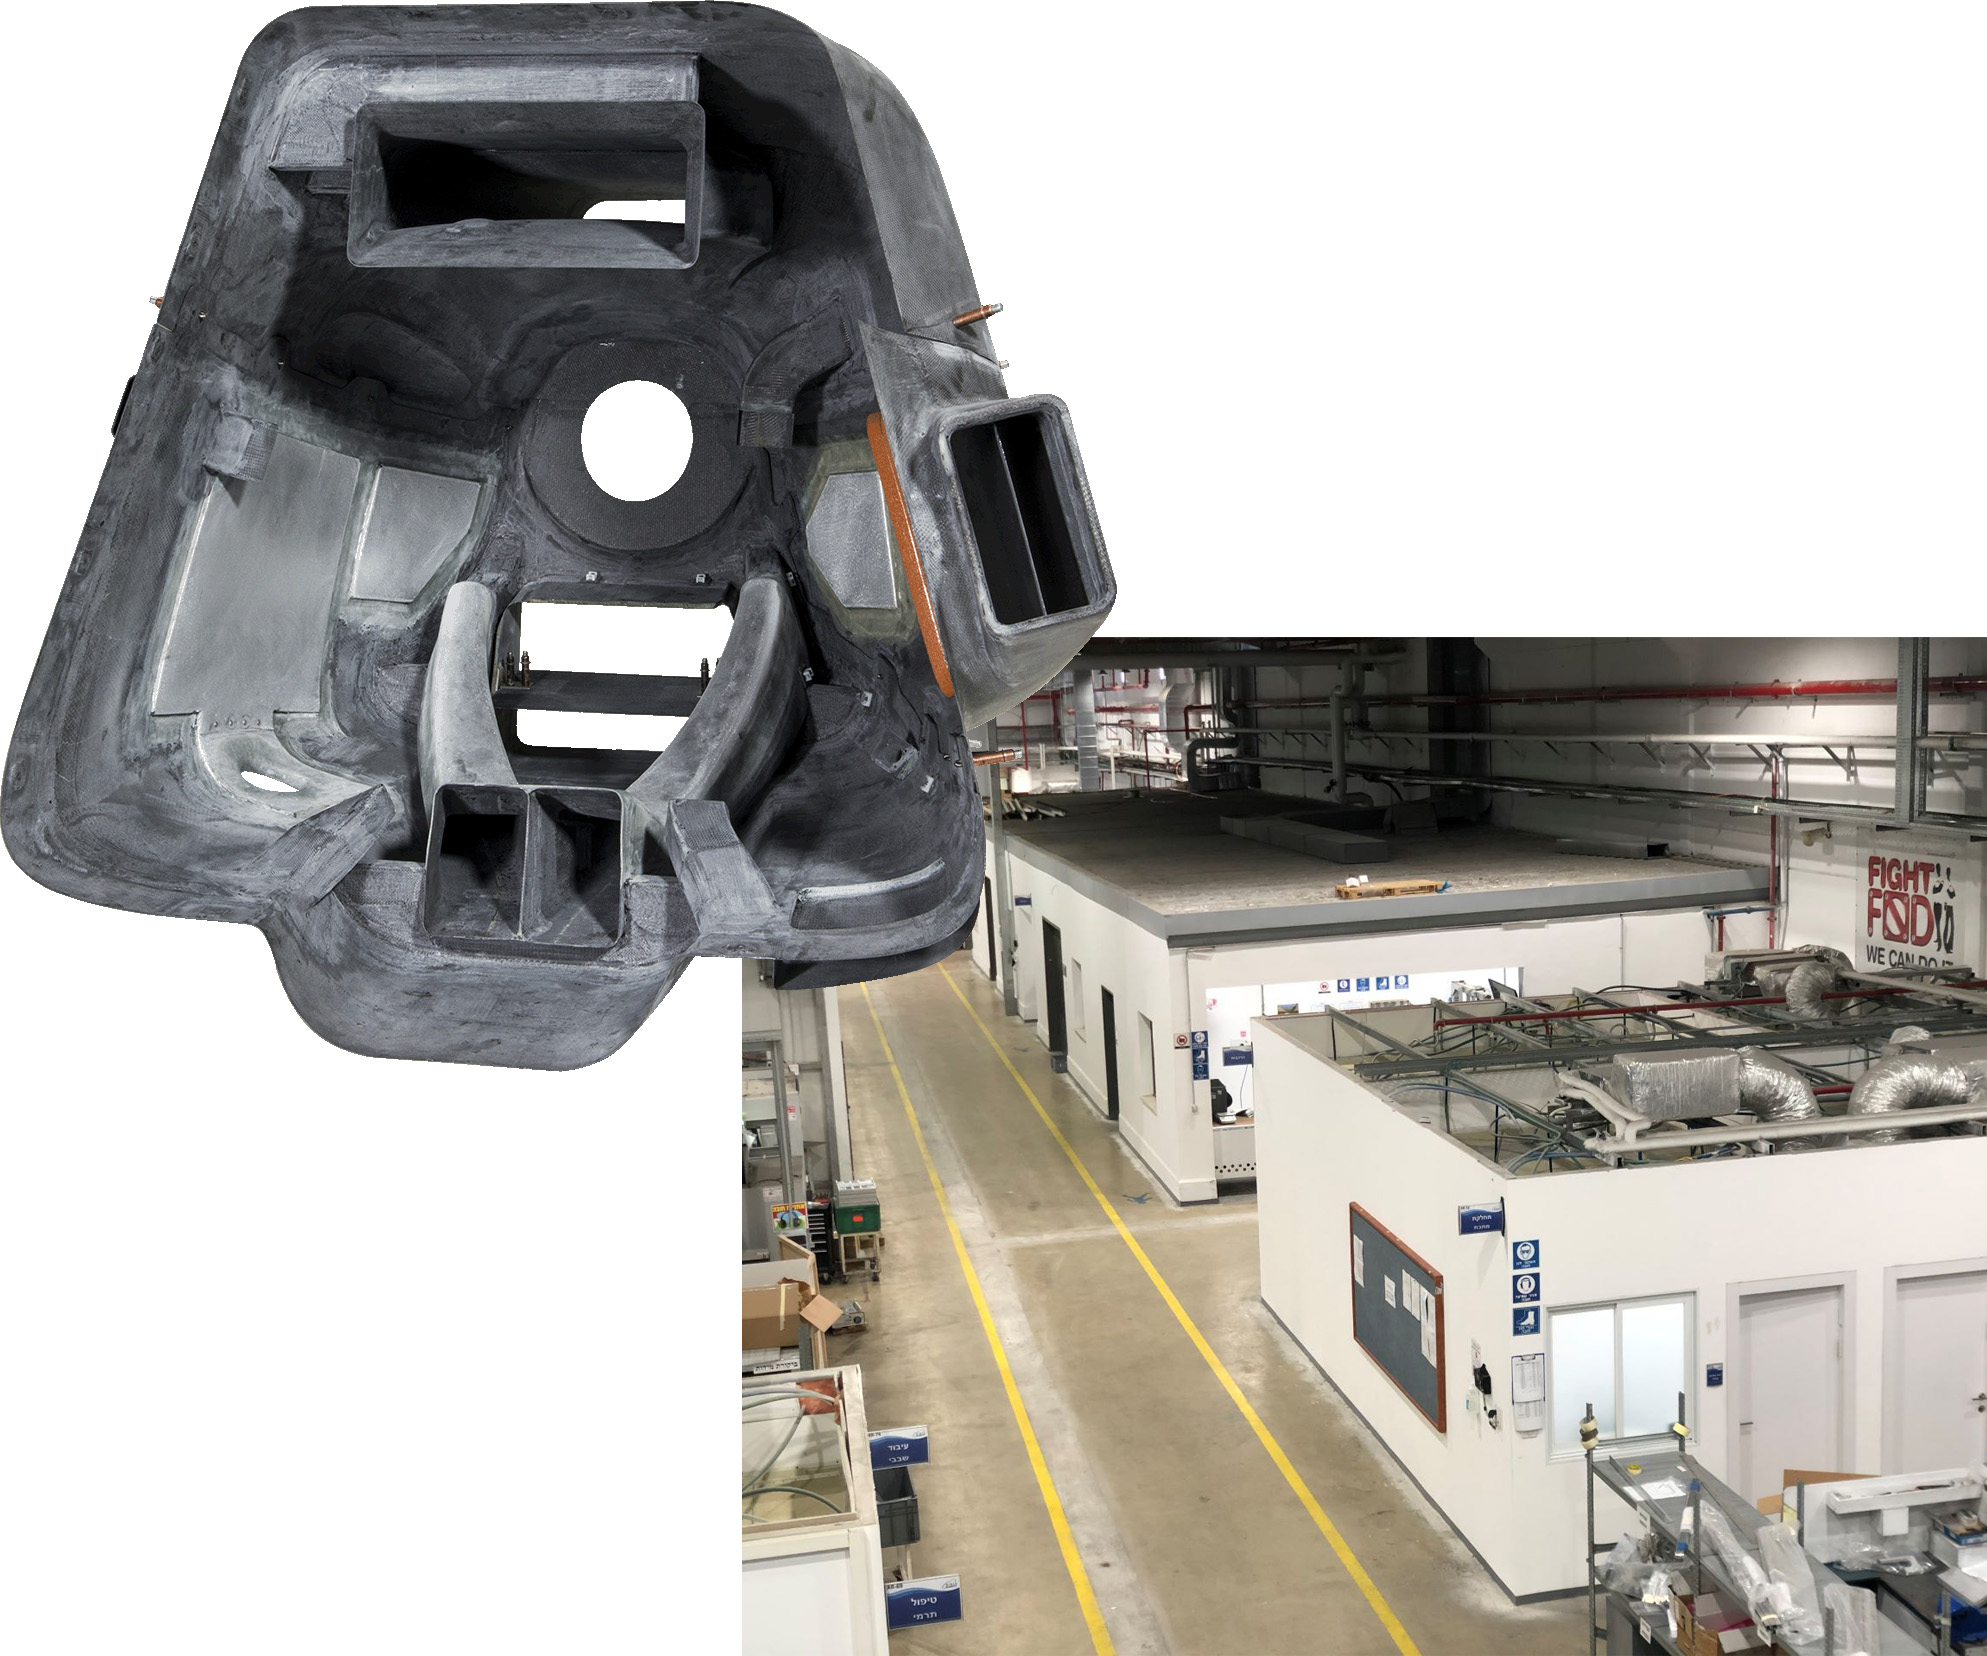
Готовя статью о цифровизации производства композитов для нашего июльского номера, я собеседовал Шахара Файна, вице-президента по бизнес-развитию, маркетингу и продажам компании Kanfit Ltd. (Ноф-Галиль, Израиль) — быстрорастущего диверсифицированного производителя композитов и поставщика первого уровня для авиапромышленности. Журнал CW вкратце упоминал использование Bluetooth-датчиков Kanfit в нашей серии репортажей с заводов в Израиле 2018 года (см. «Процветающий пионер в авиастроении строит бизнес...»). В этом блоге я подробнее рассмотрю эту систему на базе искусственного интеллекта (ИИ).
Борьба с COVID-19
Но сначала Шахар Файн и я вкратце обсудили, как Kanfit справляется с COVID-19 и поддерживает производство композитов. «Израильское правительство издало директивы, согласно которым определенные "неэссенциальные" бизнесы должны закрыться (например, фитнес-клубы, салоны красоты и т.д.), — объясняет он, — но те, что определены как "эссенциальные" (например, поставки для борьбы с COVID-19 и здравоохранения, продовольствие и т.д.), могут работать в любом режиме, если сотрудники соблюдают дистанцию не менее двух метров. Оборонная промышленность может привлечь до 50% сотрудников, а остальная промышленность — до 30% персонала, при условии соблюдения требований по дистанцированию».
«Мы привлекаем до 50% сотрудников на смену и работаем в две смены», — говорит Файн. «Третья смена никогда не оправдывала себя, потому что производительность была слишком низкой. Даже сейчас мы не будем этого делать. Но мы удлиняем некоторые смены. Например, в отделах механической обработки, где сотрудники в основном контролируют автоматизированное оборудование, мы вводим 12-часовые смены. А в отделах, где рабочие выполняют больше ручных операций, смены будут длиться 8–10 часов». Он объясняет, что это в основном помогает компенсировать потерю производительности из-за необходимого социального дистанцирования.
Файн отметил, что хотел бы узнать, как другие производители композитов адаптируются. «Уверен, что могу узнать что-то полезное от того, что делают композитные заводы в других частях мира. Я в группе по бизнес-развитию в WhatsApp здесь в Израиле, и мы делимся советами о том, как продолжать бизнес-развитие, когда нельзя встречаться или путешествовать. Конечно, приоритет — сохранить всех в безопасности и здоровье».
Bluetooth против RFID
Как объяснялось в статье 2018 года, систему, которую установила Kanfit, поставлял тель-авивский стартап Trekeye. Система состоит из Bluetooth-тегов (беспроводных), которые крепятся к сопроводительному документу каждой детали — то есть к рабочему заказу, который перемещается вместе с деталью.
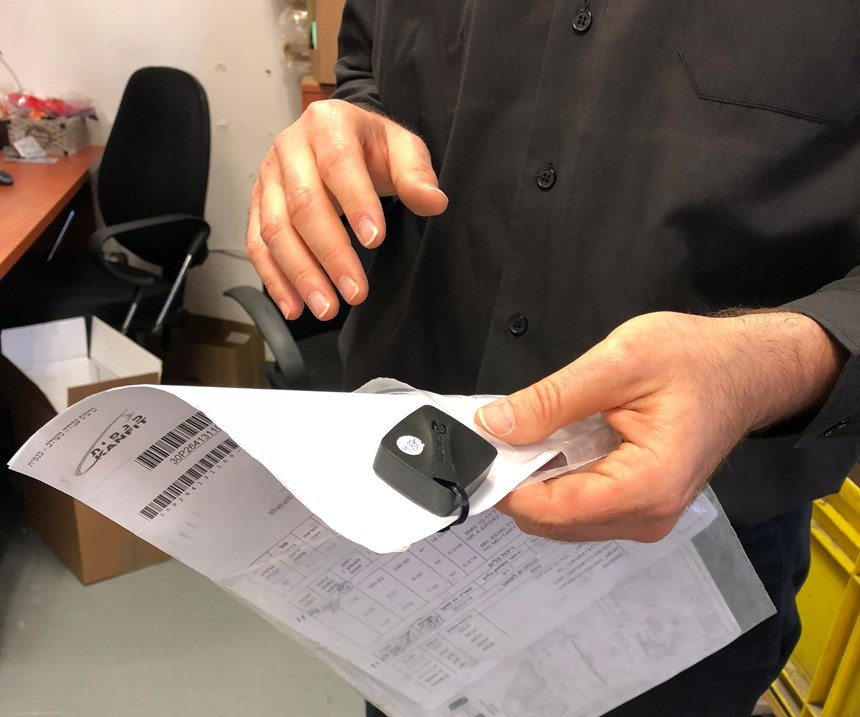
Когда рабочий заказ для детали печатается, тег к нему прикрепляется и доставляется в производство. Для композитных деталей следующие этапы могут включать автоматическое раскрой и комплектовку препрегов или сухих армирующих материалов, укладку, преформовку/дебалкинг, литье с переносом смолы (RTM) или вакуумное мешкивание и автоклавное отверждение, обрезку, неразрушающий контроль (НДК) и покраску. Обычно между этими этапами проводится множество проверок. Процессная цепочка может также включать сборку с мелкими и крупными металлическими деталями в более крупные модули. Производство таких модулей, включая установку различных систем (проводку, изоляцию, распределенное питание и т.д.) — растущий тренд для поставщиков первого уровня авиапромышленности. Когда процессная цепочка завершена и деталь/сборка готова к отгрузке, Bluetooth-тег снимается и повторно используется на новом рабочем заказе.
Файн объясняет, что это теги, а не датчики. «Тег не чувствует, а просто передает сигнал», — отмечает он. В данном случае каждый из Bluetooth-тегов передает свой серийный номер каждые 10 секунд. «Антенны принимают эти сигналы и триангулируют положение каждого тега», — говорит Файн. Последним компонентом системы является программное обеспечение, которое собирает данные, применяет алгоритмы для их анализа и реагирует тревогами и/или предлагаемыми действиями. Bluetooth-теги работают от батарей, но программное обеспечение оповещает, когда заряд батарей низок, а батареи служат более года.
Kanfit изучала возможность использования RFID-тегов, но поскольку они используют ради частоту (электромагнитные поля) для передачи данных, металл мешает сигналу. «У нас много металла в производственной среде», — объясняет Файн. «Поэтому нужно думать, где разместить RFID-антенны в здании, чтобы сигнал каждого тега всегда принимался. Если RFID-теги периодически не регистрируются, то весь поток данных подрывается. С нашими Bluetooth-тегами мы доказали 100% регистрацию. Мы бросали их вместе с металлическими деталями и ставили рядом с разными антеннами. Каждый раз система фиксировала 100% тегов».
Другое отличие, объясняет он, в том, что Bluetooth-теги активны — они сами посылают сигнал, тогда как RFID-теги обычно пассивны — их сигналы улавливаются только если они проходят рядом с соответствующей антенной. «С Bluetooth-тегами вы размещаете антенны там, где хотите, чтобы система сообщала о деталях», — говорит Файн. «Так что нет технологических ограничений, как у RFID-системы. Антенны можно разместить на стене, потолке или рабочей станции. Где их ставить и сколько использовать в зоне — вопрос требуемого разрешения. Например, в зоне ожидания достаточно одной антенны на потолке, а в зоне с несколькими технологическими операциями может потребоваться несколько антенн».
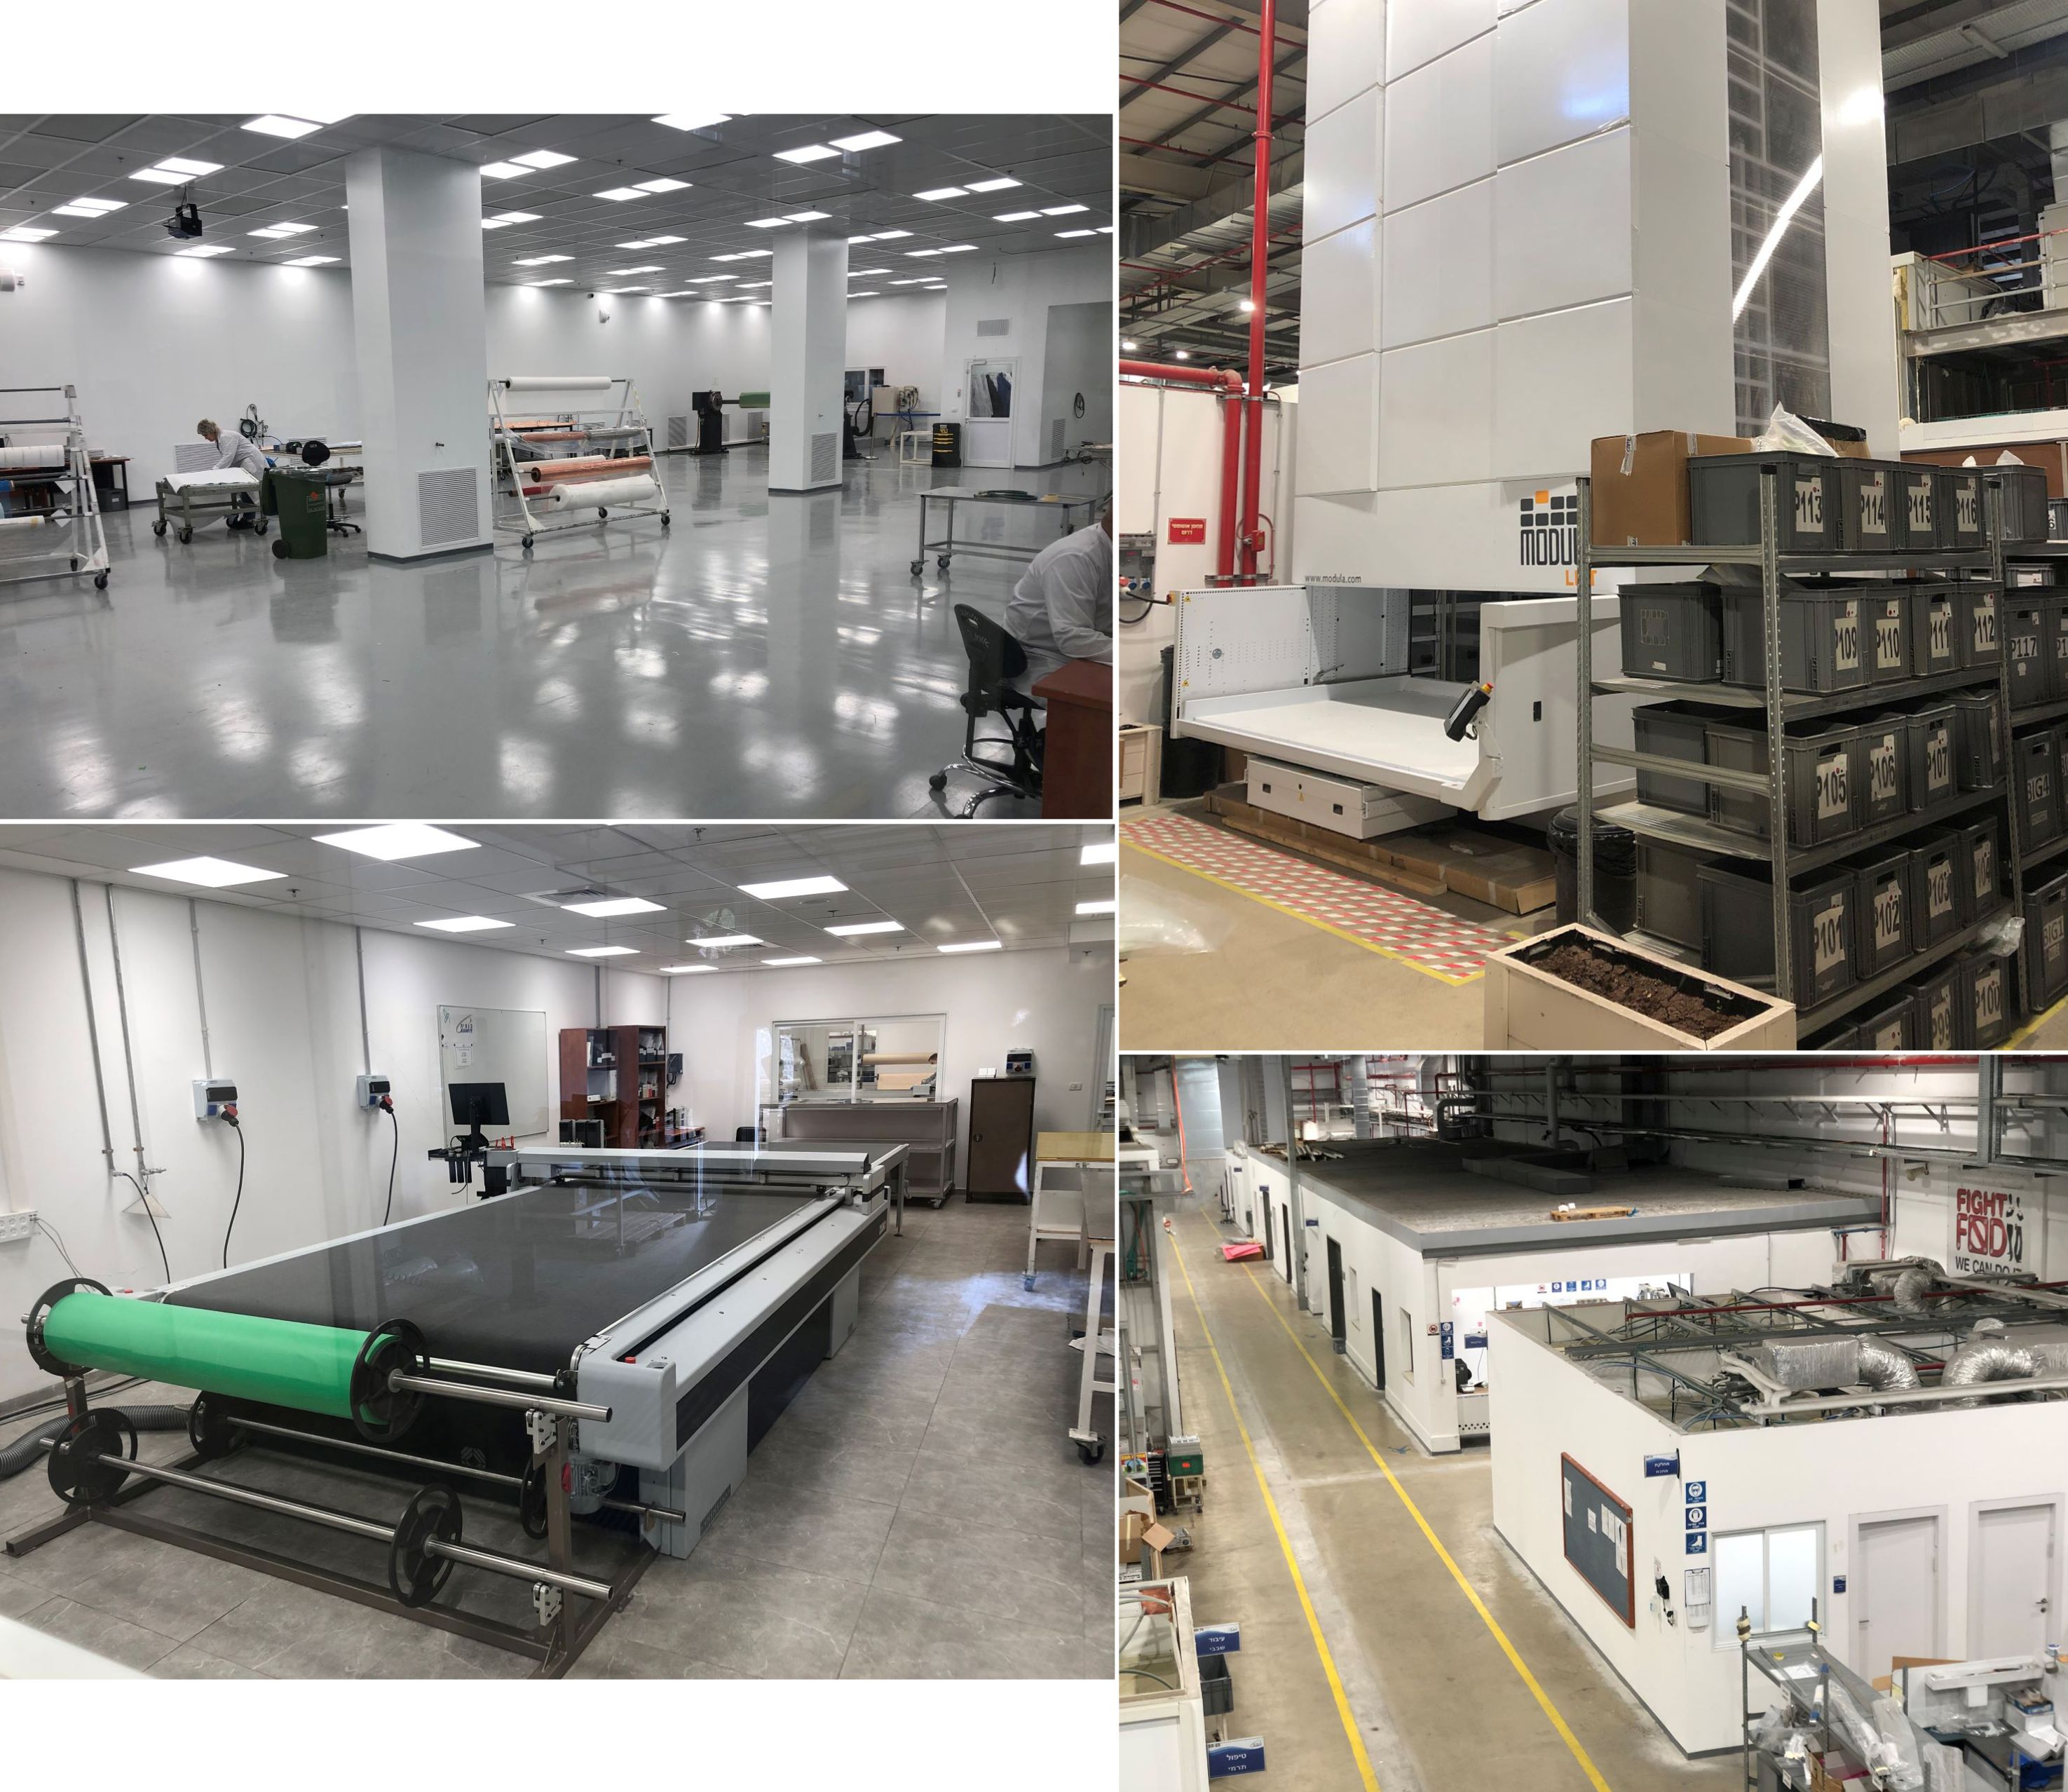
Одним из недостатков установленной Kanfit Bluetooth-системы от Trekeye является стоимость. «Есть много инфраструктуры», — говорит Файн, — «и эти Bluetooth-теги стоят доллары, а не центы, как RFID-теги». Также потребовалась значительная разработка, требующая присутствия разработчиков Trekeye на месте. «Они помогли нам разместить антенны так, чтобы собираемая информация была оптимизирована для наших целей», — объясняет он. «Они научили нас решать проблемы с перекрывающимися зонами антенн, чтобы система не путалась, когда один тег считывается двумя антеннами с одинаковой интенсивностью. Это был процесс».
Карты деталей и «спагетти-диаграммы»
После установки и запуска системы результаты включали карты деталей и «спагетти-диаграммы». «Наш IT-отдел постоянно держал открытой онлайн-карту системы», — объясняет Файн. «Когда рабочий искал деталь, он шел в IT, быстро находил деталь, а затем шел забирать ее на заводе. Было очень легко видеть, где находятся все детали».
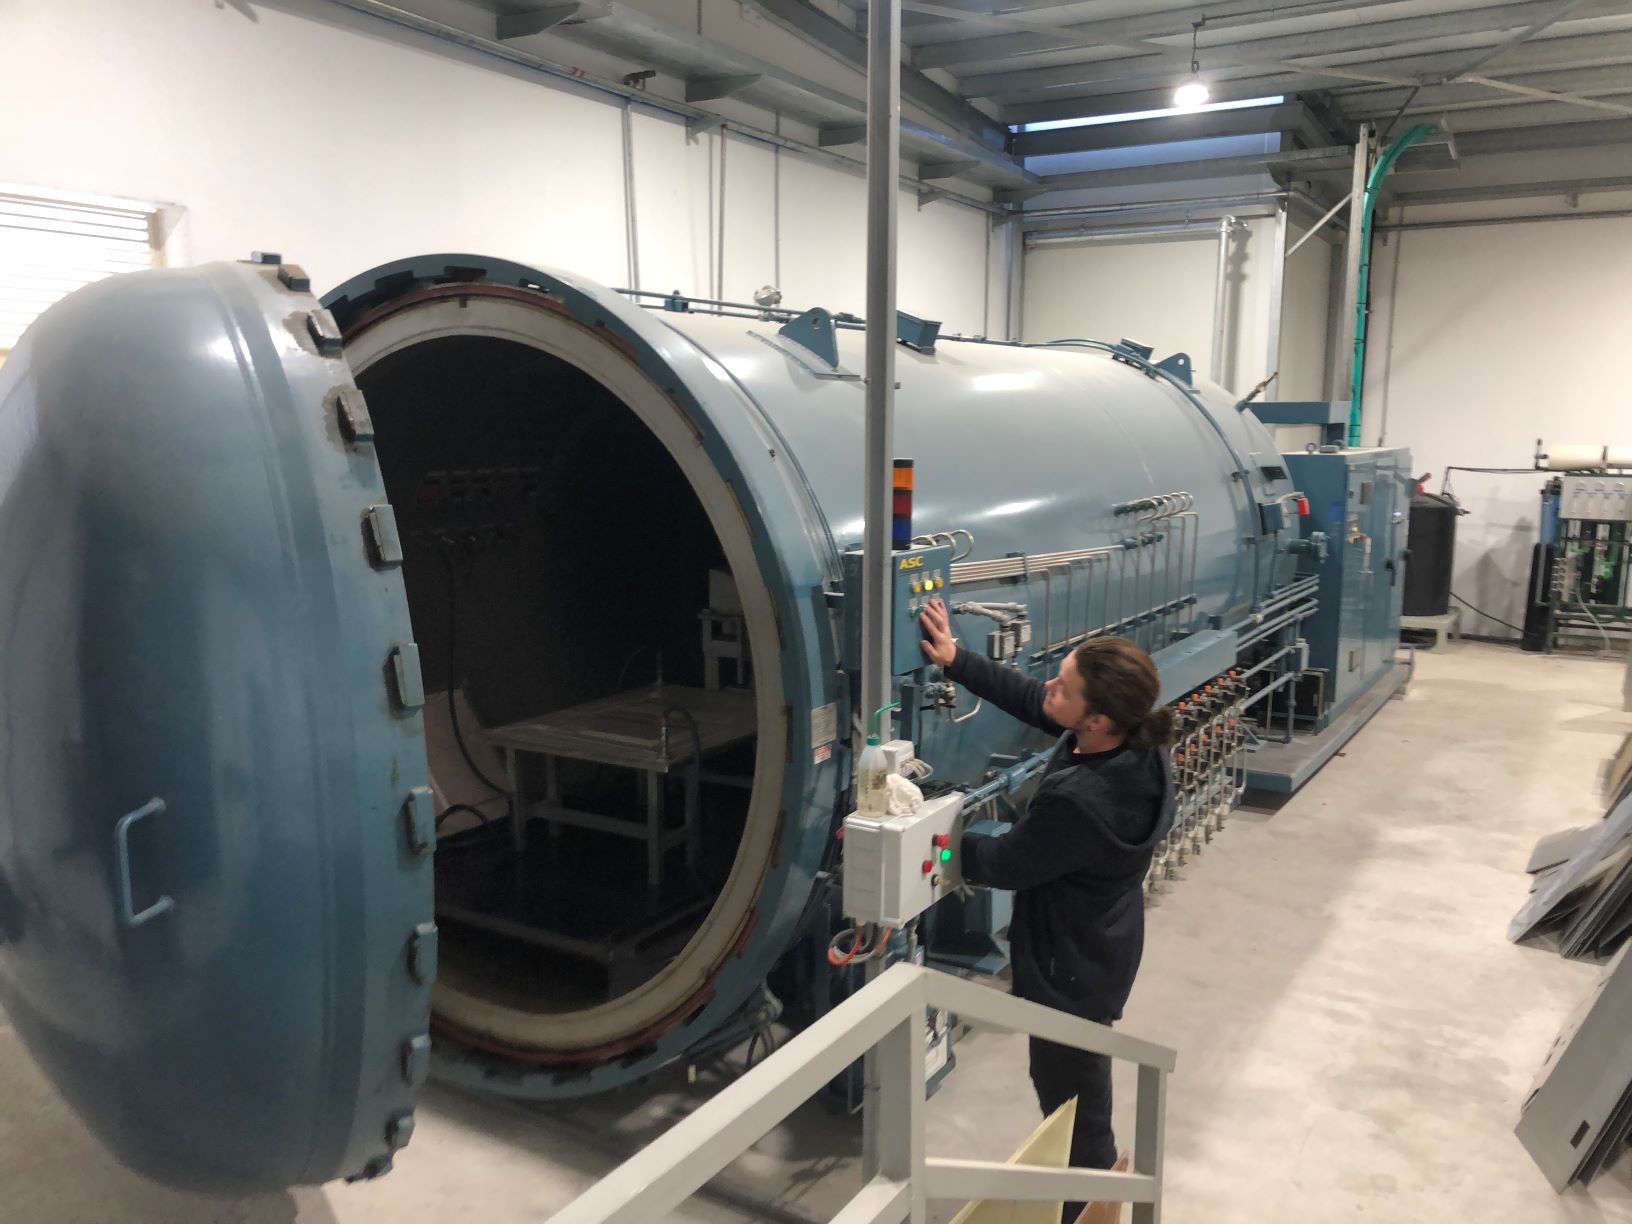
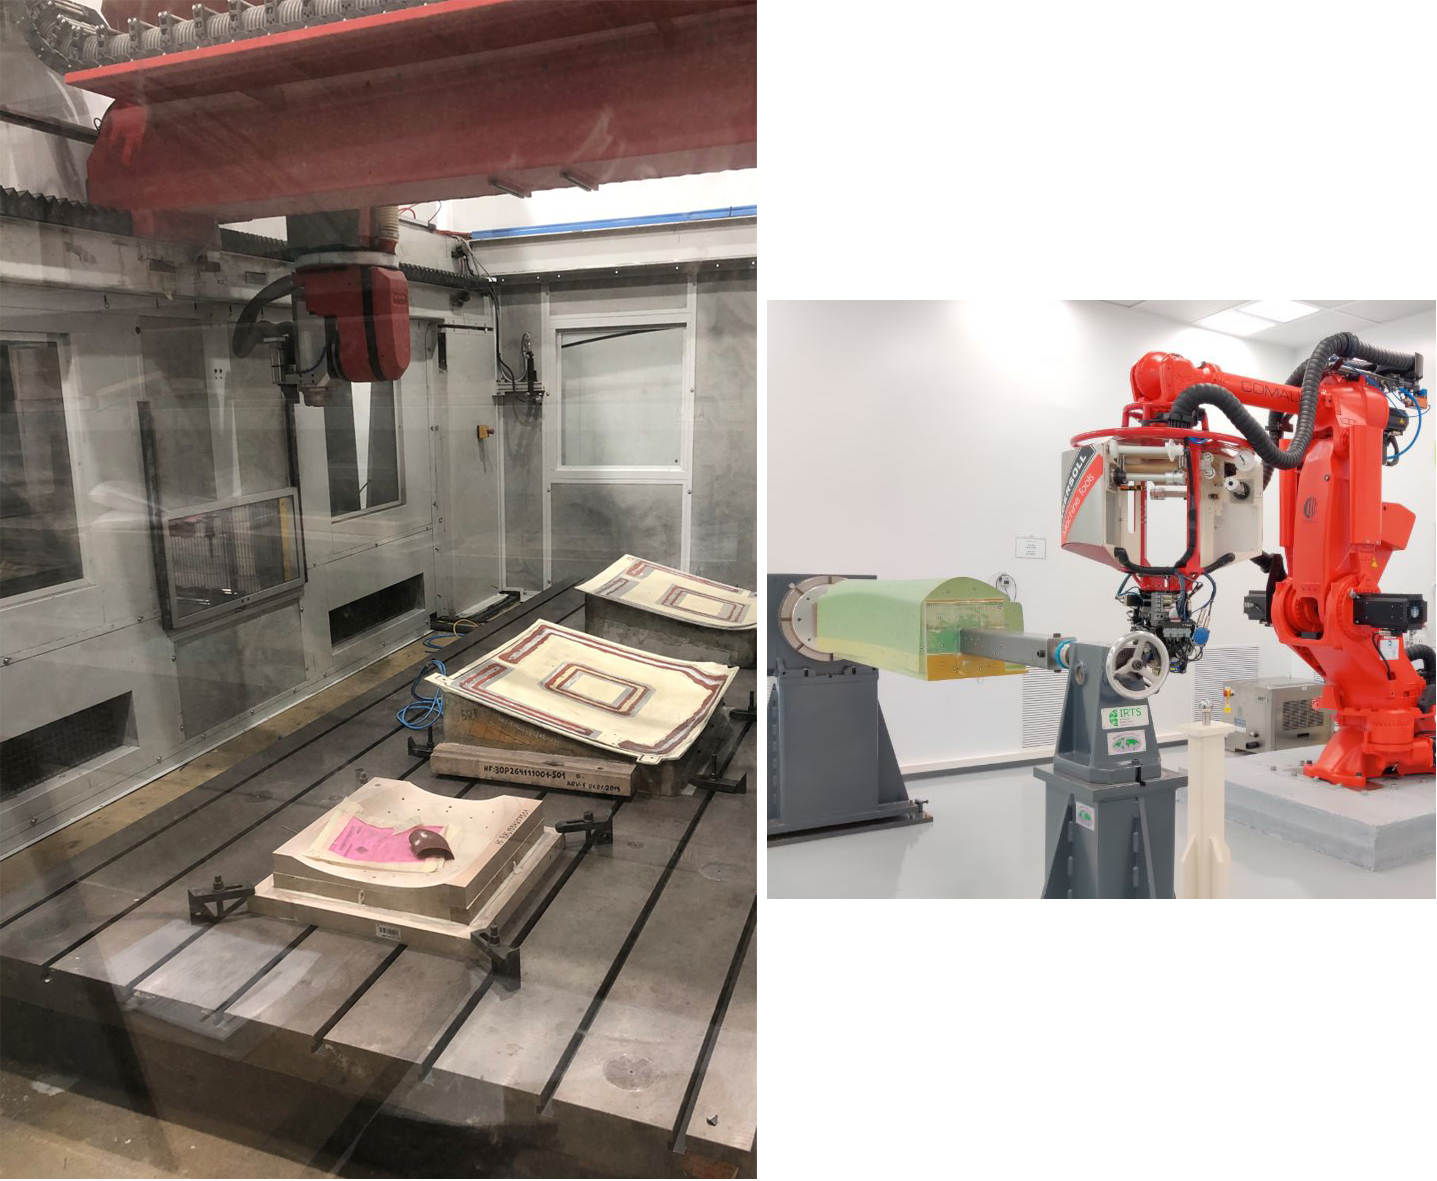
Он объясняет, что у Kanfit тысячи деталей по всему производственному полу (3000 открытых рабочих заказов каждую минуту), «и это не стандартизированная сборочная линия. Набор производимых деталей меняется, и некоторые детали требуют других операций, чем другие. Например, не каждая деталь проходит автоклав или механическую обработку. Когда видишь деталь, не всегда знаешь, находится ли она в правильном месте. Нужно проверить сопроводительную документацию детали, чтобы понять это».
Однако система Trekeye работала удивительно хорошо. «Хотя это была не дешевая система, окупаемость инвестиций (ROI) была очень быстрой», — говорит Файн. «У системы очень продвинутый ИИ. Он не ждал, пока деталь пропадет. Он отправлял SMS менеджеру: "Деталь ABC попала на неправильную станцию". Никакого ожидания. Система тревожил, когда деталь не следовала своему обычному маршруту».
Эти маршруты или пути деталей показаны на так называемых «спагетти-диаграммах». «Они показывают пути деталей через наш завод и процессные цепочки», — говорит Файн. «Мы начали видеть тенденции. Например, когда инженеры создавали рабочие заказы для деталей, они включали операции контроля согласно своим знаниям и опыту. Детали сначала шли на контроль, а затем на следующую станцию. Спагетти-диаграммы показывали, что можно изменить некоторые действия и сократить расстояние, которое проходят детали. Мы видели деталь, ходившую туда-сюда между отделами для множества операций. Тогда мы садились с инженерами и спрашивали: почему она ходит туда-сюда? Как сократить четыре раза до двух, например? В заказе это видно как строки, но увидеть пути на спагетти-диаграмме — это больше данных и визуализация этих данных, которая имеет реальное влияние».
«Это также помогло нам при переходе в наш новый, более крупный объект», — добавляет Файн. «Один из уроков — централизованно разместить отдел контроля качества в производственной зоне. Со временем, уверен, ИИ продолжит помогать нам лучше размещать станки и станции, даже когда наши детали и операции меняются. Он также может отслеживать инструменты».
Другой преимуществом является то, что Kanfit могла отслеживать, сколько времени деталь проводит на каждой станции. «Хотя мы еще не внедрили это, это могло бы сократить время, которое сотрудники тратят на ввод таких данных», — отмечает Файн. «У нас все еще есть ERP-система, в которую сотрудники вносят отчеты, но Bluetooth-теговая система давала лучшую детализацию о том, когда деталь входила и покидала станцию и т.д.».
Файн отмечает, что эти системы мониторинга деталей и инструментов не заменяют ERP, но должны быть с ним интегрированы для совместной работы. «Мы продолжаем развивать нашу ERP-систему внутри компании, потому что у нас крупные клиенты, и у каждого из них свои требования. Поэтому нам нужно много развивать нашу систему, чтобы предоставлять всю информацию, которую хочет каждый клиент». Но он видит силу Bluetooth-тегов/ИИ-технологии для улучшения этих систем и преимущество в дальнейшей эффективности, которое это дает.
Никакого ввода данных
Нужно ли было вводить много данных для каждой детали при создании рабочего заказа и прикреплении датчика? «Нет, это самая удивительная часть», — говорит Файн. «Никакого ввода данных. Это ИИ-система. Все, что она получала — это номера рабочих заказов. Они состоят из букв и цифр, но в том, как мы их придумываем и что они означают, есть своя логика. ИИ, должно быть, выучил это. Как только он начал собирать данные, он узнал, где должны быть детали. Например, все рабочие заказы "ABC" были только металлическими и никогда не предназначались для композитного отдела. Так что когда металлическая деталь по ошибке попадала в композитный отдел, система тревожил. Даже разработчики ИИ были удивлены, как быстро система обучалась. Мы изначально протестировали 100 деталей. Она выучилась на этой первой партии».
Файн объясняет, что именно для этого система и была разработана. Trekeye начала в больницах, работая с компанией по обслуживанию мобильных медицинских приборов, которая помогала поддерживать манжеты для измерения давления, термометры, мониторы и т.д. Та компания жаловалась, что тратит 80% времени техника по обслуживанию просто на поиск приборов, требующих обслуживания. «С этой системой техник заходил, подключался к системе и видел точно, где все приборы в больнице», — говорит Файн. «Дополнительным бонусом стало снижение краж. Всякий раз, когда кто-то выносил прибор, система тревожил, и сотрудник безопасности отправлялся забирать прибор».
Будущая реализация
К сожалению, Trekeye не пережила критическую стадию «Долины смерти» как стартап и больше не работает. «У нас есть все, чтобы система продолжала работать, кроме кого-то, кто бы за ней следил», — говорит Файн. «Для такой системы нельзя просто взять обычного IT-специалиста. Нужен кто-то очень компетентный в ИИ. Мы также только что переехали в новый объект и еще не перезапустили систему». Он искал другую компанию, делающую что-то подобное, но говорит, что пока не нашел ничего, что отвечало бы потребностям Kanfit. «Мы найдем способ вернуть ее в работу снова в ближайшее время», — добавляет он.
В чем же реальная польза? «Во-первых, то, что нельзя измерить, нельзя управлять», — говорит Файн. «Во-вторых, объем данных у нас такой огромный, даже для нас как небольшого завода, что мы перешли точку, когда один или несколько человек могут справиться со всеми этими данными. Я даже не могу представить, каково это для Boeing или Airbus. Нам нужно, чтобы машины общались друг с другом сейчас. Пусть они делают то, в чем хороши, а мы, люди, смотрим на общую картину и разрабатываем новые решения на основе того, что они могут нам показать».
Следите за новыми блогами о Composites 4.0 и статьей CW в июле.
Смола
- Проектирование промышленных IoT систем с RTI DDS Toolkit в LabVIEW 2017
- Управление осевым расширением вала: эффективные стратегии подшипников для высокотемпературного оборудован…
- Аддитивное производство композитных материалов: новые горизонты для авиации и обороны
- Braskem и УИЧ развивают технологию превращения CO₂ в эко-этилен для полиэтилена
- Преодоление разрыва: как ERP и MES системы адаптируются к промышленной IoT-революции
- Навигация Black Friday 2020: стратегии для справления с натиском и «безумным четвергом» производителей
- TxV Aero Composites получает сертификацию AS9100, повышая стандарты авиационного качества
- Composites One и IACMI проведут двухдневный мастер-класс по передовым композитным технологиям
- Продвижение 3D-печати: производство композитов с непрерывным волокнистым усилением
- ИИ и робототехника в мультиинспекционных системах для безупречного производства