



Революционные композитные педали тормоза: легкие, прочные, экономичное производство в Boge Rubber & Plastics
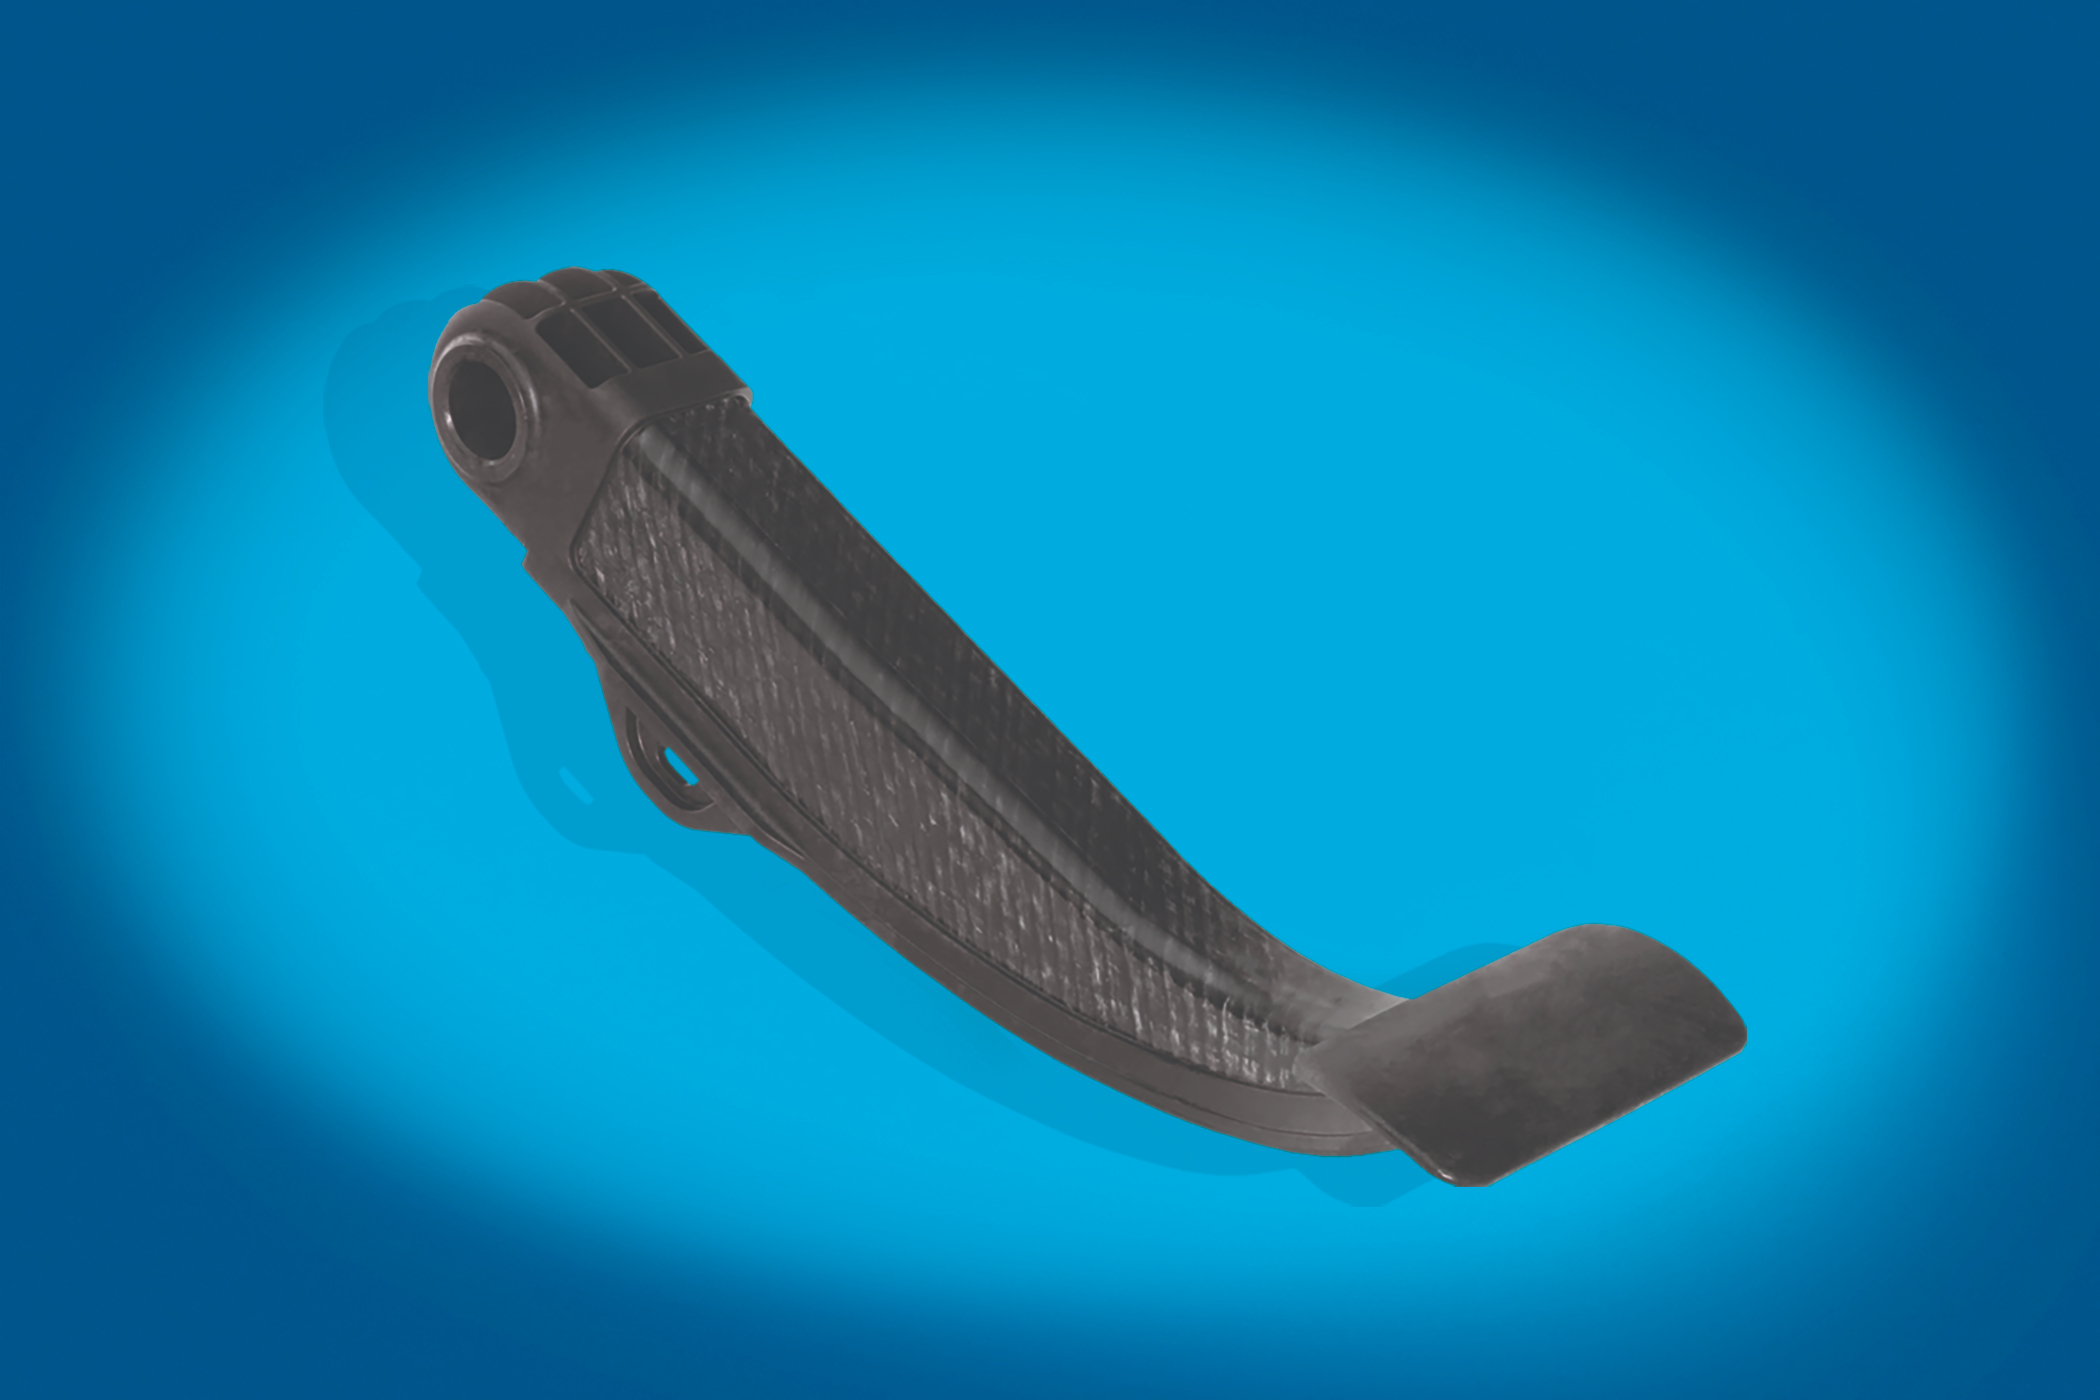
Tier 1 Boge Rubber & Plastics Group (Дамме, Германия) производит то, что, как они говорят, самые легкие, наименее затратные и самые прочные полностью композитные педали тормоза в мире, и первые в коммерческом производстве. Как детально описано в январском FOD (см. «Термопластиковая композитная структура заменяет металлы на педалях тормоза, критичных для безопасности»), поставщик в настоящее время производит четверть миллиона педалей тормоза в год для четырех автомобильных платформ, производимых немецкими автопроизводителями, и система может производить до 1 миллиона педалей ежегодно. Это значительно, потому что педали структурны, требуются для выполнения тех же строгих требований производительности, что и существующие сталь и алюминий, и дизайны включают три разных типа стекловолокнисто-усиленных термопластиковых композитов.
Три материала увеличивают эффективность волокна
Чтобы держать педали легкими, тонкими, экономичными и способными соответствовать сложным OEM спецификациям, Boge использует непрерывное стекловолокнистое органошит как оболочевую структуру для несущих основные нагрузки детали, которые могут быть высокими как 3000 ньютонов. Органошит заготовки поставляются предварительно разрезанными по размеру, с двумя или тремя слоями, полностью консолидированными поставщиком Lanxess Deutschland GmbH (Кёльн, Германия). Для усиления основных путей нагрузки на органошит заготовке, Boge добавляет полосы унинаправленных (UD) стекловолокнистых лент (поставляемых Celanese Corp., Ирвинг, Техас, США) в ориентациях и укладках, основанных на результатах КЭ симуляции. Для этого Boge использует ПО, которое оно модифицировало, и материальные карты, которые компания разработала с поставщиками на основе кривых напряжение/деформация, измеренных для каждого материала под температурой и влажностью, специфицированными OEM клиентами. Для добавления функциональной геометрии, Boge использует овермолдинг коротковолокнистых композитов (от множественных поставщиков) для обеспечения структурных ребер и крепежных элементов.
Все материалы имеют матрицы предварительно окрашенного черного полиамида 6 (PA6), прочный полимер, широко используемый в автопромышленности. Должны OEM спецификации требовать такового, Boge также имеет опцию использовать более высокотемпературный, менее гигроскопичный PA6/6 матрицу в овермолдинг компаунде, так как оба полимера достаточно похожи для сцепления друг с другом. Используя три разных типа композитов с стеклянным армированием в трех разных формах, Boge способен размещать волокно точно там, где нужно для соответствия требованиям производительности, избегая переинженеринга. Эффект переноса этого гибридного композитного подхода заключается в том, что он снижает использование материалов, номинальную толщину стенки, время цикла и общую стоимость детали.
Шаги процесса и критерии оборудования
Партнерируясь с разработчиком линий автоматизации/сборки M.A.i. GmbH & Co. KG (Кронах, Германия), Boge разработала трехшаговый производственный процесс, который быстрый, эффективный и производит качество-проверенные детали при доступных затратах. В проектировании процесса и оборудования у команды было несколько требований. Во-первых, чтобы держать стоимость детали низкой, компании нужно было держать общее эффективное время цикла около ~1 минуты. Достижение этого потребовало бы автоматизации для обеспечения плавного движения материалов через производственную ячейку.
Во-вторых, пока органошит заготовки поставляются предстакированными, полностью консолидированными и предразрезанными по размеру (контурированными), требования различных дизайнов педалей означали, что команде нужна гибкость для резки, ориентации и размещения полос ленты разной длины в разных локациях и направлениях для усиления основных путей нагрузки органошит оболочки. Снова, чтобы держать затраты низкими, был спроектирован беспокойный процесс укладки ленты для предложения высокого уровня гибкости и контроля, а также скорости.

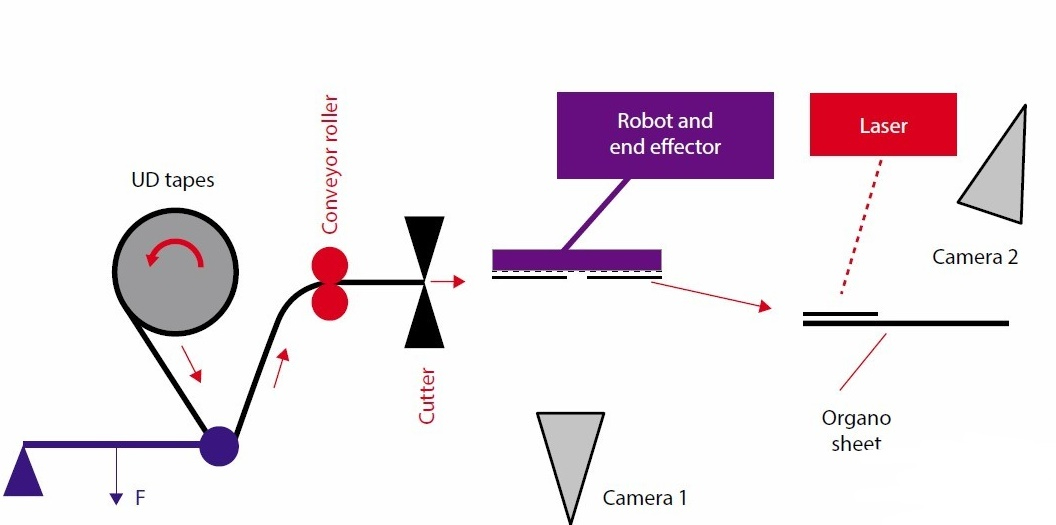
В начале процесса производственная ячейка держит два стека предразрезанных органошит заготовок в кассетах и четыре крейла UD лент одновременно. Сначала робот подбирает контурированную заготовку органошит и перемещает ее на рабочую поверхность. В то же время UD лента подается и режется до требуемой длины. Полосы затем размещаются на вакуумном поясе, который держит их на месте по мере продвижения конвейера. Далее робот с вращающимся pick-and-place блоком (концевым эффектором) забирает одну полосу за раз с вакуумного пояса и камера проверяет каждую полосу на качество, размер и позицию. Когда все четыре куска были подняты, робот движется к рабочему пространству и начинает размещать одну полосу за раз на органошит заготовке в локации и позиции, определенной изображением-базированной коррекцией позиции. По мере позиционирования каждой полосы, она предотвращается от смещения множественными точечными сварками, созданными лазером. Тем временем больше ленточных полос режутся и размещаются на вакуумном поясе и процесс повторяется до тех пор, пока все ленты, требуемые для данного дизайна педали тормоза, не будут сложены и приварены в правильной позиции на органошите.
Система, производящая этот адаптированный-волокнистый бланк, 100% численно контролируемая, с каждым аспектом операции полностью программируемым для максимальной гибкости. На каждом шаге камеры или другие сенсоры, которые подключены к онлайн системе контроля качества (QC) системы, обнаруживают все края и позиции ленточных полос и органошит оболочки и сравнивают геометрические данные для этих материалов против известных параметров для обеспечения каждого материала позиционирован там, где он должен быть.
Чтобы держать производственные скорости высокими, адаптированный-волокнистый бланк затем движется в инфракрасную печь для нагрева обоих материалов непосредственно перед драпировкой/преформованием/консолидацией лент на органошит. Специальный антиоксидантный пакет в смольных системах ленты и органошит предотвращает термический ущерб. Далее горячий бланк быстро перемещается в драпировочную/преформовую полость, где высокое давление используется для формирования бланка в U-образную форму, обеспечивая высококачественную поверхность. Система QC снова мониторит качество консолидации и преформования через время, температуру и давление.
Наконец, все еще теплый и драпированный преформ шаттлуется в инъекционную форму, где он овермолдируется коротковолокнистым/ПА компаундом для создания дополнительной геометрии, такой как сложная ребрая структура на нижней стороне. После де-молдинга быстрая автоматизированная обрезка и визуальная инспекция выполняются. Никакой покраски или другой поверхностной финиш не требуется. Финальный размер педали примерно 350 x 90 x 60 миллиметров. Перед покиданием производственной ячейки уникальный QR код прикрепляется к каждой педали для связи ее обратно к производственным и материальным данным для этой педали в системе качества. После сборки функциональный тест педали в ее кронштейне и финальная роботизированная инспекция выполняются. Предполагая, что блок проходит, другой QR код прикрепляется к завершенной сборке педали тормоза для обеспечения полной трассируемости каждой педали и дополнительных компонентов перед отгрузкой к OEM.
Потому что педали тормоза — детали, критичные для безопасности, и должны соответствовать требовательным OEM производительности, а также качественным требованиям, Boge и ее партнеры построили множественные fail-safe механизмы в Industry 4.0-соответствующую систему QC для быстрой и точной верификации, что спецификации были выполнены на каждом шаге процесса. Данные QC хранятся и каждая педаль получает уникальный идентификационный номер в форме QR кода для обеспечения 100% трассируемости всех материалов, смен и процессных условий, вовлеченных в производство той детали.
Полностью композитные педали тормоза, которые производит Boge, примерно в два раза легче педалей в металле. Они также улучшают тактильные ощущения вождения для потребителей, 100% перерабатываемы в конце жизни и соответствуют или превышают требование прочности для действующей стали.
Смола
- Топ методов композитного производства для 2024 года
- Криогенное дефлешинг и дебарринг: точное, экономичное удаление облета для пластмасс
- Porsche Taycan представляет первую полностью пластиковую педаль тормоза, снижая вес на 50%
- Solvay усиливает производство термопластиковых композитов на новом объекте в Гринвилле
- Oribi представляет на 50% легче термопластичные колёса для UTV
- Qorad: новый FRP обшивка революционизирует жилую облицовку
- Арканзасский HIA Velo: создание прочных велосипедов из углеродного волокна
- Внутри производства CMC в GE Aviation: от карбида кремния к композитным деталям
- 4 критичных навыка оператора пресс-сгибателя для качественных деталей
- Ключевые знания, которые должен владеть каждый оператор пресс-брейка