



Революция педалей тормоза: термопластиковые композиты заменяют металл для беспрецедентной безопасности и производительности
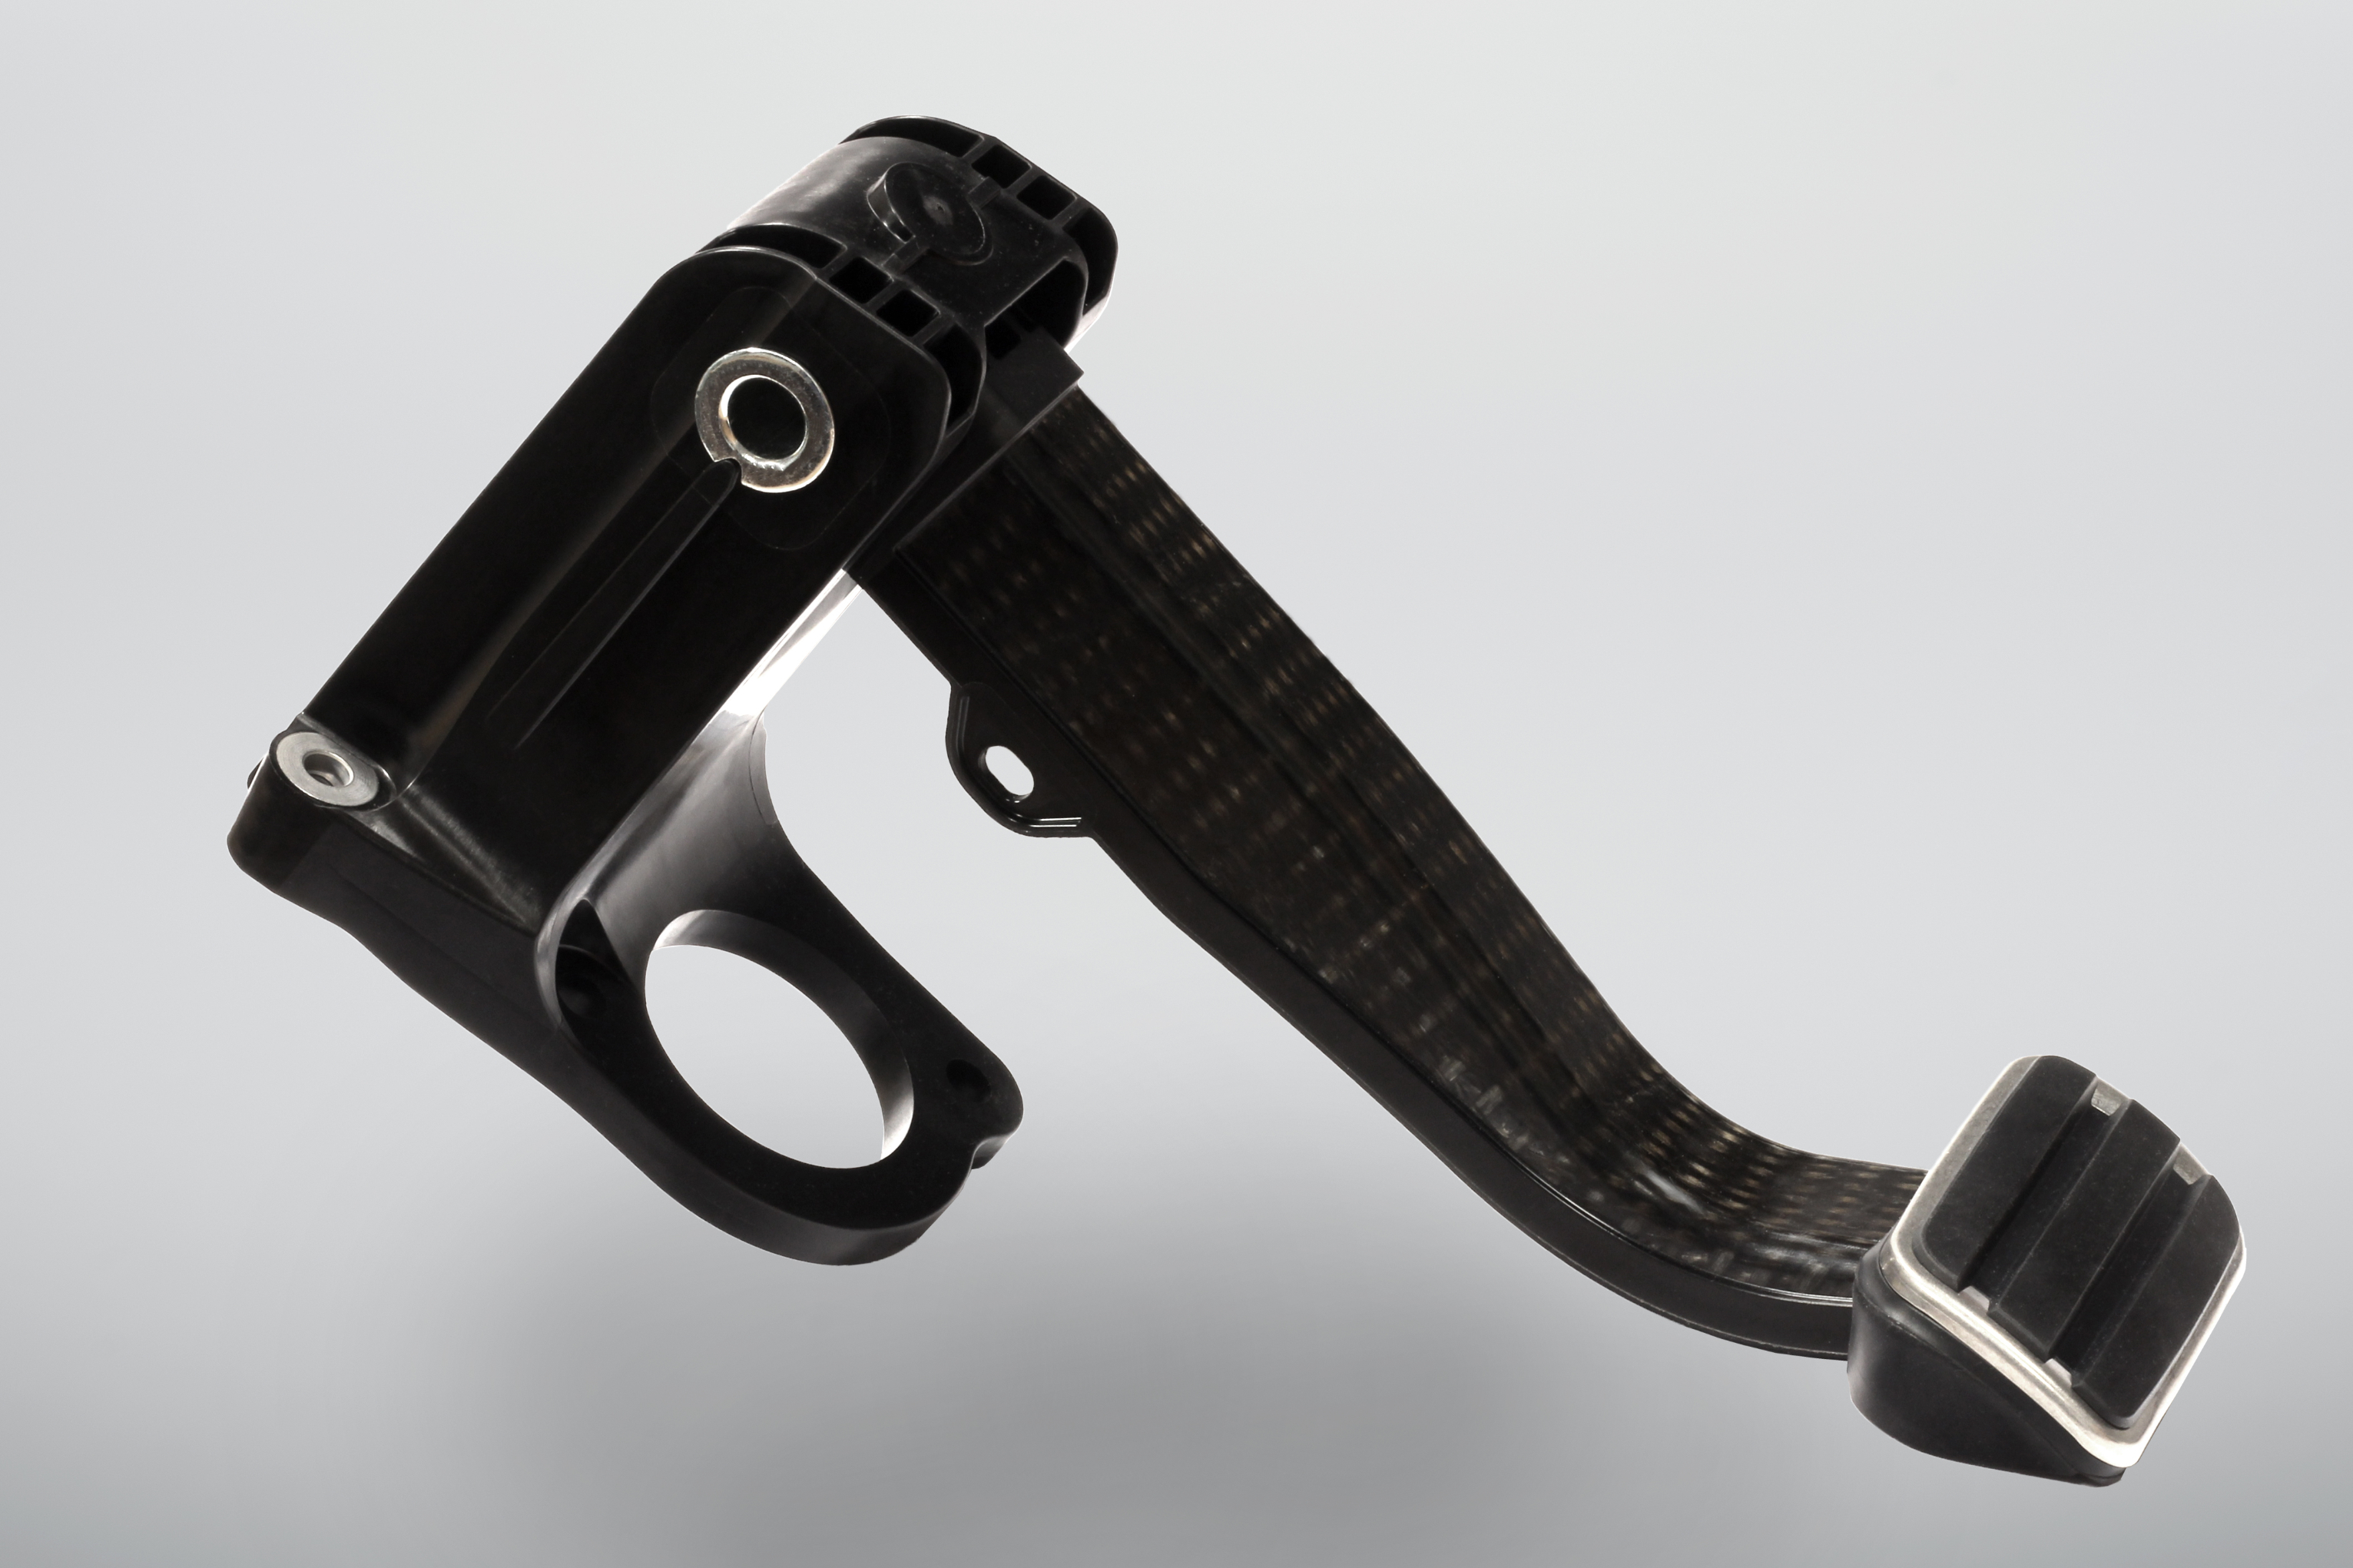
Автомобильная индустрия конвертировала педали газа из металлов в инъекционно формованные коротковолокнистые термопластики в 1990-х. Однако педали тормоза — будучи компонентами, критичными для безопасности, с сложными требованиями к жесткости, прочности и крутильной нагрузке — заняли гораздо больше времени для конвертации. Tier 1 автомобильный поставщик Boge Rubber & Plastics Group (Дамме, Германия) говорит, что это первый поставщик, выполнивший требовательные OEM производительности и стоимостные цели для педалей тормоза в термопластиковых композитах. Уникальный дизайн, три разных материала и беспокойный производственный процесс позволяют компании производить педали, которые сильнее, жестче, легче и дешевле.
Нахождение ниши, которая считается
Boge — разработчик и производитель продуктов для демпфирования вибраций и креплений пावरтрейна/шасси, а также легких пластиковых модулей и педальных коробок (включая комбинации педалей тормоза, сцепления и газа) для автоиндустрии. Она производит автомобильные компоненты в непрерывном волокне органошите с коротковолокнистыми овермолдинг компаундами с 2008 года. Она добавила унинаправленные (UD) термопластиковые ленты в микс в 2018 году. Через непрерывную процессную инновацию время цикла и затраты были снижены и бизнес увеличился.
«В 2015 году мой босс пришел ко мне и сказал: "Эти изменения, которые ты сделал, хороши, Даниэль, но было бы хорошо, если бы ты мог найти более крупный рынок с производственными объемами, которые действительно считаются"», — вспоминает д-р-Инг. Даниэль Хэффелин, старший менеджер/головной легкой команды в Boge Global Innovation Center. Команда инженеров Boge приняла вызов и мозговала, как увеличить эффективность волокна для снижения затрат и получения больше бизнеса.
«Органошит — отличный продукт, но вы должны использовать его правильно, только там, где нужно», — объясняет Хэффелин. «Мы уже сделали наш производственный процесс очень лайновым, так что мы не выиграли бы много, пытаясь снизить время циклов дальше. Мы рассудили, что лучший способ снизить стоимость — снизить количество бесконечного волокна, которое мы используем, используя это волокно более эффективно».
Просто делая педали меньше или тоньше тоже не сработало бы, потому что есть практические ограничения на размер и форму педали тормоза, не говоря уже о сложных спецификациях производительности, связанных с ее критичностью для безопасности. Что имело больше смысла — найти способы лучше контролировать ориентацию волокна для оптимизации локальных свойств в областях детали, которые видели наивысшие пиковые нагрузки, предоставляя возможности снизить толщину стенки в менее критичных областях.
«Мы искали способ локально "направлять" волокна, чтобы мы могли размещать их именно там, где нам нужно для поддержания жесткости и прочности», — добавляет д-р Торстен Бремер, генеральный директор Boge Rubber & Plastics Group. «Мы знали, в принципе, это было возможно, потому что мы уже рассматривали pick-and-place машины, используемые в спортивных товарах и медицинских, но они были слишком дорогими. Тогда мы решили, что нам нужен новый процесс».
«Мы уже работали с немецким OEM для нахождения способов сделать полностью композитные педали тормоза, соответствующие их производительности и стоимостным требованиям», — вспоминает Буркхард Тиманн, исполнительный вице-президент, лидер продуктовой линии — Пластики, Boge Plastics & Rubber Group. «Мы сказали нашему клиенту: "Мы разработаем новый процесс с UD лентами и органошитом". Они сказали нам: "Если вы можете снизить массу и стоимость дальше, мы сделаем это". Это была наша отправная точка. Мы дали большое обещание в 2015 году, что мы сможем доставить полностью композитную педаль тормоза, которая была дешевле, легче и могла быть произведена в высоких количествах. Это заняло три года, чтобы проработать детали и доставить наши первые продукты».
Направление волокна
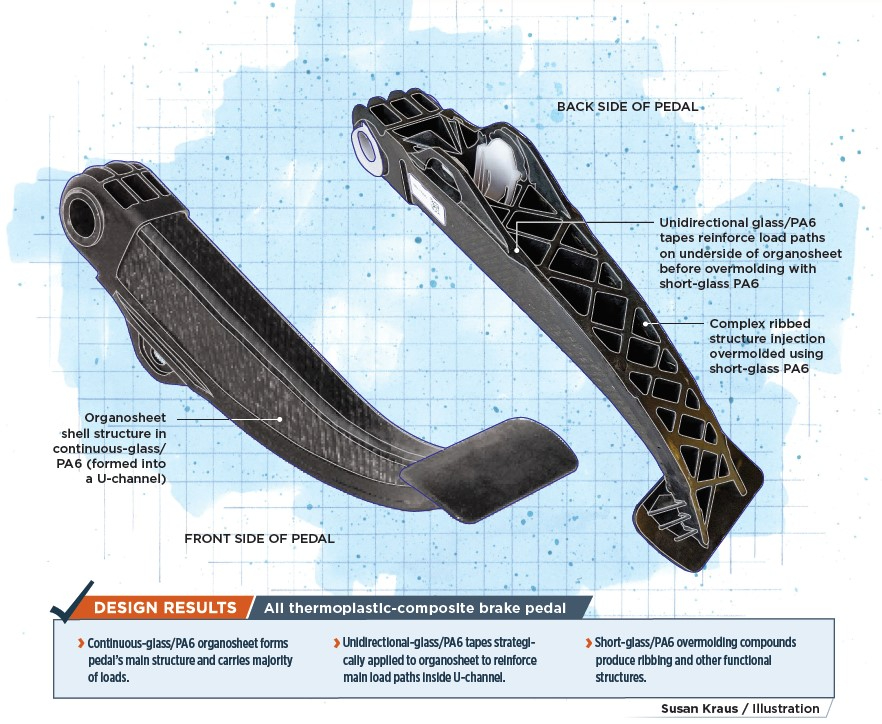
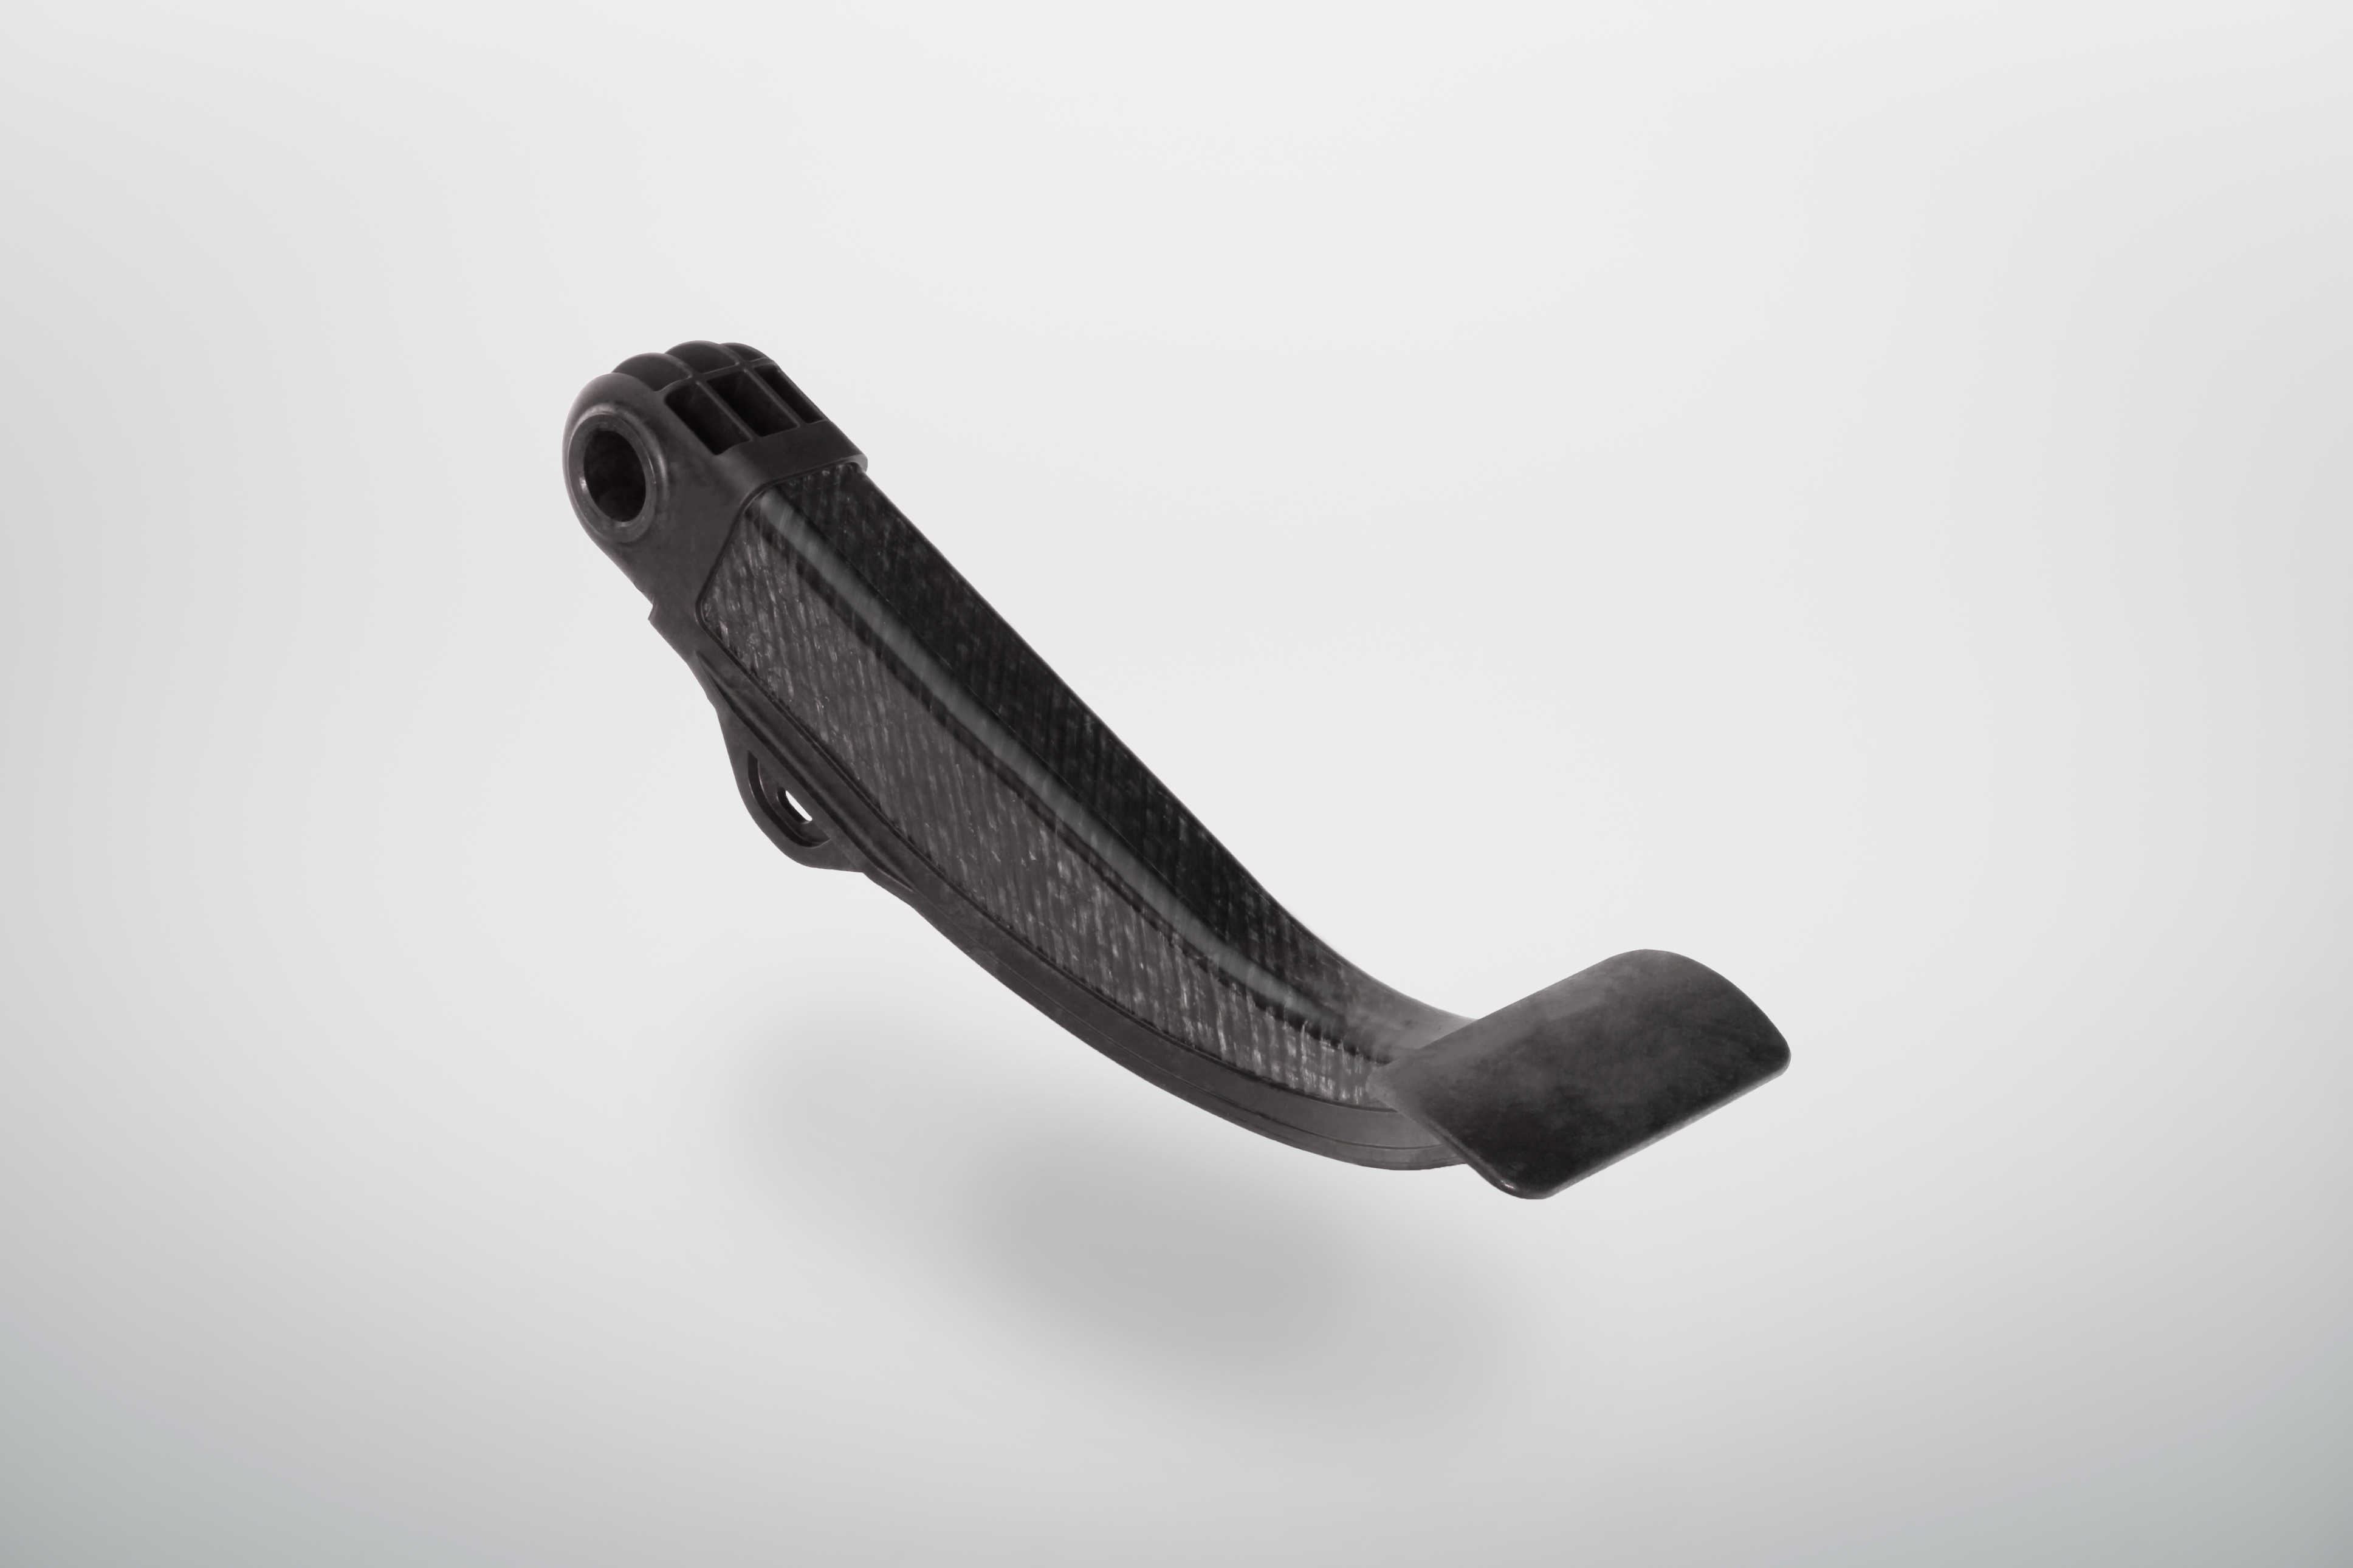
Композитные педали тормоза должны соответствовать тем же спецификациям производительности, что и педали в действующей стали или алюминии. Это включает специальные требования к режиму отказа с нагрузками до 3000 ньютонов и сталь-подобное дефлектирование при максимальной нагрузке. Учитывая эти требования и ограниченное упаковочное пространство, доступное, основная оболочевая структура педали, несущая максимальные нагрузки, требует непрерывного волокнистого усиления. Следовательно, команда решила использовать органошит для формирования позвоночника педали. UD ленты затем использовались для локального увеличения жесткости/прочности и усиления внутренних стенок во время пиковых стрессов в области детали, которая впоследствии была бы согнута в U-образный канал во время преформования. И в областях, где функциональная геометрия как ребра была нужна, коротковолокнистый овермолдинг компаунд был специфицирован. Команда чувствовала, что этот гибридный подход увеличит эффективность волокна, снижая использование материалов, среднюю толщину стенки и время цикла.

Команда начала интенсивную симуляционную работу для оптимизации локаций волокна во время производства. Фундамент для работы Boge был основан на 2011-2014 публично финансируемой немецкой исследовательской программе SoWeMa (Software, Tools, and Machine Development for a Fully Automatic and Closed Lightweight Manufacturing Chain).
«Исследование SoWeMa покрыло многие вопросы, которые мы бы задали год позже для нашего собственного предприятия», — объясняет Хэффелин. «Потому что дизайн часть основного ноу-хау Boge, мы начали с фундаментов программы SoWeMa и построили наши собственные КЭ (конечный элемент) симуляционные возможности для анизотропных укладок структур».
Одна область фокуса была комбинированная топологическая оптимизация для укладки ленты и ребрастой структуры. «Мы создали итерационный цикл для оптимизации размещения лент и адаптации ребрастой структуры соответственно, так как оба связаны вместе через жесткость и прочность детали», — продолжает, К. Зибе, FEA-инженер, CRRC Innovation Center. «Поскольку материальная комбинация UD лент, органошита и коротковолокнистых материалов уникальна и их применение привязано к конкретному окну влажности и температуры, мы построили свои собственные материальные карты для более точной характеристики того, как эти материалы вели бы себя во время физического тестирования».
Boge специфицировала слой структуру и волокнистую архитектуру для каждого материала на основе результатов симуляции и данного дизайна педали. Lanxess Deutschland GmbH (Кёльн, Германия) поставляет органошит в объемных долях волокна (FVF) 45-50%. UD термопластиковые ленты с FVF 55-60% поставлялись Celanese Corp. (Ирвинг, Техас, США). Коротковолокнистые инъекционные компаунды для этого применения, при 40-60% волокнистой весовой фракции (FWF), поставлялись множественными источниками. Все материалы черные и имеют либо полиамид 6 или 6/6 (PA6, PA6/6) матрицу. Для соответствия клиентским спецификациям PA6 является дефолтной смолой для всех трех композитных типов. Однако, в зависимости от уровней влажности и температуры во время производства, а также пространственных ограничений и геометрии педали, Boge также может использовать PA6/6 для овермолдинг смолы, так как два полимера достаточно похожи для хорошего сцепления.
Трехшаговое производство
Параллельно с дизайном команда работала над трехшаговым производственным процессом. В первом шаге адаптированный-волокнистый бланк создается использованием предразрезанного и предконсолидированного органошита как стабильной базы на которой стратегически приваривают полосы UD ленты, выровненные к путям нагрузки, для усиления оболочевой структуры детали. Во втором шаге бланк перемещается и последовательно нагревается, консолидируется и формируется/драпируется. В третьем шаге он овермолдируется коротковолокнистым компаундом для создания ребрастой структуры.
Для достижения быстрых времен циклов роботизированная обработка была данной для этой системы. Ключевая процессная особенность, которую команда хотела включить, была гибкость размещения лент любой длины, в любой ориентации и в любой позиции на одной стороне органошит оболочки и лазерной приварки тех лент к оболочке, так что они не смещались в последующих шагах.
Другое решение, которое команда приняла, было не предконсолидировать адаптированный бланк немедленно после укладки, а непосредственно перед драпировкой/преформованием и овермолдингом. Команда рассудила, что материал в любом случае должен быть перегрет во время драпировки/преформования и для стоимоэффективности они должны держать общее время цикла близко к 1 минуте. Следовательно, Boge нагревает и консолидирует бланк непосредственно перед драпировкой/преформованием используя быстрое повышение температуры в комбинации с высоким давлением для создания сильной механической связи между лентой и органошитом. Нагрев останавливается и температура детали начинает падать, пока все еще горячий консолидированный бланк движется в драпировочную полость перед тем, как он снова перемещается и овермолдируется с ребрами и другими функциональными особенностями во второй полости. Сильные механические связи, с верифицированным проникновением полимерных цепей, достигаются между всеми тремя материалами. Никакой пост-молдинг финиш не требуется.
Для соответствия качественным требованиям для этих критичных для безопасности деталей, команда также разработала быструю, точную и Industry 4.0-соответствующую систему, использующую зрение, силу, время, давление и температурные сенсоры, проверяющие материал на каждом шаге производственного процесса. Система затем хранит эти данные и связывает их обратно к уникальному идентификационному номеру каждой педали. Это обеспечивает 100% трассируемость всех материалов, смен и процессных настроек, вовлеченных.
Достижения к настоящему времени
Беспокойный, полностью автоматизированный и качественно-контролируемый процесс Boge сделал шаг от прототипа к высокообъемному серийному производству в 2018 году. Производя новую педаль примерно каждую минуту, текущая производственная ячейка может производить до 1 миллиона деталей в год. Полностью композитные педали используют на 33% меньше органошита, чем ранние дизайны, и номинальная толщина стенки упала с 3 до 2 миллиметров. Педали также на 50-55% легче, но соответствуют или превышают требования прочности для стали. Более легкие педали улучшают тактильные ощущения вождения для потребителей и вся система 100% перерабатываема в конце жизни. С текущим процессом композитные педали на стоимостной паритет с алюминием и слегка выше стоимости стали. Другие автомобильные, а также спортивные товары применения в разработке.
Что держит будущее, по мере того как автопроизводители сдвигают ресурсы к флотовой электрификации? «По мере того как drive-by-wire [электромеханические актуационные системы] и электрификация пावरтрейна становятся более распространенными, педали газа могут уйти, но педали тормоза останутся», — рассуждает Хэффелин. «Однако мы, вероятно, увидим большую интеграцию электроники, включая сенсоры, в педали тормоза. Это существенно увеличит сложность детали, делая композиты еще БОЛЕЕ конкурентоспособными, чем металлы».
Использование материалов, шаги процесса и критерии оборудования объяснены более детально вsequent статье CW за январь 2021 года, «Bespoke process produces composite brake pedal every minute».
Смола
- Длинноволокнистый нейлон Avient заменяет алюминий в корпусе мотора Bettcher, снижая вес и стоимость
- Lanxess запускает 100% натурально-волокнистый термопластиковый композит — легкий, высокопроизводительный Tepex биок…
- Solvay усиливает производство термопластиковых композитов на новом объекте в Гринвилле
- Oribi Composites и Packard Performance представляют первые термопластиковые композитные колеса UTV — на 50% легче, ультра-прочные
- Hexcel и Arkema запускают HAICoPAS для революции в углеродно-волокнистых термопластичных композитах
- INEOS Styrolution расширяет производство новым сайтом для передовых термопластичных композитов StyLight
- Xenia запускает XECARB 11: передовые композиты полипропилена с коротким углеродным волокном
- Термопластиковая композитная труба готова революционизировать глубоководные операции
- NCAMP в NIAR завершает полную квалификацию ленты TenCate Cetex TC1225 T700GC 12K T1E
- TenCate объявляет о создании бразильского консорциума SPIRIT по термопластиковым композитам