



Индустриализация 3D печати непрерывного волокна в Дельфте: достижения и производственные успехи
3D печать непрерывных волокнисто-усиленных композитов продолжает расширяться и продвигаться вперед. Многие новые компании и разработки появились с тех пор, как Markforged анонсировал принтер Mark One для непрерывного волокна в 2014 году. Я блогировал о многих из них и буду продолжать исследовать быстро развивающийся ландшафт и игроков для читателей CW.
CEAD (Дельфт, Нидерланды) была представлена в статье Кэрэн Мейсон за март 2019 года «Перевод непрерывноволокнистой 3D печати в производство». В этом блоге я даю больше деталей на основе моих интервью с сооснователем Маартеном Логтенбергом, включая то, почему компания продает экструдер отдельно и видение компании на будущее непрерывноволокнистой печати.
Печать с непрерывным волокном и без — в одной печати
Вместе с Логтенбергом, CEAD был основан Лукасом Янсеном. Они были половиной команды, которая запустила нидерландскую компанию 3D принтеров Leapfrog. «Мы сделали много разных 3D печатных машин для отрасли», — говорит Логтенберг. «Я смотрел на рынок и чувствовал, что печать в крупном масштабе с материалами, подходящими для действительно промышленных применений, отсутствует. Вам нужно больше прочности против термопластика в одиночестве». Это то, что дает печать с непрерывным волокном. «Так что мы разработали свою собственную технологию, которую запатентовали», — продолжает он.
«Мы все еще видим потребность в печати с коротким волокном и без волокна». Именно поэтому технология CEAD Continuous Fibre Additive Manufacturing (CFAM) позволяет печатать с непрерывным волокном и с прямой экструзией из неармированных или коротковолокнисто-армированных гранул в одной печати. «Нам не нужно менять печатающую головку», — объясняет Логтенберг. «Мы кладем непрерывное волокно в середину расплава, так что оба экструдируются одновременно. Но они используют разные приводные системы. Непрерывное волокно проталкивается через печатающую головку, но предварительно пропитано для обеспечения качества».
Уже стандартное в литых под давлением и отливных композитах, а также в компрессионно-литых композитах с прямыми длинными волокнами термопластиков (DLFT), прямая экструзия гранул/гранулированных материалов дешевле для промышленного производства, говорит Логтенберг. «Эти материалы должны сушиться перед печатью, и мы разработали свой сушильный аппарат, который подключен к машине CFAM».
Похоже на отливные термопластичные композиты, для каждой печати тот же полимер используется и в предварительно пропитанном непрерывном филаменте, и в неармированной или коротковолокнисто-армированной прямой экструзии. Компания обработала широкий спектр полимеров, включая ABS, PC, PEEK, PET, PLA и PP. Сейчас они исследуют PEKK и низкотемпературный PAEK.
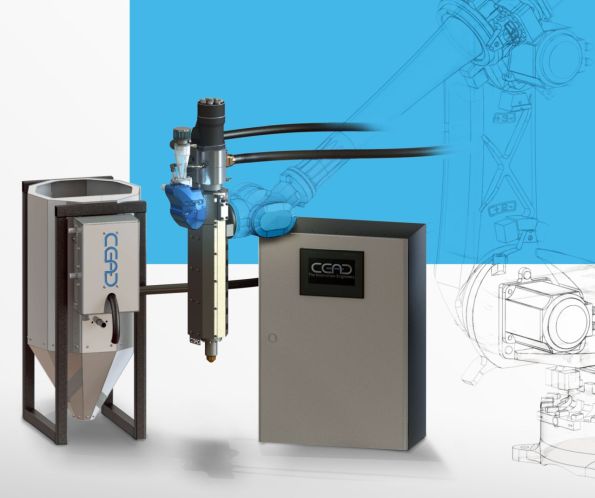
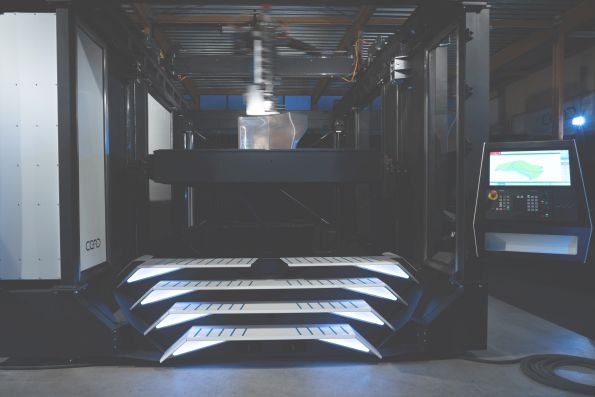
CEAD предлагает меньшую экструзионную головку для роботизированных рук (верх) и свою портальную машину CFAM Prime (низ) с объемом сборки 4м x 2м x 1.5м.
ИСТОЧНИК: CEAD
Зоны нагрева и портал против робота
В настоящее время CEAD предлагает Роботизированный экструдер с четырьмя зонами нагрева и свою портальную машину CFAM Prime с объемом сборки 4 на 2 на 1.5 метра и 10 зонами нагрева в экструдере. «Мы начали разработку в 2017 году», — говорит Логтенберг. «Печатающая головка основана на одновинтовом экструдере, обычно используемом с литьем под давлением. Вам нужны зоны для постепенного нагрева материала, чтобы вы могли приложить большое давление (50-60 бар), необходимое для экструзии такого количества материала. Гранулы передаются в барабан, где они плавится, затем вы сжимаете и проталкиваете. Если нагреть слишком быстро, давление не накопит в экструдере».
Почему продавать экструдер/печатающую головку отдельно? «Клиенты также хотели меньший экструдер для роботизированной руки для построения своих машин, но без непрерывного волокна, просто прямая экструзия», — говорит Логтенберг. Тогда почему использовать портал для CFAM Prime? Короткий ответ: точность и скорость. «Роботы действительно хороши в относительной точности», — объясняет он, — «но способ, которым они приходят в точку B из точки A, неточен. С 3D печатью вы должны двигаться непрерывно с точностью для создания высококачественной готовой детали».
«Другая проблема — скорость», — продолжает он. «Мы хотели высокий выход для промышленного производства, но также с высоким разрешением. Роботизированная рука с нашим экструдером может двигаться на 4 м/мин, что очень быстро для робота, но портальная машина может двигаться на 60 м/мин».
Хотя портал предлагает скорость, экструдер на роботизированной руке все еще предлагает многоосевую печать. «Мы заинтересованы в использовании многоосевой печати для преодоления текущего вызова со свойствами в z-направлении [типичным для печати слоями]», — признает Логтенберг. «Мы разработали портальную систему первой, но теперь у нас новая система управления от Siemens, которая предлагает тот же контроль на роботизированной руке. Так что мы разрабатываем 5-осевые машины. Портальная система все еще быстрее, но новая система предлагает истинное многоосевое размещение». Он видит комбинирование двух систем, похоже на конфигурацию для 5-осевых фрезерных станков с ЧПУ.
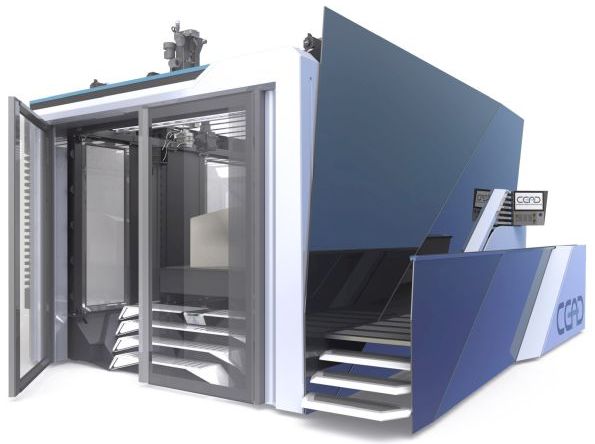
Машина CFAM Prime с закрытой камерой (низ).
ИСТОЧНИК: CEAD
Охлаждение и контроль
Одна из проблем в 3D печати — контроль усадки пластиковой матрицы. Хотя CFAM Prime изначально использовала ИК-нагрев, управляемый вводом от тепловизионных камер, Логтенберг признает, что эта система производила неравномерный нагрев при печати сложных форм. «Мы все еще использовали закрытую печатную камеру и сейчас разрабатываем нагреваемый печатающий стол», — говорит он. «Это обеспечит более равномерный тепловой профиль, и мы все еще будем использовать тепловизионные камеры для мониторинга и управления системой. Если вы печатаете ту же деталь дважды с интервалом в шесть месяцев, у вас будет тот же температурный профиль и условия внутри печатной камеры».
Логтенберг отмечает, что CFAM Prime экструдирует так много материала, что в нем много энергии. «Так что его трудно достаточно быстро охладить для стабильности печати. Вы хотите охладить слои, чтобы сделать их стабильными по мере печати», — добавляет он. Как достигается это охлаждение? «Используя принудительный воздух, и много его», — говорит Логтенберг. Он отмечает, что добавление тепла в печатный стол и закрытую печатную камеру является частью контроля искривления. «Вы кладете горячие слои поверх холодных. Но вы хотите держать материал выше его Tg, что более 150°С для некоторых материалов, но он стабилен для печати поверх». Даже с этим процессом Логтенберг отмечает, что всегда будет некоторое термическое напряжение в детали. «Можно сделать некоторые пост-процесс шаги, чтобы убрать напряжение из детали».
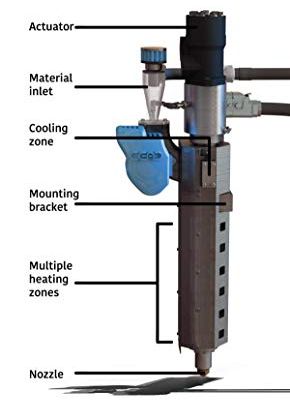
Роботизированный экструдер с множественными зонами нагрева.
ИСТОЧНИК: CEAD
CEAD использует системы Siemens для управления своими машинами. «Это хорошо продумано и может справляться со сложными вызовами в процессе и материалах», — объясняет Логтенберг. CEAD написало свое собственное программное обеспечение за системой Siemens для предоставления легкого пользовательского интерфейса. «Машина работает на G-коде, который также является стандартом для промышленных фрезерных станков», — отмечает он. «Это дает свободу в программировании деталей. Можно использовать открытые слайсеры, но также Siemens NX, который является мощным программным инструментом».
Логтенберг говорит, что клиент может выбрать, насколько сложным он хочет идти. «Наш подход очень open source, позволяя использовать разные виды печатного ПО. Так что если клиент хочет очень упрощенную печать, вы просто нажимаете кнопку. Но также возможно использовать более продвинутое ПО. Однако тогда клиент должен иметь знания о том, как его использовать. Наше видение — позволять людям решать, что они хотят использовать, а затем мы их поддерживаем». Логтенберг отмечает, что CEAD продает бизнесам, а не потребителям. «Так что у нас есть способность предоставлять больше поддержки».
Напечатанные детали и свойства
«Вы можете почувствовать разницу в деталях, напечатанных с непрерывным волокном против тех, напечатанных с коротким волокном», — отмечает Логтенберг. «Но мы еще не тестировали свойства». Это следующая задача, теперь когда разработка машины и начальный запуск завершены. «В этом году мы будем работать над полной характеристикой материалов и разработкой даташитов с прочностью на сжатие, жесткостью и т.д. для каждой комбинации материалов», — добавляет он.
Определение пустотного содержания и объемной доли волокна также часть этой характеристической работы. «Наше волокнистое содержание не так высоко в данный момент», — признает Логтенберг. «Если вы используете гранулы с коротким волокном, у вас 30% волокна по весу, например. Добавление непрерывного волокна добавляет только еще 10% к этому, потому что общий выход и объем большой».
Что насчет уплотнения для уменьшения пустотного содержания? «Сама сопло уплотняет слой», — говорит Логтенберг. «Вы должны иметь правильную высоту слоя против ширины. Если у вас это правильно, вы получаете хорошую адгезию между слоями». Он объясняет, что соотношение высоты к ширине должно быть в правильном диапазоне, чтобы позволить сила сжатия в напечатанном слое и достаточно тепла для хорошего слияния в слоях. «Например, в напечатанном слое 5-мм-высоком и 5-мм-широком будет почти никакой силы сжатия», — отмечает он. «Для 5-мм-высокого слоя вам нужна ширина 10 мм».
CEAD непрерывно улучшает качество печати CFAM Prime, говорит Логтенберг. «Мы разработали много внутреннего ПО для динамической печати». Он объясняет, что были проблемы в углах, потому что экструдер выдавливает материал, пока машина должна замедлиться для поворота направления. «Мы теперь решили эту проблему. Мы продолжаем развивать наш трекинг с использованием датчиков, динамики и температуры слоя, например, для улучшения контроля процесса».
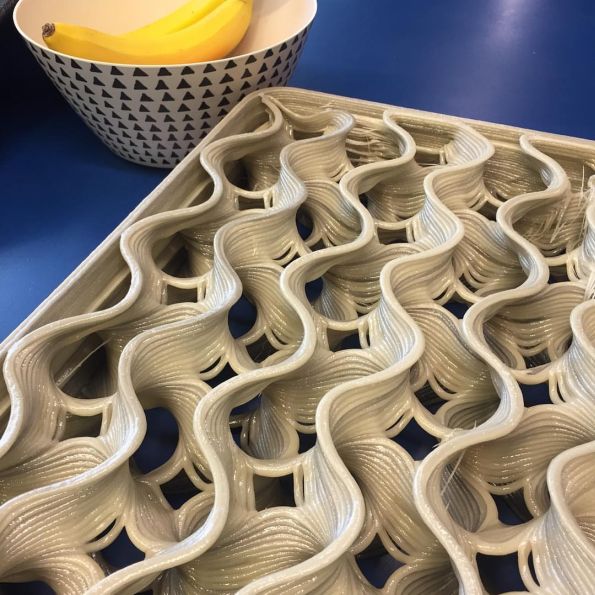
Печать сложных форм с CFAM Prime.
ИСТОЧНИК: CEAD Instagram, март 2019
Машины для морского и строительного
Логтенберг говорит, что первыми целями для производственной мощности CEAD Prime являются морской и строительный & инфраструктурный рынки, потому что ее напечатанные композитные детали достаточно хороши для прямого использования в конечной службе. Действительно, ее первыми клиентами являются Royal Roos (Роттердам, Нидерланды), морская инженерная и строительная фирма, и Poly Products (Веркендам, Нидерланды), ткач композитов, работающий в морской, архитектурной, промышленной, рекреационной и транспортной секторах.
Тем не менее, CFAM Prime также используется для печати форм, особенно для морских структур. «Именно поэтому мы продолжили с роботизированной рукой», — говорит Логтенберг, «и мы добавили ЧПУ фрезеровку, очень похоже на машину LSAM [Thermwood], но немного меньше и менее дорого».
«В ЕС темп строительства для морского вниз», — говорит он. «Потому что труд так дорог, производство уходит в Китай. Так что мы пытаемся установить способ конкурировать. Мы также смотрим на другие рынки, как автопром, авиация и другие транспорта».
Ответ на морском и строительном рынке был хорош. «Мы делаем много проектов, чтобы показать, что машина может», — говорит Логтенберг. «После запуска прошлой осенью продажи были медленнее, чем мы хотели. Но теперь это движется хорошо, с ускоряющимися проектами и разработками машин».
Для этих новых рынков CEAD исследует новые материалы. Например, тестирует материал от SABIC для пожарной стойкости и говорит с производителями поездов. С способностью печатать непрерывное волокно, может ли CFAM также использоваться для печати с проводом и/или датчиками? «Мы смотрим в это», — говорит Логтенберг. «Мы работаем с компанией для внедрения стального волокна, которое также проводит».
Будущее видение
Многие в традиционной композитной отрасли сомневаются, как 3D напечатанные непрерывноволокнистые композиты могут конкурировать с обычными композитами, когда у них такое низкое волокнистое содержание и такой высокий потенциал делиминации между напечатанными слоями. «Безусловно, прочность в z-направлении — одна из самых сложных вещей для 3D напечатанных композитов», — соглашается Логтенберг. «Мы не конкурируем с обычными композитами в настоящее время. Мы верим, что в будущем мы сможем конкурировать с обычными композитами, потому что наше производство полностью автоматизировано, но у нас долгий путь. Прямо сейчас это дополнение к текущим производственным методам, дающее гибкость и открывающие дизайнерские и производственные возможности».
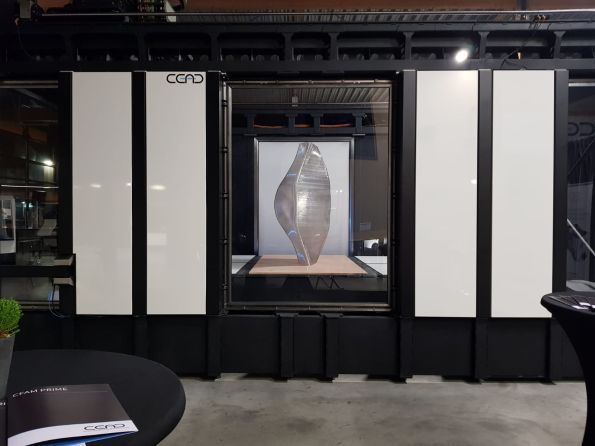
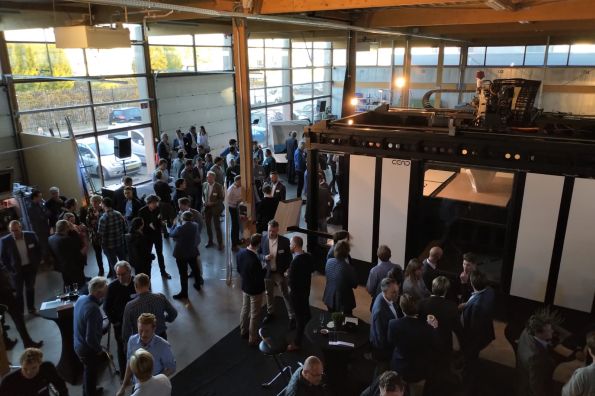
Машина CFAM Prime на своем запуске в 2018.
ИСТОЧНИК: CEAD
Смола
- Композитная инженерия и углеродное волокно: как передовые материалы формируют современную инфраструктуру
- Понимание экономики 3D-печати: ROI и анализ затрат
- Impossible Objects и BASF запускают высокопроизводительное решение для 3D печати углеродного волокна PA6
- Непрерывное волокнистое производство: слияние 3D-печати с передовым волокнистым просессом
- Covestro представляет Maezio: передовые непрерывноволокнистые термопластики для высокопроизводительных применени…
- Революция в композитах: аддитивное производство с непрерывным волокном от MOI Composites
- Инженеры South Dakota Mines завоевают второе место в национальном конкурсе мостов благодаря легкому композитному ди…
- Продвижение 3D-печати: производство композитов с непрерывным волокнистым усилением
- Откройте новейшие композитные материалы на NPE2018 — найдите ключевых поставщиков и инновации
- Композитные материалы для 3D-печати: практическое руководство для инженеров