



Проект Clean Sky 2 FRAMES улучшает симуляции нагрева термопластиковых композитов для AFP с ксеноновой вспышками
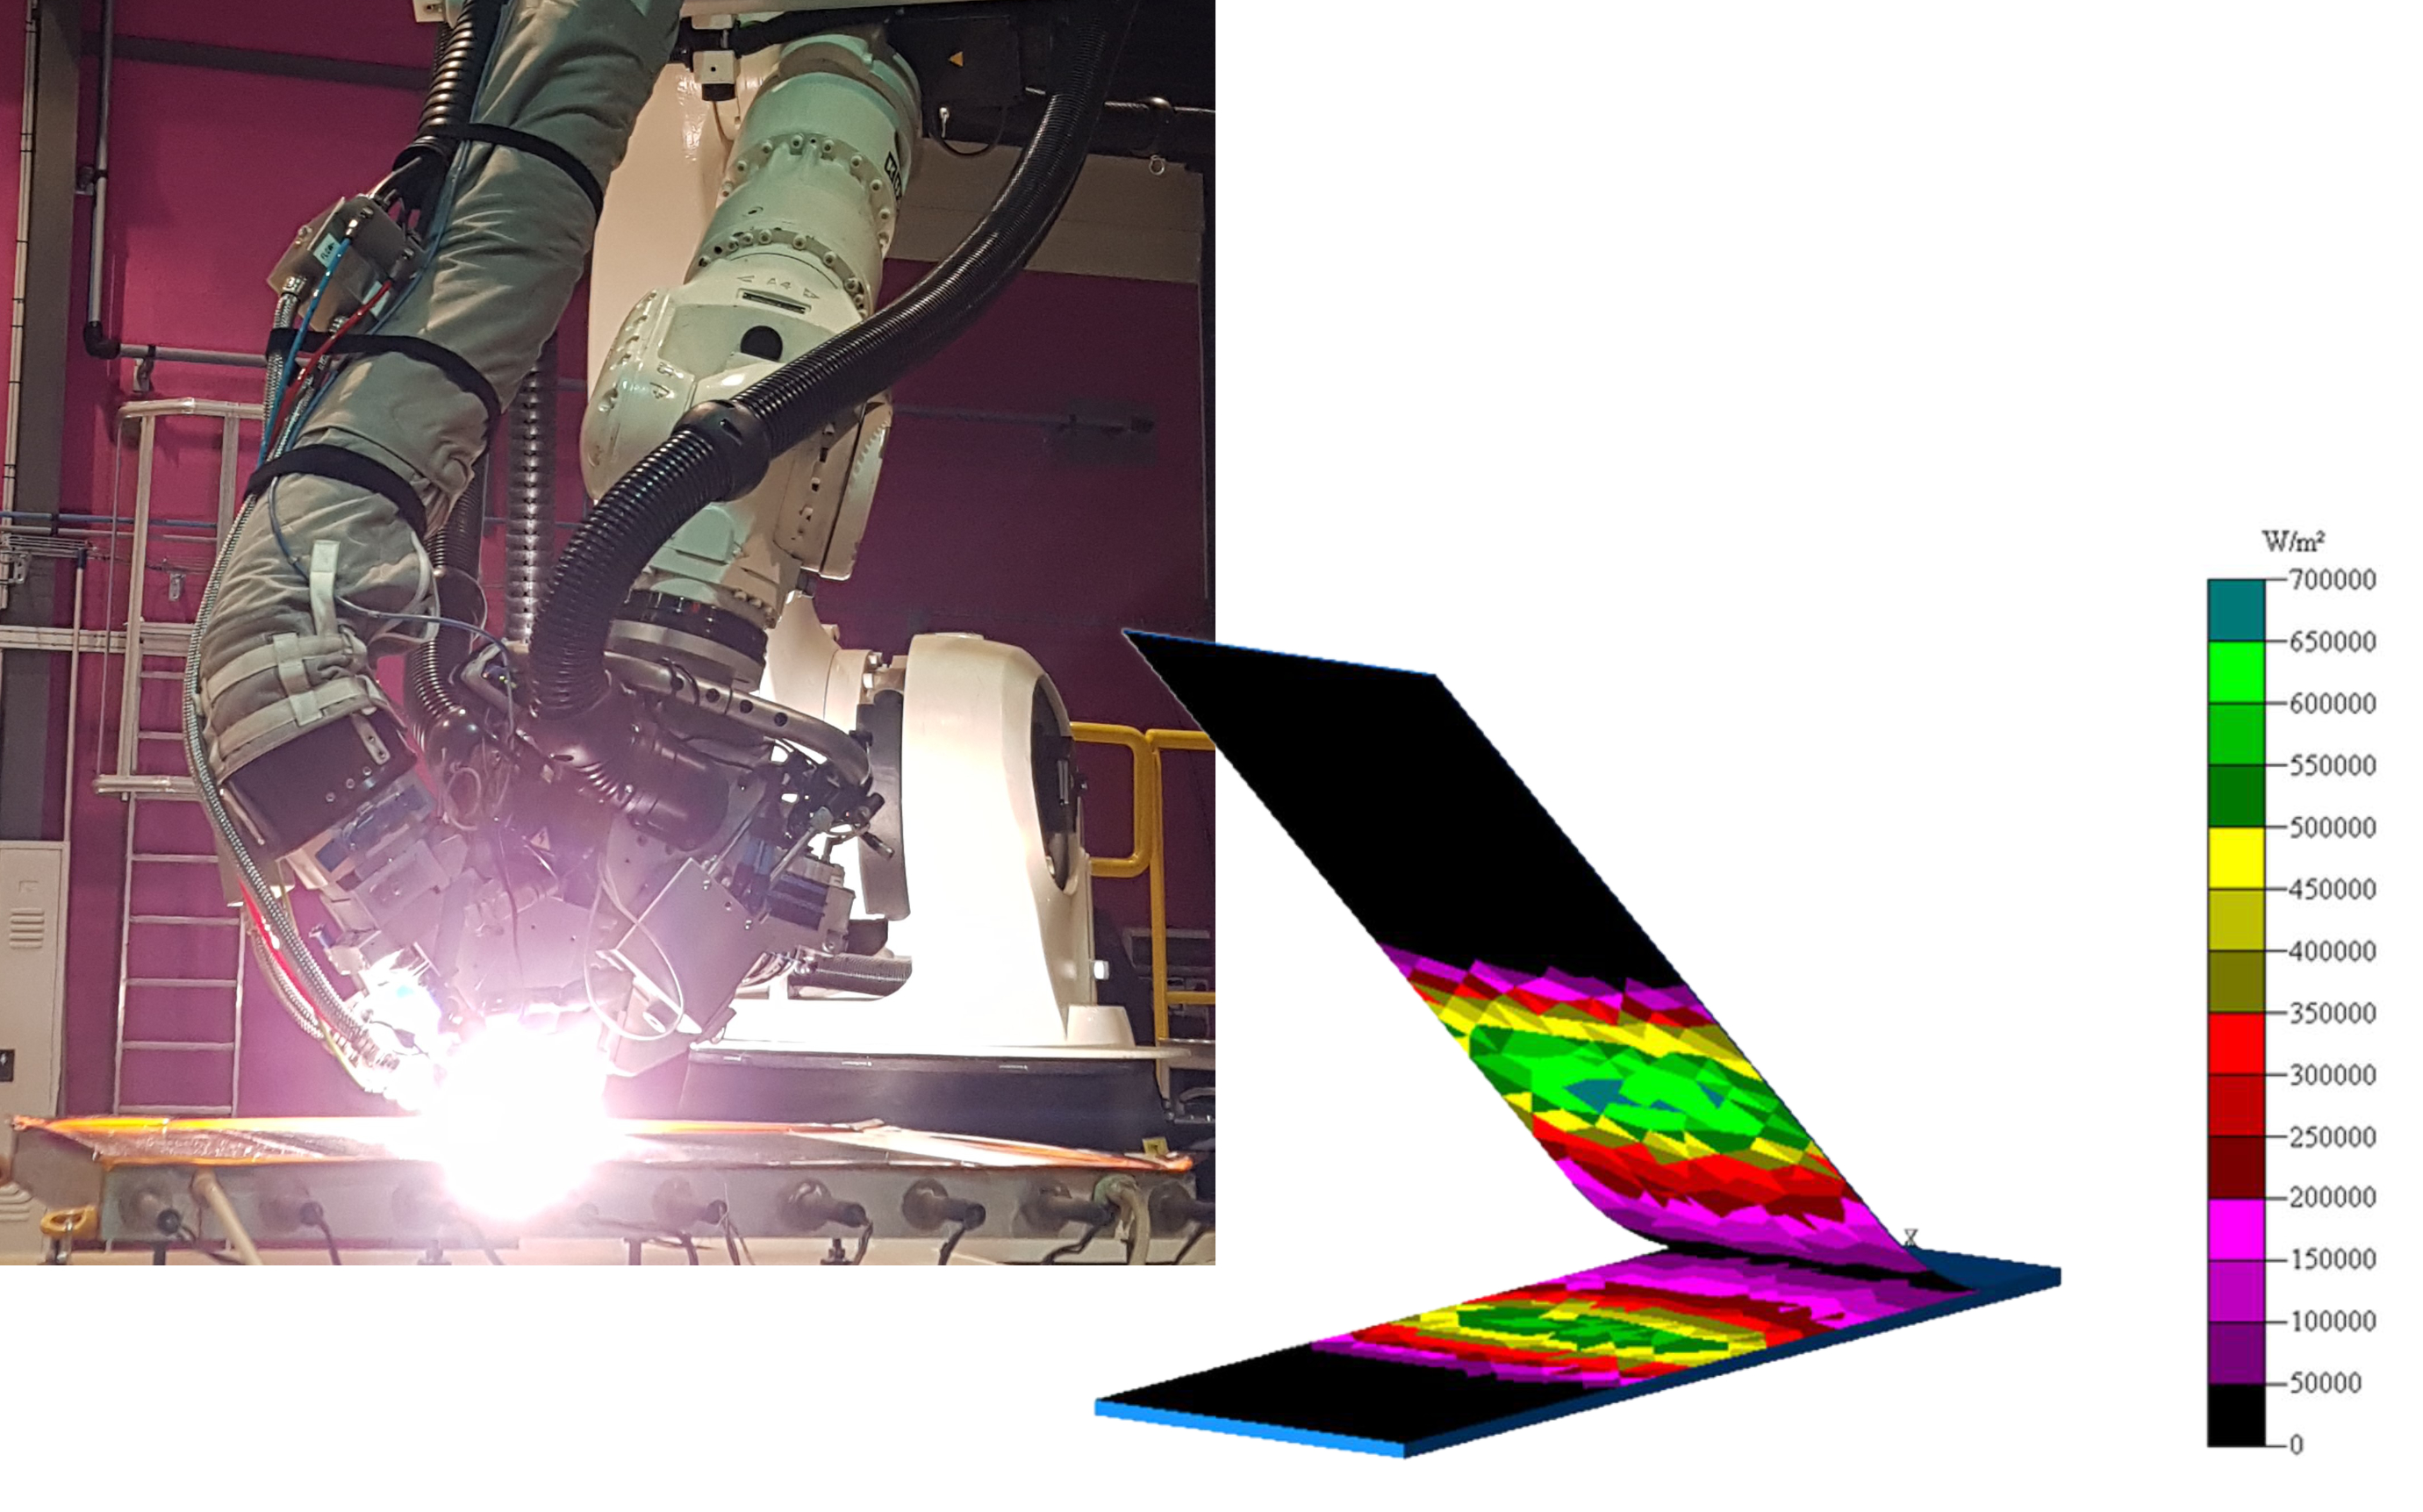 Photo Credit: Heraeus Noblelight and Compositadour
Главная цель проекта Clean Sky 2 (CS2) FRAMES, начавшегося в июле 2020 года, — валидировать производственный подход, используемый для производства Демонстратора продвинутого заднего конца (Advanced Rear End Demonstrator), изготовленного Немецким аэрокосмическим центром (DLR) как часть технологической платформы CS2 для крупных пассажирских самолетов (LPA). Этот демонстратор направлен на приведение надежных и конкурентных решений для симуляции нагрева во время автоматизированной укладки волокна (AFP) для достижения высокоскоростного производства термопластиковых жесткостей и самонагреваемого инструментирования для поддержки ко-консолидации сборки обшивки-жесткости.
Для большего контекста того, как FRAMES вписывается в цели проекта Advanced Rear End Demonstrator, см. последнюю секцию этой статьи.
Оптико-термическое моделирование ксеноновой вспышки системы нагрева
AFP углеродно-волокнистых термопластиковых (CFRTP) композитов в основном опирался на лазерный нагрев для достижения высоких температур, необходимых для обработки высокопроизводительных термопластиковых матричных материалов, таких как PEEK (полиэтерэтеркетон), PEKK (полиэтеркетонкетон) и LM-PAEK (низкоплавкий полиарилэтеров). Однако появилась новая технология, основанная на импульсном ксеноновом вспышки. В этом методе высокоэнергетические импульсы короткой продолжительности, доставляемые мощным широкополосным источником тепла, собираются и доставляются кварцевым световодом. Позиционированный возле точки контакта головки AFP, кварцевый световод формирует и позиционирует световую энергию для нагрева подложки и входящих токов до достижения консолидации под валиком уплотнения. Показано, что эта система ксеноновой вспышки соответствует быстрому времени отклика лазера и достигает температур, необходимых для обработки термопластиковых композитов.
Во время обработки AFP импульс ксеноновой вспышки должен контролироваться для учета изменений скорости и геометрии и поддержания целевой температуры. Это достигается варьированием энергии импульса, его длительности и частоты. Для оптимизации этих параметров была создана опто-термическая симуляционная модель, использующая оптические методы трассировки лучей (расчет угла преломления/отражения на каждой поверхности) для характеристики источника вспышки, а также метод конечных элементов (FEA) для предсказания результирующей температуры обработки. Используя эти инструменты симуляции, можно избежать проб и ошибок; параметры импульса можно выбрать для достижения желаемой температуры обработки без дорогих и трудоемких физических испытаний.
Heraeus Noblelight (Кембридж, Великобритания) ведет разработку оптического термического моделирования, применяемого к их системе вспышки Humm3. Процесс создания надежной симуляции включает оптическую характеристику источника ксеноновой вспышки с помощью гониометрических (вращение об оси) измерений и спектральной облученности (энергии света, полученной поверхностью) измерений, которые затем используются для определения спектральных уровней энергии, пространственного распределения и электро-радиационной энергетической эффективности источника.
Измерение спектральной энергии
Рис. 1 ниже показывает экспериментальную установку, разработанную для определения энергетической эмиссии ксеноновой вспышки по отношению к длине волны с использованием измерений спектральной облученности. В этой системе свет от ксеноновой вспышки попадает в детектор на заданном расстоянии (обычно 0,5–1 метр, слева внизу). Этот свет затем транспортируется через оптический кабель в систему двойного монохроматора (слева внизу), которая определяет интенсивность света на конкретной длине волны. Это приводит к детальному графику спектральной облученности источника света — в данном случае измеряется вся кривая эмиссии ксеноновой световой энергии от вспышки Humm3 (Рис. 2).
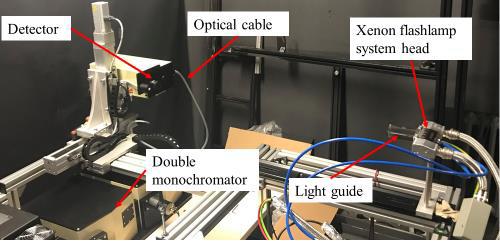
Рис. 1. Установка двойного монохроматора для измерений спектральной облученности. Свет от ксеноновой вспышки (правый верхний) попадает в детектор (левый верхний), который транспортирует его через оптический кабель в двойной монохроматор, измеряющий интенсивность света на конкретной длине волны. Это позволяет детальный график по спектру излучаемой вспышкой световой энергии. Photo Credit: Heraeus Noblelight
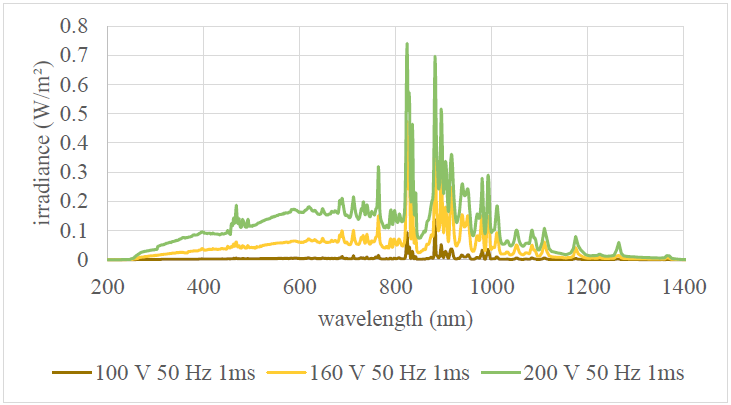
Рис. 2. Измерения спектральной облученности света, выходящего из ксеноновой вспышки Humm3. Photo Credit: Heraeus Noblelight
Измерение энергетической эффективности
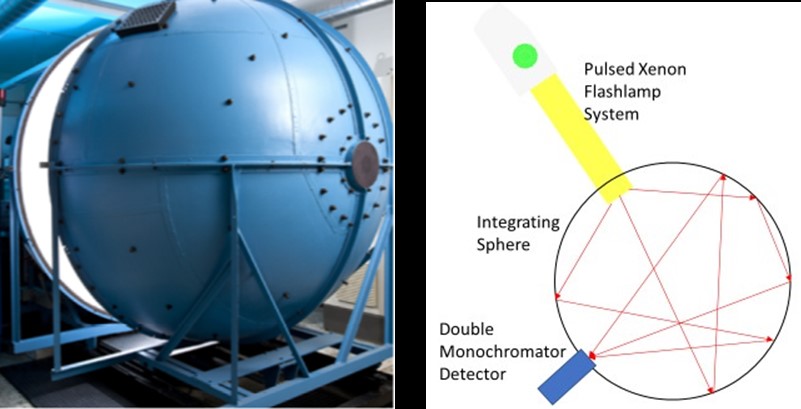
Рис. 3. Схема интегрирующей сферы для измерений спектральной радиационной мощности. Photo Credit: Heraeus Noblelight
Эффективность системы также оценивалась с помощью интегрирующей сферы (Рис. 3) в лаборатории Heraeus в Ханау, Германия, для точного определения спектральной энергии, выходящей из световода Humm3 на разных уровнях напряжения. Сфера обладает высокорефлектирующей диффузной поверхностью, которая направляет практически всю оптико-энергетическую энергию, выходящую из головки вспышки, к детектору двойного монохроматора. Модулируя энергию импульса для заданной длительности и частоты импульса, средняя оптико-мощность, выходящая из головы Humm3, измеряется как функция длины волны для диапазона напряжений вспышки.
Анализ углового распределения энергии
Позиция головки вспышки относительно точки контакта головки AFP также является критическому аспектом для достижения высококачественной укладки композитов. Параллельно измерениям выходной мощности, вариация интенсивности света ксеноновой вспышки по отношению к ее углу от источника была измерена. Все измерения были нормированы для исследования углового распределения энергии, а не абсолютной выходной мощности в данный момент. Эти результаты использовались для валидации симуляции трассировки лучей вспышки для предсказания того, как энергия импульсов вспышки распределяется между подложкой, точкой контакта и входящими токами.
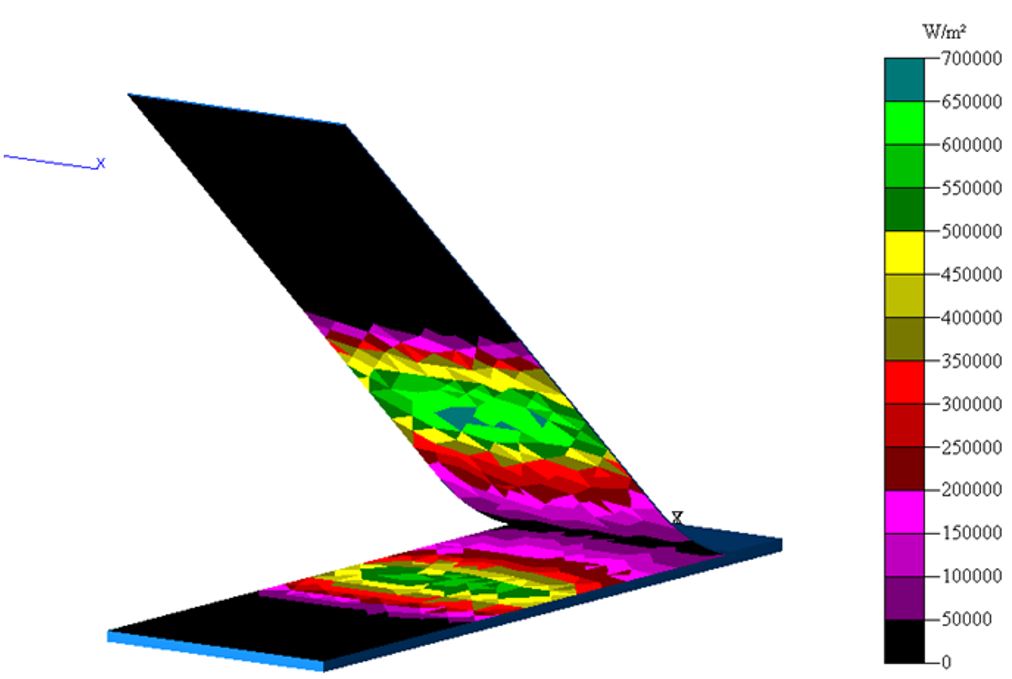
Оптический анализ трассировки лучей (Рис. 4) — достигнутый с использованием программного обеспечения TracePro (Lambda Research Corp., Литлтон, штат Массачусетс, США) — затем детализируется для расчета профилей облученности поверхности на композитном токе и подложке. Эти профили облученности используются как входные граничные условия для термической симуляции. Оптические и термические свойства углеродно-волокнистых лент LM-PAEK также были охарактеризованы для питания модели при соответствующих температур обработки.
Валидация через физические испытания
В качестве этапа валидации физические испытания AFP были проведены в Compositadour (Байонн, Франция) для демонстрации способности симуляции предсказывать значения температуры, видимые во время реальной укладки AFP. Инфракрасная термография и встроенные тонкие термопары внутри композитных укладок использовались для измерения температур обработки во время испытаний AFP. Измерения показывают разумное соответствие с предсказанными профилями температуры в области близко к точке контакта и через толщину.
Однако эти измерения также подчеркивают влияние инструментирования на термическое управление для первых нескольких слоев. В начале укладки первые несколько слоев находятся очень близко к поверхности инструмента, который может действовать как тепловой поглотитель. По этой причине использовалось обогреваемое инструментирование. Температура инструмента имеет сильное влияние на температуру точки контакта AFP.
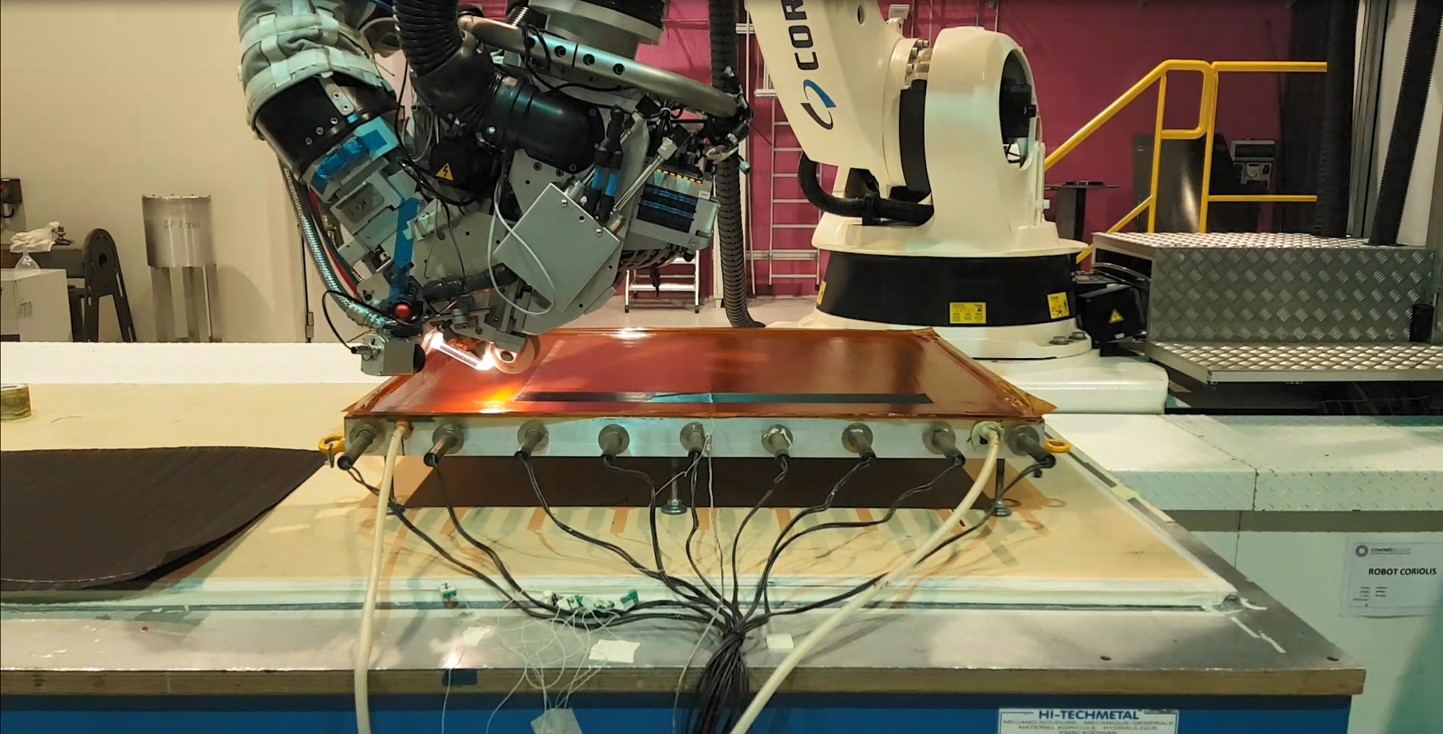
В течение этой начальной фазы укладки параметры импульса для ксеноновой вспышки нужно корректировать, чтобы держать температуру точки контакта постоянной. Но как только несколько слоев уложено, укладка начинает становиться своего рода изолирующим слоем и влияние температуры инструмента уменьшается. В этот момент процесса нет необходимости в дальнейших корректировках параметров импульса.
Во время валидационных испытаний проекта FRAMES обогреваемое инструментирование использовалось для оценки различных температур обработки во время AFP, объясняет Гийом Фураж, главный инженер по композитным проектам в Compositadour. «Производственный подход для продвинутого демонстратора заднего конца еще не зафиксирован, и мы оцениваем различные варианты для укладки обшивки с целью найти правильный баланс между временем процесса, потреблением энергии и качеством укладки. Изменение температуры поверхности инструмента требует от нас соответствующей корректировки параметров импульса для достижения правильной температуры точки контакта. Это часть плана разработки оптического термического моделирования и помогает нам повысить надежность и робастность симуляции под различными условиями укладки».
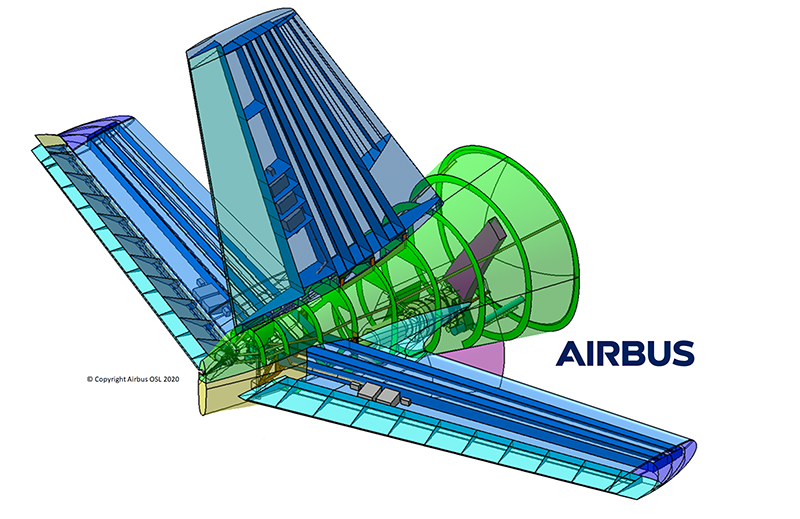
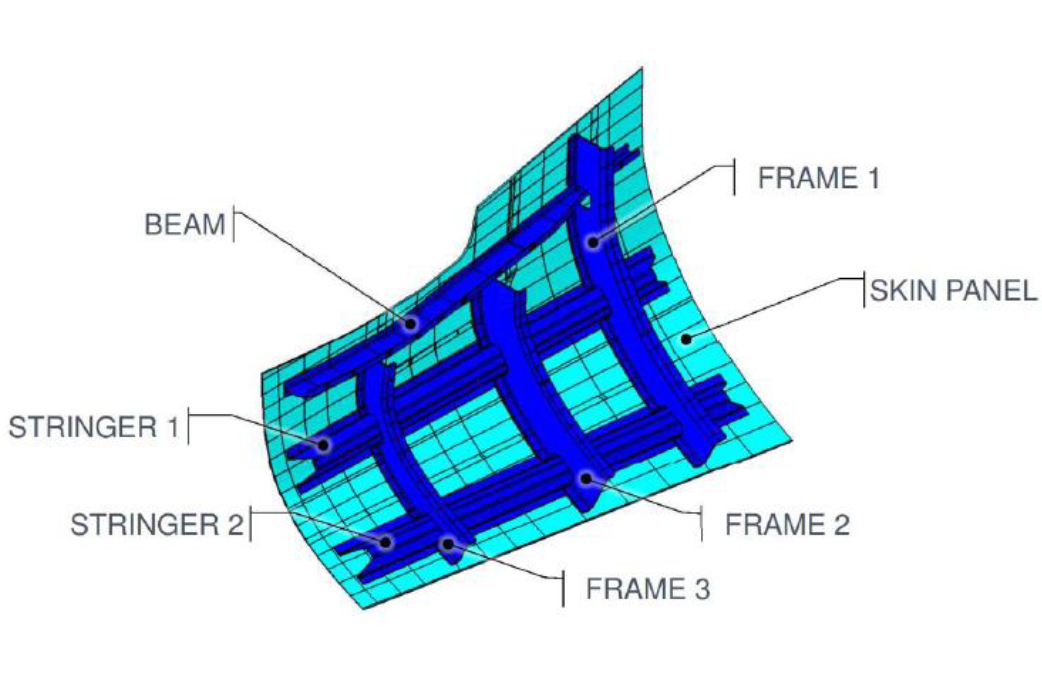
Термопластиковый композитный демонстратор Advanced Rear End (ARE) для Clean Sky 2. Photo Credit: (top) Airbus, (bottom) ESTIA-Compositadour
Эта симуляционная модель теперь адаптируется к финальной системе нагрева и конфигурации инструментирования, которые будут использованы для производства термопластикового композитного демонстратора Advanced Rear End (ARE) CS2. Детали производятся в 2021 году для сборки в 2022 году с целью достижения TRL 6 к концу проекта в 2023 году. Параллельно преследуется уровень готовности производства (MRL) 5/6 не только для демонстратора ARE, но и для связанных производственных процессов и инструментов, разрабатываемых. Общие цели проекта демонстратора ARE включают: снижение затрат до 20%, веса компонента до 20% и топливного расхода до 1,5%, а также улучшение аэродинамики в соответствии с экологическими целями Clean Sky.
Этот проект получил финансирование от Совместного предпринимательства Clean Sky 2 (JU) по грантовому соглашению № 886549. JU получает поддержку от программы исследования и инноваций Европейского Союза Horizon 2020 и членов Clean Sky 2 JU, отличных от Союза.
Для получения дополнительной информации свяжитесь с Гийомом Фуражем, g.fourage@estia.fr
Смола
- Lanxess Bond‑Laminates запускает переработанные поликарбонатные композиты для легких, огнеупорных электроники
- Solvay усиливает производство термопластиковых композитов на новом объекте в Гринвилле
- Голосовое управление домашним освещением через 1Sheeld и Arduino
- Clean Sky 2 FUSINBUL продвигает углеродно-волокнистые силовой переборки для региональных самолетов
- Clean Sky 2 публикует 30 новых результатов проектов, продвигающих устойчивую авиацию
- Strohm поставляет передовичные термопластиковые композитные трубные секции в нефтегазовый сектор Австралии
- Hexcel и Arkema запускают HAICoPAS для революции в углеродно-волокнистых термопластичных композитах
- Hexcel сформировала стратегические партнерства с Lavoisier Composites и Arkema для инноваций и устойчивости композитов
- Первая термопластичная дверь прокладывает путь к передовительным автокомпозитам
- Революция в производстве композитных бланков: ускоренное изготовление кастомных tailored blanks