



Пултрузия: непрерывный метод формовки высокопроизводительных волокно-усиленных полимеров
Процесс пултрузии*
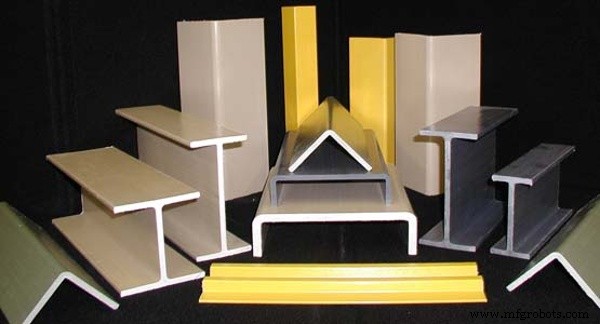
Пултрузия — непрерывный высокоскоростной метод формовки, использующий волоконное армирование — такое как стекловолоконная прядь, мат или ткань — в сочетании с полиэфирными или другими термореактопластичными смолами. Выбранное армирование протаскивают через ванну с смолой, обеспечивая тщательное пропитание. Пропитанные волокна затем формируются в нужную геометрию и втягиваются в нагрету стальную форму. Внутри формы температура точно контролируется для отверждения смолы, позволяя ламинату затвердеть в точной форме формы, пока машина непрерывно тянет профиль вперед.
Преимущества процесса
• Непревзойденная гибкость дизайна: пултрудированные профили могут быть простыми или высококомплексными, устраняя пост-сборочные шаги.
• Последовательное качество: непрерывный процесс ограничивает вариации длины только транспортными ограничениями и обеспечивает единый цвет по всему сечению, снижая потребность в покраске.
• Оптимизированная производительность: стратегически размещая высокопроизводительные армирующие элементы, производители могут адаптировать специфические силовую характеристики под применение.
Сырьевые материалы
1) Смола — высокопроизводительные полиэфирные смолы смешивают с наполнителями, катализаторами, УФ-ингибиторами и пигментами для создания матрицы, связывающей волокна и придающей коррозионную стойкость и другие требуемые свойства. Каждая смесь формулируется под конкретные нужды применения. Прядь и мат в основном определяют итоговые физические свойства.
2) Прядь (Roving) — стекловолоконная прядь дает доминирующую продольную прочность. Ее количество и размещение определяются на этапе дизайна, напрямую влияя на производительность готового изделия. Прядь также обеспечивает растяжную прочность, необходимую для протаскивания других армирующих элементов через форму, делая ее критичной для дизайна профиля.
3) Мат (Mat) — непрерывный нитевой мат дает экономичный способ достижения высоких поперечных свойств. Мат и прядь слоятся вместе, формируя ядро большинства пултрудированных композитов. Соотношение мат/прядь контролирует баланс между поперечными и продольными свойствами.
4) Вуаль (Veil) — потому что пултрузия работает при низком давлении, стекловолоконные армирующие элементы часто находятся близко к поверхности, влияя на внешний вид, коррозионную стойкость и манипулирование. Поверхностные вуали — обычно А-стекло или полиэфир — могут быть добавлены для смещения армирования от поверхности, создавая смоло-богатую отделку.
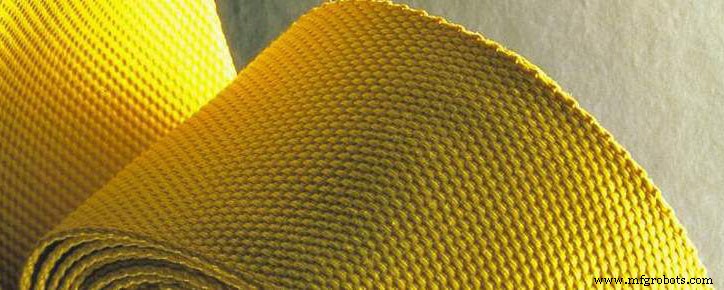
5) Тканые и сшитые ткани — когда желаемый набор свойств не достижим стандартной конструкцией мат-прядь, выбранные ткани — сбалансированные, с высокой продольной, высокой поперечной или ±45° мульти-слойные — могут быть включены отдельно или с матом и прядью. Эти ткани увеличивают стоимость, но дают требуемую производительность.
6) Другие армирующие материалы — углеродные и арамидные волокна также используются, либо как прядь, либо как тканые ткани, либо в комбинации со стекловолокном. Эти высокомодульные волокна добавляют существенную жесткость. Дизайны с их включением должны учитывать более высокую стоимость и целиться в оптимальную производительность.
*Этот блог-пост извлечен из данного дизайн-руководства.
Вопросы? Комментарии? Дайте знать в разделе комментариев ниже.
Ищете больше высокопрочных материалов? Скачайте наш бесплатный гайд.
Смола
- Экспертное производство валов: точные процессы и индивидуальные решения
- Понимание производства композитов: процессы, технологии и экономическое влияние
- Ключевая роль эпоксидной смолы в высокопроизводительном производстве углеродного волокна
- Непрерывное волокнистое производство: слияние 3D-печати с передовым волокнистым просессом
- Двухдурометровые системы: почему это важно в производстве полиуретана
- Современные производственные процессы: ключевые технологии и инновации
- Процесс производства мыла: от жиров к омылению
- Исследование четырех основных типов производственных процессов
- От прототипов к производству: Освоение производственного процесса
- 5 ключевых этапов производства печатных плат: от проектирования к поставке