



Освоение сварки чугуна: профессиональное руководство для успешной внутренней работы
Сварка чугуна в домашних условиях возможна — при определенных условиях
Эффективная внутренняя сварка чугунных деталей может сэкономить время и деньги — но есть проблемы. Сварочный сбой часто приводит к трещинам или другому ущербу. Если задействованы критические детали, может быть мудро обратиться к мастерству сварочного предприятия с опытными сварщиками для обеспечения успешного результата.
Если сварка выполняется внутренне, критически важно исследовать шаги, необходимые для эффективного производства сварной детали. Перед началом должны быть предприняты четыре ключевых шага:
- Идентифицировать сплав
- Тщательно очистить отливку
- Выбрать температуру предварительного нагрева
- Выбрать подходящую сварочную технику
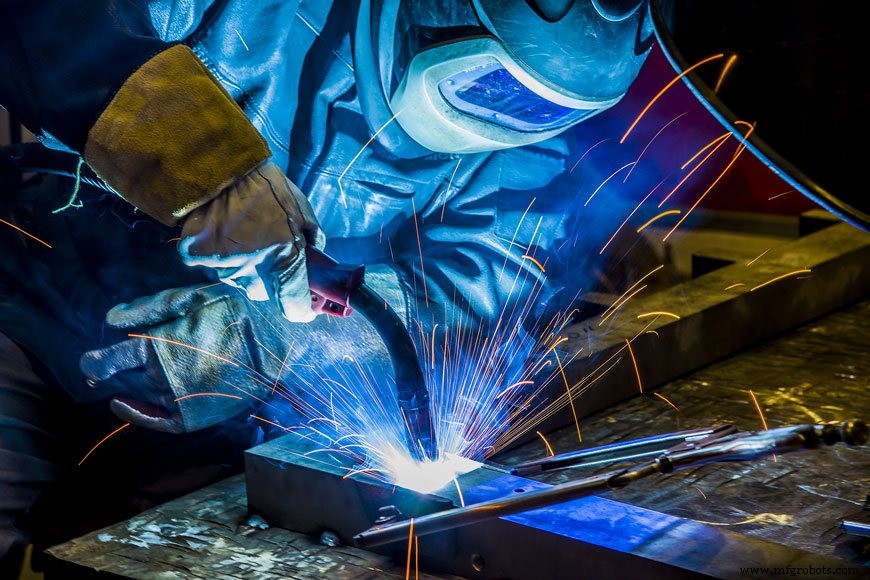
Идентификация сплава
Чугуны — семейство железо-углеродистых сплавов. Их высокое содержание углерода (обычно 2–4%) дает чугуну его характеристическую твердость. Однако эта твердость идет за счет вязкости. Он менее ковкий по сравнению со сталью или кованым железом. Циклы нагрева и охлаждения при сварке вызывают расширение и сжатие в металле, индуцируя растягивающие напряжения. Чугуны не растягиваются или деформируются при нагреве или напряжении — вместо этого они трескаются — делая их чрезвычайно трудными для сварки. Эта характеристика может быть улучшена добавлением разных сплавов.
Некоторые чугунные сплавы легче сваривать, чем другие:
- Серый чугун
Серый чугун — самая распространенная форма чугуна. Углерод выпадает в графитовые пластинки во время производства либо в перлитовую, либо в ферритовую кристаллическую микроструктуру. Он более вязкий и свариваемый, чем белый чугун. Однако он все еще представляет вызов для начинающих сварщиков, так как графитовые пластинки внутри серого чугуна могут войти в сварочный бассейн, вызывая ломкость сварочного металла.
- Белый чугун
Белый чугун удерживает углерод как карбид железа без выпадения его как графита. Цеменитная кристаллическая микроструктура очень твердая и хрупкая. Белый чугун обычно считается несвариваемым. - Высокопрочный, нодулярный или ковкий чугун
Эти чугуны все менее хрупкие из-за микроструктурных различий из-за производства. У всех трех сферическая углеродная микроструктура, созданная их уникальными производственными процессами.
Лучший способ определить, есть ли у вас белый или серый железо — проверить исходную спецификацию. Спектрохимический анализ может предоставить эту спецификацию постфактум. Когда эти точные способы невозможны, есть несколько способов проверить в мастерской.
Серый железо покажет серый цвет вдоль точки разлома, из-за графита в его микроструктуре. Белый железо белее вдоль разлома из-за цеменита. К сожалению, тест на разлом полезен только если сварщик знает, что материал — либо серый, либо белый. Это старые, более традиционные формы чугуна. Они также более распространены в определенных классах товаров. Однако высокопрочный чугун, относительно новенький, также довольно белый на разломе и намного более свариваем.
Искровой тест также может использоваться опытным металлургом для попытки определить тип железа.
Очистка отливки
Независимо от сплава, все отливки должны быть должным образом подготовлены перед сваркой. При подготовке отливки к сварке критически важно удалить все поверхностные материалы. Отливка должна быть полностью чистой в зоне сварки. Удалите краску, смазку, масло и другой чужеродный материал из зоны сварки. Лучше аккуратно и медленно приложить тепло к зоне сварки на короткое время, чтобы удалить запертый газ из зоны сварки основного металла.
Простая техника для проверки готовности поверхности чугуна — нанести сварочный проход на металл — он будет пористым, если присутствуют примеси. Этот проход можно зашлифовать, и процесс повторять несколько раз, пока пористость не исчезнет.
Предварительный нагрев
Все чугуны уязвимы к трещинам под напряжением. Контроль тепла — единственный самый важный фактор для избежания трещин.
Сварка чугуна требует трех шагов:
- Предварительный нагрев
- Низкий тепловой вклад
- Медленное остывание
Первичная причина контроля тепла — термическое расширение. Когда металл греется, он расширяется. Напряжения не возникают, когда весь объект греется и расширяется с одинаковой скоростью, но напряжение накапливается, когда тепло локализовано в малой зоне термического влияния (HAZ).
Локализованный нагрев вызывает ограниченное расширение — ЗТВ содержится более холодным металлом вокруг него. Степень результирующего напряжения зависит от термического градиента между ЗТВ и телом отливки. В стали и других ковких металлах напряжение, накопленное ограниченным расширением и сжатием, снимается растяжением. К сожалению, это может вызывать трещины в период сжатия, так как чугуны имеют относительно низкую вязкость. Предварительный нагрев уменьшает термический градиент между телом отливки и ЗТВ, тем самым минимизируя растягивающие напряжения, вызванные сваркой. В общем, более высокотемпературные сварочные методы требуют более высокой температуры предварительного нагрева. Когда адекватный предварительный нагрев невозможен, лучшая стратегия — минимизировать тепловой вклад — выбрать низкотемпературный сварочный процесс и сварочные стержни или проволоку с низкой точкой плавления.
Скорость остывания — другой фактор, имеющий прямое влияние на напряжения, индуцируемые в шве. Быстрое остывание вызывает сжатие, создающее хрупкие, легко трескающиеся швы. Напротив, низкое остывание снижает закалку и напряжение сжатия.
https://www.reliance-foundry.com/wp-content/uploads/pre-heat-welding.mov
Предварительный нагрев перед сваркой
Все чугуны уязвимы к трещинам под напряжением, но это можно предотвратить с предварительным нагревом. Посмотрите видео, чтобы увидеть, как тепло применяется к металлу перед сваркой.
Сварочная техника
Сварочные техники должны выбираться на основе их пригодности для свариваемого чугунного сплава. Самые распространенные сварочные процессы — дуговая сварка покрытым электродом, кислородно-ацетиленовая сварка и паяная сварка.
Дуговая сварка покрытым электродом (Stick welding)
Дуговая сварка покрытым электродом, также известная как защищенная металлическая дуговая сварка или MMA, использует расходный электрод, покрытый флюсом. Разные типы электродов могут использоваться в зависимости от применения, требуемого цветового соответствия и количества механической обработки после сварки.
Существует три основных типа наполнителя, которые хорошо работают для сварки чугуна покрытым электродом:
- Покрытые электроды из чугуна
- Медные сплавные электроды
- Никелевые сплавные электроды
Никелевые сплавные электроды — самые популярные для сварки чугуна. Согласно лаборатории материалов New Hampshire Materials Laboratory Inc., никель-железный шов прочнее с более низким коэффициентом термического расширения, снижая сварочные напряжения и улучшая устойчивость к трещинам.
Электрическая дуга между электродом и зоной сварки плавит металлы и вызывает плавление. Дуга должна направляться в сварочный бассейн, а не в основной металл, так как это минимизирует разбавление. Рекомендуется использовать наименьшую установку тока, одобренную производителем, чтобы минимизировать термическое напряжение. Детали предварительно нагревают до минимум 120 °C (250 °F) перед швами с чугунными или медными электродами. Никелевые электроды можно использовать без предварительного нагрева.
Кислородно-ацетиленовая сварка
Кислородно-ацетиленовая сварка также использует электроды, но вместо дуги, генерируемой током, кислородно-ацетиленовый горелка обеспечивает энергию для сварки. Чугунные электроды и медно-цинковые электроды оба подходят для кислородно-ацетиленовой сварки чугуна.
Необходимо принять меры предосторожности, чтобы не окислить чугун во время ацетиленовой сварки, так как это вызывает потерю кремния и формирование белого чугуна в шве. Сварочный стержень должен плавиться в расплавленном сварочном бассейне, а не непосредственно пламенем, чтобы минимизировать температурные градиенты.
Паяная сварка (Braze welding)
Паяная сварка — распространенный метод для соединения чугунных деталей из-за минимального влияния на основной металл. Сварочный стержень обеспечивает наполнитель, который прикрепляется к поверхности чугуна. Из-за более низкой точки плавления наполнителя по сравнению с чугуном, наполнитель не разбавляется с чугуном, а прикрепляется к поверхности.
Чистота поверхности критична для этой сварочной техники, так как соединение зависит от качества смачивания наполнителем поверхности основного металла. Согласно Machine Design, использование флюса для предотвращения образования оксидов при пайке широко распространено. Это жидкость, которая способствует смачиванию, позволяя наполнителю течь над металлическими деталями для соединения. Она также очищает детали от оксидов, чтобы наполнитель прочнее сцеплялся с металлическими деталями. Кроме того, флюсы используются в сварке для очистки металлических поверхностей.
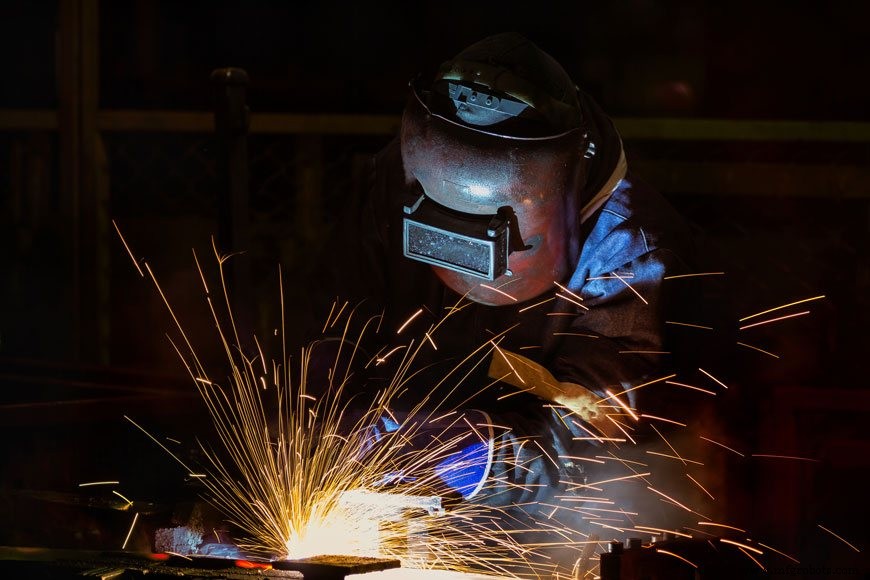
Доводка
Трещины обычно возникают в фазе термического сжатия — растягивающие напряжения накапливаются, когда шов остывает и сжимается. Если напряжение достигает критической точки, шов трескается.
Шансы трещин можно уменьшить, приложив сжимающее напряжение, чтобы противодействовать растягивающему напряжению во время остывания. Сварщики используют технику, называемую пеенинг (умеренные удары шарообразным молотком) по деформируемому сварочному шву, пока шов еще мягкий. Пеенинг снижает риск трещин в шве и ЗТВ, но должен пытаться только при работе с относительно вязким сварочным металлом.
Финальный шаг шва — контроль остывания. Этот процесс использует изолирующие материалы, чтобы замедлить остывание как можно больше, или периодически применяет тепло к шву, чтобы замедлить естественный процесс остывания.
Внутренняя сварка
Хотя заказ профессионалу может гарантировать качественный шов, возможно завершить сварочный ремонт внутренне с тщательной подготовкой. Следуйте шагам идентификации вашего сплава, подготовки материала и выбора наиболее подходящей сварочной техники.
Источники
- Total Materia. «Welding Cast Iron and other Irons.»
- New Hampshire Materials Laboratory. «Tips on Welding Cast Iron.»
- The Welding Institute. «Weldability of Materials: Cast Irons.»
Металл
- Чугунные печи: история, дизайн и современные инновации
- Экспертное руководство по сварке чугуна: проверенные техники для прочных и долговечных швов
- Чугун: определение, свойства, виды и применение
- Выбор правильного чугуна для точной обработки
- Мастерство сварки судостроительной латуни: техники и советы по безопасности
- Кованый железо против чугуна: ключевые отличия объяснены
- Профессиональное руководство: точная и эффективная резка углового профиля
- DIN 1693-1 GGG-50 – Ферритно-перлитный чугун с крошковидным графитом
- DIN 1693-1 GGG-60 – Перлитно-ферритный чугун повышенной прочности
- DIN 1693-1 GGG-70 – Высокопрочный перлитный чугун с крошковидным графитом