



Thermwood представляет инновационную технологию 3D-печати форм для больших судов
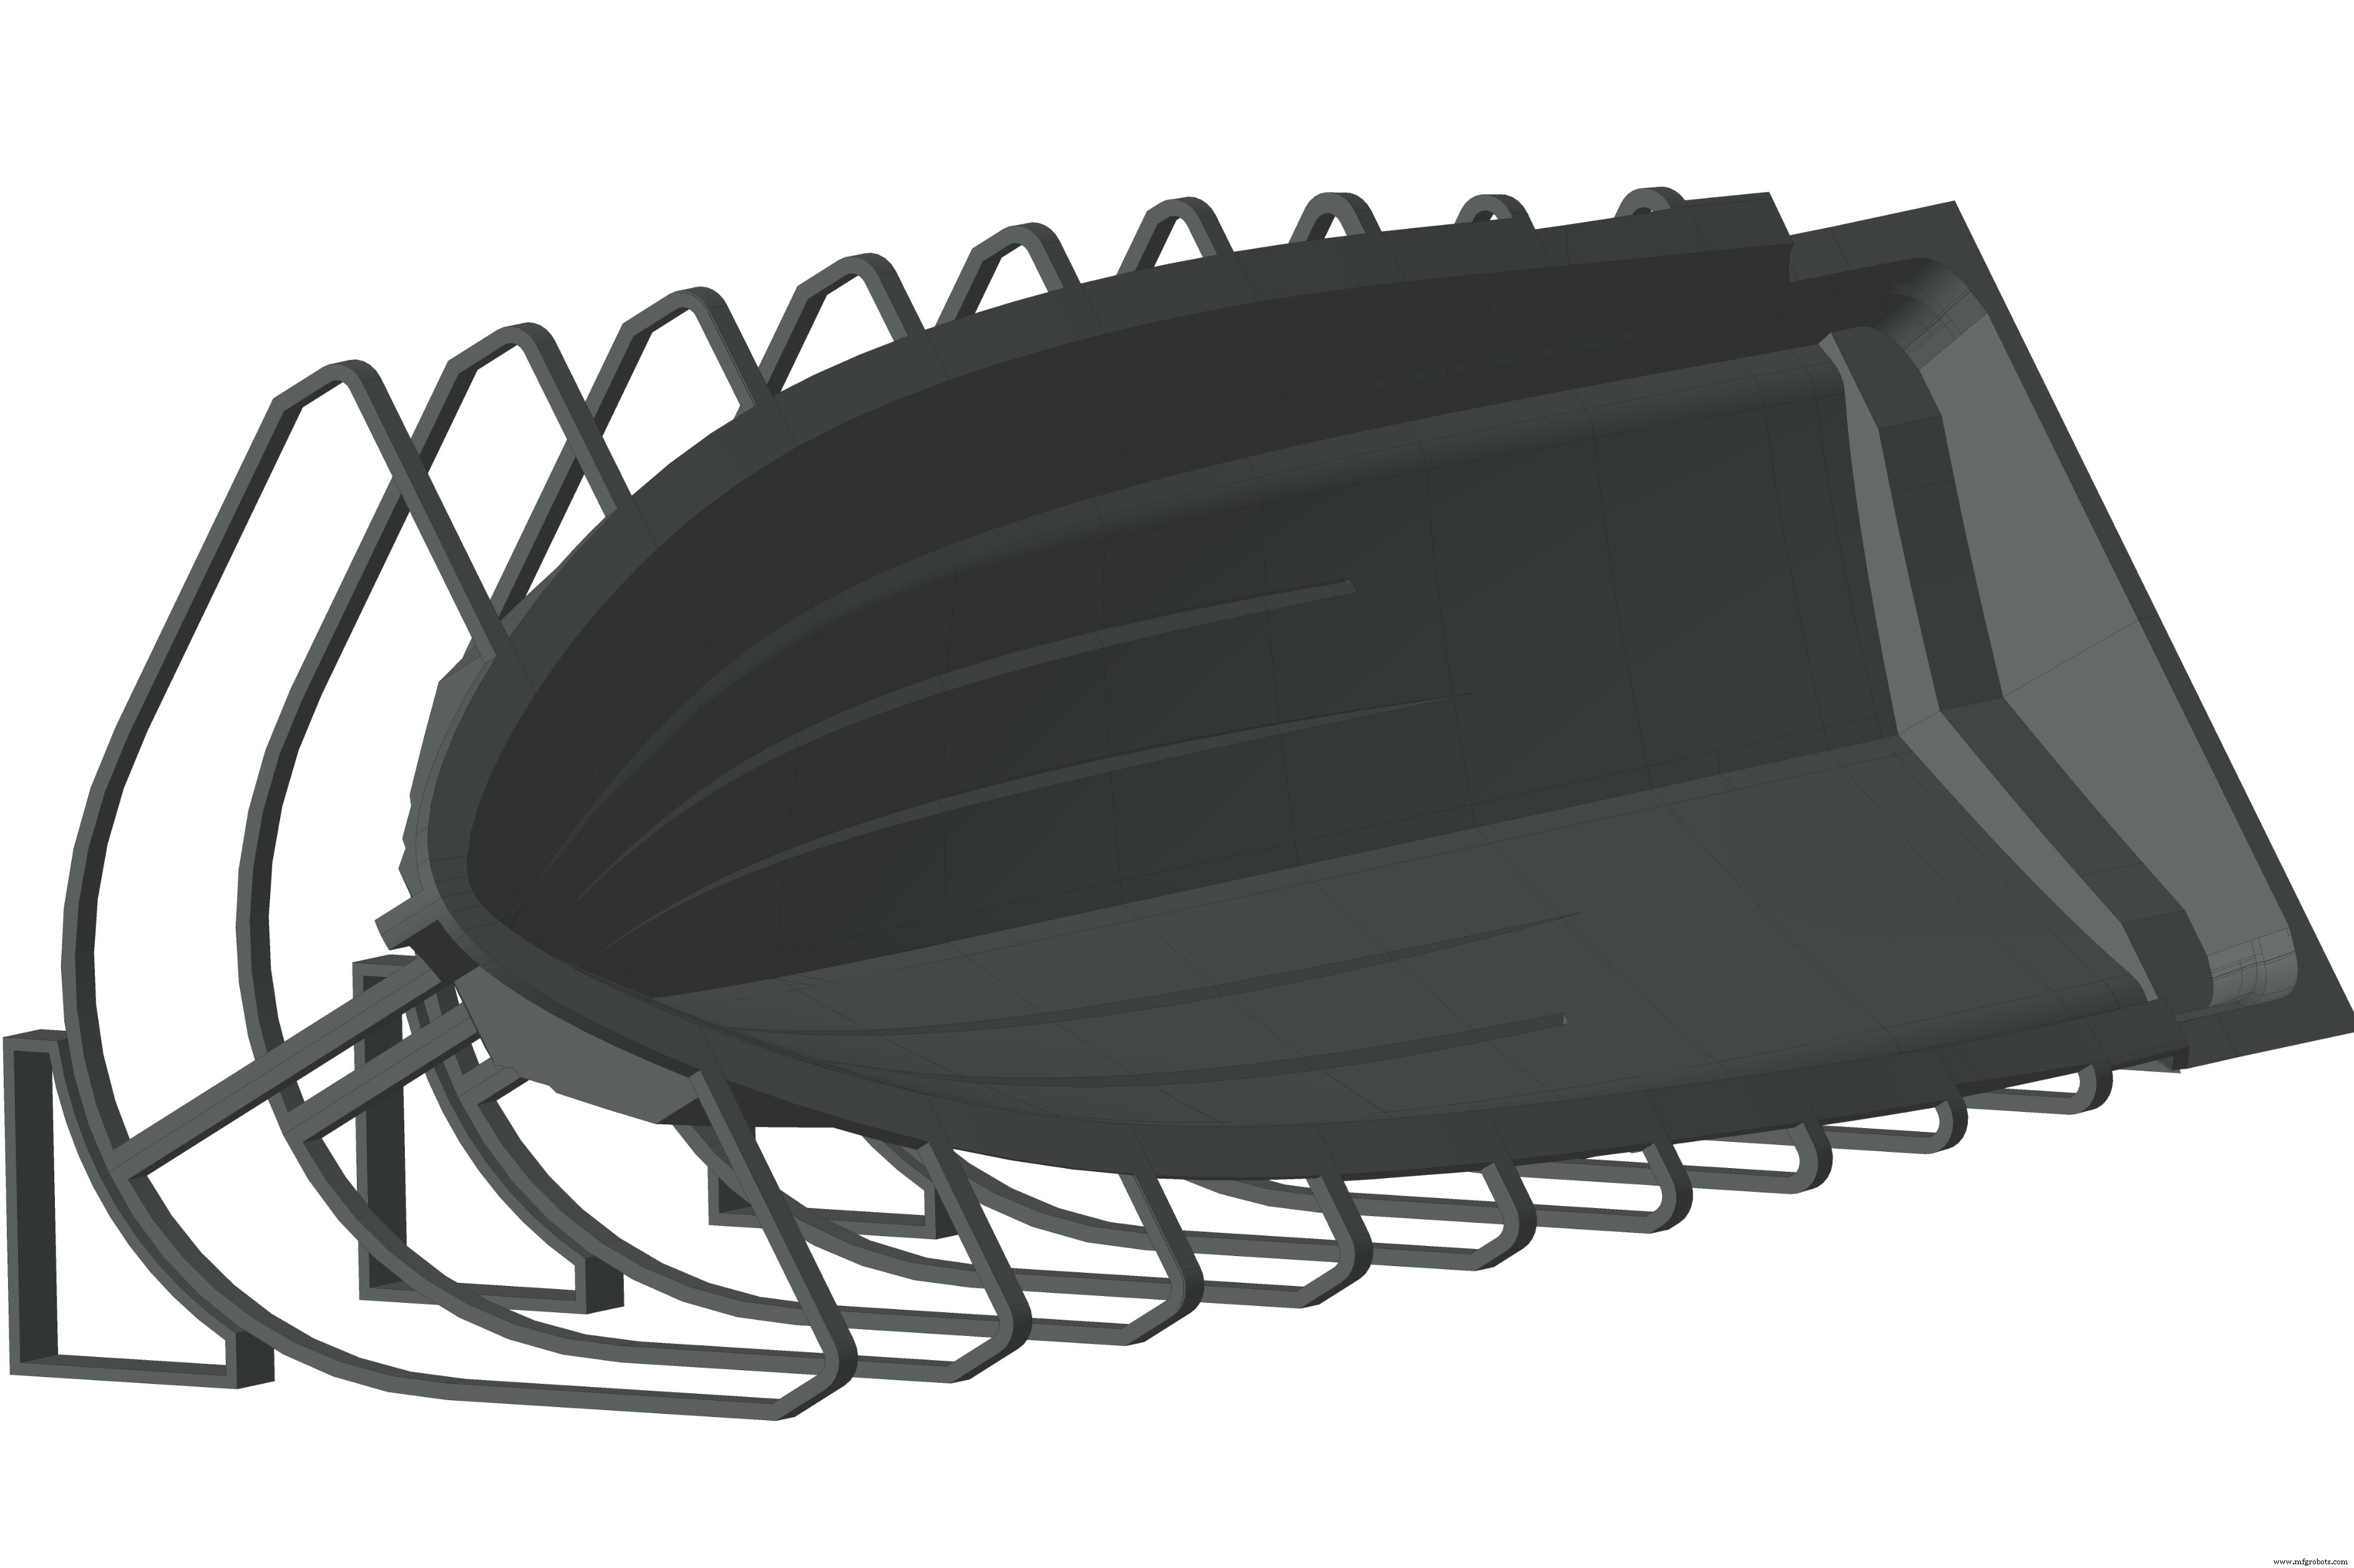
Фото: Thermwood
Производитель станков с ЧПУ Thermwood Corp. (Дейл, штат Индиана, США) недавно напечатал несколько секций формы корпуса яхты длиной 51 фут, чтобы продемонстрировать, как для производства более крупных судов, таких как яхты, может потребоваться только одна форма. Напечатанные секции этой тестовой формы были сделаны из Techmer PM углеволокнисто-усиленного ABS из-за его физических свойств и — по сравнению с другими усиленными термопластиками — его относительно низкой стоимости.
Thermwood сообщает, что уже 3D-печатало полноразмерный мастер-образец лодки для досуга, который был использован для производства нескольких производственных форм корпуса лодки. Хотя это продемонстрировало ценность аддитивного производства для инструментов мелких лодок, говорит компания, гораздо более крупные суда — как яхты, например — нуждаются только в одной форме, и оказывается желательным напечатать саму форму, а не мастер-образец, из которого можно сделать несколько производственных форм.
Для демонстрации этой концепции Thermwood говорит, что напечатало и обточило 10-футовую секцию из 51-футовой формы корпуса яхты, используя свой вертикально-слойный 10 x 10 LSAM MT принтер. Форма, как сообщается, печаталась пятифутовыми секциями, которые затем были соединены как химически, так и механически с помощью высокопрочных полимерных тросов в две половины формы. Две половины формы затем были заboltированы вместе, чтобы сформировать полную женную форму для корпуса яхты. Вся секция формы, сделанная из четырех напечатанных кусков, весит 4012 фунтов и потребовала 65,5 часов для печати.
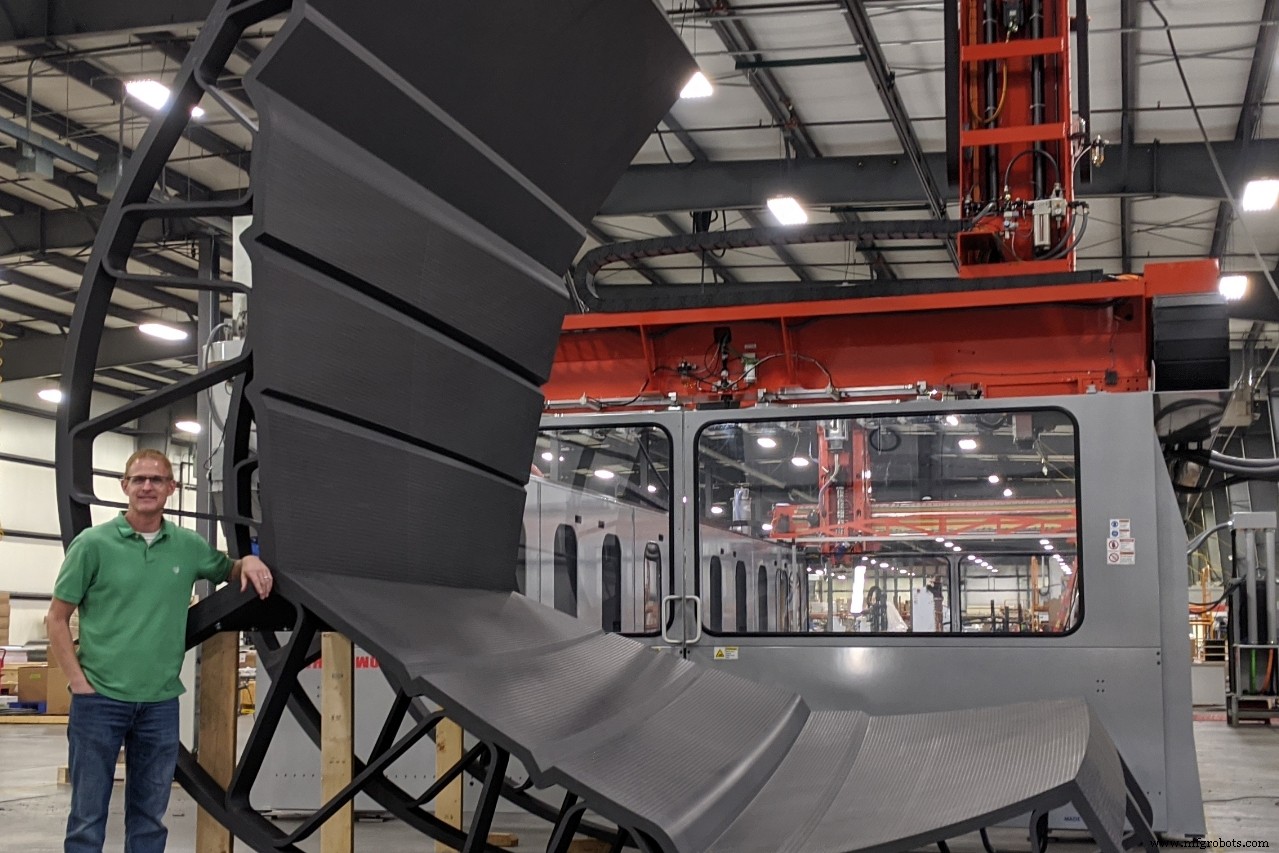
Фото: Thermwood
Thermwood указывает на важные конструктивные аспекты, включая отлитую в каждой секции формы качковую опору, которая выступает в качестве естественных упоров, позволяющих форме переворачиваться или наклоняться на 45 градусов в любую сторону в процессе укладки. Еще одна конструктивная особенность — комплект отлитых клиновидных зажимов, закрепленных на качковых опорах для удержания формы в желаемом положении. После того как корпус уложен и полностью отвердел, форма раскачивается до горизонта и напечатанные клины зажимаются с обеих сторон. Затем, говорит Thermwood, две стороны формы могут быть разboltены и разделены, чтобы освободить готовый корпус лодки.
Хотя тестовая форма использовала углеволокнисто-усиленный ABS, компания отмечает, что определенные термореактивные пласты будут работать непосредственно на отлитой поверхности ABS, используя только традиционные практики разделительных слоев для форм, в то время как другие, растворительно-базированные термореактивные материалы могут химически атаковать полимер ABS. Для предотвращения этого Thermwood провела серию экспериментов с несколькими защитными покрытиями, включая традиционные гелевые покрытия форм. Независимо от результатов, хотя кажется, что этот подход будет работать сегодня для определенных термореактивных пластов, Thermwood отмечает, что идеально было бы разработать низкозатратный полимер, химически стойкий к другим термореактивным растворителям, и устранить необходимость в защитном покрытии полностью.
волокно
- Упрощение металлической 3D-печати: экспертные советы по управлению поддержками
- Бесшовная крупноформатная SLA 3D-печать: от сборки до готового изделия
- Использование 3D-печати в высшем образовании: выгоды, кейсы и ресурсы
- NREL инновирует устойчивое производство лопастей ветряков с аддитивным производством
- Продвинутые 3D-печатаемые CFRP-формы для RTM-флаперонов, экзоскелетов и не только
- Сокращение труда и отходов: 5-осевое ЧПУ 3D-печатание композитных форм
- CEAD и Siemens укрепляют партнёрство для революции в крупномасштабной 3D-печати композитов
- Профессиональное руководство по 3D-печати долговечных форм для литья
- Доступный китайский изготовитель форм: Премиальные услуги автомобильного формообразования
- 10 самых прочных материалов для 3D-печати: максимальная долговечность