



Продвинутые 3D-печатаемые CFRP-формы для RTM-флаперонов, экзоскелетов и не только
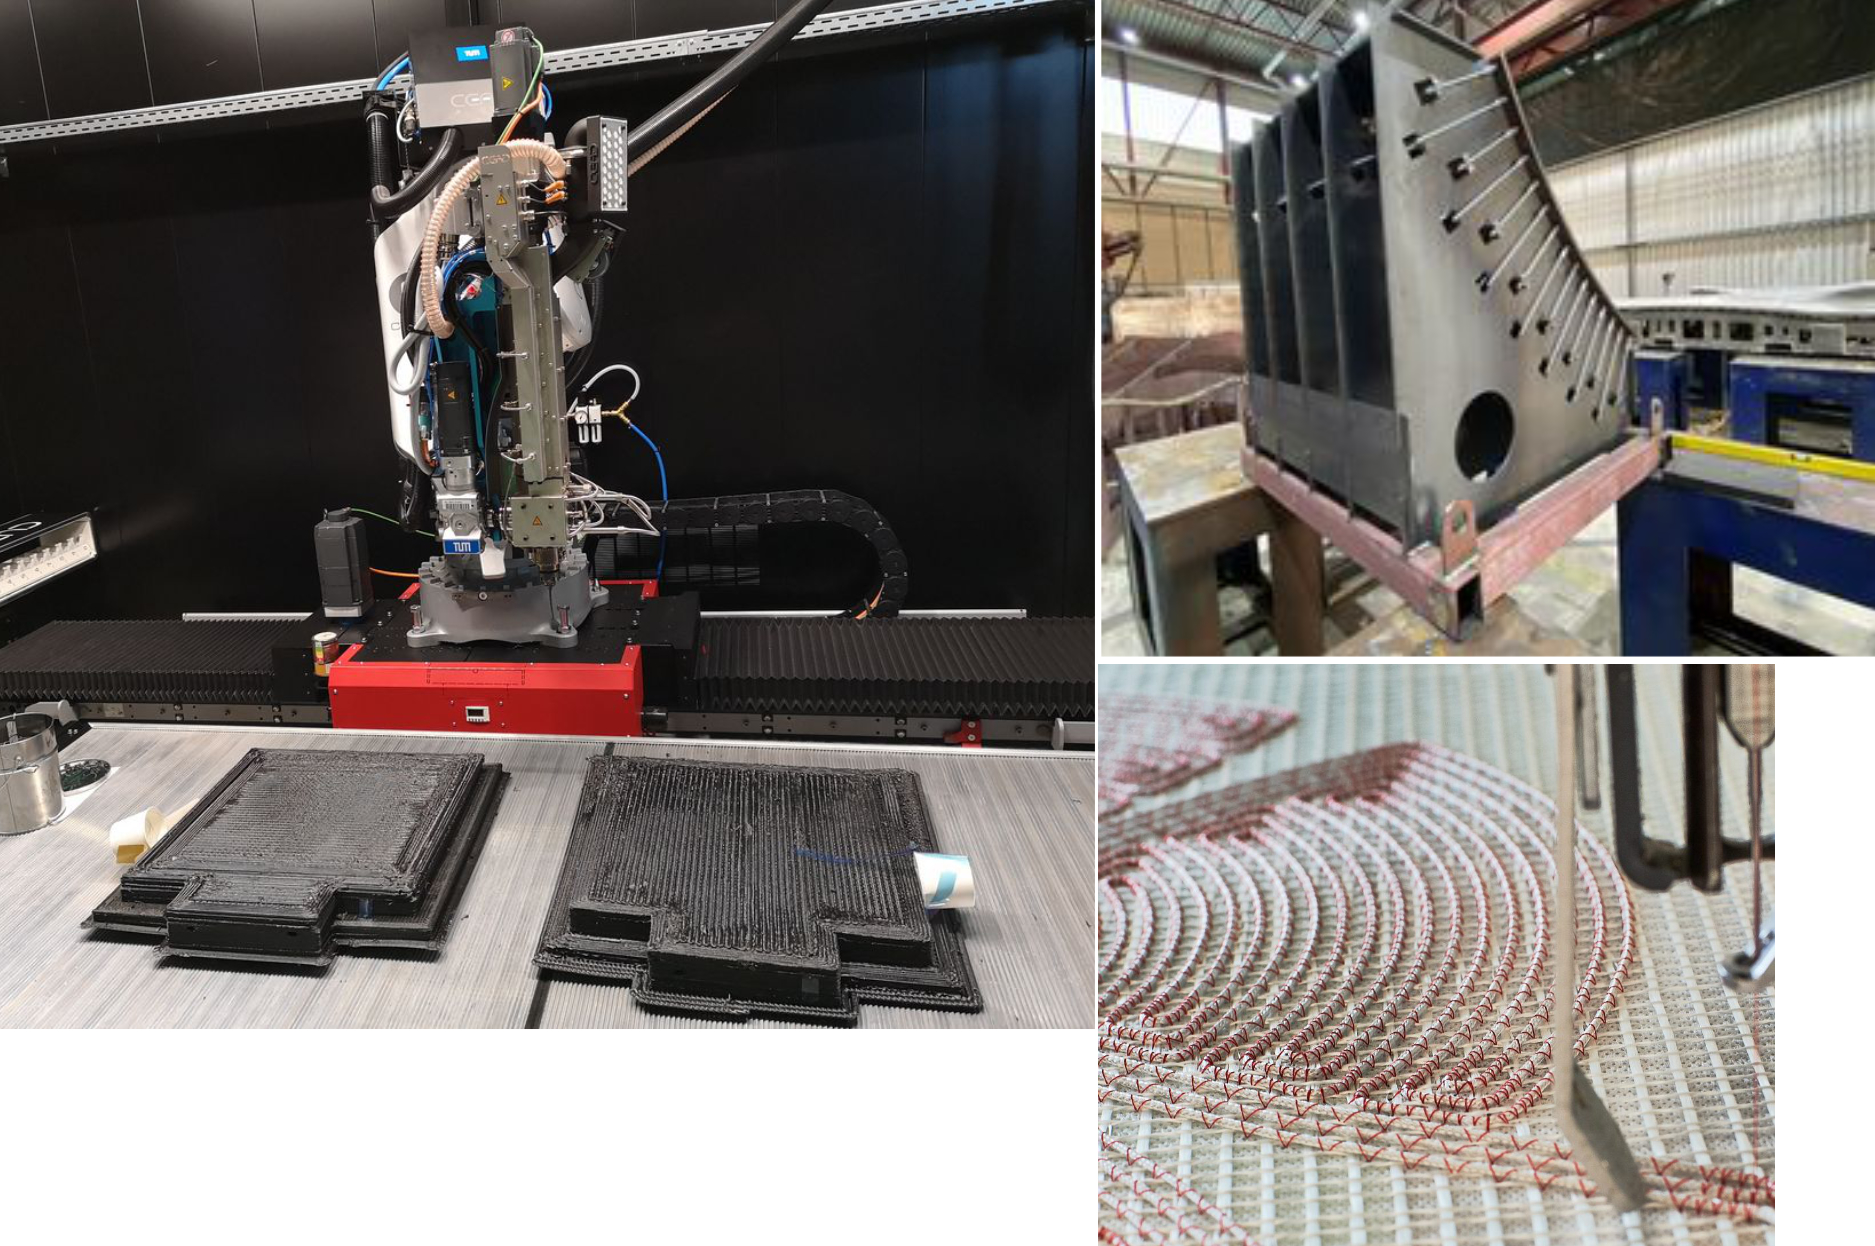
Фото: Кафедра углеродных композитов TU Munich (LCC) и QPoint Composite
Кафедра углеродных композитов (Lehrstuhl für Carbon Composites — LCC) была основана в 2009 году в отделе машиностроения Технического университета Мюнхена (TUM, Мюнхен, Германия) с финансированием SGL Carbon (Висбаден, Германия). Её миссия — проводить НИОКР в материалах, процессах и применениях углеродно-волокнистых полимеров (CFRP), включая проекты в моделировании и испытаниях. «Кафедра» в немецкой университетской системе — это наименьшая единица, включающая профессора и его команду. Команда LCC возглавляется проф. др.-инж. Клаусом Дрекслером и в настоящее время насчитывает 30 полноценных исследователей. Хотя финансирование SGL прекратилось в 2016 году, LCC продолжила лидерство в НИОКР по композитам, что включает изготовление формы для нижней половины Мультифункционального демонстратора фюзеляжа (MFFD), см. боковую панель ниже, и теперь также включает 3D-печать/аддитивное производство.
Этот блог начался, когда CEAD (Делфт, Нидерланды) сообщила мне, что LCC приобрела одну из своих систем экструзионного AM flexbot для 3D-печати с использованием робота-манипулятора. Моё последующее интервью с исследователем LCC Патриком Консулом раскрыло кладезь проектов, включая COMBO3D в рамках Clean Sky 2 — 3D-печать термопластичного композитного RTM-инструмента для производства термореактивного композитного флаперона самолёта, и EMOTION — для производства инструмента для формовки нижней половины термопластичного композитного Мультифункционального демонстратора фюзеляжа (MFFD) Clean Sky 2, а также частичного вторичного инструмента для демонстрации того, как тот же фюзеляж может быть произведен через прямое in-situ консолидирование (без автоклава). Я нашёл всё обсуждение того, как TUM дошло до этой точки и куда движется, интересным.
Форма нижней половины MFFD
См. мой блог от февраля 2020: «Отработка сварки LM PAEK для Мультифункционального демонстратора фюзеляжа». Эта боковая панель взята из статьи февраля 2020 «Разработка Мультифункционального демонстратора фюзеляжа» Баса Вельдмана, программного менеджера MFFD в GKN Fokker (Хугевеен, Нидерланды).
Оболочка нижней половины MFFD состоит из термопластичной обшивки, жесткости которой обеспечивают сварные стрингеры, клипсы и ребра. Процесс производства, подлежащий демонстрации, состоит из трёх ключевых шагов:
- Препреговая лента для большой обшивки демонстратора укладывается на плоском наклонном столе существующей лазерной AFP-машиной NLR.
- Укладки робототехнически транспортируются с вакуумными присосками в женскую консолидационную форму и драпируются в неё без нагрева.
- После вакуумного мешкивания обшивка консолидируется в автоклаве.
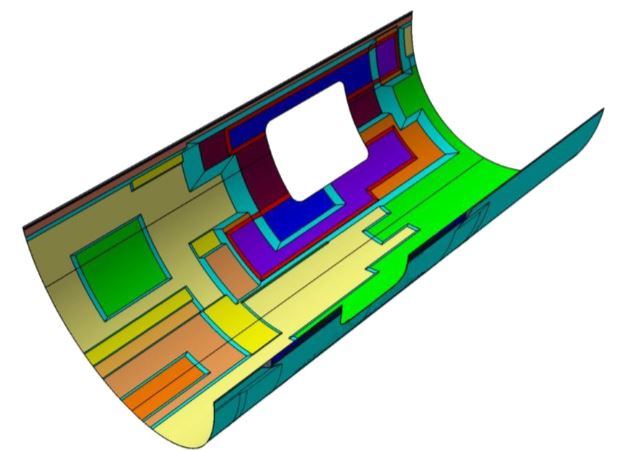
Использование женской консолидационной формы предлагает гораздо более простую (плоскую) поверхность, чем для мужской оправки, при этом напрямую контролируя аэродинамические ограничения на качестве внешней поверхности обшивки.
Проект MFFD также требует исследования внеавтоклавных процессов — начиная параллельно с большим мультифункциональным демонстратором фюзеляжа — в последующем демонстраторе меньшего размера. В частности, будет рассмотрено in-situ термопластичное композитное производство, в котором консолидация достигается в процессе укладки, так как это может полностью исключить этап автоклава и, следовательно, сократить производство до однобоковой процедуры.
Enhanced Mould for Thermoplastic Fuselage in and out of Autoclave Consolidation, или EMOTION (https://cordis.europa.eu/project/id/864474), — это проект Clean Sky 2 для производства инструмента нижней оболочки MFFD. «Это звучит просто», — говорит Патрик Консул от координатора проекта, TU Munich, — «но на самом деле это довольно сложно, так как ему нужно нагреваться до 400°C. Это значительно выше температурного диапазона, в котором Invar36 не имеет значительного КТР [коэффициента теплового расширения]». Invar обычно используется для композитных формовочных инструментов из-за своего низкого расширения при высокотемпературных циклах отверждения. Однако КТР Invar растёт с температурой. «Вызов, — отмечает Консул, — будет в управлении тепловым расширением при нагреве и охлаждении для формы 8 на 4 метра и обшивки фюзеляжа во время отверждения».
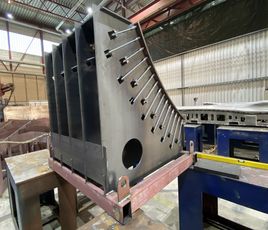
Фото: Кафедра углеродных композитов
Прогресс в аддитивном производстве
«Мы 8-9 человек работаем над аддитивным производством в LCC», — говорит Консул. Он начинает историю этой работы с покупки LCC в 2012 году лазер-ассистированной машины для укладки термопластичной композитной ленты от AFPT (Дёрт, Германия). Позже добавили машину Coriolis Composites (Квевен, Франция) для автоматизированной укладки волокна (AFP) термореактивных препрегов. Первые настольные филаментные принтеры были куплены в 2017 году. «Я также присоединился в 2017 году, чтобы помочь в разработке новых приложений и исследовательских проектов, включая написание заявок, например, в Clean Sky 2». Он объясняет, что проекты Clean Sky 2 награждаются на основе заявок, поданных тематическим менеджерам в ответ на публично выпущенные Calls for Proposals (CFP). LCC преуспела в заявках на проекты CFP08 COMBO3D и CFP09 EMOTION. Оба обсуждаются ниже.
«У нас есть ещё несколько проектов, некоторые изучают 3D-печать с непрерывным волокнистым армированием», — говорит Консул. «Другие используют лазерно-интегрированную печатающую головку для предварительного нагрева композитного субстрата для печати на уже консолидированных CFRP-деталях или для повышения межслойной сдвиговой прочности (ILSS) между печатаемыми слоями. Ещё один проект исследует инструментальные приложения, например, когда у вас мало специализированных композитных деталей».
«Эти проекты непрерывно поддерживаются числовым моделированием для предсказания поведения аддитивно изготовленных деталей во время и после процесса печати», — продолжает он. «LCC также участвует в проекте с Имперским колледжем Лондона, цель которого — производство экзоскелетов с использованием 3D-печати CFRP. Другой проект исследует решётчатые структуры для оптимизации свойств 3D-печатаемых деталей по жёсткости, прочности или поглощению энергии».
Эволюция принтеров
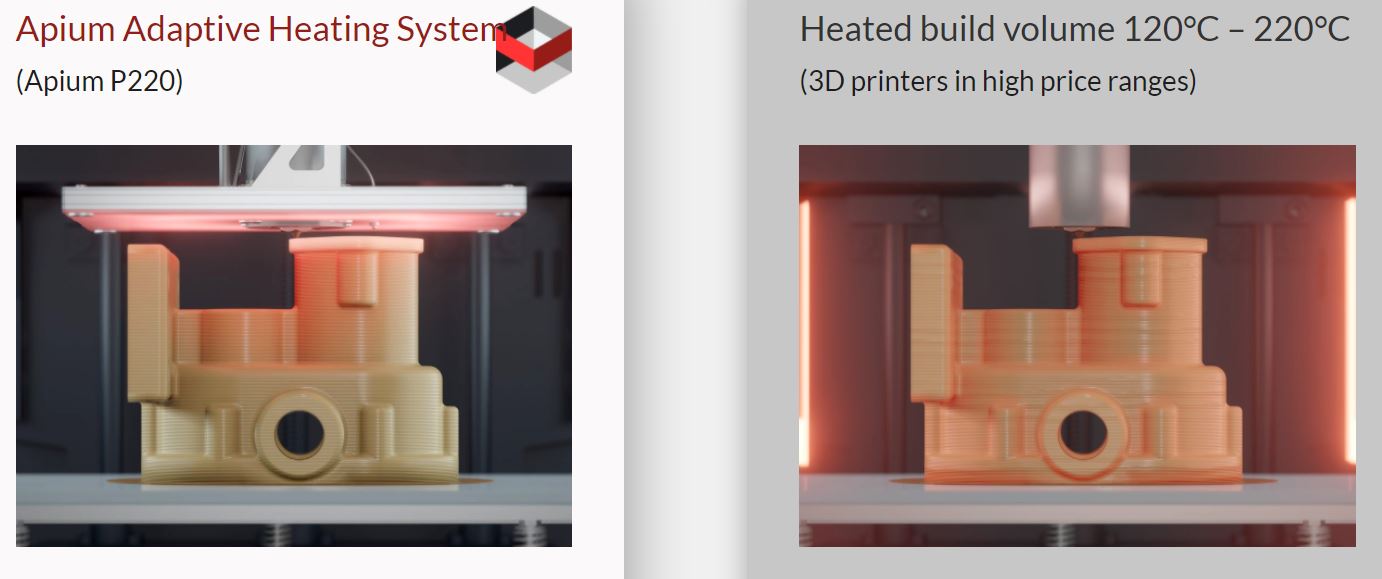
«Мы начали с простого 3D-принтера на основе FDM (fused deposition modeling) от Apium (Карлсруэ, Германия) для печати специализированных испытательных приспособлений, требующих высокой жёсткости», — объясняет Консул. «Принтер был 3 метра в длину на 1 метр в ширину с высокой производительностью материала для сокращения времени печати. Хотя он не мог использовать непрерывное волокно, он был хорошо спроектирован для печати с PEEK, PEKK и рубленым углеродным волокном-усиленным PEEK. Он использовал не только нагретый стол, но и нагретую пластину вокруг печатающей головки, что помогало производить однородное температурное распределение в печатях, снижая термические напряжения и обеспечивая кристаллизацию».
«У нас также был принтер Markforged (Кембридж, штат Массачусетс, США) на некоторое время, а потом мы получили Anisoprint [Эш-сюр-Алзетт, Люксембург]», — говорит Консул. Хотя принтер Markforged позволял FDM с непрерывным волокном, команда LCC решила не оставлять его. «Проблема была в том, что система была очень закрытой», — объясняет Консул. «Слайсер Markforged был слишком сложен для исследований, потому что он сильно ограничивал то, что мы могли делать. Мы могли печатать только слой материала с непрерывным волокном, а потом слой филамента с коротким волокном сверху. Слайсер, генерирующий код, не принимал от нас G-код. Так что не было способа сказать машине печатать так, как мы хотим, с непрерывным волокном в каждом слое и т.д.».
Когда об этом спросили, Markforged объяснили, что их системы никогда не предназначались для исследований, а были разработаны простыми и надёжными для широкого использования в производстве деталей, используя основанные на правилах траектории волокна и требующие низких затрат на настройку слайсера. Их программное обеспечение Eiger позволяет пользователям настраивать слои индивидуально, и Markforged приветствует обратную связь и приоритизирует улучшение пользовательского опыта для своих клиентов.
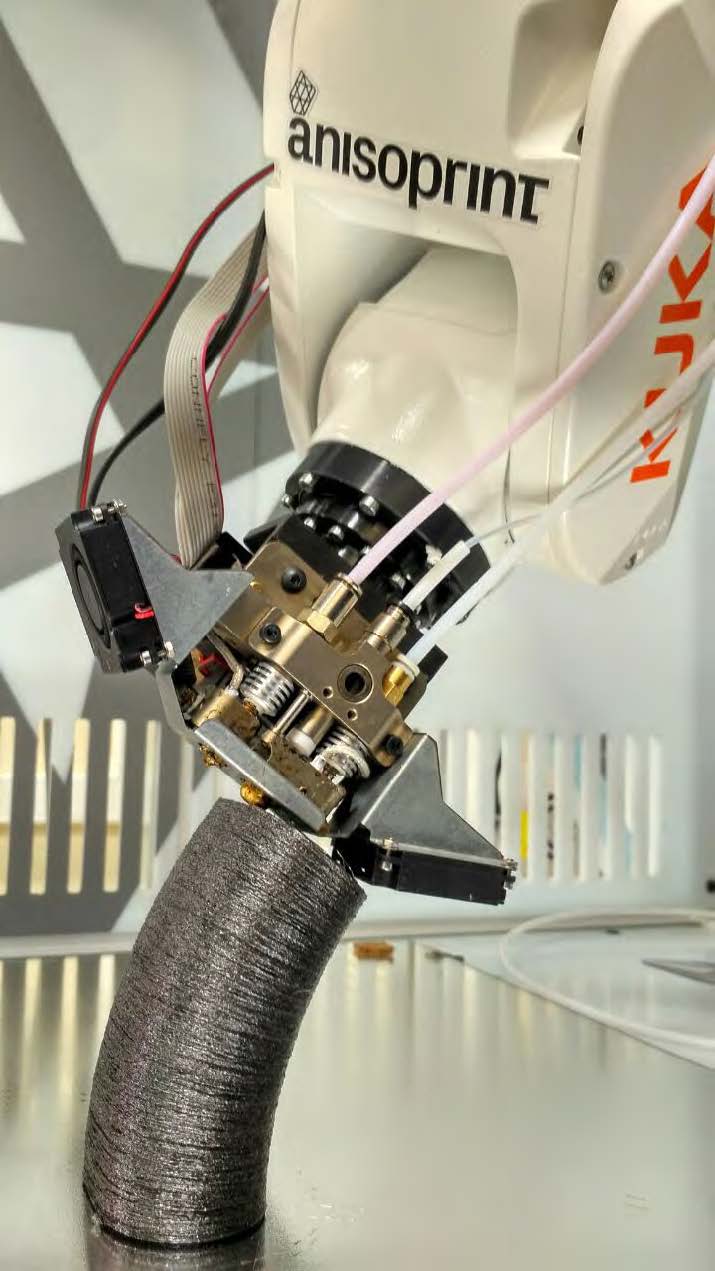
Фото: Anisoprint
«Anisoprint, использующий полностью открытый G-код слайсер, дал нам больше доступа к процессу», — говорит Консул. «Он также способен печатать непрерывное углеродное волокно не только в 2D-слоях, но и вне плоскости, в 3D-кривых. У нас есть печатающая головка Anisoprint для небольшого робота Kuka, способная производить детали 1 на 1 метр, что больше большинства настольных, но мало для роботной системы».
А как же dual-matrix термореактивно-термопластичные (TS-TP) материалы Anisoprint? Как объяснялось в моём блоге 2019 года об Anisoprint: «…сначала оно пропитывает непрерывное волокнистое армирование термореактивным полимером, а затем экструдирует это в расплавленный термопластичный филамент во время печати». Консул отвечает, что адгезия между TS-филаментом и TP довольно хороша. «На наших первых испытаниях мы могли получить более высокое объёмное содержание волокна по сравнению с принтером Markforged, но это было потому, что мы могли модифицировать G-код. Печатающая головка Anisoprint вталкивает TS-филамент в TP и затем укладывает это. Мы планируем использовать этот принтер для деталей экзоскелета. Это лёгкий способ интегрировать более высокопрочные волокна».
Экструзионные пелетные принтеры
Следующим шагом был крупномасштабный принтер, сначала с коротковолокнистым TP, затем с непрерывным TP. «Сначала мы разработали экструдер на роботе, а затем наш интерес к машине CEAD быстро последовал. Мы надеемся интегрировать непрерывное волокно в обе эти системы в следующем году».
Но зачем вам машина CEAD, если у вас уже есть экструдер на руке робота? «Изначальный экструдер был бета-версией пелетного экструдера Dyze Pulsar, который выдаёт максимум около 2 кг/ч и примерно 1 кг/ч с PAEK, но он борется с более чем 20% загрузкой углеродным волокном», — говорит Консул. «Однако средняя производительность ниже, потому что робот часто разгоняется и тормозит во время печати. Для COMBO3D начальные половинки формы малого масштаба уже требовали не менее 36 кг, поэтому нам требовалось около 48 часов для печати одной половинки. Нам также приходилось всегда быть рядом, потому что ошибки, вроде засорившейся линии подачи материала или деформации детали, могли произойти в любой момент».
Поскольку финальный демонстратор COMBO3D примерно в 10 раз больше начальных мелкомасштабных деталей, печать его с помощью этой первой экструзионной системы была невыполнима, говорит Консул. «Кроме того, некоторые материалы, которые поставила Victrex, имели более высокую вязкость, и этот первый экструдер не мог обеспечить достаточное крутящее момент для экструзии этих полимеров. С принтером CEAD у нас максимальная производительность около 12,5 кг/ч, и после нескольких часов испытаний у нас была стабильная средняя производительность около 5-6 кг/ч. Это позволило нам напечатать половинку малой формы менее чем за 8 часов и позволяет использовать более высокое содержание волокна для уменьшения варпинга, делая процесс в целом легче контролируемым».
«Так что, пока Pulsar уже позволял нам использовать пелеты, достигать высокой производительности материала и пользоваться степенями свободы робота», — продолжает он, — «принтер CEAD расширяет наши возможности в сторону более крупных деталей, более высокого содержания волокна и более широкого диапазона полимеров. Pulsar замыкает разрыв между нашими филаментными принтерами и CEAD не только по производительности, но и по размеру сопла и получаемому уровню детализации печатей».
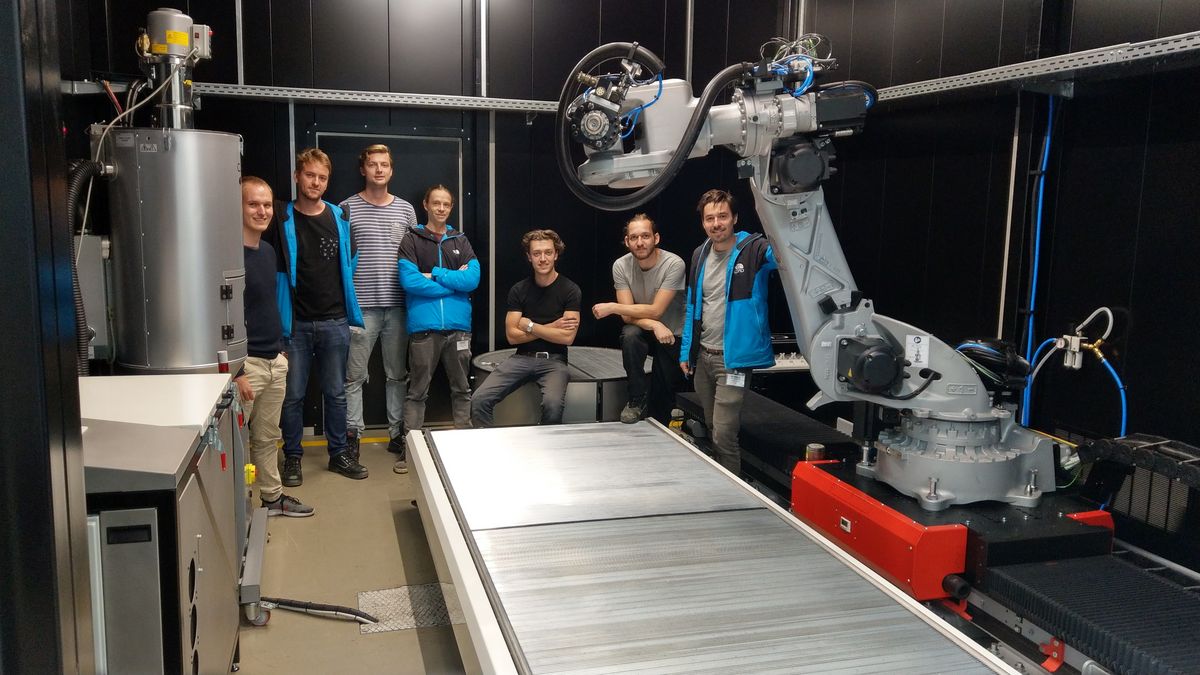
Фото: Кафедра углеродных композитов
Технические данные CEAD AM Flexbot:
- Печатание экструзией пелетов до 12,5 кг/ч (нераспределённое и коротковолокнистое)
- Обработка материалов до 450°C
- Объём печати 3000 x 1200 x 1700 мм
- Столешница на ротационном или плоском столе (нагреваемом)
- Послеобработка фрезерной головкой.
COMBO3D
Цель этого проекта Clean Sky 2 — 3D-напечатать форму для производства демонстраторного композитного флаперона (1,5 на 3 метра) для крупного пассажирского самолёта, часть Work Package A-3.1: Мультидисциплинарное крыло для высоких и низких скоростей. Цель использования аддитивного производства — сократить время подготовки инструмента. Проект начался в январе 2019 года и закончится в марте 2021 года. Партнёры включают Alpex Technologies (Милс бей Халль, Австрия), специалиста по лёгким металлам Leichtmetallkompetenzzentrum Ranshofen (Раншофен, Австрия) и Victrex (Торнтон-Кливлиз, Великобритания), поставщика высокопроизводительного термопластика полиарилэтетокетона (PAEK).
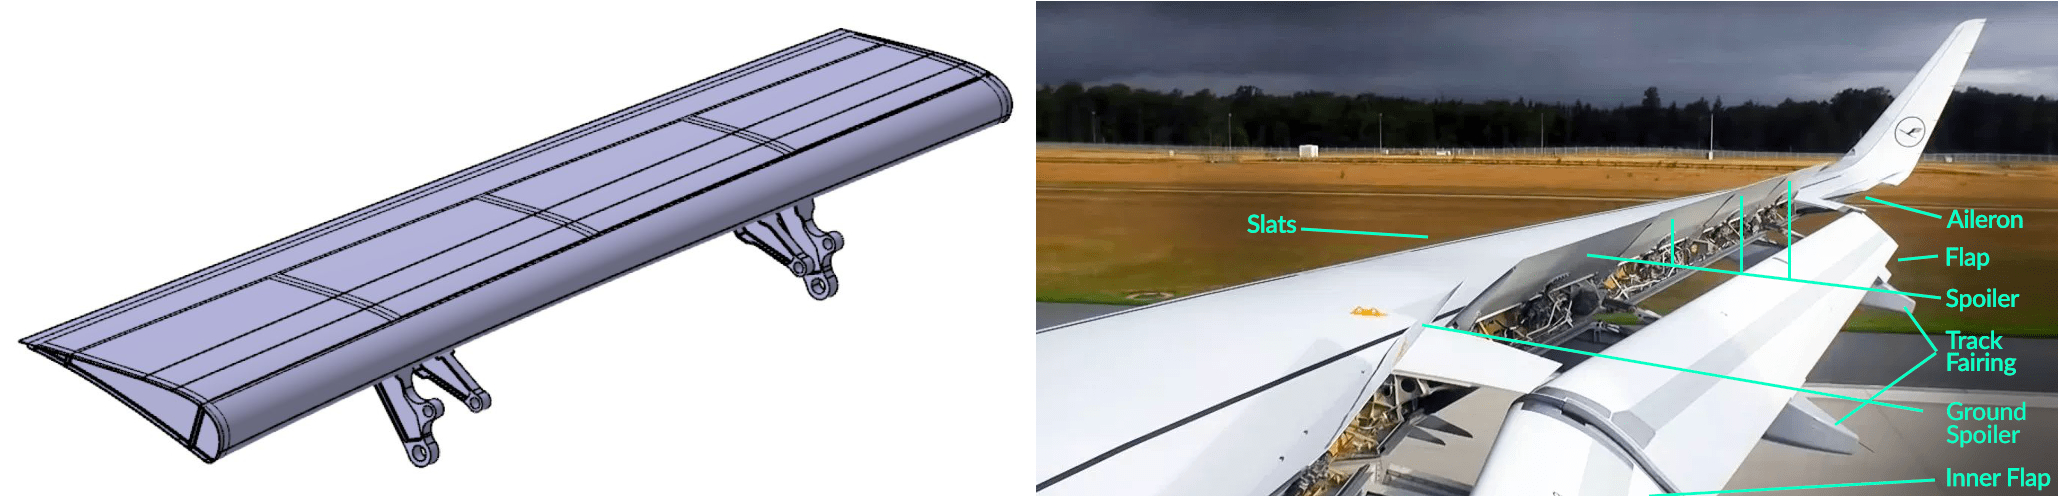
Ещё одна ключевая часть проекта — продемонстрировать, что этот углеродно-волокнистый/эпоксидный флаперон может быть изготовлен методом смольной передаточной формовки (RTM) вместо автоклавных препрегов. RTM-деталь будет отверждаться при тех же 180°C, что и автоклавные детали. Для обеспечения термической стабильности инструмент будет напечатан с коротковолокнистым PAEK, у которого температура плавления 305°C.
Для сокращения цикла отверждения 3D-напечатанная форма интегрирует активное температурное управление. «Мы должны иметь возможность быстрее нагревать и охлаждать форму по сравнению с автоклавом», — отмечает Консул. «Мы будем использовать сетку электрических нагревательных элементов на 3 мм ниже поверхности формы, а также интегрировать напечатанные каналы для нагретого масла или воздуха на 6 мм ниже поверхности формы. Таким образом, мы можем очень быстро нагревать поверхность формы, но также использовать каналы для нагрева по всему объёму инструмента. Мы нацелены на скорость нагрева и охлаждения на 50% быстрее автоклава и уверены, что сможем достичь как минимум на 30% более быстрой скорости».
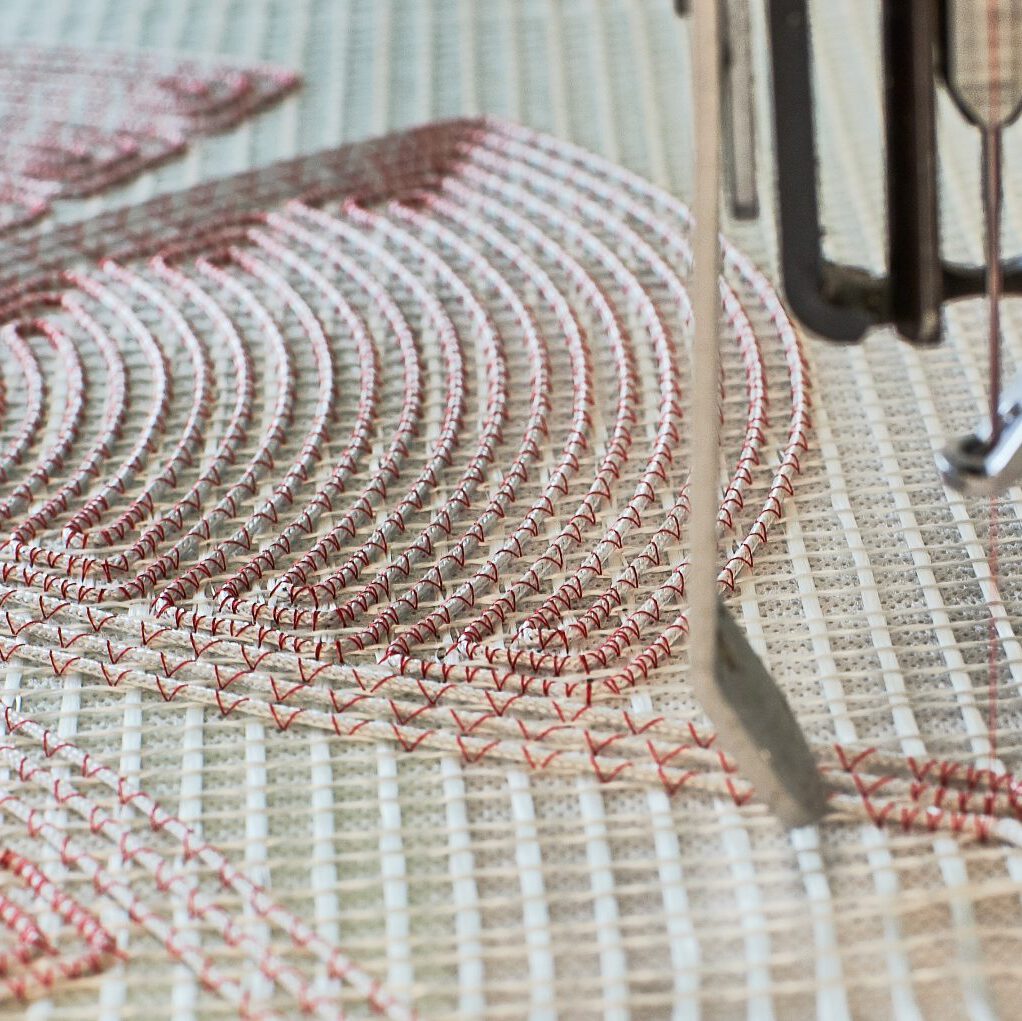
Каковы нагревательные элементы, интегрируемые в 3D-печать? «Мы использовали адаптированную укладку волокна (TFP) углеродных прядей на стекловолокнистом текстиле как нагревательные элементы для реализации разных зон нагрева в CFRP-форме для лопасти вертолётного ротора», — объясняет Консул. «Это было для проекта Clean Sky 1, который мы завершили, работая с QPoint Composite (Дрезден, Германия). Мы будем работать с похожей концепцией на форме COMBO3D».
Вся разработка напечатанного инструмента поддерживается моделированием. Проект инструмента будет оптимизирован путём внедрения системы нагрева и охлаждения в термическое моделирование. Процесс производства также будет смоделирован, поддерживая процесс печати генерацией знаний о температурном распределении во время печати и корреляцией с планированием траектории.
Установка машины CEAD и прогресс проекта
«Система CEAD была доставлена очень быстро — от заказа до установки прошло только 6 месяцев», — говорит Консул. «К этому времени мы завершили материальные испытания, спроектировали пластинчатое инструментирование и начали печатать мелкие детали. Мы беспокоились, что запуск процесса с CEAD AM Flexbot займёт много времени, но он хорошо пошёл с первых испытаний».
Пластинчатое инструментирование? «Это маленькая форма, уже интегрирующая каналы охлаждения и нагревательные элементы для производства CFRP-пластин для купонных испытаний», — объясняет он. «Это тестирование было для обеспечения того, что качество нашего 3D-напечатанного CFRP RTM-инструмента будет сравнимо с текущим CFRP, которое производит Saab их автоклавным процессом».
К сожалению, проект был прерван COVID-19, «но теперь всё идёт хорошо и мы догоняем», — говорит Консул. А как же использование PAEK для 3D-напечатанной формы? «Единственная проблема сейчас в том, что Tg [температура стекловидения] для PAEK составляет 130-140°C, что ниже 180°C отверждения демонстрационной детали», — отмечает Консул. «Так что нам ещё предстоит увидеть, сколько циклов мы сможем завершить при температуре отверждения до появления ползучести или повреждения поверхности».
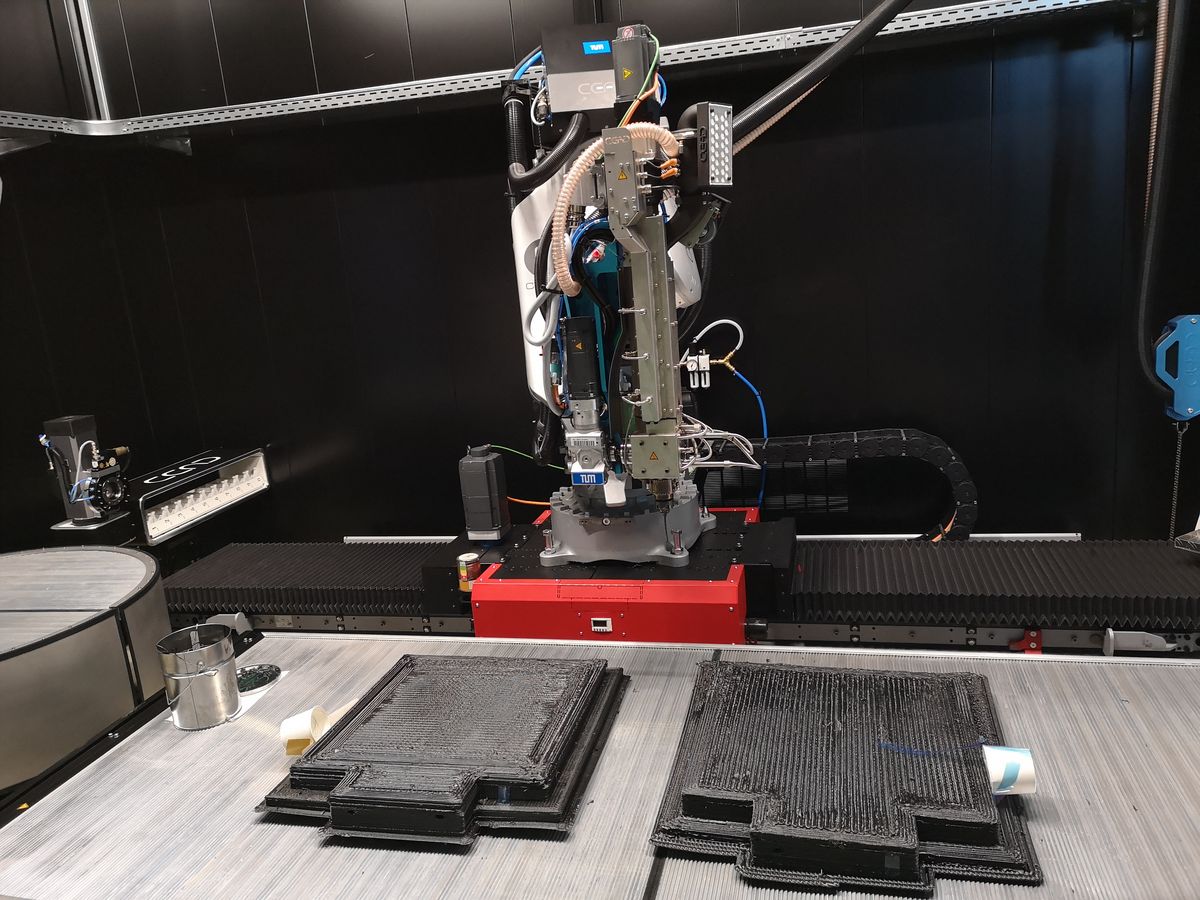
Фото: Кафедра углеродных композитов
Машина CEAD в других проектах?
«Мы подаём заявку на проект в аэрокосмическом инструментальном деле, который начнётся в следующем году с GKN Aerospace Deutschland (Мюнхен) с использованием машины CEAD и полиэфирсульфона (PESU)», — говорит Консул. [Примечание: GKN в Германии делает композитные крыльевые флапы для A330 и A350, а также элероны для семейства бизнес-джетов Bombardier Global.] «CEAD будет частью этого, отвечающей за разработку машины для непрерывных углеродных волокон. Мы также планируем использовать машину CEAD внутренне для изготовления прототипных форм для RTM, которые иначе были бы субподряжены. Это даёт нам преимущество в ускорении работы».
Консул отмечает, что PESU имеет более высокий Tg, чем PAEK. «Он также аморфный, не полукристаллический, поэтому его должно быть легче печатать, хотя устойчивость к ползучести может быть проблемой. Мы пытаемся избежать PEI (полиэтеримида). В прошлом мы рассматривали проблему адгезии PEI к эпоксидной смоле. RTM6 [эпоксид для RTM] растворяет PEI, что обеспечивает хорошую адгезию между ними. Это именно то, чего вы НЕ хотите в 3D-напечатанных формах, которые должны отжимать детали, а не прилипать к ним».
Будущее промышленное (и летающее) 3D-печатаемые композиты
Обсуждая некоторые другие проекты, которые LCC проводит в аддитивном производстве, я спрашиваю Консула, что сдерживало CFRP в экзоскелетах? «Потому что экзоскелеты должны адаптироваться к каждому носителю, детали специализированы, поэтому объём невелик», — отвечает он. «Наш проект нацелен на производство пациент-специфичных компонентов нижних конечностей экзоскелета для производства пациент-специфичного экзоскелета менее чем за 24 часа. Эти экзоскелеты будут поддерживать реабилитацию пациентов после инсульта на основе их биофизических профилей и уникальных медицинских потребностей в реабилитации». (См. статью CW, «C-FREX экзоскелет зависит от CFRP…»)
«Люди имеют представление, что 3D-печать может напечатать любую деталь, но сначала нужно иметь опыт и с 3D-печатью, и с композитами. Например, часто возникают проблемы с адгезией слой-к-слою и анизотропией, которые нужно понимать. 3D-печатаемые композитные детали не будут иметь тот же дизайн, что текущие из пластика и металла».
Он отмечает, что остаются проблемы для использования 3D-печатаемых композитов для производства высокопроизводительных авиационных деталей, например: Как проектировать эти детали для аддитивного производства? Как идентифицировать детали, где аддитивное производство добавляет ценность? «Аэрокосмическое инструментирование — главная область применений, на которую смотрит наша команда сейчас», — говорит Консул. «3D-печать формы хорошо подходит. Эти формы должны выдерживать те же условия отверждения, что и детали, но риск, связанный с формами, меньше, чем с летающими деталями. Хороший пример — ребёры жесткости крыльев, где есть большое количество разных деталей, но не много циклов на деталь. Так что это хороший способ получить опыт с технологией. Ещё рано пытаться для структурных деталей, которые будут летать. Мы будем нацелены на это в долгосрочной перспективе, но печать инструментов позволит нам стабилизировать процесс 3D-печати достаточно с высокими характеристиками и также развить способность точно предсказывать эти детали и процессы в моделировании».
Смола
- Как 3D-печать и софт движут цифровую трансформацию в производстве
- Революция в нефти и газе: как 3D-печать ведёт к эффективности и устойчивости
- DSM и Nedcam партнерствуют для развития крупномасштабной 3D-печати FGF
- Низкоэмиссионные ацетальные мастербатчи для автопрома и не только — экспертно разработанные Tosaf Color Service
- CBW Automation демонстрирует передовые решения IML и быстрой смены форм
- Victrex инвестировала в Bond High Performance 3D Technology для ускорения 3D-печати деталей из PAEK
- Профессиональное руководство по 3D-печати долговечных форм для литья
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Formlabs запускает Fuse 1 и Form Cell для демократизации 3D-печати для МСП
- SIGRABOND® CFRP: Химически стойкий композит для высокопроизводительных компонентов и сборок