



Лазерная сварка: Раскрытие точности, эффективности и инноваций
Недавние достижения в более доступных и способных лазерных технологиях объединяются с высокопроизводительными промышленными роботами, давая производителям большую точность и гибкость (над традиционными, но надежными роботизированными сварочными процессами) для еще более высокой продуктивности на заводском полу. Более того, материалы, когда-то считавшиеся в промышленном секторе не свариваемыми, теперь фабрикуются легко, часто создавая уникальные продукты при снижении отходов.
Широко используемая для замены приложений точечной сварки в авиации, автопроме и производстве тяжелого оборудования, удаленная лазерная сварка (RLW) — техника лазерной сварки без контакта — начинает видеть рост использования для более сложных приложений в разных отраслях, особенно для высокообъемного производства. Пока традиционная роботизированная сварка все еще предпочтительный метод для широкого спектра задач, приложения, требующие высшей точности и скорости, лучше подходят для промышленных роботов, оснащенных головками удаленной лазерной сварки. Независимо от того, только начинаете узнавать о RLW или ближе к покупке робота, следующая информация может быть полезна для вашего процесса принятия решения.
Почему удаленная лазерная сварка?
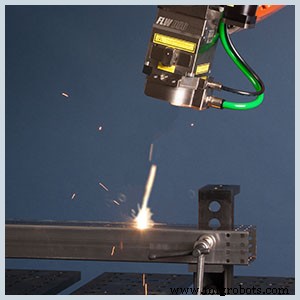
Удаленная лазерная сварка «удаленна» в том, что лазерная голова использует более длинный стэндофф 100-150 мм для прохождения луча от головы до точки фокусировки на детали. Волоконно-оптические кабели используются для прокладки лазерного луча к конечному инструменту лазерной головы — значительно увеличивая гибкость движения робота, минимизируя интерференции и предотвращая дорогостоящие повреждения из-за столкновений. Голова удаленной лазерной сварки затем фокусирует и направляет лазерный луч быстро с зеркалами, управляемыми гальванометрическими моторами (малая инерция, программируемые сервоприводы).
Это делает точность робота вторичным фактором, позволяя производителям внедрять традиционные роботы с тяжелой грузоподъемностью, такие как SP165 или GP180, для позиционирования голов. Использование конвенционального робота вроде этого, вместо высокоточного робота, как MC2000 II, часто дешевле и лучше вписывается в целевой период окупаемости.
Аналогично, головы удаленной лазерной сварки имеют специальное ПО, позволяющее программам работать пока робот движется. Это обычно известно как сварка «на лету». Хотя меньшее число приложений использует конфигурации «на лету», Yaskawa предлагает функцию, запускающую выход на основе позиции робота, синхронизируя движение робота и головы лазера в одной точке каждый раз.
Является ли RLW затратной эффективной?
Пока лазерная сварка все еще подразумевает большие капитальные затраты на лазер, голову и чиллер, она продолжает дешеветь. Чтобы обосновать этот тип первоначальных капитальных вложений, важно компенсировать затраты, имея достаточный объем. Если высокообъемное производство — проблема, разговор с репутабельным поставщиком роботов о плюсах и минусах роботизированной лазерной сварки против установки сварочного робота с точечным пистолетом и таймером для вашего конкретного приложения может быть полезным.
Также роботизированная лазерная сварка обычно использует YAG-лазеры (комбинация иттрия, алюминия и гранатовых кристаллов), которые имеют вредный свет, требуя светонепроницаемую оболочку. Это добавляет дополнительные расходы и может быть непрактичным для больших 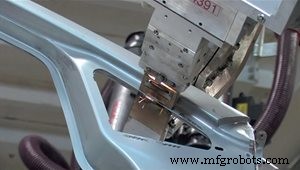 конструкций вроде кузовов автомобилей. Для адресации лазерной сварки крупных деталей, некоторые лазерные головы используют «ботинок», окружающий зону сварки, образуя светонепроницаемую уплотнение. Как видно в IPG Laser Seam Stepper (LSS), это локализует требование светонепроницаемой оболочки, но ограничивает длину и диапазон шва, делая его идеальной заменой для точечных или штриховых швов.
Является ли RLW единственным способом лазерной сварки?
Голова удаленной лазерной сварки дает преимущество быстрого перемещения луча по широкой площади и может не требовать никакого движения робота при выполнении нескольких швов в данной зоне. Роботы также могут подавать детали к стационарной голове RLW, помогая разделить нагрузку на поддержание высокого «времени включения лазера». Головы RLW также могут использоваться для манипулирования лучом для не-сварочных приложений, таких как аблиация для очистки деталей.
Фиксированная голова может быть смонтирована на конце робота, позволяя движению робота двигать луч. Даже фиксированные головы могут включать некоторую манипуляцию луча, которая качает или осциллирует луч для более широкого шва, распределяя тепло, обрабатывая больше вариаций стыка и выгазовывание паров. Роботы меньшей грузоподъемности, класса дуговой сварки, могут быть объединены с головкой качания в более мелкую, дешевую ячейку для мелких деталей.
Что еще следует учитывать?
Материалы
Как упоминалось, лазерная сварка открывает дверь для сварки материалов следующего поколения. Один такой материал, о котором часто спрашивают — новая ультра-высокопрочная сталь, используемая в автопроме, и подходит ли она для лазерной сварки против точечной сопротивления сварки. Из-за металлургии более прочной стали, она определенно хороший кандидат и может быть отзывчива к быстрым циклам нагрева/остывания лазерной сварки (лучше, чем более медленное сопротивление нагрева).
Использование алюминия для изготовления более легких грузовиков и производства автодеталей, таких как поддоны для батарей электромобилей, также быстро растет. В результате, использование лазерной сварки для последних набирает ход — так как низкий тепловой ввод, высокая сварочная скорость и большая гибкость лазерной сварки помогают производителям соответствовать строгим требованиям к сварочному процессу для деталей автомобильных батарей.
Методы
От точечной сварки сопротивления до трения-сварки, роботизированная лазерная сварка заменяет определенные процессы, повышая качество и пропускную способность. Конкретные типы лазерных сварочных процессов, которые рассматриваются довольно сильно для различных роботизированных сварочных приложений, включают горячую проволоку и гибридную лазерную сварку. Также лазерная сварка для наплавки с проволокой и порошком набирает интерес благодаря скорости и низкому тепловому вводу.
Конструкция стыка
Накладные стыки с плотным прилеганием лучше всего подходят для лазерной сварки. Небольшие зазоры между поверхностями могут быстро превратить лазерную сварку в лазерную резку, поэтому приспособления для лазерной сварки используют сильное зажимающее усилие. Лазерная сварка требует только одностороннего доступа, в отличие от точечной сварки, но нижняя часть нуждается в поддержке для сопротивления зажимным силам.
Поверхность
Поверхность изготавливаемого продукта должна быть также данной некоторому мышлению. Идеально, при использовании лазера для продукта, должен использоваться класс А поверхность (свободная форма с эстетической формой и оптимальным качеством поверхности). Это потому, что малая зона теплового воздействия хорошо очищается. По этой причине использование лазерной сварки — вместо традиционной точечной сварки сопротивления (RSW), дуговой сварки в защитном газе (GMAW) или аргонодуговой сварки (TIG) — расширяется в отраслях вроде бытовой техники, где делают нержавеющие вытяжки, духовки и холодильники.
Квалифицированные ресурсы
При программировании робота критически важно, чтобы оператор понимал процесс, которого он обучает робота. Квалифицированный оператор робототехники с опытом дуговой или сопротивления сварки может не полностью понимать лазерные процессы. По этой причине и для извлечения максимума из процесса с сохранением целостности детали, компании должны рассматривать найм или обучение персонала для понимания лазерных сварочных техник. Вольты, амперы и скорость подачи проволоки заменяются лазерной мощностью и скоростью, не говоря уже о различиях защитного газа и наполнительного металла, потенциально используемых. Лазерная безопасность также критически важный фактор, за который заводской персонал также будет отвечать.
От геометрии стыка до прилегания деталей и более — есть много граней для обдумывания с роботизированной лазерной сваркой. Если вы спрашиваетесь, подходит ли надежное качество и рост пропускной способности, предоставляемые роботизированной лазерной сваркой, для вашей компании, мудро обратиться к вашему предпочтительному поставщику роботов за ответами на ваши конкретные вопросы приложения.
Промышленный робот
- Технологии машинного зрения и визуализации: краеугольный камень современной автоматизации
- Как роботы нового поколения превращают научную фантазию в повседневную реальность
- Лазерная сварка: высокая эффективность и ROI в целевых приложениях
- Топ советов по безопасности лазерной сварки на 2024: избегайте частых опасностей и защитите персонал
- Блокчейн: усиление доверия и прозрачности в цепочках поставок люксовых товаров
- Лазерная выравнивание вращающегося оборудования: обнаружение невыравнивания и предотвращение простоев
- Лазерная сварка: техники, виды и промышленное применение
- Инновационные лазерные сварочные станки Trumpf: революция в обработке листового металла
- Аренда или покупка экскаватора-погрузчика: что выгоднее?
- Плоское шлифование: точная мастерство для превосходных поверхностей