



Стандарты инспекции сварки для автомобильных сборок, критичных для безопасности
Ставки высоки для производителей автозапчастей. Водители и пассажиры автомобилей полагаются на качество сварки, чтобы выдерживать условия, для которых она была спроектирована. Одна незамеченная ошибка в процессе фабрикации может оставить бизнес уязвимым или хуже, особенно когда деталь в вопросе «критична для безопасности» для сборки.
Автомобильные сиденья, например, в прямом контакте с пассажирами; поэтому сварки сиденья считаются критичными для безопасности. Эта классификация диктует определенный протокол до производства. Хотя требования OEM варьируются, они склонны быть согласованными с отраслевой практикой и реализуются с незначительными различиями в зависимости от детали, завода и используемого промышленного оборудования. Вот основные элементы протокола:
Протокол предпроизводства
- Установка параметров — Установка сварочных параметров и проверка их приемлемости. Это можно сделать путем выреза и травления сечений сварки для проверки проникновения сварки (15-20%).
- Процесс выпуска — Установленный процесс для выпуска или одобрения производства после проверки вышеуказанного.
- Управление изменениями — Изменения существенных переменных за определенные пределы требуют повторной валидации через вырез и травление.
- Обеспечение качества — Случайные детали могут быть выбраны из производства для выреза и травления с частотой, диктованной OEM.
Роботизированная сварка помогла значительно улучшить качество деталей, всегда размещая сварки в одном месте с запрограммированными сварочными параметрами. Соблюдение вышеуказанных процедур помогает производить качественный сварочный продукт. Автомобильные OEM фокусировались на критичных для безопасности сварках, и это привело к пересмотру некоторых ключевых элементов:
Протокол производства
- Безопасность — Проверка, что квалифицированный персонал имеет доступ к оборудованию и что изменения не вносятся для негативного влияния на качество.
- Мониторинг дуги — Внедрение системы мониторинга дуги может помочь проверить, что процесс под контролем, и может позволить снизить частоту деструктивного тестирования. Мониторинг дуги проверяет, что сварочные параметры соответствуют установленным лимитам. Сварки вне лимитов флагуются для дальнейшей инспекции.
- Прослеживаемость — Отслеживание изменений и результатов сварки, и поддержание способности логировать дату, время и серийный номер, где происходили изменения деталей.
В Yaskawa Motoman мы уделяем время изучению производственных и прослеживаемости требований наших клиентов. За годы мы разработали несколько программных и I/O улучшений наших контроллеров, позволяющих производителям выполнять надежные, прослеживаемые инспекции сварки.
Функции безопасности
Функция пароля
Стандартная система безопасности различных уровней глобального пароля удобна для множества техников для поддержания множества робототехнических ячеек внутри завода. Однако глобальные пароли рискуют быть разделенными среди персонала завода, без контроля того, что меняется и кем.
Функция пароля контроллера DX Yaskawa создает базу данных пользователей с паролями и уровнями безопасности. Пользователи должны входить в систему для работы с роботом; функция логирования запишет имя пользователя и сделанные изменения.
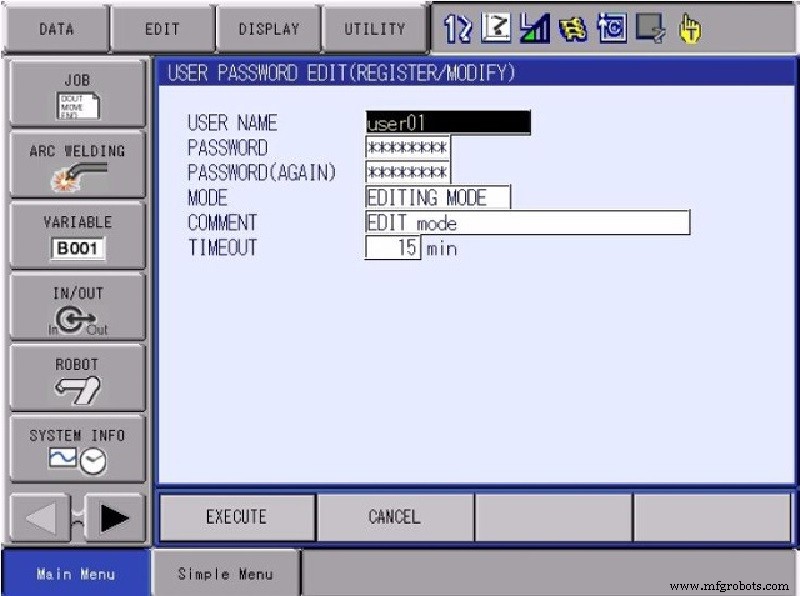
Программное обеспечение добавлено к контроллеру DX200 для удаленного контроля пароля через ПЛК. Инженеры управления могут реализовать логику для использования заводских/ячеечных контролов для удаленного администрирования пользователей и логинов на основе их внутренних бейджей сотрудников или системы безопасности.
Уровни безопасности
- Уровень операции — По умолчанию, этот базовый уровень позволяет любому двигать или шагать через программу, но не менять никакие точки или сварочные настройки.
- Уровень редактирования — Позволяет пользователю создавать программы и менять сварочные настройки, но не дает доступ к параметрам или данным более высокого уровня.
- Режим управления — Дает полный доступ к параметрам и функциям обслуживания.
- Уровень безопасности — Позволяет доступ к настройке и администрированию программных лимитов, надежных для контроля, и логике безопасности, реализованной в контроллерах DX (Functional Safety Unit — FSU).
То, что эти уровни позволяют пользователям делать и к чему получать доступ, определяется системой. Уровень, до которого управление контролирует доступ, будет варьироваться по местоположению завода.
Функция логирования
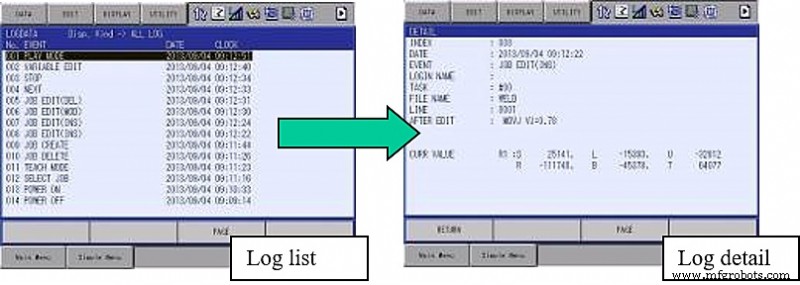
Многие более новые контроллеры роботов идут со стандартной функцией логирования, которая отслеживает изменения, сделанные в системе по дате и времени. Например, оператор дневной смены может посмотреть, сделал ли кто-то из ночной смены изменение. Робот поддерживает локальный файл последней серии изменений, так что рутинное сохранение данных может вести исторический лог активности пользователей. Робот также может использовать Безопасность пароля, требуя от пользователей входа для внесения изменений. Имена пользователей также отмечаются при внесении изменений.
Функция безопасного повторного обучения (Safety Re-Teach Edit Function)
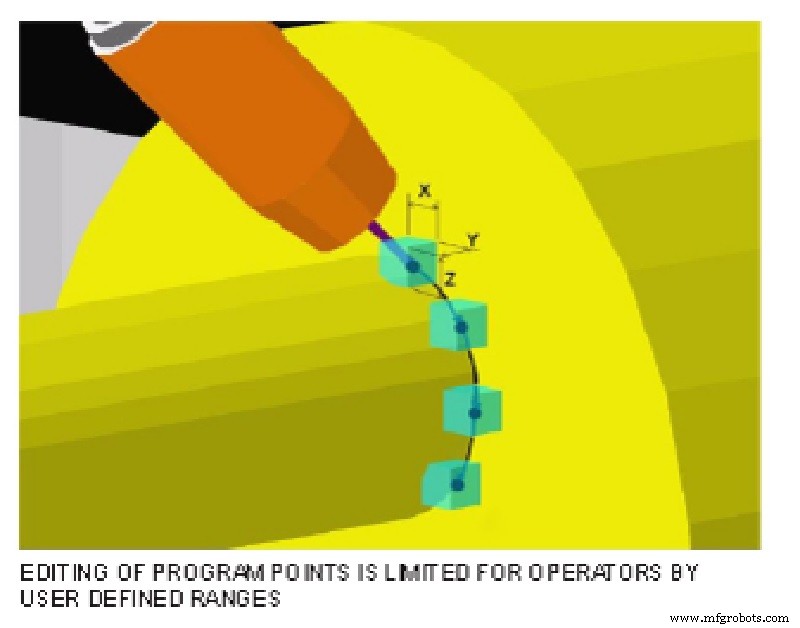
Уровень операции не позволяет пользователям менять программные точки, но некоторые компании позволят операторам или техникам первого уровня делать незначительные изменения для вариации детали. Safety Re-Teach позволяет пользователям уровня операции модифицировать запрограммированные точки в 3D диапазоне, определенном режимом управления. Обычно это устанавливается в несколько миллиметров, и менеджер может ограничить количество изменения угла для горелки или внешней оси. Пользователи уровня операции не могут менять сварочные параметры, поэтому существенные сварочные переменные не меняются. Это избегает повторного деструктивного тестирования. Safety Re-Teach может быть включен параметром в режиме управления на любом контроллере DX.
Мониторинг дуги
Как поставщик роботов, интегрирующий сварочные системы и строящий на истории совместного предприятия с компанией по сварке, Yaskawa Motoman имеет комплексный опыт с мониторингом дуги. Мы спроектировали наши сварочные интерфейсы для поддержки возможности мониторинга дуги, которую производители источников питания могут интегрировать.
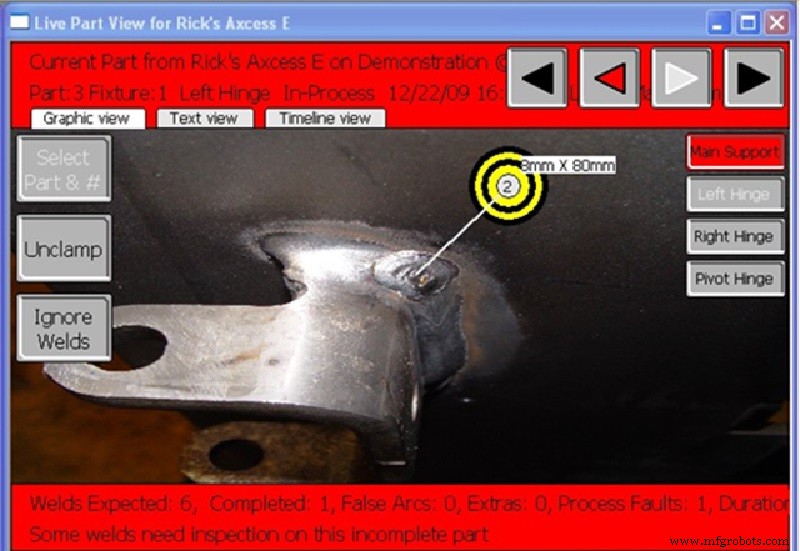
Интегрированные функции Miller Insight Centerpoint™ и Lincoln Electric Production Monitoring™ доступны из пульта обучения робота. WeldCube, от Fronius, коммуницирует напрямую с источниками питания. Yaskawa и Fronius работают над тем, чтобы результат монитора сообщался в битах статуса сварщика.

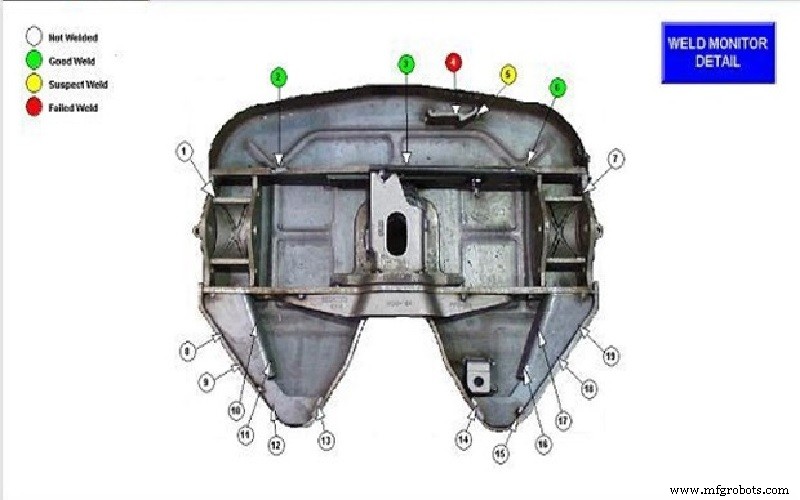
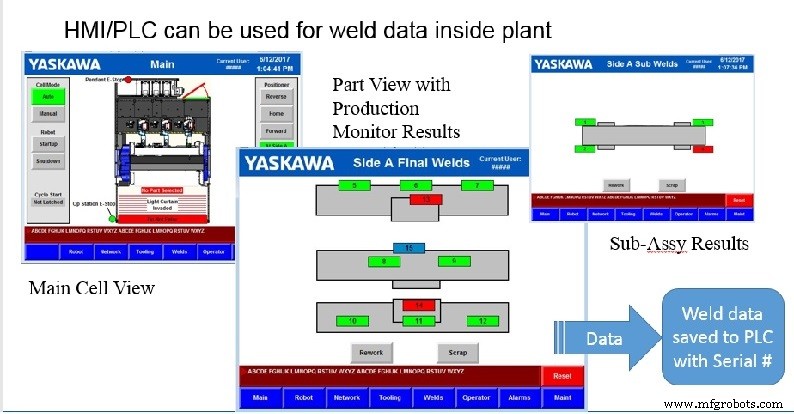
Вызов выполнения «критичных для безопасности» мандатов также подразумевает четкое представление результатов сварки из мониторинга дуги источника питания в полезном формате. Лучший формат — подсветка результатов монитора на диаграмме детали на HMI робототехнической ячейки. Таким образом, операторы сварочной станции могут легко заметить нерегулярности и быстро реагировать. Операторы должны визуально инспектировать системой-флагированные сварки, с результатами монитора вне диапазона, чтобы судить, являются ли сварки соответствующими или несоответствующими.
В то время как контроллер робота может сообщать статус монитора дуги локально на HMI, производители источников питания также предлагают программное обеспечение, спроектированное для отчета результатов монитора дуги удаленно, через персональный компьютер или облачное программное обеспечение.
Miller Insight Centerpoint
Прослеживаемость
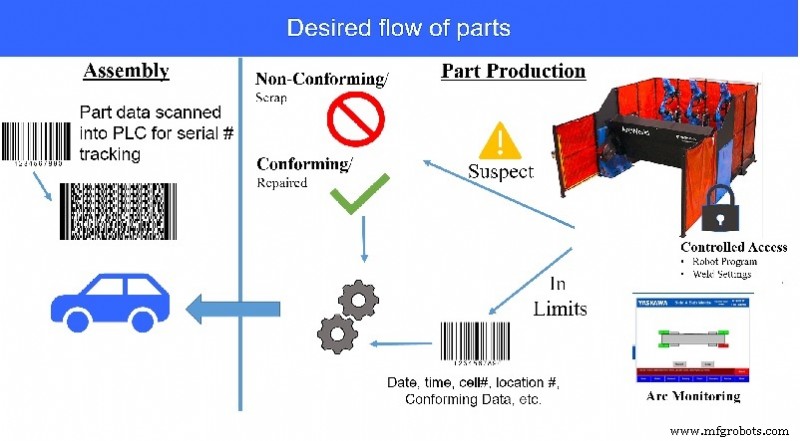
Автомобильные OEM не просто просят своих поставщиков делать хорошие детали, они просят их внедрять системы качества для обеспечения «прослеживаемости», которая ассоциирует результаты сварки детали с её серийным номером. Цель — иметь возможность проследить обратно к точке производства, когда детали были известны как соответствующие, если обнаружена несоответствующая деталь.
Чтобы помочь производителям выполнить прослеживаемость, данные мониторинга дуги от сварочного источника питания и контроллера робота, плюс любые детально-специфические данные, которые нужно получить удаленно и в конечном итоге залогировать в ПЛК, должны быть захвачены и ассоциированы с серийным номером детали. Как гармонизировать этот смешанный набор данных — и сложность в этом — зависит от того, что производитель способен интегрировать из коробки, не компрометируя внутренние протоколы безопасности.
Строковые переменные
Один трюк — использовать функцию создания строковой переменной из контроллера робота для создания уникальных идентификаторов как механизма прослеживания. Есть смесь переменных, используемых для хранения чисел или даже позиций, и эти переменные отличаются по формату и количеству цифр. Строковые переменные могут быть комбинацией символов или чисел до 32 символов длиной. Их можно вызывать для отображения сообщения на пульте или для других целей.
В случае автомобильного производства, мы использовали их для хранения информации серийного номера для конкретной детали, производимой. Инженеры управления могут использовать ethernet-коммуникацию для «чтения» значений из ПЛК или сканера штрих-кода и мы можем передать их другим устройствам.
Concurrent I/O
Yaskawa Motoman использует Concurrent I/O (CIO) для выполнения программируемого логического контроля и коммуникации данных между роботом и источником питания. Хотя используется для сварочных настроек, это также может использоваться для передачи результатов мониторинга дуги между источником питания и роботом. Для прослеживаемости мы использовали его для конкатенации результатов сварки для каждого местоположения сварки и отправки его, с серийным номером детали, в заводской ПЛК для записи детали. Мы также берем серийный номер детали и отправляем его в штампер штифта, который гравирует серийный номер на деталях, проходящих монитор сварки.
Недавно мы доставили систему, которая будет брать данные инспекции сварки от Lincoln Electric Production Monitor и представлять их оператору в графическом представлении детали. Она будет подсвечивать, в зеленом или красном, результаты монитора в каждом местоположении сварки — основанное на нахождении внутри или вне лимитов. CheckPoint™ мониторинг (внешнее программное обеспечение) спроектирован для хранения данных в Облаке. CIO позволил немедленный доступ к результатам Production Monitor, чтобы их можно было представить оператору пока деталь производилась.
Внедрение
Обработка данных мониторинга сварки должна учитывать производственный контроль, вместе с историческим логированием и требованиями прослеживаемости. Данные, захватываемые по пути, используются по-разному через организацию, и эти потребности должны учитываться для каждой роли на каждом шаге.
Пока использование данных мониторинга сварки должно делать простым для операторов на полу проверку качества детали, исторические данные могут использоваться надзорным персоналом для администрирования планов качества и устранения трудностей. Функции безопасности делают почти невозможным отклонение от установленных протоколов и параметров, а мониторинг дуги доставляет реальные, графические указания сварок, нуждающихся в дальнейшей инспекции.
С ПЛК как конечной точкой, детально-специфические сварочные данные логируются, хранятся и прослеживаемы. Это может занять значительное количество предварительной работы для достижения полной гармонизации данных; однако результаты — уверенные клиенты и улучшенное качество, которое также может помочь обеспечить будущее вашей операции.
Промышленный робот
- Критические температуры сверхпроводимости элементов и высокотемпературных сверхпроводников (Кельвин)
- Резерв надежности: ключ к более безопасным и прибыльным операциям
- 10 правил NASA для написания безопасного критического кода
- Безопасность оператора станка с ЧПУ: основные правила на рабочем месте
- Строим безопасное будущее: продвижение умных решений безопасности пищи
- Почему модернизация автопарка снижает затраты и повышает устойчивость
- Основные стратегии для эффективной подготовки к сварке
- 5 основных советов безопасности для транспортировки тяжелого оборудования
- Критически важные правила безопасности при сварке топливных баков
- Полное руководство по контролю и испытаниям сварных швов