



Предотвратите 6 самых частых подводных камней при запуске роботизированных систем паллетизации
«Мусор на входе, мусор на выходе.» Эта известная фраза из компьютерных наук стоит учитывать, когда речь идет об автоматизированной материальной обработке. Как это применимо к роботизированным системам паллетизации, выходы системы, особенно качество построенных паллет и темпы пропускной способности, напрямую связаны с качеством входов системы. Так что, будь то строительство нового завода или ретрофит существующего, если ваша система будет включать роботизированный паллетизатор, есть много чего планировать для обеспечения плавного запуска. Два основных аспекта, которые могут быть упущены, но негативно влияют на процесс запуска новых роботизированных паллетизаторов, включают низкое качество входов системы и нехватку доступных ресурсов во время запуска. Рассмотрев следующие пункты, ваша фирма может быть в более сильной позиции, чтобы избежать головных болей с планированием, непредвиденных затрат и влияния на сроки, которые плохое планирование фазы ввода в эксплуатацию может вызвать.
1. Качество продукта
Вариация размеров Первое, что стоит учитывать для системных входов — вариация размеров продукта. Uline, один из крупнейших поставщиков картонных коробок в Северной Америке, заявляет, что для размеров коробок «допустимая производственная вариация ± 1/8». Однако инженеры, проектирующие конечный эффектор (EoAT) вашей роботизированной системы паллетизации, будут основывать дизайн на указанных размерах коробок и допусках, согласованных в Функциональном документе области действия (FSD). Даже с инновационным и надежным дизайном EoAT, команда ввода в эксплуатацию, вероятно, будет бороться, если ваши коробки выходят за пределы согласованных допусков. Например, если относительно большое количество коробок подбирается одновременно, и многие коробки имеют размеры вне спецификации, EoAT может не захватить подбор как спроектировано. Это может привести к падающим продуктам или, что хуже, помятым продуктам при размещении. Хотя возможно исправить это с хитрыми программными изменениями, скорее всего понадобятся аппаратные изменения, что может даже означать перепроектирование инструмента. Представьте задержки, если ввод в эксплуатацию придется заменять оборудование, потому что коробки неверного размера. Так что убедитесь, что коробки, предоставляемые робототехнической ячейке, соответствуют подписанному FSD.
Геометрия коробки Еще один аспект качества продукта, заслуживающий упоминания — геометрия коробки. Если роботизированная система паллетизации будет обрабатывать картонные коробки, мудро будет настроить ваши коробочные эректоры перед началом ввода в эксплуатацию. Одна часто встречающаяся проблема с собранными картонными коробками — когда коробка должна быть прямоугольной призмой, но вместо этого формируется в косую прямоугольную призму. Другими словами, верх и низ коробки имеют форму параллелограмма вместо прямоугольника. Нерегулярно сформированные коробки могут заставить систему материальной обработки плохо взаимодействовать с продуктом. Например, относительная длина ряда коробок может значительно измениться, если много коробок нерегулярной формы. Как и с плохими размерами коробок, это может деградировать цикл подбор-размещение. Опять же, хороший инженер ввода в эксплуатацию может приспособиться к этому программными изменениями. Однако вероятно, что построенная паллета не будет выглядеть аккуратно, и некоторые требовательные конечные клиенты могут рассматривать качество построенных паллет как индикатор качества продукта. Чтобы избежать потенциально увеличенных времен циклов и сниженного качества построенных паллет, убедитесь, что ваши коробки правильно сформированы. Нагнетание и выпячивание, будь то на верху, низу или боках коробок, также могут быть сложными для инженера или команды ввода в эксплуатацию. Выпячивание обычно происходит от переупаковки коробки, но нагнетание может также происходить как функция толщины картона, относительной влажности в картоне и количества перфораций на единицу длины вдоль складок клапанов. Даже если клапаны коробки не перфорированы, пресс-оценки, недостаточно глубокие, могут также заставлять клапаны стремиться вернуться в несложенное состояние. В относительно длинных коробках это может привести к почти футбольной форме. Нагнетанные коробки делают построенные нагрузки все более нестабильными по мере увеличения высоты нагрузки. В свою очередь, построенная нагрузка может требовать сниженных скоростей и ускорений конвейеризации или промежуточных листов между слоями, в конечном счете влияя на временные циклы и стоимости проекта. В худшем случае нестабильность нагрузки может означать, что построенные нагрузки не конвейеризуемы. Наконец, как и с размерами коробок вне спецификации, необычная геометрия коробки может вызывать падения продуктов, что повлияет на пропускную способность системы. Хотя вам может потребоваться потратить дополнительное время на работу с вашим поставщиком коробок, уделение времени на настройку геометрии и вариации размеров коробок — инвестиция, стоящая того.
2. Качество паллет
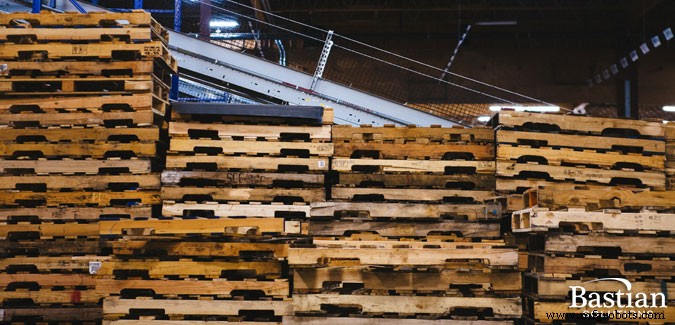 Управление паллетами может показаться низко в списке вещей для рассмотрения во время запуска системы, но с автоматизированной роботизированной системой паллетизации определенная забота должна быть принята для типичного паллетного дозатора, чтобы работать правильно. Например, паллеты, хранящиеся снаружи, вероятно, промокнут от погоды. Мокрые паллеты могут прилипать вместе, особенно если температуры падают ниже замерзания.
Проблемы паллетного дозатора Типичные автоматические паллетные дозаторы спроектированы под предположением, что каждая паллета может двигаться независимо от других. Замороженные паллеты могут прилипать вместе, но так же и те, у которых чрезмерно поврежденные доски или выдающиеся гвозди. И если паллеты прилипают вместе, вероятно, паллетный дозатор будет уничтожать паллеты вместо их дозирования. Выделив пространство рядом с паллетным дозатором, где паллеты могут быть привезены для высыхания на день перед вводом в использование, вы поможете обеспечить, что пригодные паллеты доступны для запуска системы когда нужно. Конечно, стадирование паллет рядом с системой может потребовать добавления к ответственностям оператора линии в начале или конце смены, и не забудьте напомнить водителям вилочных погрузчиков, что им придется загружать паллеты в дозатор по мере необходимости.
Вариация размера паллет Несмотря на отсутствие глобально принятого набора допусков размеров паллет, раздел 6.2 Унифицированного стандарта для деревянных паллет, установленного NWPCA, является общим руководством в Северной Америке. Однако, как и с вариацией размера коробок, FSD будет окончательным словом в том, к чему проектируют инженеры системы. Как влага может заставить их прилипать вместе, мокрые деревянные паллеты могут также потенциально распухать до размеров вне указанных допусков. Но независимо от того, как это происходит, такая вариация, особенно в высоте паллеты, может влиять на качество построения паллетных нагрузок из-за того, где робот размещает продукт. Например, если паллета короче, чем система запрограммирована, продукт будет упадан с большей высоты, чем нормально, заставляя построенную паллету выглядеть небрежно. И наоборот, если паллета слишком высокая, продукт будет вдавлен в нее. Что больше, если EoAT робота спроектирован так, что продукт поддерживается снизу, то чрезмерно высокие паллеты могут привести к столкновению EoAT с паллетой. Учитывая значительное увеличение стоимости добавления датчика высоты паллеты к системе, большинство фирм выбирают отказ от этой опции. Так что разумно обеспечить, что ваш поставщик паллет предоставил вашей фирме качественные паллеты до начала ввода в эксплуатацию. Однако, если заставить поставщика сделать это оказывается слишком большим хлопотом, рассмотрите это: Bastian Solutions недавно выпустила линию размерно-стабильных, автоматизационных паллет. Использование паллет Rogue от Bastian Solutions может устранить многие головные боли, связанные с управлением паллетами, что на одно меньше вещи, замедляющей процесс ввода в эксплуатацию.
3. Качество других входов
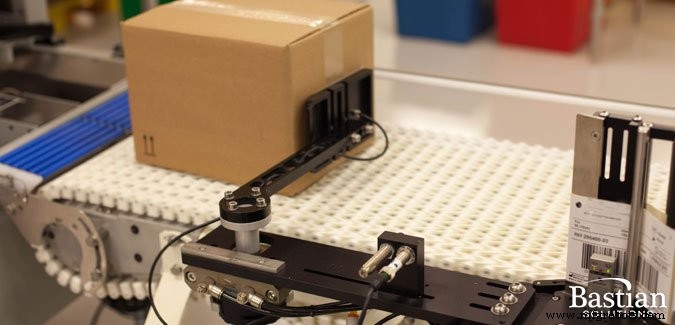 Скользкие / промежуточные листы Базовая роботизированная система паллетизации конечно будет использовать продукт и паллеты. Однако могут быть другие входы в систему, стоящие иметь под рукой и настроенными. Скользкие или промежуточные листы распространены для многих систем паллетизации, так что убедитесь, что у вас достаточно правильно размерных листов для запуска. В конце концов, последнее, что вы хотите — копаться в задней части склада за ними после начала ввода в эксплуатацию. Также типичный роботизированный паллетизатор, работающий со скользкими листами, требует относительной плоскости листов. Если среда, в которой вы планируете хранить скользкие листы, будет видеть резкие изменения влажности, почти гарантированно они деформируются, деградируя производительность системы. Паллеты листов, хранящиеся в припаркованных прицепах — отличный пример этого сценария.
Машины печати и нанесения Учитывая потребность многих производителей отслеживать продукт через цепочку поставок, системы печати и нанесения этикеток — еще одна распространенная вещь в автоматизированных системах материальной обработки. Если третья сторона, независимая от системного интегратора, вводящего в эксплуатацию роботизированный паллетизатор, обрабатывает сканеры и этикетки, убедитесь, что те системы настроены. Плохое качество клея на этикетках может означать, что они случайно отслаиваются во время конвейеризации, и грязные печатающие головы могут заставлять местоположение, где этикетки наносятся на коробки, варьироваться. Эти две проблемы могут означать, что продукт не сканируется правильно, дальше замедляя процесс ввода в эксплуатацию и операции в целом. Еще один момент, связанный с этикетками: если ваша система управления данными не имеет все данные этикеток предзагруженными, ваш временной график может проскальзывать. Просто представьте, что случится, если смена этикетки требовала авторизации от корпоративного центра, а авторизующие стороны были в отпуске!
Закупорка коробок и стрейч-обмотка Пара дополнительных пунктов, стоящих настройки перед вводом в эксплуатацию роботизированной системы паллетизации — закупорка коробок и стрейч-обмоточные машины. Ленточные машины и тип ленты нужно настроить для минимизации спина-к-спине коробок, складок ленты и правильного сцепления ленты. Если клеите коробки, убедитесь, что достаточно клея наносится, чтобы днища коробок не выпрыгивали открытыми из-за ускорений, видимых при роботизированной обработке. Если ваша система будет использовать стрейч-обмоточную машину ниже по течению роботизированной системы паллетизации, обеспечьте, что у вас достаточно стрейч-пленки достаточной прочности на объекте для обеспечения плавного тестирования и производства. Ваш системный интегратор должен иметь возможность порекомендовать качественную стрейч-пленку, если вы не уверены, какой тип заказать.
4. Доступность продукта
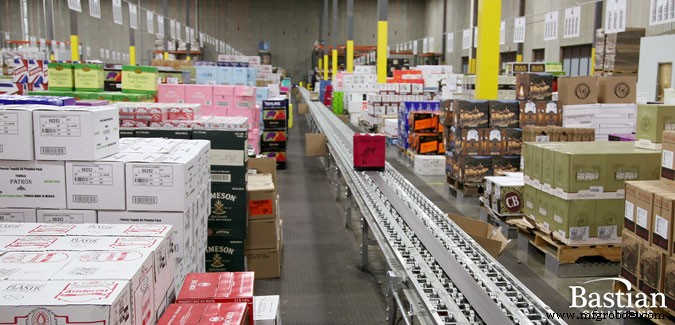 В то время как обеспечение качественных входов в систему важно, возможно, равно важно — наличие необходимого продукта. В зависимости от вашей ситуации, может быть трудно или невозможно заставить производство сменить типы продуктов без значительного предварительного уведомления. Так что в вашем лучшем интересе иметь все SKU, которые вы намерены прогонять через систему, доступными для тестирования. Иначе вам может придется планировать ввод в эксплуатацию системы фазами по мере доступности типов продукта. Очевидный минус этого — сложность, которую может влечь перепланирование. Однако другой аспект для рассмотрения — что высоко сложные системы склонны быть тесно связанными, означая, что небольшие изменения в системе при тестировании одного типа продукта могут влиять на то, как система выполняется при запуске других. Так что для успешного ввода в эксплуатацию системы в своевременном режиме, наличие всех SKU доступными — большой плюс. Убедитесь, что у вас достаточное количество различных продуктов, которые вы будете прогонять, под рукой для симуляции фактических производственных темпов. В конце концов, для достижения темпов, на которых работают высокопропускные системы, вам, вероятно, понадобится больше одной или двух паллет продукта под рукой. Наконец, убедитесь, что продукт свежеупакован, так как продукт, сидевший в задней части склада или морозилке, даст другие результаты по сравнению с недавно произведенным продуктом.
5. Дополнительный персонал
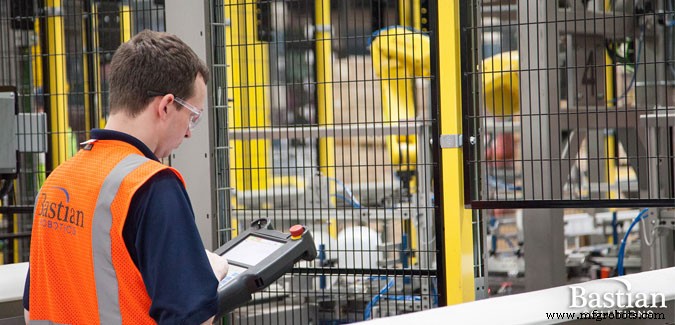 Это одно — иметь достаточно типов продукта для тестирования, но что насчет персонала? Типичный процесс ввода в эксплуатацию для роботизированной системы паллетизации требует инженера ввода в эксплуатацию для внесения незначительных программных и аппаратных правок. Для этого инженеру нужно иметь глаза на системе, пока она работает. Это может быть трудно или невозможно, если инженер ввода в эксплуатацию должен вручную вводить продукт в систему, что может добавить непредвиденное время к графику запуска. Вместо этого рассмотрите назначение внутреннего системного эксперта, который может действовать как связующее звено для управления дополнительным трудом, нужным для тестирования. Плюс, внутренний эксперт может тенить инженера ввода в эксплуатацию, обучаясь ценным техникам устранения неполадок по пути.
6. Разные мелочи
 Несколько дополнительных пунктов для рассмотрения, пока ваша фирма движется к фазе ввода в эксплуатацию реализации роботизированной системы паллетизации.
Есть ли блокировки с апстрим/даунстрим оборудованием на месте? Если нет, повлияет ли это на способность системы работать в режиме, представительном полное производство? Требуют ли ваши конечные клиенты или другие логистические требования этикетки наружу на всех коробках? Ударение команды ввода в эксплуатацию этим требованием после высыхания чернил FSD, вероятно, потребует заказа на изменение в лучшем случае, и если система не была изначально спроектирована для этого требования, пропускная способность может быть серьезно затронута изменением.
Потенциально ли текучесть кадров может заставить вас потерять системного эксперта смены? Есть ли у вас персонал для ручной паллетизации пока финальные правки делаются к системе? Ответ на эти вопросы до прибытия команды ввода в эксплуатацию на объекте поможет обеспечить, что ваш go-live останется по графику, что переводится в деньги в банке.
Вот еще один: есть ли у команды ввода в эксплуатацию доступ ко всем необходимым точкам контакта на вашем объекте, включая обслуживание, лидеров смен, назначенных системных экспертов, водителей вилочных погрузчиков и т.д.? Инженер ввода в эксплуатацию может потерять полдня тестирования или больше, пытаясь отследить нужного человека для продвижения тестового процесса. Если вы управляете капитальными проектами для вашей фирмы, почему бы не создать SOP с соответствующей контактной информацией объекта, вместе с системными, безопасностными и обучающими ожиданиями. Предоставление этого документа вашему системному интегратору перед вводом в эксплуатацию поможет гарантировать более плавное общение и запуски. Роботизированная паллетизация делает одну вещь очень хорошо, в том, что она точно повторяет каждый цикл. Это требует повторяемого ввода продукта в систему, что опирается на последовательность системных входов и в конечном счете диктует успех или неудачу ввода в эксплуатацию. Можно утверждать, что многие из вышеупомянутых проблем должны быть пойманы до того, как система когда-либо попадет на поле. Однако, если системные входы, отправленные на тестовый объект системного интегратора, не репрезентативны для того, что будет прогоняться на вашем объекте, команда ввода в эксплуатацию, вероятно, придется потратить дополнительное непредвиденное время на настройку системы для приспособления к этим расхождениям, задерживая вашу дату go-live. Если повар так же хорош, как их ингредиенты, то можно сказать, что инженер ввода в эксплуатацию так же хорош, как качество и доступность ресурсов, нужных для запуска системы. Работая с опытным системным интегратором и убедившись, что вы сделали необходимые подготовки, предложенные выше, вы максимизируете вероятность плавного запуска для вашей новой роботизированной системы паллетизации.
Промышленный робот
- Топ узких мест рабочего процесса 3D-печати и проверенные исправления
- Частые проблемы системы охлаждения автомобиля и их диагностика
- Освоение std_logic в VHDL: состояния, разрешение и анализ волновой формы
- Максимизация ценности вашей CMMS/EAM системы: стратегии интеграции и предиктивного обслуживания
- Как ППИ и промышленная робототехника ведут трансформацию заводов
- Выбор правильного концевика (EOAT): повышение производительности промышленных роботов
- Максимизируйте эффективность: экспертные советы для вашей системы сканирования склада
- Основные причины отказа гидравлических систем и способы их обнаружения и устранения
- Основные причины крановых аварий и способы их предотвращения
- Ключевые промышленные применения сплава A286: высокая прочность и коррозионная стойкость