



Экономия 90% на стоимости листовых деталей с роботизированной инкрементной формовкой
Почему формовка листов так дорога!? Мы объясняем причины и показываем, как рассчитать потенциальную экономию от использования роботизированной инкрементной формовки.
Формовка листовых материалов может быть дорогой. Если вы не производите огромные партии идентичных деталей, затраты могут быть запредельными, особенно для высокосмешанного низкообъемного производства.
Что делать? Нужно ли полностью отказаться от листовых материалов? Нет.
К счастью, есть способ получить выгоды листовой формовки по доступной цене: роботизированная инкрементная формовка. Вам нужен только робот и копия RoboDK.
В этой статье мы объясним, почему традиционная листовая формовка так дорога, и как рассчитать вашу потенциальную экономию.
5 факторов, делающих традиционную листовую формовку дорогой
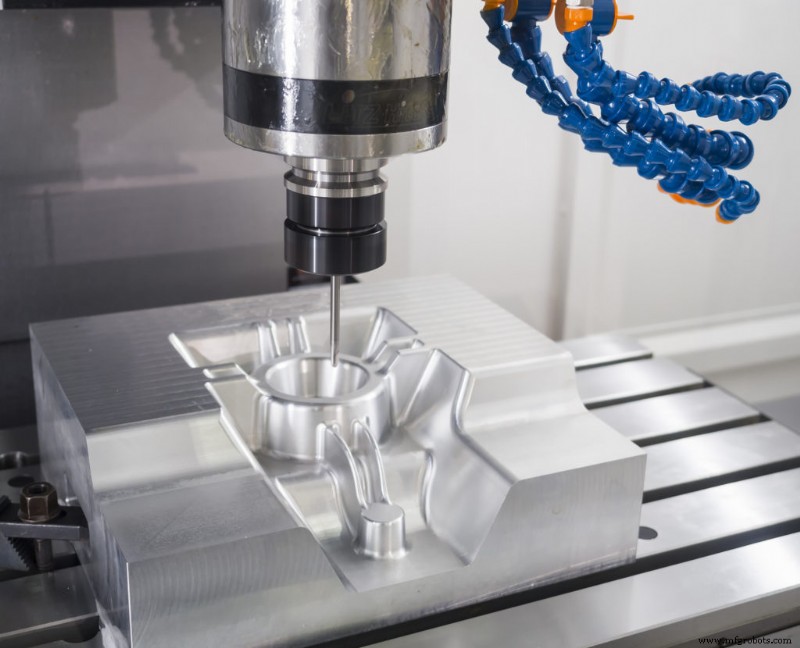 Один из самых распространенных методов формовки листовых материалов — глубокая вытяжка, включающая растяжение материала над матрицей.
Один фактор огромно влияет на стоимость этого метода:
- Изготовление матрицы — основные затраты — это стоимость изготовления самой матрицы. Она может легко превышать стоимость производства каждой детали в несколько раз. Чтобы окупить эти затраты, необходимо производить сотни или тысячи одинаковых деталей.
Другие факторы, повышающие стоимость листовой формовки:
- Затраты, связанные с множеством поставщиков — матрицы часто изготавливаются внешними производителями. Это не идеально. По исследованиям консалтинговой фирмы McKinsey, ключевое различие между процветающими и не процветающими компаниями — ограничение числа поставщиков.
- Долгие сроки изготовления матриц — изготовление матрицы занимает много времени, особенно по сравнению со временем производства. На проектирование и изготовление матрицы могут уйти дни. Инкрементная формовка завершается за минуты или часы (в зависимости от размера и сложности детали).
- Брак и отходы — глубокая вытяжка производит больше отходов. Хотя их можно продать на переработку для частичного возмещения затрат, это означает необходимость закупать больше листового материала. Например, одно исследование показало, что производство детали глубокой вытяжкой требовало на 12% больше материала, чем та же деталь инкрементной формовкой.
- Смазочные материалы — глубокая вытяжка требует больше и более агрессивных смазок, чем инкрементная формовка. Это увеличивает затраты различными способами, включая специальные системы вентиляции, фильтры и защитную одежду. Очистка детали после может добавить до 10% к ее стоимости.
Роботизированная инкрементная формовка позволяет снизить эти затраты или, в некоторых случаях, устранить их полностью.
3 шага для расчета экономии от инкрементной формовки
Хорошо, роботизированная инкрементная формовка может быть более экономичной. Но ваш вопрос теперь: будет ли она экономичной для меня!?
Есть три простых шага, чтобы узнать:
- Рассчитайте стоимость традиционной листовой формовки.
- Рассчитайте стоимость роботизированной инкрементной формовки.
- На основе ответов рассчитайте точку безубыточности. Это определит размер партии, при котором традиционный процесс станет более экономичным.
Рассмотрим каждый шаг подробнее.
1. Расчет стоимости традиционной формовки
Стоимость традиционной листовой формовки делится на две части: стоимость матрицы и стоимость каждой детали.
Стоимость любой произведенной детали можно рассчитать по уравнению:

Используйте это уравнение для расчета стоимости каждой сформированной листовой детали и стоимости матрицы. Для изготовления матрицы время цикла будет больше, а стоимость обработки — выше. Стоимость материала также может быть выше, в зависимости от используемых материалов.
Общая производственная стоимость тогда:

Как упоминалось выше, глубокая вытяжка производит определенное количество отходов, которые добавляются к стоимости сырья.
Пример
Используя пример из этого исследования, представим, что каждая деталь глубокой вытяжки требует 3,1 кг материала по цене $0,7/кг. Формовка каждого листа стоит $25/час, а процесс глубокой вытяжки производит 420 деталей в час. Предположим 10% стоимость отходов материала и 100% эффективность.
Следовательно, стоимость партии из 50 деталей (без стоимости матрицы):
Однако стоимость самой матрицы составляет $3000, в десять раз превышая стоимость детали. Поэтому общая производственная стоимость — $3122,15.
2. Расчет стоимости роботизированной инкрементной формовки
Приведенное выше уравнение также можно использовать для расчета «Стоимости детали» роботизированной инкрементной формовки. Время цикла и часовая стоимость формовки будут выше для инкрементной формовки, чем для глубокой вытяжки.
Общая стоимость тогда:

Как видите, есть также разовая стоимость оснастки; однако она будет намного ниже стоимости изготовления матрицы. Нет затрат на отходы, но их можно включить при необходимости.
Пример
Исходя из того же исследования, предположим, что инкрементная формовка той же детали требует 1,7 кг на деталь также по $0,7/кг. Роботизированная формовка стоит $33/час и производит 7,5 деталей в час. Разовая стоимость оснастки — $41.
Для партии из 50 деталей стоимость теперь:
Как видите, даже если инкрементная формовка занимает гораздо больше времени, чем глубокая вытяжка, высокая стоимость матрицы делает её на 90% дешевле для партии этого размера.
3. Расчет вашей точки безубыточности
Какого размера должна быть партия, чтобы оправдать глубокую вытяжку?
Точку безубыточности можно рассчитать с помощью этого комбинированного уравнения, сравнивающего стоимость традиционной глубокой вытяжки и инкрементной формовки:

Для нашего примера это составляет размер партии 726,13. Следовательно, если партия 726 или меньше, инкрементная формовка более экономична. Если 727 или больше — традиционная формовка лучше.
Для малых партий это часто так и бывает.
Как реализовать роботизированную инкрементную формовку с RoboDK
Использовать робота для инкрементной формовки удивительно легко. С RoboDK вы можете сгенерировать код робота, используя стандартный G-код, за считанные минуты с помощью нашего Инструмента обработки.
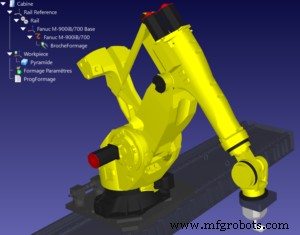
См. наш кейс-стади Institut Maupertuis для примера и инструкций, как сделать это самостоятельно.
Промышленный робот
- Навигация по растущим пошлинам на сталь и алюминий: Стратегии снижения затрат на сырье
- Освоение роботизированных систем транспортировки с лазерными датчиками расстояния
- Истинная стоимость роботизированной автоматизации для производителей
- Максимизация ROI в роботизированной сварке через оптимизацию процессов на базе ППИ — Часть 4
- Роботизированная сварка: повышение ROI через решение кадрового дефицита и безопасность — Часть 3
- ROI роботизированной сварки: повышение uptime и эффективности до 85% — Часть 2
- Максимизация ROI роботизированной сварки: инсайты для производителей — Часть 1
- Роботизированная сварка: трансформация тяжёлого машиностроения для промышленности
- Улучшение управления активами: как CMMS оптимизирует отслеживание запасов
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей