



Освоение безглушной автоматизации: уроки от цеха по изготовлению инструментов
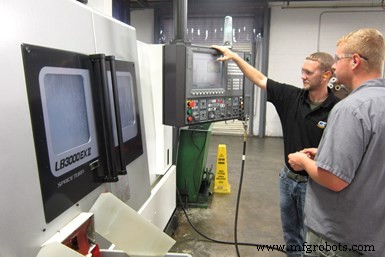
Каждый будний день около 15:00 персонал цеха Custom Tool начинает настраивать токарные центры для запуска заданий безглушным режимом вечером.
Для братьев Янгов автоматизация цеха началась с добавления прутоподачи к существующему CNC-токарному центру.
Это произошло очень скоро после того, как Гиллен и Боб Янг приобрели Custom Tool в Кукевилле, штат Теннесси, в 2008 году. (Гиллен — президент; Боб — вице-президент.) Прутоподача, позволившая двухосевому CNC-токарному центру работать беспилотно длительные периоды в рабочие дни, представила значительный сдвиг в культуре цеха по сравнению с тем, как компания управлялась ранее. То есть автоматизация ручной задачи никогда не рассматривалась в такой степени, что даже зарплатные чеки все еще писались вручную до приобретения бизнеса.
Сегодня внедрено множество примеров автоматизации, и цех получает от них выгоду различными способами. Например, два новых токарных центра с осью Y, прутоподачей, контршпинделями, живой инструментальной системой и сборщиками деталей могут быть настроены на работу за ночь с целью полной обработки деталей, используя доступные 15,5 часов, когда цех не укомплектован. Цеховые сотрудники, многие теперь освобожденные от простой загрузки и выгрузки станков, лучше способны рассматривать и предлагать способы улучшения процессов. Часто эти полезные предложения связаны с автоматизацией существующих ручных задач (таких как интеграция снятия заусенцев в цикл обработки). Кроме того, новая инспекционная технология автоматизировала некоторые измерительные рутины для множественных деталей, обработанных за ночь.
Custom Tool также недавно автоматизировала сбор данных для своей стратегии планирования «производственного журнала», которую они установили примерно 10 лет назад. Производственный журнал, ставший опорой их операции, раскрывает, насколько эффективны станки цеха были за день относительно ожидаемых ежедневных производственных объемов, и показывает, сколько «украденного времени» цех забирает. (Это прозвище братьев для неукомплектованных 15,5 часов каждый вечер.) Он также помогает выявить задания, имеющие смысл для ночного производства, так как цех стремится увеличить процент годовых часов безглушной обработки до 50% или более от общего производства. Как говорит Боб, такое количество беспилотного времени обработки эквивалентно второй укомплектованной смене при гораздо более низких затратах.
После прутоподачи
Боб Янг управляет операциями на площадке, в то время как Гиллен (который также работает главным архитектором IoT-решений для AT&T Consulting) находится в Атланте, штат Джорджия (хотя он посещает цех так часто, как позволяет время). Двое решили приобрести Custom Tool после того, как Боб, ранее работавший для дистрибьютора станков, был abordирован бывшими владельцами, приближавшимися к пенсии и ищущими выход.
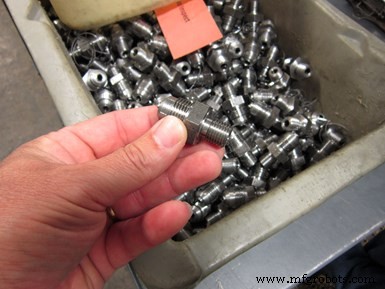
Эта топливная арматура — первая работа, которую цех запустил беспилотно за ночь. Она использовала резервные инструменты для двух операций нарезки резьбы для компенсации износа инструмента и удвоила количество деталей, которые можно было обработать безглушным режимом. Также с тех пор, как было сделано это фото, цех начал использовать специальный инструмент для выполнения вциклового снятия заусенцев, устраняя второстепенную ручную операцию снятия заусенцев.
Братьям сразу стало ясно, что изменения в культуре компании были необходимы. Они начали работать над прививанием мышления непрерывного улучшения с упором на внедрение автоматизации по максимуму. Учитывая естественную текучесть кадров, они наняли новых людей, многих относительно молодых и неопытных, которые были более открыты к принятию передовых технологий и более склонны предлагать способы оптимизации процессов.
После увиденных выгод беспилотной обработки на первом прутоподачевом токарном центре и видения времени, когда безглушная обработка станет реальностью, Custom Tool сделала более существенные инвестиции в 2012 году, добавив токарный центр Okuma LB3000 EX Spaceturn с осью Y, живой инструментальной системой, контршпинделем и прутоподачей Edge Technologies для обеспечения полной обработки некоторых деталей. Цех добавил еще один такой станок в 2016 году и третий в январе 2019 года.
Тем не менее, потребовалось время, чтобы собрать плоды безглушной обработки. Цеху пришлось привыкнуть к новому оборудованию и работать над валидацией потенциальных ночных операций обработки. Затем они начали запускать задания на все более длительные периоды вечера, пока цех не стал полностью уверен, что они могут успешно работать всю ночь. Несколько элементов рассматривались при установлении надежных беспилотных процессов, и цех извлек ряд уроков по ходу дела. Некоторые из них касаются:
- Система СОЖ. Неожиданные падения давления СОЖ или прерывание подачи СОЖ могут вызывать лом инструмента. Станки, работающие за ночь, требуют больше обслуживания, чем те, что работают только одну смену. Так что если фильтр насоса-усилителя обычно проверяется каждые несколько дней для станка, работающего одну смену, этот фильтр теперь должен проверяться каждый день. Кроме того, второй токарный центр с осью Y Custom Tool оснащен контроллером, посылающим сигнал остановки станка, если он обнаруживает проблему с системой СОЖ.
- Стружевой конвейер. Не все стружевые конвейеры одинаковы. У первого токарного центра с осью Y Custom Tool есть конвенциональный блок, но второй оснащен блоком Hennig с зубьями на конвейере. Братья Янг говорят, что этот конвейер эффективнее удаляет длинные струнчатые стружки, обычно образующиеся при обработке алюминия, поэтому они чаще запускают алюминиевые задания за ночь на этом станке против другого. Это устраняет «птичьи гнезда» из стружки, которые могут мешать системе сбора деталей.
- Сбор деталей. Изначально стружевой бункер также служил сборщиком деталей. Теперь у каждого токарного центра есть интегрированный сборщик деталей. Размер сборщиков должен вмещать объем ночного производства. Если емкость слишком мала, то количество крупных деталей, которые можно произвести за ночь, ограничено. Кроме того, СОЖ выходит с каждой собранной деталью, поэтому нужен какой-то способ слива СОЖ из сборщика деталей обратно в картер станка.
- Прутоподача. Если детали для задания крупные, емкость прутоподачи может ограничить, сколько деталей можно обработать за ночь. С другой стороны, если тактовые времена очень быстрые, возможно потребление всей загруженной прутковой заготовки, означая, что кто-то должен прийти в цех для пополнения материала, чтобы ночное производство деталей не сократилось.
- Резервная инструментальная оснастка. Деталь топливной арматуры с двумя типами резьбы, показанная, была первой работой, которую Custom Tool настроил для ночного запуска с использованием резервных инструментов. Когда это задание запускалось с оператором на дежурстве, оператор мог сказать, когда может потребоваться корректировка смещения из-за износа инструмента. Однако цех обнаружил, что изначально мог запустить это задание беспилотно только на четыре часа, потому что в этот момент требовались корректировки смещений для двух режущих инструментов. Осознав это, цех начал использовать резервные режущие инструменты, вызывая смену инструмента на определенном количестве деталей непосредственно перед тем, когда износ инструмента становился проблемой. Хотя цех не использует весь потенциальный ресурс своих режущих пластин, дополнительное время, в течение которого станок может работать беспилотно, оправдывает это.
- Мониторинг нагрузки. Со способностью мониторинга нагрузки шпинделя, когда нагрузка падает до нуля, это означает, что инструмент сломан. Программы деталей написаны так, что станок останавливается в этой точке, а не продолжает запуск задания и рискует сломать последующие инструменты.
- Измерительная емкость. Приятно, когда сотни деталей могут быть обработаны за ночь, но это беспилотное производство изменило то, что некоторые цеховые сотрудники Custom Tool делают в начале каждого дня. Время должно быть выделено на сегрегацию деталей, инспекцию, оценку станка и наладку следующего задания. Фактически, инспекция деталей стала узким местом, когда цех впервые внедрил безглушное производство. Для ускорения инспекционных рутин Custom Tool добавил систему измерения размеров по изображению Keyence IM series, которая может автоматически измерять и записывать многочисленные внешние особенности деталей на одной или нескольких деталях, установленных на устройстве.
Автоматизация производственного журнала
Производственный журнал, внедренный Бобом в 2011 году, раскрывает, насколько продуктивны девять CNC-станков и одна роботизированная сварочная ячейка цеха каждый день, сравнивая ежедневную запланированную работу для каждого с фактически достигнутым производством. Он также раскрывает, насколько эффективно цех использует доступные ночные часы.
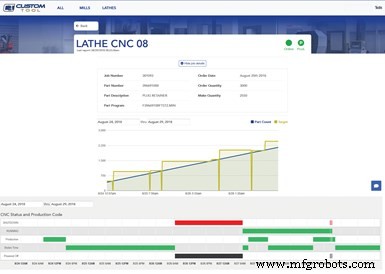
Автоматизированная система сбора данных собирает производственную информацию со станков каждые 20 минут. Она также извлекает данные заданий из ERP-софта цеха. Отчеты можно создавать для более графического отображения информации производственного журнала. Фото: Custom Tool
До недавнего времени все эти данные собирались вручную. Каждый час сотрудники регистрировали часовые номера производства деталей для каждого станка и вводили эти значения, а также коды статуса станка в таблицу производственного журнала. Цех стремится максимизировать значения кодов 10 и 15, представляющих производственное время в дневную смену и беспилотное производственное время ночью соответственно. Сравнение этих значений с ожидаемым ежедневным производством раскрывает истинное использование станков, говорит Боб. Другие коды, такие как для наладки, переработки и времени ожидания материала, инструментальной оснастки или внимания оператора, проливают свет на то, сколько точно времени занимает завершение задания в дополнение к фактическому времени обработки.
Общие переменные настроены для отслеживания статуса каждого задания. Количество деталей обрабатывается G-кодом и увеличивается на единицу каждый раз, когда цикл детали завершается. Другие переменные требуют ввода оператора. К ним относятся цель запуска (станок приостановится, когда количество деталей достигнет этого значения), номер задания (он указан в маршрутном листе) и код производственного журнала (показывает, когда производственный статус изменился).
Производственный журнал помогает выявить процессы, подходящие для беспилотной операции. Если станок, настроенный на работу всю ночь, не приближается к доступным 15,5 часам, то возможно, это задание не подходит для ночного запуска. Или если один станок работает всю ночь, а другой — половину ночи, возможно, имеет смысл переместить задание, работавшее только половину ночи, на другой станок и заменить его работой от другого, более длительно работающего станка для достижения более высокого использования. Производственный журнал также служит дневником, потому что он используется для документирования проблем, таких как поломка инструмента или неисправность прутоподачи, заставлявшие станки не достичь целевых производственных значений.
Цех продолжает работать над сценарием, в котором никто не будет нуждаться в посещении станков каждый час для сбора и ввода данных для производственного журнала. Это благодаря автоматизированной системе сбора данных и отчетов, которую разрабатывает Гиллен, использующая веб-платформу Industrial Internet of Things (IIoT) для извлечения данных со станков, имеющих агенты для открытого протокола связи MTConnect, а также ERP-софта Jobboss компании. Платформа — Devicewise for Factory от Telit, компании, предлагающей IIoT-модули, ПО и сервисы связи и ПО.
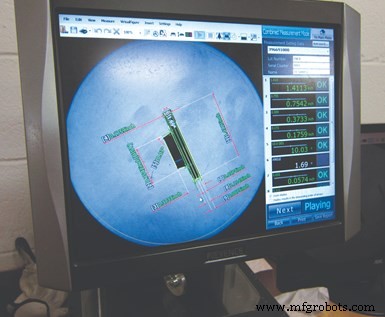
Безглушная обработка означает, что много деталей ждут персонал цеха, когда они приходят утром. Для Custom Tool это создало инспекционное узкое место, которое подтолкнуло цех к добавлению устройства измерения размеров по изображению для ускорения измерения деталей для персонала контроля качества.
Гиллен говорит, что преимущества этой системы в том, что она взаимодействует с различными контроллерами и не требует пользовательского программирования для сбора данных. Она настроена на автоматическое извлечение всех данных, ранее собираемых вручную со станка (количество деталей, код станка и др.), а также ERP-данных (номер задания, описание задания, дата заказа, количество заказа, дата поставки и др.) и сохраняет их в облаке. Данные доступны через веб-дашборд. Отчеты можно создавать для более графического отображения того, что ранее было доступно в таблице производственного журнала.
Система собирает данные каждые 20 минут с начала июня 2018 года без пропуска записи для работающего станка. Гиллен говорит, что существует много хороших продуктов мониторинга станков. Однако его технический бэкграунд предоставил возможность изучить внутреннее решение, адресующее бизнес-информацию, которой цех наиболее заинтересован в знании. Он также чувствует, что эта способность сбора данных может привести к еще более продвинутой аналитике, такой как привязка времени резки к конкретным типам режущих инструментов или пластин.
Промышленное оборудование
- Передовиточный ЧПУ-точарный центр — высокоскоростное удаление металла и точная обработка
- Victory CNC Quick-Change Gang Tool: 12-инструментальная автоматизация для токарных станков
- Эффективное непрерывное точение на фрезерно-токарных центрах с осью B
- Экологичные стратегии для вашего цеха: сократите углеродный след и улучшите бизнес
- Мастерство котировок в инструментальных мастерских: избегайте распространенных ошибок
- Техники высокоточной заточки зубьев на токарных центрах
- Повышение эффективности с отзывчивым роботом в Energy Dynamics
- CNC-токарный станок Ganesh Cyclone 32-GT: 3-осевая точность и повышение производительности
- Преодоление вызовов: путь к безлюдному производству
- Главный актив: человеческий капитал в производственных операциях