



Микросверление: точность, вызовы и передовые инновации
Микросверление никогда не было моей сильной стороной. Я выполнял много сверления, но никогда ничего не делал меньше 1/64 дюйма. Друзья, если вы тоже относились к этой категории, то существует целый мир сверления, которого вы никогда не испытывали, и там происходят довольно удивительные вещи. Недавние мои исследования в области микросверления стали для меня настоящим откровением, а текущий проект стал одним из самых сложных в моей карьере — всё ради сверления отверстий чуть крупнее человеческого волоса. Мы обсудим множество нюансов, на которые стоит обратить внимание, и базовые параметры для запуска собственных исследовательских проектов.
Как и во всём в мире механической обработки, цифры не врут. Применяются те же формулы. Однако допуск на ошибку минимален. Всё — от длины канавки до геометрии вершины сверла — требует тщательного анализа, и в микросверлении нет простых ответов. Производители инструмента станут вашим лучшим ресурсом для исходных параметров, ведь они эксперты по своим инструментам. Я не продавец инструментов, поэтому не буду рекламировать какой-либо бренд. Это, друзья, должно стать частью вашего исследования.
Шаг 1 в микросверлении — Исследуйте материал
Итак, первый шаг вашего приключения с микросверлением — исследование. Вам нужно знать свой станок, материал, СОЖ и систему подачи СОЖ, и знать свои инструменты. Когда я говорю «знать», я не имею в виду базовые знания. Изучите всё, станьте максимально возможным экспертом во всём, что вы делаете, прежде чем даже подумать о резке металла. В микросверлении существует много исследований, и значительная их часть предоставляет противоречивую или запутанную информацию. Вооружитесь знаниями, чтобы пробиться сквозь это, и у вас всё получится. Исследуйте разные СОЖ, разные сверла. Поставщики сверл и СОЖ должны иметь специалистов, с которыми можно поговорить по телефону для получения более подробной информации — главное, специфической для вашего материала.
В данный момент я сверлю отверстия диаметром 0,008 дюйма в нержавеющей стали 15-5 PH. Первое, что я сделал — изучил всё возможное об этой стали. Это интересный материал: формально это нержавейка, но ведёт она себя как инструментальная сталь. Благодаря этому знанию я смог ориентироваться в каталогах производителей инструментов, пропустить раздел «нержавеющие стали» и взять параметры из раздела «инструментальные стали». Я избежал множества проблем, ведь параметры сильно отличались — для нержавейки требовались значительно более низкие обороты шпинделя. Мой посыл: знание материала — ключ. Начните с этого.
Шаг 2 в микросверлении — Поймите СОЖ
Второй шаг, после того как вы сделали домашнее задание, разобрались в специфике материала, выбрали СОЖ и сузили круг производителей сверл до двух-трёх — посмотрите на свою программу. Прежде всего, при программировании операции микросверления — это цикл сверления. Существует разная информация о наиболее успешной стратегии, но все сходятся в одном: это должен быть цикл с отбоем (pecking). Цикл сломания стружки (где сверло не выходит полностью из отверстия, а только достаточно, чтобы сломать стружку) обычно неэффективен, так как оставляет стружку в отверстии. У обычного сверла канавка выносит стружку вверх и наружу. Технически микросверла делают то же самое, только вы этого на самом деле не хотите. Сверла такого размера (0,008 дюйма в моём случае) НЕ любят перерезку стружки и в конечном итоге ломаются из-за этого. Полный отбой на каждом шаге — стратегия, которую я выбираю, и хотя она может занять чуть больше времени, это лучший способ обеспечить максимальный ресурс сверла. Есть токарь (и производители инструментов), которые предложат стратегию «сломание стружки, сломание стружки, полный отбой», которая будет быстрее, но я бы применял её только на верхней границе «микросверления». Кстати, этот масштаб — ещё одна споримая точка. Микросверлённое отверстие обычно считается любым отверстием меньше 0,1 дюйма, но всегда найдутся люди, которые не согласятся. Называйте как хотите, оно маленькое. В любом случае, возвращаемся к теме. Стратегия очень важна. Нужно обеспечить, чтобы инструмент полностью выходил из отверстия с достаточным расстоянием и временем для удаления стружки и подачи СОЖ.
Оптимальное СОЖ для микросверления
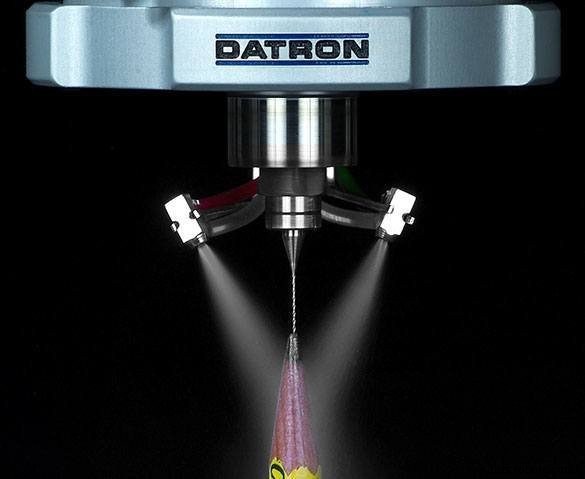
В микросверлении СОЖ — ключевое соображение. Здесь распыление микрокаплями (минимальное количество СОЖ) распыляется на микросверло (показано в сравнении с наконечником карандаша). Да, мы просверлили наконечник карандаша… просто потому что можем!
СОЖ. Интересный термин — правдивый, ведь оно действительно охлаждает инструмент или по крайней мере служит носителем для теплообмена. Однако в микросверлении более важным аспектом является смазка. Водорастворимые СОЖ делают забавную вещь, которую большинство не осознаёт при сверлении. Когда дно отверстия наполняется СОЖ и инструмент входит в него, возникает давление. В обычных условиях это не проблема, но с хрупкими микросверлами это может легко пересилить инструмент. Я использую систему распыления вместе с тонкой масла, которое хорошо течёт. Масло скапливается на верху детали, поэтому сверло всегда проходит через СОЖ и смазку перед контактом с деталью. Единственная проблема — стружка. По мере обработки отверстий стружка накапливается вокруг готовых отверстий. Поскольку масло не течёт, как заливное СОЖ, оно не уносит стружку. Это проблема, которую я сейчас пытаюсь решить, но процесс очень трудоёмкий, требующий терпения… и раздражения. Вы справитесь. Планируйте сломать несколько сверл и попробовать разные подходы. Только не планируйте сверлить сотню отверстий за десять минут. Микросверление не является и не должно считаться высокоскоростной операцией. Оно требует заботы и точности.
Оптимальные инструменты для микросверления
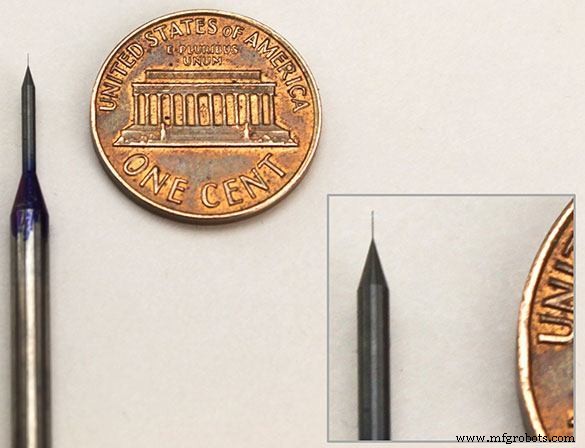
Наконец, немного о самих инструментах. Существует множество компаний, поставляющих микросверла. В ваших исследованиях вы обнаружите, что многие из них имеют очень специфическую информацию о геометрии своих режущих инструментов, покрытиях и прочих «колокольчиках и свистелках». Сделайте одолжение себе — обратите на это внимание. Часть может показаться пустым шумом, а может быть, и есть, но часть — крайне важна. Если вы читали мои другие блоги, вы знаете, что иногда казалось бы мелочи решают всё. Так и здесь. Эти инструменты должны быть точечно заточены и невероятно остры. Как и в большинстве аспектов микросверления, существуют разные мнения об инструментальном материале — твёрдый сплав или быстрорежущая сталь. Твёрдый сплав обеспечивает лучшую жёсткость и более долгую сохранность режущего ребра, быстрорежущая сталь — большую гибкость. Твёрдый сплав хрупок и ломается, как только затупится — быстрорежущая сталь более прощающа и дешевле. Всё сводится к материалу заготовки. Это ещё одна ситуация, где я доверяю истинным экспертам — тем, кто делает инструменты. Последний совет по инструментам — не экономьте. Если вы сделали исследование и обнаружили, что можете достичь целей сверлом за $15 — прекрасно. Только не избегайте сверла только потому, что оно стоит $75. Игра называется «ценность», и обязательно объясните своему финансовому отделу, что лучшая ценность не означает самое дешёвое сверло. Если «Сверло А» стоит $15 и сверлит 100 отверстий, а «Сверло Б» стоит $75, но сверлит 1000 отверстий, то лучшая ценность — у Сверла Б, даже в пять раз дороже.
Я бы привёл пример некоторых параметров, которые я использую, но это бы по сути лишило смысл мой пост. Делайте своё исследование, находите свои цифры и работайте. Я был очень впечатлён успехом базовых параметров, полученных от производителей инструментов, поэтому всегда помните — доверяйте цифрам.
Станок с ЧПУ
- congatec представляет 100 Вт экосистему для высокопроизводительных embedded edge и micro servers
- Сверление: определение, процесс и 12 экспертных советов для металла
- Сверлильные станки: виды, операции, устройство и принципы работы
- Оптимизация сверления и фрезерования CFRP композитов в авиакосмике
- Основные причины аварий на буровых установках: что нужно знать
- Экспертное руководство по сверлильно-нарезным станкам: кастомизация и универсальность
- Основные особенности и преимущества фрезерных и сверлильных станков
- Сверление, растачивание и резьбование: ключевые отличия
- Сверлильные станки с механической и ручной подачей: подробное сравнение
- Точная лазерная гравировка и маркировка: индивидуальные дизайны на алюминии, коже, дереве и др.