



Оптимизация цикла сверления Fanuc G81 для эффективной центровки
Цикл G81 используется для простых операций сверления и центровки.
Синтаксис
G81 X... Y... Z... R... K... F...
| Параметр | Описание |
|---|---|
| X | Позиция отверстия по оси X. |
| Y | Позиция отверстия по оси Y. |
| Z | Глубина, инструмент движется с подачей от плоскости R до глубины Z. |
| R | Позиция плоскости R. |
| K | Количество повторов цикла (при необходимости). |
| F | Подача. |
После определения G81 цикл повторяется при каждой новой позиции X-Y в последовательных блоках. Цикл нужно отменить кодом G80.
Использование
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 X30 N60 Y30 N70 X90 N80 Y10 N90 G80
В примере сверление начинается в X10 Y30, затем при каждом движении по осям выполняется новое отверстие, пока не встретится G80.
Принцип работы
Краткое описание работы G81:
- Быстрый ход к заданной позиции X,Y (позиция сверления).
- Быстрый ход к плоскости R.
- Сверление с заданной подачей от плоскости R до глубины Z.
- Быстрый ход к исходному уровню или плоскости R в зависимости от режимов G98, G99.
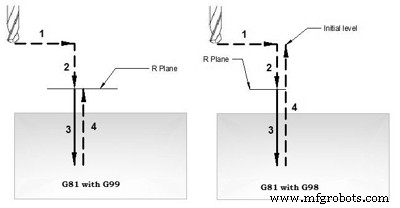
Работа цикла сверления G81
Режимы G98 G99
После завершения сверления возврат выполняется быстрым ходом, высота возврата задаётся G98 или G99.
G98 — возврат к исходному уровню.
G99 — возврат к плоскости R.
G98, G99 можно использовать многократно внутри цикла G81.
Пример
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Повторное сверление
С параметром K цикл G81 повторяется K раз. Обычно используется с инкрементным режимом G91, например для сетки отверстий.
Рабочие примеры
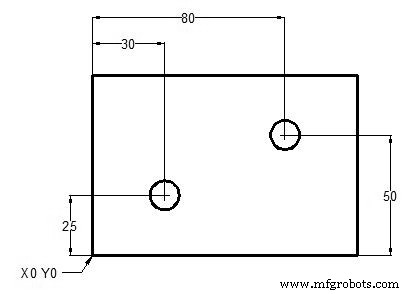
Пример цикла сверления G81
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S1200 M03 N40 G43 H01 Z5 M08 N50 G81 Z-10 R2 F75 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
Пример G98 G99
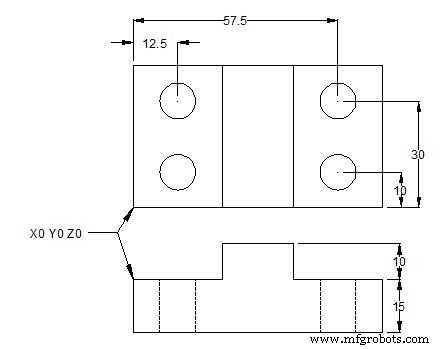
Использование G81 с G98 G99
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G81 X12.5 Y10 Z-17 R2 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30
Пример повторного сверления
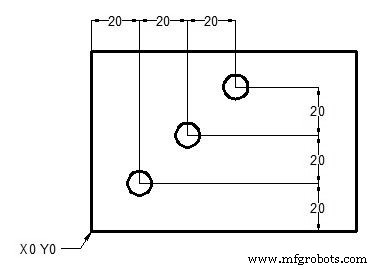
Повторное сверление с циклом G81
T1 M6 G00 G90 G40 G21 G17 G94 G54 X0 Y0 S1000 M03 G43 H1 Z100 Z3 G81 G99 G91 X20 Y20 R3 Z-20 K3 F100 M08 G80 G00 G90 Z100 M30
ИЛИ
T1 M6 G00 G90 G40 G21 G17 G94 G54 X20 Y20 S1000 M03 G43 H1 Z100 Z3 G81 G99 R3 Z-20 F100 M08 G91 X20 Y20 K2 G80 G00 G90 Z100 M30
Станок с ЧПУ
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Освоение цикла G81 сверления с инкрементным режимом G91: практический пример повторного сверления
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Освоение цикла G81 с режимом G91: Пошаговый пример программы повторного сверления
- Создание пользовательского цикла сверления G81 с помощью Fanuc Macro и модального вызова G66
- ECS G81/3: цикл сверловки 3 слоев — эффективная многозонная обработка
- Цикл ECS G81 стандартной сверловки: точное ввод данных и параметров