



Высокоскоростная резка: объяснение повышения эффективности и точности производства
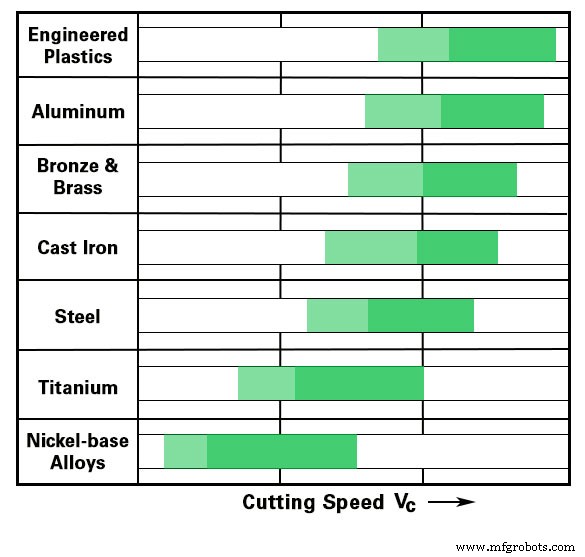
Термин «Высокоскоростная резка» (также известная как высокоскоростная обработка) значительно набрал популярность в производственной отрасли за последние 5–10 лет. Несмотря на статус «модного термина», определение этого процесса остаётся неясным или, в лучшем случае, слабо определяется просто как фрезерование на достаточно высоких оборотах. Реальность высокоскоростной резки более нюансирована, но не менее требует внимания из-за значительных эффективностей, которые она предоставляет. В этой статье мы рассмотрим зарождение и развитие высокоскоростной резки как процесса. Исследования и разработка методологии высокоскоростной резки были наиболее значительно продвинуты в конце 70-х и начале 80-х благодаря Программе передовых производственных исследований, финансируемой DARPA. Цель программы — выявить способ более быстрого удаления материала за счёт значительно более высоких оборотов и скоростей подачи, чем традиционно применялось. Программа тестировала скорости резания (Vc) от 0,05 дюйма/мин до 960 000 дюймов/мин и выше. Подобные исследования велись в Европе в середине 80-х в Техническом университете Дармштадта. Результатом этих усилий стало осознание того, что «сладкое место» высокоскоростного процесса варьируется в зависимости от обрабатываемого материала и геометрии режущего инструмента. В общем, эти сладкие места определяются так:
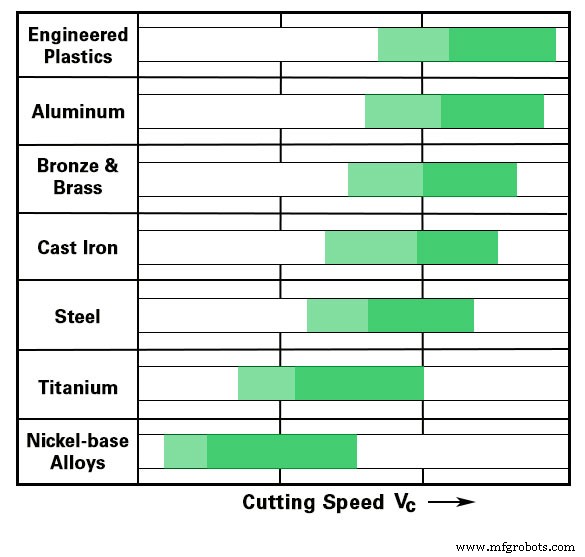
После достижения порога в диапазон HSM преимущества этого метода проявляются. Преимущества высокоскоростной резки реализуются в четырёх основных областях:
1.) Повышение точности обработки
По мере увеличения скорости резания сила резания уменьшается из-за явления, называемого тиксотропией — свойством материала «размягчаться» под действием сдвигающего напряжения, создаваемого режущим ребром инструмента, а затем возвращаться к исходной твёрдости после завершения резания. Это свойство особенно характерно для алюминиевых сплавов, что делает алюминий идеальным кандидатом для высокоскоростных процессов резки.
2.) Улучшение чистоты поверхности
Общие знания об обработке говорят, что трение и тепло при фрезеровке генерируются практически равномерно по обеим сторонам режущего ребра (около 80% всего трения) и ещё 20% — за счёт деформации или изгиба образующейся стружки. В высокоскоростном процессе стружка удаляется с такой скоростью, что большая часть (около 60%) этого трения и тепла не успевает провестись в окружающую заготовку или в сам инструмент. В результате обрабатываемая поверхность демонстрирует превосходное качество с заметным снижением тепловой деградации заготовки.
3.) Снижение образования заусенцев
Исследования лучших практик высокоскоростной обработки показывают заметное уменьшение заусенцев после достижения достаточно высокой скорости резания. Это снижение зависит как от скорости резания, так и от правильного геометрического дизайна режущего ребра. Кратко: режущий инструмент, правильно спроектированный для материала заготовки и вращающийся с достаточной скоростью, совершает рез достаточно быстрым и чистым, чтобы сдвигать материал полностью — тем самым уменьшая или устраняя образование заусенца.
4.) Улучшенное удаление стружки
Аналогично снижению заусенцев, улучшение удаления стружки при высокоскоростной резке в основном результат геометрии режущего инструмента в сочетании с высокоэнергетическим состоянием, создаваемым применяемыми оборотами. При скорости резания свыше 500 м/мин и инструменте, оптимизированном для удаления большого объёма стружки за короткий период, стружка может выбрасываться из зоны обработки с высокой скоростью, что сильно снижает вероятность переработки стружки или повреждения заготовки из-за избытка остаточной стружки. Со шпиндельными скоростями 8 000–12 000 об/мин, ставшими очень распространёнными на рынке станков, возможность использовать преимущества высокоскоростной резки для стали, чугуна и никелевых сплавов уже доступна производителям, готовым адаптировать свои стратегии под лучшие практики HSC. Высокоскоростная резка цветных металлов — латуни, алюминия и инженерных пластиков — требует значительно более высокой способности шпинделя к оборотам, и те, кто хочет воспользоваться преимуществами для этих материалов, должны фокусироваться на фрезерном оборудовании, способном работать на высокоскоростных шпинделях 25 000–50 000 об/мин и выше. При растущей потребности в деталях с постоянно возрастающей точностью и качеством, высокоскоростная резка предлагает способ работать «умнее, а не тяжелее» — используя синергию материала, режущего инструмента и скорости резки на CNC-фрезерной системе для достижения уровней производительности, недоступных в традиционных практиках.
Станок с ЧПУ
- Высокоскоростная 3D-печать на AION500 MK3 — непревзойденная скорость, точность и прочность
- Токарная обработка: ключевой процесс прецизионной механической обработки
- GT-32 высокоскоростной ЧПУ-точарный станок — точность, жесткость и скорость
- Токарная обработка: ключевой ЧПУ-процесс для точных станочных цехов
- Водорезная резка: точная и универсальная технология обработки
- Высокоуглеродистая нержавеющая сталь: свойства, применение и преимущества
- Скорость вращения шестерен: как размер и обороты влияют на передачу мощности
- Проволочная EDM-резка: как электроэрозионная обработка формирует точные срезы
- Высокоскоростной станок для производства вытянутой сетки: точность и эффективность
- Понимание редукторов скорости: подбор, монтаж и обслуживание