



Освоение картографирования поверхности: зондирующие методы для высокоскоростной обработки
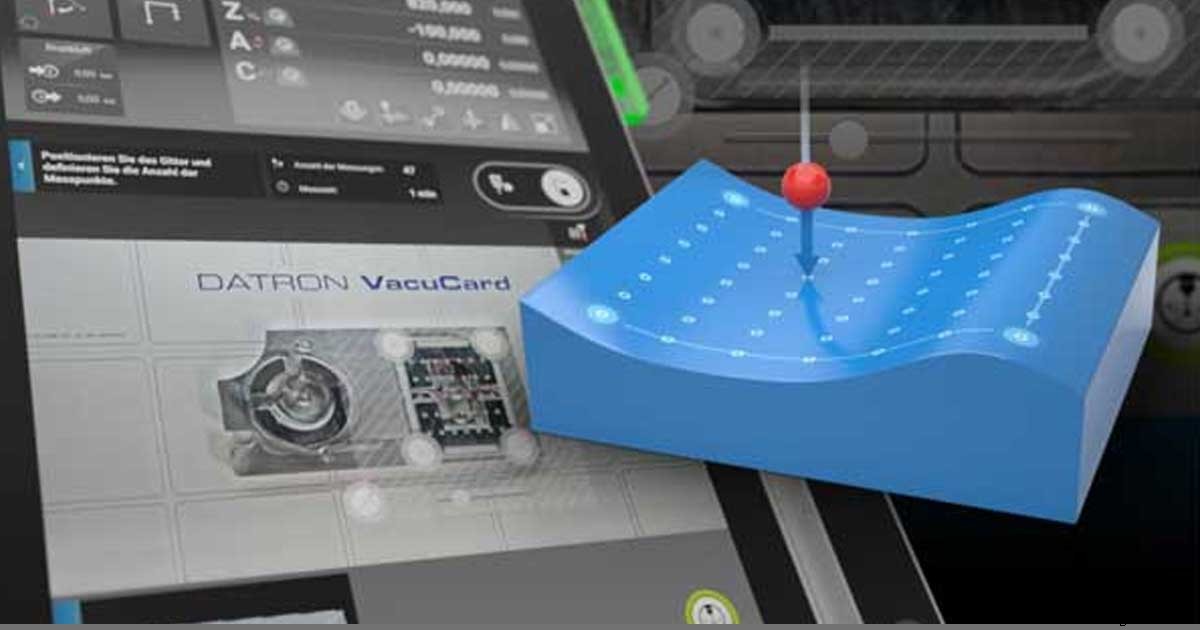
Зондирование — одна из функций станков DATRON с высокоскоростной фрезеровкой, которая вызывает наибольший восторг у наших немецких инженеров. Однако многие фрезеровщики, пришедшие из традиционного CNC-оборудования, не знают, как применить эту функцию в своих задачах и не осознают все преимущества картографирования поверхности и 3D-зондирования. CNC-зонд — это инструмент, измеряющий поверхность материала контактным способом. Полученные измерения позволяют обеспечить равномерную глубину фрезеровки и гравировки.
В идеальном мире заготовки от поставщиков были бы идеально плоскими — отправной точкой, гарантирующей равномерность готовых деталей. В реальности это не так. Например, два листа алюминия 6061 толщиной 1/2 дюйма от одного поставщика могут отличаться по фактической толщине. Разница может быть даже между разными концами одного листа или в виде множества пиков и впадин на всей поверхности. Для некоторых применений отклонение в тысячные доли дюйма или микроны не критично. Но для производителей в авиакосмической, электронной и медицинской промышленности требуются строгие допуски, и точность критически важна. Суть картографирования поверхности в CNC-фрезеровке заключается в том, что станок с интегрированным зондом измеряет поверхность заготовки в различных точках (пользовательские матрицы), передает данные в управляющую программу и автоматически корректирует фрезеровку для поддержания постоянной глубины резания независимо от неровностей заготовки. Всё это происходит динамически, до начала фрезеровки, что минимизирует отходы и обеспечивает равномерность деталей.
Но не все детали плоские, и не все начинаются с листовых заготовок. Некоторые начинаются с круглых заготовок, например, прутков. В производстве огнестрельного оружия часто приходится обрабатывать круглые детали — стволы из стали или изогнутые детали — коробки приклада из стали и алюминия.
Пример — гравировка серийных номеров, процесс, регулируемый ATF (Бюро по алкоголю, табаку, огнестрельному оружию и взрывчатым веществам). ATF требует глубину гравировки 0,003 дюйма, чтобы усложнить удаление номера для преступных целей.
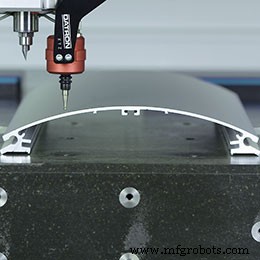
Для фрезеровки или гравировки на круглых поверхностях нужен зонд коррекции Z (Z-Correction Probe) от DATRON, а во многих случаях — вращающаяся ось (4-я ось). Чтобы обрабатывать круглые заготовки или гравировать на круглых деталях, 4-я ось обеспечивает необходимую гибкость. Она практически бесшовно интегрируется с системой управления CNC. 4-я ось может заменять ось X или Y и динамически переключаться под управлением программы. 4-я и 5-я оси вместе дают гибкость для самых сложных деталей. 5-я ось независимо вращает 4-ю, каждая ось управляется динамически соответствующей программой. В результате угловая обработка круглых деталей становится простой.
Но интегрированный CNC-зонд полезен и для других задач. Например, идентификация детали или определение её положения. Идентификация — зонд измеряет заготовку, чтобы определить, какая деталь установлена, и автоматически запускает соответствующую программу. Это часто используют производители, выпускающие много похожих, но разных деталей. Опять пример с оружием: пистолеты 1911 похожи по размеру и форме, но бывают разных калибров — 9 мм, .45 и др. Если на станке с интегрированным зондированием включена идентификация детали, то даже если оператор поставит не ту заготовку, станок сам запустит правильную программу. Это исключает брак и в строго регулируемой отрасли избавляет от многих проблем.
Что касается определения положения детали, станок вроде DATRON M8Cube с интегрированным зондированием и расширением 3D-зонда может зондировать уникальные особенности детали, чтобы точно определить её позицию и ориентацию на столе. Это включает поиск центров отверстий и навышей, определение краев и предварительное измерение заготовок до начала обработки. Расширение 3D-зонда позволяет Z-зонду работать в трёх измерениях. Интуитивное программирование позволяет программам адаптироваться к конкретной заготовке. Вариации материала по X, Y и Z компенсируются динамически для поддержания качества и равномерности. Для дополнительного контроля качества детали можно проверять после обработки практически как встроенным КИМ (координатно-измерительной машиной). И, не говорите конкурентам, некоторые детали можно зондировать для реверс-инжиниринга.
Станок с ЧПУ
- Навигация по нашему сайту: полное руководство по добавлению, покупке и скачиванию DXF файлов
- Поддержание твердости высокоскоростной стали (HSS): техники и инсайты
- Освоение деревянного токарного станка: пошаговое руководство для начинающих
- Мастерство Fusion 360: использование поверхностного моделирования для обработки сложной геометрии
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Повысьте прибыль с передовыми стратегиями высокоточной обработки
- Найдите идеальный 5-осевой VMC для ваших производственных нужд
- Высокоскоростные горизонтально-обрабатывающие центры: обзор и промышленное влияние
- Высокоточные высокоскоростные резельные линии: принцип работы и значение
- Услуги точной обработки мелких деталей для промышленного совершенства