



Мастерство анализа чертежей деталей для обработки: пошаговое руководство
Во-первых, нужно понимать роль обрабатываемой детали в изделии, ее расположение, сборочные связи и условия работы, четко представлять влияние различных технических требований на сборочное качество и характеристики детали, выявить главные и ключевые технические требования, и только потом приступать к анализу чертежа детали.
(1) Проверка полноты и правильности чертежа детали
После понимания формы и конструкции обрабатываемой детали необходимо проверить: правильны и достаточно ли виды детали, наглядно и ясно ли выполнено изображение, соответствует ли чертеж национальным стандартам, полно и рационально ли нанесены размеры, допуски и технические требования.
(2) Анализ технических требований детали
Технические требования к деталям включают следующие аспекты: размерная точность обрабатываемых поверхностей, форматообразующая точность основных обрабатываемых поверхностей, взаимная позиционная точность между основными обрабатываемыми поверхностями. Шероховатость обрабатываемых поверхностей и другие требования к качеству поверхности, требования к термообработке, прочие требования (динамическая балансировка, отсутствие заусенцев или фасок, удаление заусенцев, требования к заготовкам и т.д.).
Обратить внимание нужно на анализ экономичности и рациональности этих требований при условии обеспечения производительности, а также на возможность их реализации в существующих производственных условиях. Особенно тщательно анализируются технические требования к основным поверхностям, так как обработка основных поверхностей определяет общий контур технологического процесса детали.
(3) Анализ материала детали
То есть анализ механических свойств и термообработки самого материала заготовки, качества литья заготовки и твердости обрабатываемого материала, наличия белого железа, песка, раслоенности и т.д. Для оценки степени сложности обработки и предоставления основы для выбора материала режущего инструмента и режимов резания. Выбранные материалы деталей должны быть экономичными и рациональными, обладать хорошей резаемостью и соответствовать эксплуатационным требованиям.
(4) Рациональное нанесение размеров
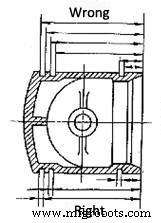
- Важные размеры на чертеже детали должны наноситься непосредственно, и при обработке следует стремиться к совпадению технологической базы с конструкторской, соблюдая принцип кратчайшей цепочки размеров. На рис. 1 размер щелевого канала поршня — важный размер, его ширина должна наноситься непосредственно.
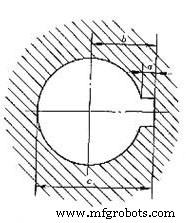
- Размеры на чертеже детали должны быть удобны для измерения, не наносить размеры от оси, центральной линии, воображаемой плоскости и других трудно измеряемых баз. Глубина шплинтового паза втулки на рис. 2 легко измерить штангенциркулем или шаблоном только при указании размера C.
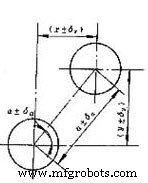
Размеры на чертеже детали не должны формировать замкнутую цепочку, чтобы избежать противоречий. На рис. 3 уже нанесены размеры расстояния между отверстиями А ± и угла ±, поэтому координатные размеры по осям X и Y нельзя наносить произвольно. Иногда для удобства обработки можно рассчитать по цепочке размеров и нанести в скобках как справочный размер при обработке.
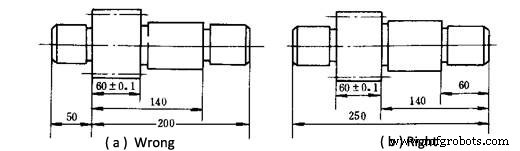
Свободные не стыковочные размеры на деталях должны наноситься по возможности в порядке обработки от технологической базы. Для вала зубчатой колеса на рис. 4 способ нанесения на рис. (а) требует пересчета большинства размеров и не позволяет измерять напрямую. Способ на рис. (б) соответствует порядку обработки и удобен для измерений в процессе.
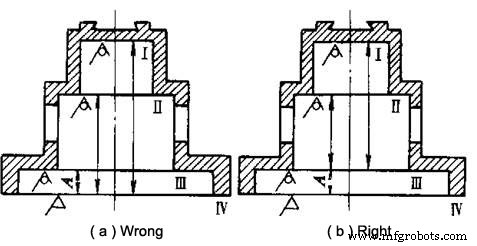
Положение и размер каждой необрабатываемой поверхности на детали должны наноситься непосредственно, и между необрабатываемой и обрабатываемой поверхностями может быть только один стыковочный размер. На рис. 5 способ нанесения на рис. (а) нерационален. Можно гарантировать выполнение только одного размера, остальные могут выйти за допуск. Размер А на рис. (б) обеспечивается при обработке поверхности Ⅳ, а положение других поверхностей наносится непосредственно, гарантируется при литье.
Производственный процесс
- Освоение документа требований к продукту (PRD): пошаговое руководство
- Освоение картографирования поверхности: зондирующие методы для высокоскоростной обработки
- Снижение затрат на ЧПУ-обработку без потери качества
- Снижение затрат на ЧПУ-обработку: проверенные стратегии доступной точности
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Найдите идеальный 5-осевой VMC для ваших производственных нужд
- Проактивное обслуживание ЧПУ-центров: держите станки в пике формы
- Выбор правильного фрезерного станка: профессиональное руководство
- Ключевые этапы процесса механической обработки для качественных деталей
- Услуги точной обработки мелких деталей для промышленного совершенства