



Wrench Time: практическое руководство по измерению и повышению эффективности обслуживания
Wrench time — часто называемое tool time — вызывает споры среди лидеров обслуживания. Некоторые утверждают, что его слишком сложно точно зафиксировать и он упускает ценные не-ключевые активности, другие видят в нем мощный рычаг для раскрытия операционных неэффективностей.
На практике правда где-то посередине. Когда измеряется корректно и интерпретируется в контексте, wrench time может осветить реальные возможности улучшения. Эта статья объясняет, что такое wrench time, как измерять его надежно, частые причины низких значений и когда исследование стоит проведения.
- Определение wrench time и его область
- Четыре метода измерения от базового к продвинутому
- Типичные причины низкого wrench time и решения
- Обсуждение когда wrench-time исследование уместно
Что такое Wrench Time?
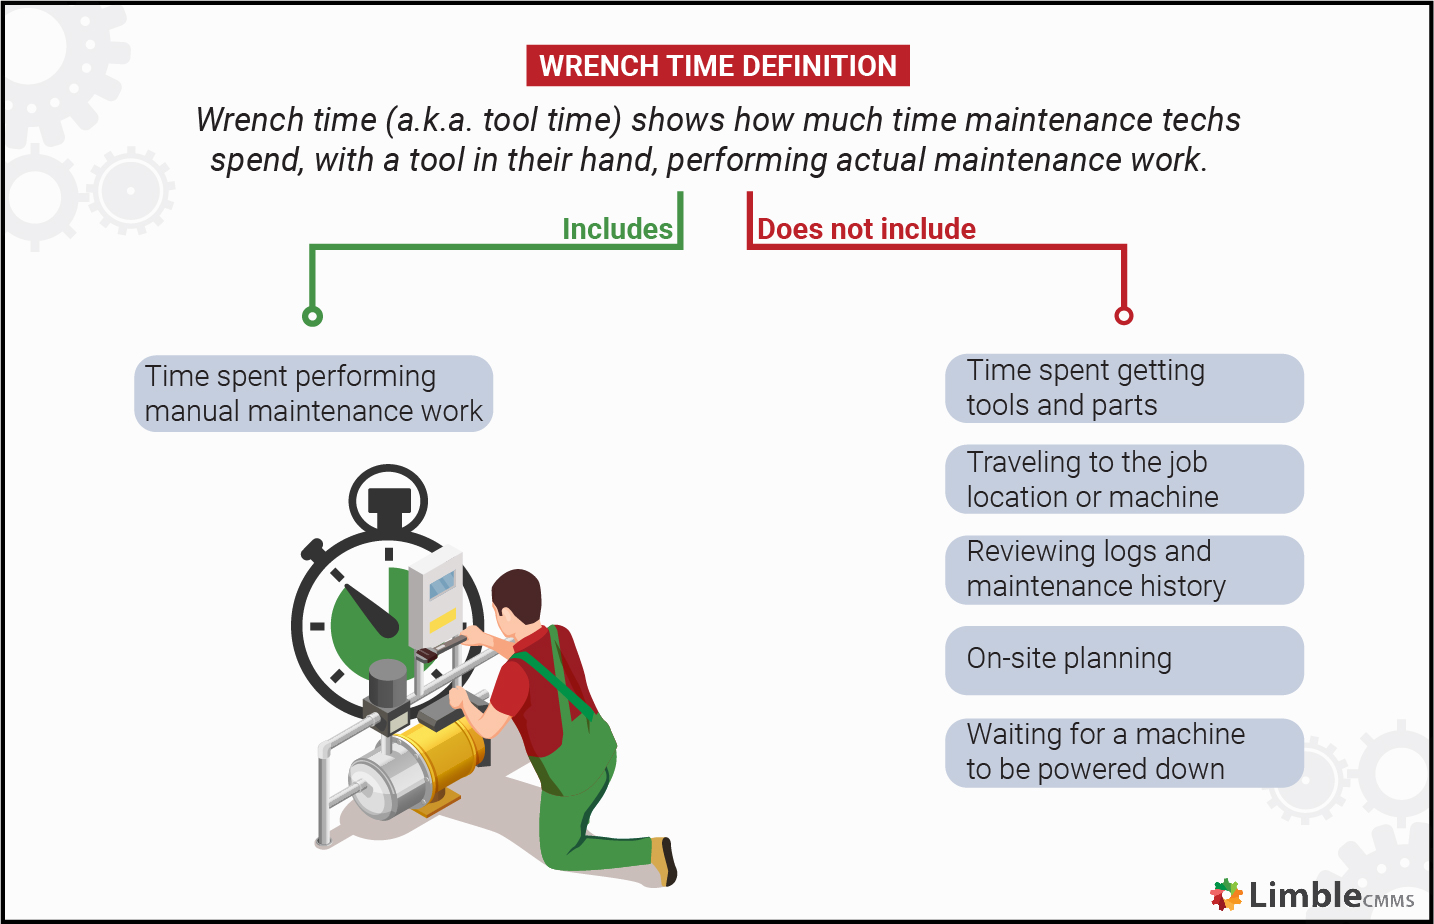
Wrench time отслеживает минуты, когда техник реально держит инструмент и выполняет ручное обслуживание. Исключает активности вроде получения инструментов или частей, чтения наряд-заказов, перемещения к активу, перерывов, простоя и инструкций. Эти действия необходимы для обслуживания, но не входят в прямое рабочее время.
Поскольку wrench time игнорирует многие ценностные задачи, он не является исчерпывающей метрикой производительности сам по себе. Высокий wrench time не гарантирует качество или своевременность работы.
Более того, даже высокий показатель wrench time может маскировать неэффективности вроде длительных перемещений, частого переключения задач или повторяющихся дефицитов частей. Поэтому wrench time должен парятся с другими KPI, захватывающими качество, соблюдение графика и общую эффективность workflow.
Четыре способа измерения Wrench Time (от наименее к наиболее надежному)
1. Самоотчетность (Self-Reporting)
Техники логируют свой wrench time сами. Хотя это не требует дополнительных инвестиций, страдает от двух ключевых проблем:
- Несогласованное понимание, что считается wrench time.
- Потенциальный bias — техники могут завышать для защиты своих часов или зарплаты.
2. DILO (Day In Life Of)
Наблюдатели теневят выбранных техников на полную смену. Проблемы включают:
- Одиночный день может не представлять типичные операции.
- Эффект Хоторна — наблюдаемый персонал может работать усерднее обычного.
3. Рабочая выборка (Work Sampling)
Наблюдатели периодически проверяют пол и записывают, заняты ли техники обслуживанием. Ограничения:
- Техники вне поля зрения наблюдателя (в пути, на складе, на перерыве) пропускаются.
4. Статистическое наблюдение
Этот метод дает наиболее надежные данные. Систематически наблюдая за каждым техником по широкому временному окну, вы достигаете статистически обоснованной выборки. Например, как отмечает Док Палмер в Plant Services Blog:
«Большинство заводов могут, за примерно месяц, провести разумное исследование, которое может быть репрезентативным для текущего завода, используя один день в неделю для наблюдений. Например, наблюдатель может использовать понедельник первой недели, вторник второй и т.д. до пятницы пятой недели. Проходя по именам в установленном ростере и делая два наблюдения каждые полчаса в течение восьмичасовых дней получится 160 наблюдений и погрешность плюс-минус 7%. Таким образом, завод с 35% wrench time узнает, находится ли он между 28% и 42% и вряд ли на 55% (или 80%). Завод, улучшивший до 50% wrench time, узнает, между 43% и 57% и вряд ли типичный завод на 35%».
Внедрение мобильного CMMS оптимизирует планирование, видимость инструментов/частей и реал-тайм обновления — критично для точного сбора данных.
Частые причины низкого Wrench Time и как их исправить
1. Плохое планирование и расписание
- Инструменты и части недоступны.
- Слабая коммуникация ведет к потере времени на перемещения и переработки.
- Активы не готовы (чистка, lock-out, проверки безопасности).
Решение: используйте мобильный CMMS для предзаполнения наряд-заказов требуемыми инструментами, частями и локациями активов. Используйте drag-and-drop планирование, реал-тайм алерты и пуш-уведомления для смены приоритетов.
2. Чрезмерное реактивное обслуживание
Хотя реактивная работа может сокращать рутинные задачи, она вносит частые прерывания, дефициты частей и дезорганизацию. Переход к превентивному или обслуживанию на основе состояния, поддерживаемому CMMS, планирующим задачи проактивно.
3. Ожидание запасных частей и инструментов
Ограниченный инвентарь или плохое сток-менеджмент могут заставлять техников простаивать. Примите лучшие практики контроля инвентаря и выравнивайте графики работ с доступностью инструментов.
Когда проводить исследование Wrench Time
Взвесьте выгоды выявления пробелов в workflow против усилий для точного измерения. Исследование оправдано, когда:
- Ваша команда обслуживания тратит несоразмерное время на не-wrench активности.
- Вы подозреваете, что улучшение доступа к инструментам/частям может разблокировать значительные приросты продуктивности.
- У вас надежный CMMS, способный захватывать детальные временные данные.
Действуйте — измеряйте правильно или не измеряйте вовсе
Точные измерения необходимы для значимых инсайтов. Низкие показатели wrench time указывают на неэффективности workflow; высокие — на потенциал еще большей продуктивности. Мобильный CMMS может дать реал-тайм видимость, чек-листы и исторические данные для поддержки непрерывного улучшения.
Хотите глубже? Оставьте комментарий или напишите нам для индивидуальной консультации.
Техническое обслуживание и ремонт оборудования
- Пигментные дисперсии: полное руководство по безопасности, производительности и выбору лучших индийских прои…
- Технические чертежи: Ключевые инсайты для инженеров и производителей
- Полное руководство по металлическому литью: технологии, материалы и применения
- Мастерство MFD конденсаторов: ключевые инсайты и применение
- Освоение проникающего ЭРС: полное руководство по точной электроэрозионной обработке
- Чугун 101: состав, применение, плюсы и минусы
- Полное руководство по доменным печам: определение, компоненты и обслуживание
- Осваиваем станок с вертикальной дрелью: полное руководство по сверлильным машинам
- Листовый металл: виды, применение и особенности производства
- Полное руководство по фрезерным станкам: функции, операции, применение