



Освоение STL-файлов: полное руководство для 3D-печати
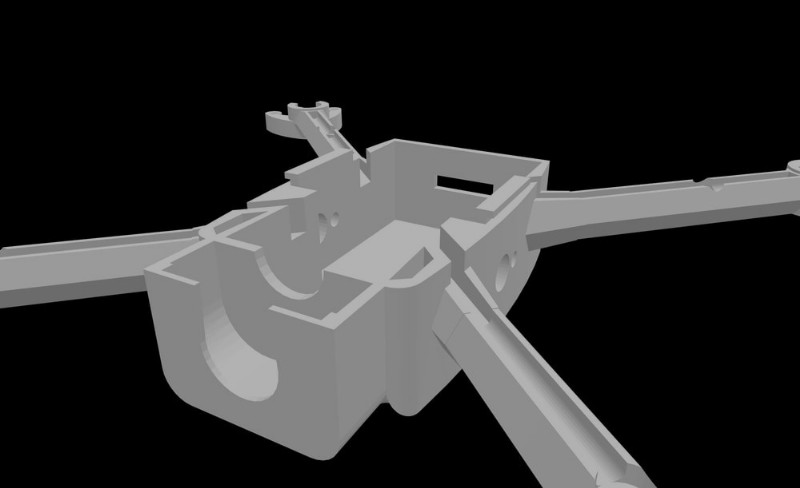
3D-принтеры строят компоненты слоями, используя файлы цифровых 3D-моделей. Эти файлы содержат несущие данные биты, которые 3D-слайсеры используют для деления моделей на горизонтальные слои и генерации G-кода, языка, который говорит 3D-принтерам, какие движения делать. Однако вы не можете использовать просто любой формат файла для 3D-печати, потому что каждый формат содержит разную информацию. Вот всё, что вам нужно знать о STL-файлах.
Что такое STL-файл?
STL-файлы — «STL» означает Standard Tessellation Language (стандартный язык тесселяции), Standard Triangle Language (стандартный треугольный язык) или стереолитография, в зависимости от того, кого спрашиваете — считаются стандартом для 3D-печати, потому что они легкие и простые. STL-файлы совместимы с большинством 3D-принтеров и CAD-софта и сохраняют геометрии, выстилая поверхность миллионами треугольников. Эти треугольники создают сетку без каких-либо пробелов или перекрытий (тесселяция).
В STL-файлах вы найдете длинный список трехмерных координат, сгруппированных в наборы по три и вектор. Каждая группа координат представляет вершины треугольника, в то время как вектор будет нормальным или перпендикулярным к плоскости треугольника. Больше треугольников результат в более высоком разрешении и большем размере файла.
Преимущества и недостатки STL-файлов
Поскольку 3D STL-файлы содержат только геометрическую информацию, они легкие, простые и широко используются в аддитивном производственном пространстве. STL-файлы открыты, поэтому легко найти софт или принтеры, совместимые с ними. Учитывая популярность STL, технология, способная обрабатывать STL-файлы, уже довольно зрела и будет продолжать продвигаться в будущем. STL-файлы также более безопасны, чем другие форматы. В то время как CAD-файлы часто содержат чувствительную информацию, STL-файлы включают только внешнюю поверхность и форму цифровой модели.
Эти выгоды неwithstanding, есть несколько недостатков, которые команды разработчиков должны держать в уме. Например, STL-файлы известны своей трудностью для модификации. Даже если это помогает дизайнерам удерживать владение над дизайнами, это делает изменение STL-файлов настолько неудобным, что часто легче начать с нуля, чем обратно инженерить тесселлированную геометрию в граничные представления (BREP) поверхности. Также STL-файлы не очень точны. Поскольку треугольники плоские, STL-файлы могут только точно представлять 3D-модели с плоскими поверхностями. Изогнутые поверхности аппроксимируются и могут быть грубыми, даже при высшем разрешении. Плюс, файлы более высокого разрешения больше, что может вызывать медленное слайсирование.
Также важно помнить, что STL-файлы хранят только геометрические данные. Масштаб или единицы объекта не специфицированы, и авторское право, авторство, материал, цвет или данные текстуры не включены в STL-файлы. Если вы печатаете простой прототип, это, вероятно, не повлияет на вас. Однако, если вам нужно напечатать многоцветный, многоматериальный объект, вы должны использовать другой формат файла.
По сравнению с OBJ-файлом, еще одним стандартным 3D-форматом файла, STL-файлы для 3D-печати проще и меньше, делая их легче для обмена и публикации. Компенсация в том, что OBJ-файлы содержат информацию о цвете и текстуре. С другой стороны, PLY-файлы используются для объектов, которые были 3D-сканированы. По сравнению с форматами файлов, использующими точное кодирование поверхности, STL предлагает более низкую верность — даже с высшим уровнем разрешения.
Какие ключевые соображения для 3D-печати с STL-файлами?
Если вы определите, что 3D-печать с STL-файлами правильна для вашего проекта, есть несколько вещей, которые вы захотите держать в уме, включая:
- Правило вершины: Это правило требует, чтобы каждый треугольник делил две вершины с смежными треугольниками, так что вершина треугольника не может лежать на стороне другого треугольника.
- Высота хорды или допуск: Высота хорды, или максимальное расстояние между поверхностью оригинального дизайна и STL-сеткой, может повлиять на поверхность вашего принта. Большие высоты хорд могут привести к пикселизированному виду, поэтому установите ваш хордальный допуск между 0,01 мм и 0,0001 мм для гладкого принта.
- Правило ориентации: Это правило требует определения ориентации грани двух способами для помощи в обеспечении согласованности и неповрежденности данных. Убедитесь, что нормальный вектор указывает наружу и ваши вершины перечислены в порядке против часовой стрелки при взгляде снаружи.
- Правило сортировки треугольников: Перечисление треугольников в порядке возрастающего z-значения ускорит процесс слайсирования.
- Правило положительной октанты: Включение только положительных координат для вершин треугольников экономит пространство, потому что это устраняет необходимость включать знаки плюс или минус.
- Угловой допуск: Уменьшение углового допуска может улучшить разрешение, но дефолт 15 градусов (или 0) обычно подходит для большинства ситуаций.
- Ваш метод кодирования: ASCII-кодированные STL-файлы могут быть полезны при ручной отладке файлов, но становятся громоздкими с большими, детализированными моделями. Вместо этого используйте более компактный и легкий для чтения бинарный формат кодирования.
- Ваши нужды: Сопоставьте вашу потребность в точности и деталях против вашей потребности в скорости. Для большинства команд разработчиков мы рекомендуем использовать бинарный STL-формат, хордальный допуск 0,1 мм, угловой допуск 1 градус и минимальную длину стороны треугольника 0,1 мм.
3D-печать с Fast Radius
В то время как STL-файлы просты и компактны, подготовка их для 3D-печати не всегда прямолинейна. К счастью, работа с опытным производственным партнером вроде Fast Radius может помочь.
Когда вы работаете с нами, мы быстро и стоимоэффективно печатаем компоненты, встречающие ваши нужды. Наша команда экспертов может помочь вам на протяжении всего производственного процесса, от дизайна до производства. Свяжитесь с нами сегодня, чтобы начать.
Промышленные технологии
- Пигментные дисперсии: полное руководство по безопасности, производительности и выбору лучших индийских прои…
- Wrench Time: практическое руководство по измерению и повышению эффективности обслуживания
- Мастерство обслуживания зданий: экспертные инсайты по безопасности, затратам и комплаенсу
- Мастерство MFD конденсаторов: ключевые инсайты и применение
- Материалы паяльной маски: ключевые особенности, применение и преимущества для дизайна ПП
- Столярные соединения: виды, техники, инструменты, плюсы и минусы
- Ласточкин хвост (Dovetail): техники, инструменты и секреты прочных соединений
- Соединения наполовинку (Lap Joints): полное руководство для дерева, металла и пластика
- Полное руководство по отделке дерева: советы, техники и материалы
- Полное руководство по фанере: свойства, виды, применение и выбор