



Выбор между уретановым литьем и литьем под давлением: практическое руководство по DFM
Дизайн для производства (DFM) включает оптимизацию дизайна детали так, чтобы производители могли изготовить высококачественные детали с наименьшей возможной стоимостью на единицу. Учитывая производственный метод и его ограничения, дизайнеры могут сократить производственное время, резать затраты и предотвращать обширные переработки.
Лучшие практики DFM варьируются в зависимости от продукта, которое вы делаете, и вашего выбранного производственного метода. Хотя литье под давлением и уретановое литье — оба технологии формовки, создающие литые пластиковые детали, у них разные рекомендации DFM. Вот всё, что вам нужно знать.
Уретановое литье против литья под давлением
Перед началом литья под давлением деталей, соответствующий инструментарий должен быть спроектирован и произведен через ЧНУ-обработку. Геометрия вашей детали напрямую повлияет на ваш инструментарий, так что если у вас сложный компонент, вам понадобится сложный инструментарий. Сложные детали могут нуждаться в включении слайдовых действий, лифтеров или съемных сердечников в дизайн формы. Во время процесса литья под давлением сердечник и полость сойдутся. Расплавленный пластик затем будет закачан в инструментарий, охлажден, затвердеет и извлечен для создания пригодной детали.
Уретановое литье начинается с мастер-модели, созданной через ЧНУ-обработку или 3D-печать. Оператор помещает мастер-модель в форму-коробку, заполняет коробку жидким силиконом, а затем вулканизирует ее. После завершения процесса вулканизации форма режется пополам для удаления мастер-модели. Что остается — это полость в форме детали, которая будет отлита. Затем полость заполняется уретановой литейной смолой и помещается в нагретую вакуумную камеру для вулканизации.
- Хотя оба процесса включают заполнение полости формы пластиковым материалом, есть ключевые различия между уретановым литьем и литьем под давлением.
- Формы для литья под давлением часто делаются из стали или алюминия, делая их гораздо более долговечными, чем силиконовые формы, используемые в уретановом литье.
- Создание формы для уретанового литья дешевле, чем создание для литья под давлением. Сложные формы для литья под давлением могут легко стоить десятки тысяч долларов, но изготовление формы для уретанового литья обычно стоит сотни или тысячи долларов.
- В то время как для входа формы для литья под давлением в производственную стадию может потребоваться несколько месяцев, формы для уретанового литья могут быть оснащены менее чем за две недели.
- Уретановое литье более прощающее в отношении толщины стенок и антиподрезов, чем литье под давлением.
Если вы планируете крупносерийный производственный запуск или имеете жесткие допуски, рассмотрите литье под давлением. Металлические формы более долговечны и жестки, чем силиконовые, и металл будет постоянно доставлять последовательное качество деталей. Плюс, вы будете иметь гораздо больше контроля при литье под давлением по сравнению с уретановым литьем. Не только производитель может контролировать поток материала и скорости охлаждения, но также температуру и местоположение закачки при литье под давлением. Хотя стоимость создания формы для литья под давлением может показаться высокой изначально, она становится стоимоэффективной, когда разделена на тысячи деталей.
С другой стороны, уретановое литье идеально при разработке прототипов или выполнении малых производственных запусков, так как мягкий инструментарий предлагает скорость, гибкость и доступность. Если у вас высокий спрос на ваш продукт, но ваш постоянный инструментарий еще не готов, вы можете начать производство с уретановым литьем.
Главные проблемы DFM для уретанового литья и литья под давлением
Когда речь идет о DFM для уретанового литья или литья под давлением, вы захотите держать в уме допуски, толщину стенок и антиподрезы.
Допуски
Никакой производственный процесс не идеален, поэтому дизайнеры и инженеры учитывают эти вариации, устанавливая приемлемые допуски. Детали сравниваются с этими приемлемыми вариациями измерений от базовых измерений, так что те, чьи размеры придерживаются этих ограничений, будут считаться приемлемыми. Те, с размерными вариациями сверх суммы, определенной в допуске, не будут работать как задумано. Эти допуски устанавливаются в процессе дизайна, и они диктуют, какие производственные процессы могут быть использованы.
Достижение жестких допусков с литым уретаном очень сложно — если не невозможно — потому что формы сделаны из гибкого силикона, который может двигаться под вакуумной нагрузкой. Вы не должны использовать литой уретан для производства ваших деталей, если вам нужны невероятно точные компоненты.
С другой стороны, металлические формы для литья под давлением предлагают меньше вариаций в конечных измеренных размерах, так как они не могут двигаться так сильно. Однако расплавленный пластик сокращается при остывании, что вызывает незначительные вариации в конечных измеренных размерах детали. Вам понадобятся установить допуски литья под давлением, отражающие это.
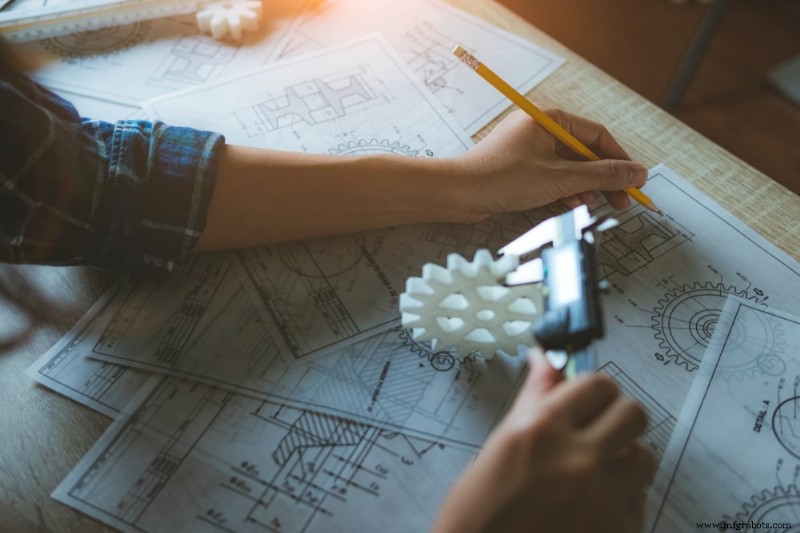
Недодопускание может быть более доступным, но может влиять на пригодность, а передопускание дороже и трудоемкее. Уделяя время поиску идеального баланса между ними, вы можете гарантировать, что ваши детали надежны, функциональны и подходят с другими деталями как задумано. Рассмотрите функцию вашей детали, накопление допусков и производственные и сборочные процессы. Если ваш выбранный производственный метод не может встретить ваши требования к допускам, вам может понадобиться использовать другую производственную технологию. Вы также можете перепроектировать вашу деталь так, чтобы она функционировала с вольными допусками.
Толщина стенок
Поддержание единородной толщины стенок важно, потому что это увеличивает последовательность деталь-к-детали, улучшает распределение напряжений и снижает затраты. Неровная или неравномерная толщина стенок может привести к искривлению, усадкам, усадке, недоливам или пустотам в литых под давлением деталях.
Идеальная толщина стенки детали зависит от ее размера, геометрии и структурных и эстетических требований. Для лучших результатов мы рекомендуем, чтобы толщины стенок для литых под давлением деталей были между 1–4 мм. Возможно иметь стенки переменной толщины при создании деталей с уретановым литьем, хотя вы можете испытывать некоторую усадку или деформацию во время вулканизации. Для обоих процессов лучше держать толщину стенки ниже 5 мм.
Любые выступы или впадины, которые мешают вам извлечь вашу деталь из одночастной формы без повреждения, считаются антиподрезами. В некоторых случаях впалые поверхности, канавки и нависающие элементы могут сделать процесс деформления трудным и повредить вашу деталь. Другие разы, эти элементы не вызовут никакого вреда. Это зависит от того, как вы спроектировали и ориентировали эти элементы и ваш компонент.
Антиподрезы
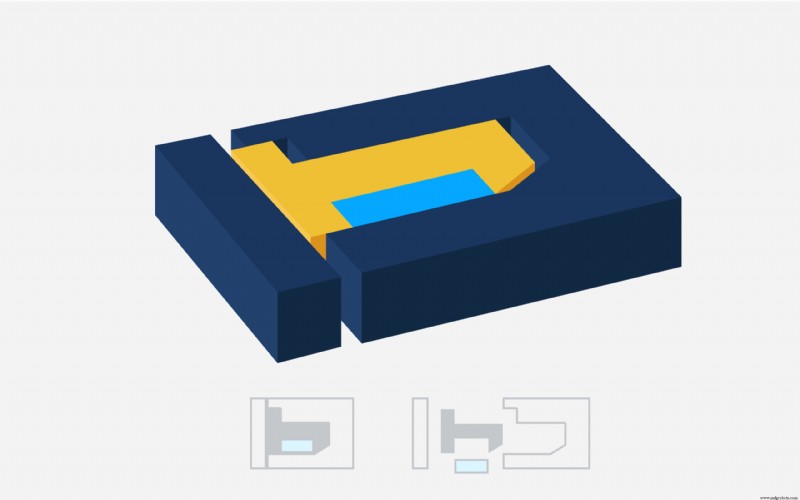
Влияние антиподрезов также зависит от вашего производственного метода. Благодаря гибкости, которую предлагает силикон уретанового литья, вы можете просто согнуть и растянуть инструментарий в сторону, чтобы выпустить вашу деталь, если у вас случается антиподрез. То же нельзя сказать о металлическом инструментарии, используемом в литье под давлением, которое гораздо менее гибко. Вашему производителю может понадобиться добавить действия, создать отверстие или щель в вашей форме, или перепроектировать вашу форму с элементами, параллельными оси, где форма разделяется, для обеспечения того, что ваша деталь может быть извлечена. Это приводит к более сложному и более дорогому инструментарию.
Дизайн для производства с Fast Radius
Независимо от того, выбираете ли вы уретановое литье или литье под давлением, интеграция DFM в процесс дизайна снизит вашу стоимость на деталь и сэкономит время. Учитывая ваш производственный метод, допуски, толщины стенок и антиподрезы во время проектирования, вы можете минимизировать детальные несоосности и оптимизировать производственный процесс.
Неважно, какой производственный процесс вы выбираете, Fast Radius может помочь вам проектировать для производительности, чтобы гарантировать, что вы удовлетворены качеством и стоимостью конечного продукта. Наша команда экспертов может консультировать вас по подходящим допускам и толщинам стенок или помочь определить, какой обход антиподреза лучше подходит для вашего дизайна. Свяжитесь с нами сегодня, чтобы начать.
Промышленные технологии
- Малосерийное литье под давлением: проверенное руководство по 3D-печати для затратно-эффективных прототипов
- Реакционное литьё под давлением (RIM): процесс, преимущества и применения
- Литьё под давлением vs отливка: выбор правильного процесса для вашего продукта
- Термоформирование vs реакционное литьё под давлением (RIM): выбор правильного процесса для кастомных литых прод…
- Литьё под давлением vs RIM: выбор правильного процесса для сложных дизайнов
- Литье в формы против литья реакционной инъекции (RIM): ключевые различия в производстве термореактивных полиур…
- Литье под давлением vs литье под давлением пластиков: выбор правильного процесса для вашего продукта
- Когда выбирать вакуумное литье вместо впрыска под давлением: практическое руководство
- Освоение дизайна затвора литья под давлением: полное руководство к безупречным пластиковым деталям
- Полное руководство по точному литью: технологии и применение