



Округление зубьев: Проверенный метод снижения шума зубчатой передачи и исправления несоосности
Конструкторы зубчатых передач давно борются с шумными зубчатыми цепями, особенно когда современные редукторы требуют более высокой мощности, более высоких оборотов и большей эффективности. Снижение вибрации и шума без раздувания затрат остается критической задачей.
Распространенные стратегии включают увеличение шестерни для уменьшения подрезания, внедрение шумопоглощающих материалов, таких как фенол или Delrin, и переход на косые зубчатые передачи. Дополнительные подходы подразумевают ужесточение производственных допусков для более высокого качества зубьев, редизайн акустики редуктора, эксперименты с передаточными числами для демпфирования гармонического усиления, и оптимизацию твердости материалов для минимизации искажений от термообработки или устранения её необходимости. Тщательное внимание к геометрии зубьев также необходимо для максимизации контакта и снижения износа.
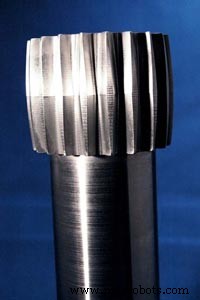
Рисунок 1.
Округление (crowning) или бочкообразное зачистование меняет хордовое толщину зуба вдоль его оси, создавая центральную точку контакта, устраняющую краевой контакт. Это простое геометрическое изменение дает значительные преимущества.
Во-первых, оно смягчает несоосность, вызванную неточностями литья, корпуса, вала, редуктора или подшипниковых шейок. Во-вторых, оно уменьшает ошибки делителя, приводящие к неравномерному износу и зажиму из-за эксцентриситетов. С центральным контактом зубья зазор можно минимизировать, позволяя зубьям «налаживаться» при разработке, а не изнашиваться.
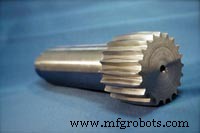
Рисунок 2.
Сосание (shaving) — выполняемое после чернового фрезерования или строгания — традиционно было финишной операцией для получения желаемого округления, особенно для грубого модуля зубьев. Современные зубонарезные станки теперь могут округлять при нарезке, устраняя необходимость отдельного этапа соскания.
Две техники соскания создают округление: качание стола при реципрокации, дающее регулируемую глубину округления, и вдавливание (plunge feeding), которое быстрее, но может увеличивать износ резеца. Соскание улучшает качество профиля и снижает ошибки зубьев через режущее и выбейное действие.
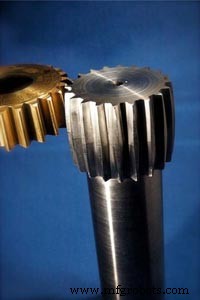
Рисунок 3.
Другие методы округления включают использование округляющей кулачка в механизме отвода строгача. Радиус зуба рассчитывается на основе желаемого округления и угла зацепления, хотя блоки для этого процесса могут быть дорогими.
Передовое зубонарезное оборудование теперь предлагает две популярные техники округления при фрезеровании. Первая использует гидрокопирование или механический фолловер для шаблонирования центрального расстояния резеца, позволяя коническое фрезерование или даже синусоидальные волны. Вторая, CNC-фрезерование, позволяет практически любой желаемый профиль зуба, хотя стоимость оборудования остается высокой; однако сроки окупаемости сократились в последние годы.
Современные CNC-строгачи могут округлять без выделенной кулачки. Например, наш Gleason Pfauter P 300 ES достигает округления путем нарезки легкой правой и левой спирали по грани зубьев, оставляя корневой диаметр прямым. Bourn & Koch Fellows MS 450 с U-осью может программировать движение резеца вверх и вниз во время хода, создавая более глубокий срез на концах и более мелкий на пике округления.
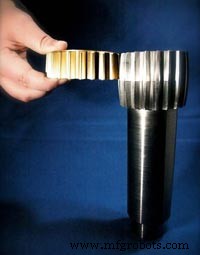
Рисунок 4.
Кто выигрывает от этой технологии сегодня? Тяжелонагруженные зубчатые применения — такие как гидравлические вавилонные моторы и шестерни приводов актуаторов самолетов — полагаются на округление для решения несоосности, а не только шума. В то время как лишь несколько американских производителей применяют округление к мелкомодульным зубчатым передачам, те, кто внедрил его, сообщают о снижении шума в 5–10 раз, вместе с меньшей вибрацией, износом и потреблением мощности.
Идеальные кандидаты — производители маломощных фракционных двигателей и любые операции, работающие с прямыми или косыми шестернями, склонными к шуму или несоосности. Округление было более широко разработано в Европе из-за более длительной доступности иностранного зубонарезного оборудования.
Американским производителям зубчатых передач следует рассмотреть интеграцию округления в свои производственные линии для получения конкурентного преимущества в снижении шума, точности выравнивания и общей эффективности.
Техническое обслуживание и ремонт оборудования
- Основной чек-лист для лазерной выравнивания и предотвращения «мягкой ноги»
- Трансформация эксплуатации и обслуживания: практическое руководство по эффективному планированию
- Trelleborg представляет систему активной компенсации силы для более тихих и эффективных автомобилей
- 5 проверенных правил укрепления партнерства Операции и ТО
- Оптимизация масштаба управления и планирования для команд обслуживания
- Особенности шестеренных систем: люфт, вентиляторы, выбор масла и управление нагрузкой
- Infinity Gears: 41‑ступенчатый редуктор с периодом вращения 346 квинтиллионов лет
- 3 основных совета для успешной аренды и обслуживания промышленного оборудования
- Экспертное руководство: ремонт и диагностика сервоприводов
- Топ-6 советов по ремонту энкодеров для минимизации простоя