



Кейс-стади: Обновление приводов ABB повышает производительность строгально-намоточного станка на крупной бумажной фабрике
Согласно Федеральной сети устойчивости, США потребляют примерно 8 млн тонн офисной бумаги ежегодно — достаточно, чтобы построить 20-футовую стену, простирающуюся на 6815 миль. Чтобы держать темп с этим спросом, бумажные фабрики неуклонно преследуют улучшения эффективности и качества. Среди множества машин, вовлеченных в бумагоделательство, строгально-намоточный станок незаменим.
Строгально-намоточный станок разматывает массивные рулоны с основной бумагоделательной линии, режет их на меньшие секции и наматывает в управляемые рулоны для распределения. Как финальный производственный шаг, любая неисправность в этой машине может остановить всю фабрику.
Состоящий из множества двигателей и блоков управления, строгально-намоточный станок — одна из самых сложных единиц оборудования на фабрике. Центральным для его работы является управление натяжением, которое диктует качество бумажных рулонов. Последовательные силы должны применяться на протяжении всего процесса для обеспечения безупречного слежения полотна, точного строгания и правильных профилей плотности рулона.
Помимо управления нипом, качество рулона зависит от производительности приводов. Намоточный должен работать как скоординированная система, доставляя жесткий контроль скорости и момента через непрерывные циклы остановка-полная-скорость и замедления. Незначительные неточности могут вызывать разрывы полотна, шероховатые края, телескопирование, смещения или зацепки, приводя к простоям, бракованным рулонам и упущенной прибыли.
Цель: Непрерывное высокоскоростное производство
Для повышения производительности и эффективности ведущая бумажная фабрика в юго-восточных США решила перестроить свой строгально-намоточный станок и интегрировать новейшие технологии. Обновление направлено на улучшение качества рулона, увеличение скорости станка до максимального уровня и устранение затратных остановок.
Фабрика сотрудничала с SDS Inc., американским системным интегратором, специализирующимся на проектировании управления для бумаги и обработки полотна. SDS оценила существующую систему и доставила стоимостно-эффективное решение, использующее текущие двигатели и компоненты, установив передовые ABB ACS800 AC приводы рядом с новыми DCS800 DC приводами — самыми передовыми DC приводами своего класса — и дополнив их Intelli-Wind от SDS, популярным двухбарабанным HMI намоточного с TNT контролем, рецептами, числовыми и графическими уставками, пермиссивами и диагностикой.
Инженеры SDS посещали завод несколько раз для оценки ситуации. Они выявили несколько проблем, мучивших существующий строгально-намоточный станок.
«Императивно понимать перспективу каждого заинтересованного», — говорит Джон Паркер, старший инженер по продажам в SDS. «Бригада обслуживания выразила обеспокоенность отказом компонентов и необходимостью точного температурного контроля в приводной комнате для предотвращения аналогового дрейфа. Производство хотело более высокий аптайм, лучшее качество рулона и современное оборудование. Наше партнерство с ABB позволило нам достичь этих целей».
Устаревшее оборудование: Неэффективное и затратное в обслуживании
И эксперты ABB, и SDS отметили, что фабрика эксплуатировала приводные системы возрастом 25-30 лет — растущий тренд среди производителей. Приводная система строгально-намоточного становилась все более дорогой в ремонте, с устаревшими компонентами, которые больше не могли быть заменены. Аналоговое оборудование требовало постоянного внимания из-за дрейфа, и старый провод начал лопаться в шарнирных точках. Механические сборки, держащие тиристорные сборки и предохранители, были не поддающимися ремонту, и силовые модули сталкивались с проблемами структурной целостности.
Крейг Тьерно, старший инженер по приложениям в SDS, объяснил, что замена аналоговых регуляторов на цифровые аналоги с сохранением существующего силового моста была непрактичной. SCR внутри силовых модулей больше не были надежными, поэтому SDS рекомендовала полное обновление привода и системы управления для улучшения надежности и производительности.
«Если DC силовой модуль все еще в своем жизненном цикле, мы обычно предлагаем ретрфит его с новым цифровым высокопроизводительным фронтендом (DFE) для улучшения регулирования с сохранением существующих SCR», — сказал Тьерно. «В этом случае это было нежизнеспособно».
Новая технология синергетизирует с приводами
В поиске решения для привода SDS обнаружила, что ABB разрабатывала новый DC привод, совместимый с ее AC продуктами, разделяющий те же программные инструменты и коммуникационные модули. Эта совместимость сделала возможной бесшовную интеграцию как DC, так и AC компонентов.
Северная Америка все еще имеет большую установленную базу DC двигателей по широкому диапазону л.с. и скоростей. Эти двигатели могут служить долго при правильном обслуживании, поэтому клиенты обычно не стремятся их заменять. Нахождение поставщика вроде ABB, который непрерывно инновирует контрольную технологию для этих двигателей, дало SDS ясное преимущество с самого начала.
Ретрофит установил четыре ABB DCS800 привода. Первый управлял 500-л.с. разматывающим двигателем, регулирующим натяжение для гигантского родительского рулона. Второй контролировал 50-л.с. ведущий вал, транспортирующий бумагу к строгальному. Третий и четвертый приводы обрабатывали 250-л.с. передние и задние барабаны, которые обеспечивают опорную скорость и профилирующий момент для намотанного рулона. Все DC приводы были рассчитаны на терпение 200% лимита тока на одну минуту из-за крупных рулонов и требовательного момента.
Два AC привода ACS800, каждый на 15 л.с., питовали концы валов-наездника, обеспечивая вертикальную силу для ускорения и тормозного момента. Размер рамы двигателя выбирался на основе л.с. и стиля вентиляции, так как двигатели монтируются внутри движущейся рамы вала-наездника.
Новые нагрузки для контроля натяжения
Старые нагрузки на разматывающем участке были заменены на подушковые преобразователи Pressductor от ABB (единицы PFTL). Эти единицы были выбраны за их прямую физическую совместимость и предварительную калибровку, улучшая контроль натяжения при сокращении времени и стоимости установки.
Совместимые платформы; Ретрофит с существующими DC двигателями
Интеграторы нашли DCS800 идеальным совпадением для инженерного и ИТ персонала фабрики, которые уже были знакомы с операцией и пусконаладочкой DC приводов. Дополнительный ACS800 от ABB, с похожим видом и ощущением, сделал переход к AC плавным.
«Обеспечение того, чтобы DC приводы дополняли AC продукт на одной платформе, было критично», — сказал Тьерно. «Эта синергия позволяет ретрфиттерам предоставлять передовую технологию и выдающуюся регуляцию за долю стоимости полной замены силовой системы».
Мастер-контроль через ПО намоточного
В тандеме с приводами SDS установила свое iWind ПО операционное намоточное, спроектированное для оптимизации профиля и качества рулона. ПО предлагает автоматическую остановку, продуктовые рецепты, числовые и графические уставки, пермиссивы и полную диагностику. Интуитивный интерфейс объединяет контрольное оборудование напрямую с приводным железом, упрощая поиск неисправностей и обслуживание.
Сфокусированное на натяжении, нипе и моменте (TNT), SDS спроектировала архитектуру, удовлетворяющую потребность фабрики в улучшении качества рулона. Функция автоматической остановки решила проблемы с длиной и диаметром продукта, в то время как пермиссивные и диагностические страницы дали операторам быструю помощь, сокращая вызовы обслуживания. Система рецептов позволяла операциям быстро настраивать заказы и поддерживать согласованность продукта.
Предварительно собранные возвышенные панели позволяют установку за пять дней
Ретрофит использовал существующую конструкцию — чистый, открытый дизайн панелей, требующий минимального пространства в комнате управления. Вместо напольных шкафов все силовые модули, автоматические выключатели и компоненты были расположены на возвышенных панелях. Этот подход позволил SDS предварительно собрать отдельную подпанель для каждого привода, тестировать приводы индивидуально и коллективно до демонтажа старого оборудования. Тщательное тестирование коммуникаций, прикладного ПО и функциональности приводов предшествовало установке и пусконаладке.
Настройка и пусконаладка прошли гладко. Инженеры SDS потратили около четырех недель на инженерные схемы, создание ПО приводов и контроллеров и сборку панелей. После двухнедельной фазы тестирования команда установила новое оборудование в рамках пятидневной контингенции, требуемой фабрикой. Инженеры оставались на месте несколько дней после запуска для обеспечения бесшовного перехода для заводских операторов.
Выигрышная комбинация обеспечивает оптимальный аптайм
С установкой DCS800 и ACS800 приводов, дополненных iWind ПО, фабрика достигла своих целей: более высокое производство, эффективность максимальной скорости, превосходное качество рулона, сокращенное обслуживание и минимальные остановки. Они практически устранили предыдущие остановки, вызванные неисправностями компонентов.
«Мы довольны продуктами и поддержкой ABB и планируем продолжать использовать ABB для будущих проектов», — сказал Паркер. «В настоящее время у нас восемь проектов по бумагоделательству, для которых мы рекомендуем ACS800, DCR- или DCS-800 ABB для различных применений».
Тьерно добавил: «Наши отношения с ABB и командой в Нью-Берлине были высоко вознаграждающими. Они обеспечили отличную доставку продукта и обучение на новом DCS800».
Продукты ABB дают SDS ресурсы и гибкость, необходимые для удовлетворения специфических потребностей и бюджета каждого клиента.
ABB и SDS имеют еще одну причину для празднования: эта установка на бумажной фабрике стала первым случаем интеграции DCS800 в полный системный пакет в США. С практически неограниченной масштабируемостью DCS800 команда смотрит вперед к поставке приводов и ПО клиентам на многие годы вперед.

Схема ретрофита DC и AC приводов строгально-намоточного станка на объекте крупной юго-восточной бумажной фабрики.
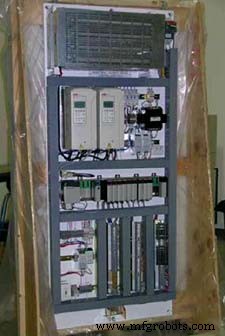
Мастер-панель, содержащая ABB ACS800 AC приводы валов-наездника и Мастер-контроллер.
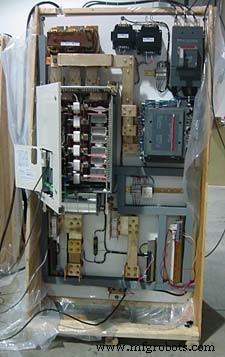
Разматывающий привод — новый ABB DCS800 во время системного тестирования.
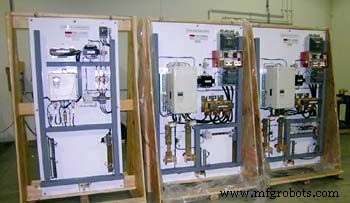
Слева направо: Бумажный рулон, Передние барабаны, Задние барабаны панели с ABB DCS800 DC приводами. Предварительная сборка панелей сделала возможной установку всего ретрофита строгально-намоточного станка в течение пяти дней.
Для получения дополнительной информации по этой теме посетите www.abb.us/drives или свяжитесь с Томасом Юнгером, менеджером линейки продуктов, ABB Inc., по телефону 262‑785‑3377 или Thomas.junger@us.abb.com.
Техническое обслуживание и ремонт оборудования
- Общие системы вознаграждения: стимулирование сотрудничества и результатов между отделами завода
- Catalyst Paper повышает производительность завода с инициативой надежности Ivara
- Деминг и Друкер: проверенная структура для эффективного планирования и расписания ТО
- Ремонт турбины за $10 млн: Экономия, лучшие практики и правовые последствия
- Как завод SAPPI Ehingen использует мониторинг состояния для повышения эффективности и надежности
- Iggesund Paperboard снижает затраты с предиктивной диагностикой регулирующих клапанов Emerson
- Ремонт или замена: кейс 10-летней измельчительной машины
- Быстрый отклик: как мы решили кризис простоя станка для ведущего производителя косметики
- Кейс-стади: Отказ управления плазменным столом MG Industries и быстрое исправление без простоя
- Обеспечение безопасности приводов и станков: инженерные меры контроля и защитные меры