



Фабрикация листового металла: процесс, технологии и промышленные применения
Фабрикация листового металла преобразует плоские металлические листы в функциональные компоненты с использованием передовых машин и точной инженерии. Это краеугольный камень современного производства в авто, авиа, здравоохранении и электронике.
Понимание фабрикации листового металла
В основе фабрикации листового металла лежат резка, формовка и соединение металлических листов — обычно нержавеющей стали, алюминия, меди, латуни, цинка или углеродистой стали — в желаемые формы. Толщина листов (gauge) варьируется от 0,006 до 0,25 дюйма, позволяя дизайнерам выбирать оптимальный баланс вязкости и прочности для каждого применения.
Компьютерное проектирование (CAD) и ЧПУ-обработка позволяют создавать точные 3D-модели, конвертируемые в G-код. Этот код управляет станками для точных резов, гибов и сборок, обеспечивая стабильное качество и минимальные отходы.
Три базовые технологии фабрикации
- Резка
- Формовка
- Соединение
Технологии резки
Резка — обычно первый шаг, придающий листу требуемую геометрию. Методы делятся на безсрезающие и срезные.
Безсрезающая резка (Non-Shear Cutting)
Эти методы используют экстремальное тепло, давление или абразивные среды для удаления материала без механического срезания.
Лазерная резка
Лазерные резаки фокусируют мощный луч, плавящий или испаряющий металл по точному пути. Совместимы с черными и цветными металлами, дают чистые кромки и жесткие допуски. Вторичный газ (кислород или азот) защищает режущую головку от окисления и отходов.
Плазменная резка
Плазменные резаки используют ионизированный газ для плавления проводящих листов, давая быстрый, высокоточный разрез. Идеально для средней толщины алюминия и других электропроводящих материалов.
Водорезная резка (Waterjet Cutting)
Высоконапорная вода, опционально с абразивными частицами, режет как мягкие, так и твердые металлы — медь, сталь, алюминий — без введения теплозон. Типичные давления до 60 000 psi обеспечивают чистые резы, сопоставимые с лазером.
Срезная резка (Shear Cutting)
Срезные методы применяют механическую силу для сечения металла, часто через матрицы, прессовки или пресс-глушилки.
Съедание (Shearing)
Идеально для крупносерийных прямых резов в мягких металлах. Экономично, но может оставлять заусенцы и легкую деформацию.
Проколовка (Punching)
Проколовка создает отверстия или выемки с помощью матрицы и прессовки. Точный выбор матрицы критичен для повторяемости.
Выемка (Blanking)
Выемка удаляет форму из листа, производя заготовку с высокой размеровой точностью и минимальными отходами.
Ленточная пила (Band Sawing)
Ленточные пилы режут по непрерывному полотну, подходят для длинных заготовок или сложных контуров. Горизонтальные пилы для прямых резов; вертикальные — для сложных профилей.
Технологии формовки
Формовка меняет форму металла в твердом состоянии. Распространенные методы:
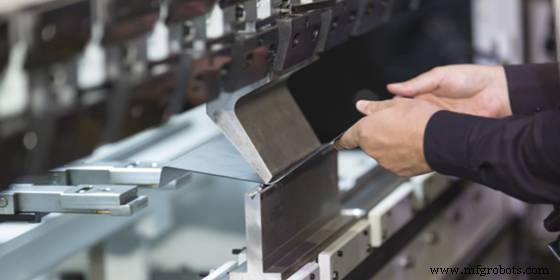
Гибание (Bending)
Гибание использует пресс-глушилки или катящиеся машины для углов до 180°. Подходит для пружинной стали, алюминия 5052, меди.
Катание (Rolling)
Холодное и горячее катанье сжимает металл между валами, уменьшая толщину и улучшая однородность. Применения: диски, штамповки, ободы, трубы.
Штамповка (Stamping)
Штамповка комбинирует резку и формовку в одной операции, используя пресс-глушилки и матрицы. Быстрая, экономичная, отлично для крупносерийного производства сложных форм.
Загиб (Hemming)
Загиб сворачивает край на себя, создавая двухслойный шов, усиливающий периметр. Процесс требует двух матриц — V-матрицу для сгиба и выпрямительную для финиша.
Закругляние (Curling)
Закругляние скругляет край листа, устраняя острые края и повышая прочность. Правильный контроль трехстадийного процесса важен для избежания заусенцев.
Технологии соединения
Соединение объединяет отдельные металлические части в единое изделие. Основные методы:
Сварка (Welding)
Сварка плавит края и сплавляет их с наплавным металлом. Основные типы: SMAW, MIG, TIG — каждый для конкретных толщин и материалов.
Риветование (Riveting)
Риветование просверливает отверстие, вставляет ривет и деформирует хвост для блокировки частей. Холодное риветование лучше для тонких цветных листов; горячее — для толстой стали.
Преимущества фабрикации листового металла
Почему выбирают фабрикацию листового металла?
- Легкие компоненты: идеальны для авиа и авто, улучшают топливную эффективность.
- Гибкость материалов: нержавейка, алюминий, медь, латунь и др. доступны.
- Точность и скорость: современные ЧПУ режут с допуском 0,0005 дюйма, снижая человеческие ошибки.
- Экономичность: высокая повторяемость и автоматизация снижают трудозатраты.
Распространенные материалы фабрикации
- Нержавеющая сталь
- Горячекатаная сталь
- Холоднокатаная сталь
- Предварительно покрытая сталь
- Углеродистая сталь
- Алюминий
- Медь
- Латунь
Поверхностные отделки
Отделки улучшают эстетику и производительность. Типичные варианты:
- Порошковое покрытие
- Песковая зачистка (Bead blasting)
- Щетинование (Brushing)
- Гальваническое покрытие (Electroplating)
- А노다йзинг (Anodizing)
- Лазерная гравировка
- Шелкография (Screen printing)
Промышленные применения
Автопром
Фабрикация листового металла дает легкие, высокопрочные кузовные панели — капота, крылья, боковые панели, крыши — с лазерной резкой и штамповкой.
Авиакосмическая
Точно резанные алюминиевые и титановые листы формируют секции фюзеляжа, стропера крыла и структурные кронштейны, отвечающие строгим стандартам веса и безопасности.
Здравоохранение
Медицинские устройства — компоненты МРТ, хирургические инструменты, стерилизуемые корпуса — опираются на точные прототипы и готовые детали из листового металла.
Корпуса и электроника
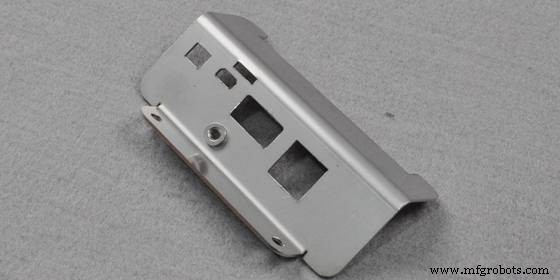
Надежные корпуса защищают чувствительное оборудование от пыли и вибрации, предоставляя выемки для кабелей, светодиодов, дисплеев.
Советы по проектированию для технологичности (DFM)
Толщина стенки
Поддерживайте равномерную толщину 0,9–20 мм. Лазерная резка лучше 0,5–10 мм; гибание — 0,5–6 мм.
Отверстия и пазы
Диаметр отверстия должен быть ≥ толщины материала. Избегайте размещения отверстий слишком близко к краю; обеспечивайте зазор.
Допуск на гибание и вычет (Bend Allowance & Deduction)
Допуск на гибание добавляет материал к плоскому выкройке; вычет убирает материал для баланса итоговой формы.
Радиусы гибания
Устанавливайте внутренние радиусы гибания равными толщине листа для предотвращения трещин и искажений.
Услуги фабрикации листового металла WayKen
WayKen предоставляет ISO-сертифицированную фабрикацию листового металла с фокусом на качество, точность и удовлетворенность клиента. От концепции до финального контроля наша команда гарантирует соответствие каждой детали высочайшим стандартам. Свяжитесь для котировки и дизайн-ревью.
Заключение
Фабрикация листового металла предлагает непревзойденную гибкость, скорость и точность отраслям. Понимание полного спектра техник, материалов и лучших практик дизайна позволяет инженерам создавать легкие, высокопроизводительные компоненты, движущие инновации.
FAQ
Как работает процесс фабрикации листового металла?
Процесс начинается с CAD-моделирования, за которым следуют разработка прототипа, тестирование и итеративный дизайн перед полноценным производством.
Каковы основные технологии фабрикации листового металла?
Резка, формовка и соединение — каждая со специализированными методами: лазерная резка, гибание, сварка.
Каков максимальная толщина для фабрикации листового металла?
Типичный диапазон 0,5–6 мм для большинства процессов, хотя некоторые техники справляются до 0,25 дюйма (6,35 мм).
Производственный процесс
- Хлорит натрия: производство, применение и отраслевые инсайты
- Экспертное руководство по пайке алюминия: техники, советы и лучшие практики
- Продвинутый процесс аргон-кислородной декарбуризации (AOD) для производства высококачественной нержавеющей с…
- Умный служебный лифт на Arduino Mega для 4 этажей
- Шлифовка (буффинг): технология зеркальной отделки кузова автомобиля
- Как правильно использовать, ремонтировать и обслуживать точные измерительные инструменты
- Штамповочные станки: основные компоненты и принцип работы
- Сравнение точности датчиков температуры: внешняя среда и тело человека
- UltraV: Переносной УФ-индексометр для безопасного загарения
- Понимание ножничного раскроя листового металла: процесс, инструменты, применение