



Загиб листового металла: технологии, типы и преимущества для долговечной фабрикации
Производители используют ряд металлообработанных методов для улучшения как функционала, так и эстетики компонентов из листового металла. Загиб (hemming) — одна из самых распространенных техник для усиления краев и получения полированной отделки.
Статья объясняет основы загиба листового металла, его практические применения и способы достижения лучших результатов. Также рассматриваются основные типы загибов и их плюсы/минусы.
Что такое загиб листового металла?
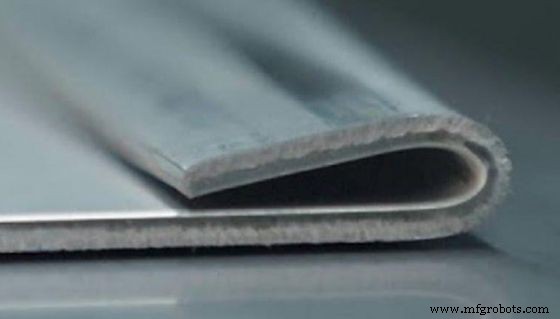
Загиб листового металла — процесс формовки, сворачивающий край листа на себя, создавая двуслойный усиленный край. Процесс применим к широкому спектру толщин — от тонких фольг до тяжелых структурных плит, хотя обычно резервируется для тонкостенных материалов, где загиб возможен без потери целостности.
Толстые листы (толще 0,125 дюйма / 3,175 мм) обычно сопротивляются загибу и лучше подходят другим методам формовки. Точный загиб критичен, так как напрямую влияет на качество поверхности и долговечность детали.
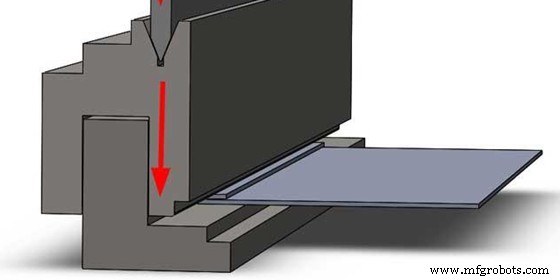
Цель загиба листового металла
Загиб служит двум основным целям:
- Структурное усиление: сложенный край становится толще и жестче, снижая риск трещин, деформаций и краевых отказов под нагрузкой.
- Визуальное уточнение: аккуратный загиб устраняет острые незавершенные края, улучшая внешний вид детали и обеспечивая плавный переход к смежным поверхностям.
В автосекторе, где критичны и долговечность, и отделка, загиб — стандартная практика для кузовных панелей, декоративных элементов и внутренних компонентов.
Как работает загиб листового металла?
Хотя конкретные шаги варьируются по типу загиба, общий рабочий процесс последователен:
1. Необходимые инструменты
- Листовой металл
- Загибающая матрица или пресс-глушилка
- Выпрямительный инструмент (плоскогубцы, ролик, пресс)
- Отделочный инструмент (молоток, наждачка)
- Контрольный прибор (микрометр, штангенциркуль)
2. Подготовка
Начните с выпрямления листа и удаления загрязнений. Настройте загибающую матрицу на нужную ширину и угол загиба, затем позиционируйте лист так, чтобы загибаемый край совпал с отверстием матрицы.
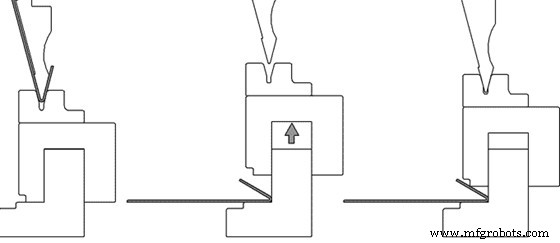
3. Процесс загиба
Матрица или пресс-глушилка гнут край под 90° и сворачивают его обратно на лист, формируя загиб. После сгиба жесткое зажатие фиксирует форму, а отделочные инструменты сглаживают шероховатости.
Два распространенных метода загиба:
Конвенциональный загиб матрицей (Conventional Die Hemming)
Использует пару прессовка-матрица. Матрица под листом; прессовок давит край в матрицу, образуя точный загиб.
Роликовый загиб (Roll Hemming)
Использует роликовый инструмент, плавно гнущий край. Метод идеален для тонких листов или когда нужен более мягкий изгиб.
4. Контроль
После загиба проверяют ширину, толщину и чистовую отделку загиба на соответствие спецификациям. Микрометр или калибр подтверждают допуски и корректируют отклонения перед последующими процессами.
4 типа загибов листового металла
Понимание стилей загиба помогает выбрать правильный подход для каждого применения.
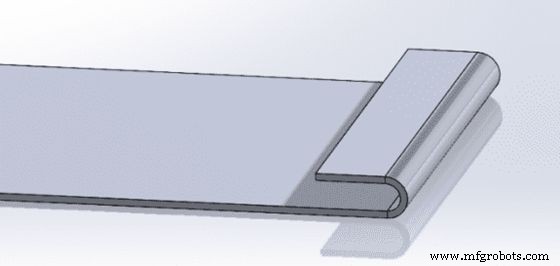
1. Открытые загибы (Open Hems)
Открытые загибы имеют мягкий изогнутый край с центральным воздушным карманом, идеальны для ручек и высококонтактных компонентов. Лучше для толщин 0,040–0,125 дюйма (1–3,175 мм), требуют плоскую длину минимум в 4 раза толщину листа.
Процедура: согнуть край 30–45°, вставить подложку, выпрямить поверх неё. Стандартные зазоры: 0,060; 0,090; 0,125; 0,187; 0,250 дюйма.
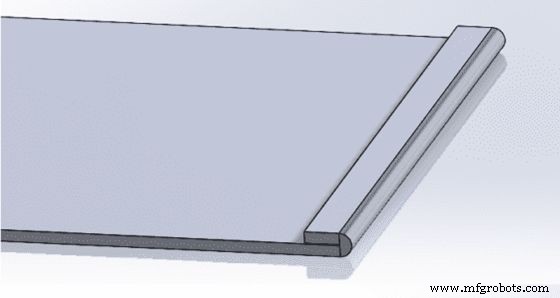
2. Закрытые загибы (Closed Hems)
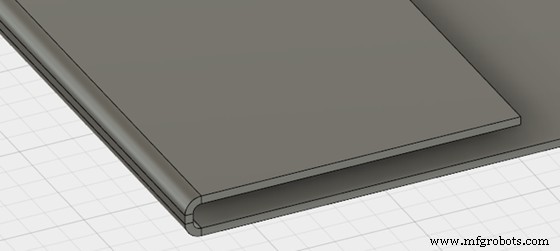
Закрытые загибы (или спрессованные) дают полностью прилегающий край. Эффективны для листов 0,040–0,125 дюйма, но могут трескать если материал толще 0,125 дюйма (≈3 мм). Требуют плоскую длину минимум в 4 раза толщину.
Типичный процесс: согнуть 90°, затем прижать лист обратно на себя. Избегайте алюминия — он склонен к трещинам.
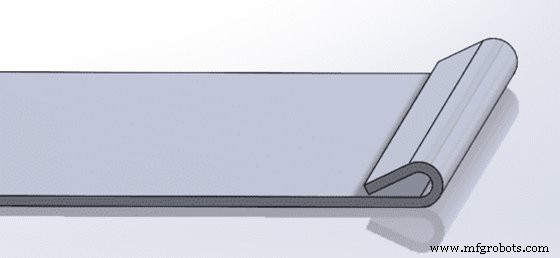
3. Капельковидные загибы (Teardrop Hems)
Формируют 90° сгиб с последующим капельковидным катом, давая надежную защиту края, особенно для алюминия. Трудоемки и требуют точного инструментария.
4. Роликовые загибы (Rolled Hems)
Роликовые загибы сглаживают необработанные края, распространены в шкафах, электронике, дверях. Процесс: 90° сгиб и последующее качение для получения округлого безопасного края.
Используйте специализированную роликовую машину для последовательных результатов и повышенной долговечности.
Различные процессы загиба для деталей из листового металла
Производители часто выбирают между двумя основными методами загиба на основе объема, стоимости и сложности.
Процесс загиба матрицей (Die Hemming Process)
Лучше для крупносерийного производства плоских, некомплексных панелей. Система матрица-пресс дает низкое время цикла, но требует значительных первоначальных вложений в инструментарий.
Роликовый процесс загиба (Roller Hemming Process)
Использует ролик, управляемый робототехникой или вручную. Подход универсален для малых и крупных серий, несет меньшие затраты на инструментарий, но обычно имеет более длинное время цикла, чем загиб матрицей.
Преимущества загиба листового металла
Ключевые выгоды:
Повышенная прочность и жесткость
Двухслойный край устоичнее к искривлению и сохраняет структурную целостность под нагрузкой.
Улучшенная эстетика
Чистый, прилегающий загиб устраняет острые края, улучшая эстетику и комфорт пользователя.
Повышенная функциональность
Загиб дает надежный, крепкий край, критичный в высоконагруженных применениях вроде автокузовных панелей.
Большая устойчивость к повреждениям
Согнутые края лучше выдерживают химическое воздействие, абразию и суровые условия среды.
Ограничения загиба листового металла
Рассмотрите эти недостатки перед внедрением:
Затратность по времени
Наладка инструментария и процесс загиба могут быть длительными, особенно для крупных или сложных деталей.
Требование квалифицированного персонала
Операторы должны быть обучены работе с оборудованием и корректировке под вариации материала.
Потенциальная деформация или повреждение
Неправильный загиб может привести к недогну или перегну, вызывая искривление или структурные проблемы.
Рекомендации и советы для загиба листового металла
Максимизируйте качество и эффективность этими лучшими практиками:
Выбор материала
Подберите металл под требования производительности. Разные сплавы (магний, алюминий, сталь) требуют специфических техник загиба.
Правильное выравнивание
Центрируйте лист и точно выравнивайте край с матрицей для последовательных загибов.
Выбор метода загиба
Выбирайте метод, балансирующий скорость, точность и совместимость с материалом. Медленное, контролируемое закрытие матрицы предотвращает дефекты.
Доступные варианты отделки
Пост-загибное шлифование или легкое молотье могут сгладить несовершенства и улучшить отделку.
Контроль качества
Внедряйте инспекцию на каждом этапе с калибрами или микрометрами для подтверждения ширины и толщины загиба.
Заключение
Обзор прояснил принципы, типы и лучшие практики загиба листового металла, позволяя выбрать оптимальный загиб для вашего применения. Если нужна профессиональная помощь, наши опытные инженеры в WayKen предлагают комплексные услуги загиба, гибания, штамповки и формовки для 맞춤ных проектов из листового металла.
FAQ
Каковы частые применения загиба листового металла?
Отрасли авто, авиа, отопления, мебели, электроники используют загиб для производства сложных, долговечных деталей с уточненными краями.
Чем загиб отличается от стыковки (seaming)?
Загиб сворачивает край одного листа на себя, а стыковка соединяет два отдельных листа в шов.
Дорог ли загиб листового металла?
Стоимость зависит от материала, сложности дизайна, объема и толщины. Загиб обычно дешевле литья, ковки или штамповки, так как требует минимального инструментария.
Производственный процесс
- Комбинированный процесс пурга: улучшение перемешивания и качества в конвертерном сталеливании
- CNC-станки: раскрытие эффективности и точности в промышленном инжиниринге
- История, производство и будущее игрушечных шариков
- Механизм быстрого возврата: принцип работы, применение и преимущества
- Понимание различий между производством, изготовлением и механической обработкой
- Ключевые факторы, определяющие качество гальванического покрытия
- Культивируемые жемчужины: от древних истоков к современному мастерству
- Малые цехи обработки: почему покупатели и инженеры предпочитают их крупным компаниям
- Повышение производительности ЧПУ-токарных станков с системами автокалибровки отклонений
- Подавители импульсов: экспертная защита электроники