



Оптимизация обработки нержавеющей стали: проверенные стратегии минимизации износа инструмента
Высокая прочность, коррозионная стойкость и долговечность нержавеющей стали делают ее незаменимой в авиакосмике, медицине, авто и промышленности. Однако с точки зрения обработки она остается одним из самых сложных материалов для формовки.
Износ инструмента — частый вызов при обработке нержавеющей стали. Избыточный износ раздувает затраты на инструментарий и подрывает чистоту поверхности, размерную точность и производственную эффективность. Мастерство контроля износа инструмента поэтому критично для надежной, экономичной обработки.
Понимание причин износа инструмента от нержавеющей стали
Низкая теплопроводность нержавеющей стали концентрирует тепло на режущем крае, ускоряя деградацию. Ее выраженное свойство закачки при деформации означает, что любая нестабильность в резе может закачать поверхность, делая последующие проходы более сложными. Кроме того, вязкость материала повышает сопротивление резанию, накладывая более высокое механическое напряжение на инструмент.
Использование правильных режущих инструментов и покрытий
Твердосплавные пластины остаются эталоном для нержавеющей стали благодаря их превосходной прочности и теплостойкости. Покрытия вроде TiAlN или AlTiN дают термическую защиту и снижают трение, продлевая жизнь инструмента до 40 % в аустенитных сортах (NIST, 2023). Геометрия инструмента также важна: положительный передний угол снижает режущие силы, а правильно заточенный край предотвращает сколы под высокими нагрузками. Когда доступны, инструменты, специфичные для нержавеющей стали, перевешивают универсальные пластины, особенно в высокоточной работе.
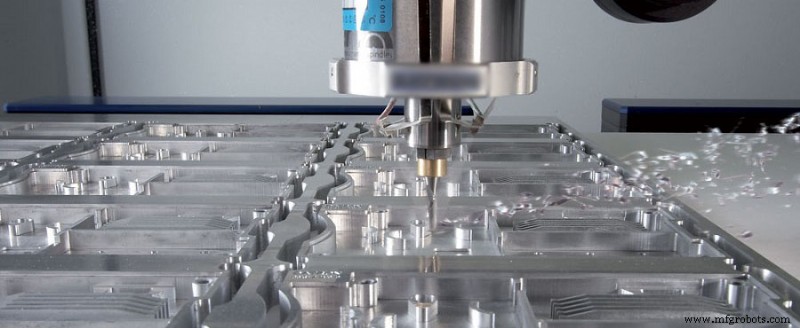
Тщательная оптимизация режущих параметров
Выбор правильной скорости, подачи и глубины реза критичен. Нержавеющая сталь обычно требует умеренных скоростей шпинделя и контролируемых подач; слишком высокая скорость генерирует избыточное тепло, в то время как слишком низкая может вызывать трение вместо резания — оба ускоряют износ. Стабильная подача устраняет прерывания, запускающие закачку. Глубина реза должна оставаться ниже закаченного поверхностного слоя, чтобы инструмент вступал в контакт со стабильным материалом.
Контроль тепла эффективным охлаждением
Управление теплом первостепенно. Поскольку нержавеющая сталь плохо рассеивает тепло, правильное применение СОЖ необходимо для поддержания зоны реза в прохладном состоянии. Наливное охлаждение широко распространено, но системы СОЖ высокого давления могут дать превосходное удаление стружки и температурный контроль. Недостаточное охлаждение приводит к быстрому износу инструмента, образованию нароста и шершавому финишу. Обеспечение стабильного потока СОЖ, достигающего режущего интерфейса, ключе для продления ресурса инструмента.
Предотвращение закачки при деформации
Закачка при деформации — крупнейший препятствие в обработке нержавеющей стали. Она возникает, когда инструмент не режет чисто — часто из‑за тупости или неадекватной подачи — закачивая материал и повышая износ инструмента. Чтобы избежать этого:
- Держите инструменты острыми всегда.
- Избегайте задержек или пауз во время реза.
- Поддерживайте правильные подачи для непрерывного резания.
Стабильный, непрерывный режущий процесс митигирует риск закачки.
Мониторинг состояния инструмента и своевременная замена
Даже с оптимизированными процессами инструменты в конечном счете изнашиваются. Их замена до отказа предотвращает плохую чистоту поверхности, размерные ошибки и повреждение заготовки. Внедрите систему мониторинга инструмента — будь то плановая замена или мониторинг вибрации/силы в реальном времени — чтобы держать качество обработки стабильным и снижать непредвиденный даунтайм.
Заключение
Эффективная обработка нержавеющей стали опирается на правильную комбинацию инструментария, режущих параметров, охлаждения и процессной стабильности. Освоив эти элементы, производители могут снизить износ инструмента, улучшить качество деталей и контролировать производственные затраты.
Производственный процесс
- Детали высокопроизводительных механических пил для точного резания металла
- Ключевые конструктивные особенности Электродуговой печи переменного тока для эффективного сталеварения
- Лен: от льна к ткани — полное руководство по производству
- Гидро Guilотинные ножницы: точные решения для раскроя металла
- Дефекты CNC-фрезерования: причины, симптомы и практические решения
- Точный измерятель пульса на фоторезисторе и Arduino: сборка и настройка
- Как выбрать идеального оффшорного поставщика ПП: проверенное руководство
- Raspberry Pi 3 B+ — Обновленные характеристики, спецификации и руководство по покупке
- Очки «Рентген»: культовая новинка для иллюзии просмотра сквозь предметы
- Технология PERED: ускоренное энергоэффективное прямое восстановление железа