



Избегание ошибок измерения в ЧПУ‑обработке: руководство инспектора качества
В ЧПУ‑обработке точность — лишь половина битвы — последовательная верификация этих жестких допусков не менее критична. Для инспекторов качества ошибки измерения — ведущий, но часто игнорируемый источник отклонения деталей, сборочных проблем и клиентских жалоб.
Даже при хорошо контролируемых операциях обработки, небрежные практики измерения могут исказить представление о качестве детали. Часто детали ошибочно принимают или без необходимости списывают из‑за ошибок измерения, а не реальных дефектов обработки.
Признание этих частых подводных камней — и обучение тому, как их обойти — жизненно важно для сохранения точности, сокращения отходов и поставки надежных производственных результатов.
Неправильная интерпретация инженерных чертежей и допусков
Самая фундаментальная ошибка начинается даже до инспекции: неправильное чтение инженерного чертежа.
Инспекторы должны точно читать размеры, спецификации ГПС (GD&T) и датум‑референсы. Неправильная интерпретация зоны допуска или использование некорректного датума может дать ошибочные измерения.
Например, взятие измерения от неправильного датума может пометить деталь как вне допуска, когда она на самом деле соответствует дизайну.
Основываясь на практическом опыте, строгое обучение ГПС и тщательный пред‑инспекционный обзор чертежей — нон‑negoциабельные (непередаваемые).
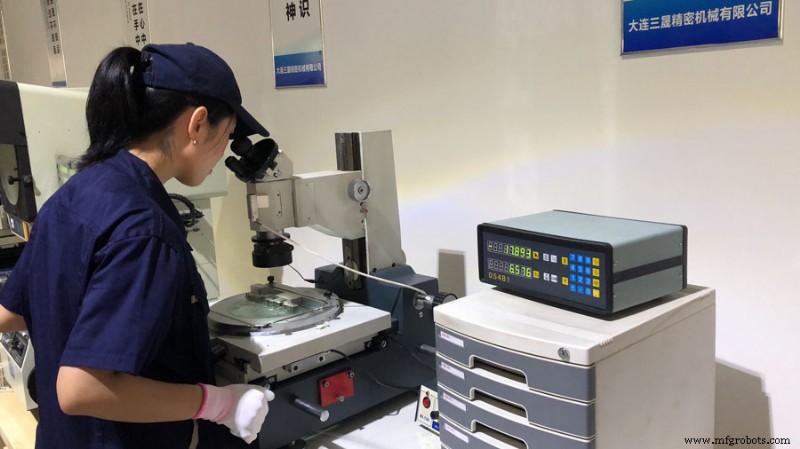
Использование неправильного измерительного инструмента
Нет единого инструмента для всех элементов. Частая ошибка — полагаться на общие инструменты вроде штангенциркуля для задач, требующих более высокой точности.
Пока штангенциркуль достаточно для грубых размеров, он не достигает точности, нужной для жестких допусков. Точно так же измерение сложных геометрий базовыми инструментами часто дает недостоверные данные.
Высокоточные детали требуют специализированных инструментов — микрометров, внутрдиаметровых индикаторов или КИМ — для надежных результатов.
Выбор правильного инструмента — управляемого требованиями допуска и геометрией элемента — критичен для точной инспекции.
Игнорирование калибровки и состояния инструмента
Точные измерения опираются на правильную калибровку, но занятые производственные линии иногда пренебрегают этим критическим шагом.
Нескалиброванный инструмент вводит систематическую ошибку в каждое чтение, тогда как изношенные или поврежденные инструменты дают.erratic результаты.
Регулярные графики калибровки и рутинные осмотры инструментов обязательны для поддержания точности. В контроле качества измерительное оборудование должно относиться с тем же уважением, что и режущий инструмент.
Применение нестабильной измерительной силы
Ручные измерения часто страдают от операторской вариативности силы.
Например, чрезмерное приложение силы на микрометр может деформировать деталь или сжимать измерительные грани, в то время как недостаточная сила может предотвратить полный контакт — оба искажают результаты.
Проблема усиливается при измерении более мягких материалов вроде алюминия или пластиков.
Использование инструментов с контролем силы — микрометров с щелкающим механизмом, например — и поддержание последовательной техники митигирует этот источник ошибки.
Измерение в неправильном месте
Другая частая ошибка — измерение элемента в неправильном месте.
Поверхностные нерегулярности, следы инструмента или тонкий конус могут создавать вариации по одному элементу. Измерение в нестабильных точках дает размеры, которые могут не отражать истинное значение.
Например, взятие диаметра вала в одной точке может упустить некруглость или коничность.
Лучшая практика диктует измерение множественных точек и следование определенным протоколам инспекции для гарантии согласованности и надежности.
Пренебрежение экологическими факторами
Температура и экологические условия глубоко влияют на точность измерений, особенно в высокоточной обработке.
Материалы расширяются и сжимаются с изменением температуры; даже незначительные вариации могут исказить жесткие допуски. Измерение только что обработанной, еще теплой детали может дать неточные показания.
Влажность и вибрация дополнительно влияют на результаты измерений.
Минимизируйте эти эффекты, проводя инспекции в контролируемых средах и позволяя деталям уравновеситься при комнатной температуре перед измерением.
Неправильная оправка при измерении
Как и в обработке, правильная оправка критична во время инспекции.
Плохо поддержанная или дезалинированная деталь может деформироваться или смещаться при измерении, давая некорректные чтения — особенно для тонкостенных или гибких компонентов.
Применение подходящих приспособлений, поддержок и датум‑алинмента гарантирует, что измерения представляют истинную геометрию детали.
Упускание состояния поверхности и чистоты
Поверхностное загрязнение — часто недооцененный детерминант точности измерений.
Масло, остатки СОЖ, стружка или пыль на поверхности детали могут мешать измерительным инструментам — особенно под жесткими допусками — где единичная частица может ввести значительную ошибку.
Перед инспекцией детали должны быть тщательно очищены и визуально верифицированы для подтверждения, что измерительные поверхности свободны от мусора.
Отсутствие повторяемости и верификации
Надежное измерение опирается на повторяемость. Предположение, что единичное измерение верно, может распространить ошибки.
Вариации между повторными измерениями могут раскрыть нестабильность оператора, нестабильность инструмента или вариативность детали.
С точки зрения качества, измерение критических размеров множественный раз и верификация согласованности — лучшая практика. Автоматизированные системы вроде КИМ дополнительно повышают повторяемость и снижают человеческую ошибку.
Провал в документировании и анализе измерительных данных
Измерение — больше, чем проверка размеров; это раскрытие трендов.
Без записи и анализа измерительных данных упускаются возможности обнаружить процессные проблемы — износ инструмента, дрейф станка, дезалинировку оправки.
Отслеживание измерительных данных во времени позволяет производителям замечать паттерны и внедрять корректирующие действия до возникновения дефектов.
Правильная документация подкрепляет трассируемость, жизненно важную для аудитов качества и доверия заказчиков.
Заключение
Точность измерений остается краеугольным камнем контроля качества ЧПУ‑обработки. Даже когда процессы обработки оптимизированы, ошибки измерений могут спровоцировать неверные решения, более высокие проценты брака и сниженное удовлетворение клиентов.
С точки зрения инспектора качества, обход частых ошибок измерений требует правильного обучения, подбора подходящих инструментов, контролируемых сред и согласованных процедур инспекции.
Фокусируясь на надежности и повторяемости измерений, производители могут гарантировать, что детали соответствуют проектным спецификациям и работают как задумано в реальных применениях. Точное измерение — фундамент точного производства.
Производственный процесс
- Ковка: определение, процесс и виды
- Термореактивные и термопластичные пластики: ключевые различия
- Освоение кастомной ЧПУ-обработки: сила приспособлений и зажимных устройств
- NC и CNC станки: ключевые различия и принципы работы
- Система мониторинга температуры на смартфоне с Arduino и Bluetooth
- MIA-1: Продвинутый открытый ручной гуманоидный робот — без 3D-печати
- Чтение температуры и влажности DHT11 через Blynk — пошаговый урок для Arduino
- Швабры: виды, история и современные производственные подходы
- Внедрение пластиковых отходов в доменные печи для энергетического использования
- Arduino Flip Clock на матрице 8×8 LED — DIY проект реального времени