



Пита: от древних истоков к современному производству
Общие сведения
Каждая цивилизация пекла какой-то хлеб. Еще 10 000 лет назад доисторические народы смешивали зерно, воду и огонь, создавая первые плоские хлеба. В Месопотамии, ныне Ирак, жерновые зерна смешивали с водой и пекли на открытом огне.
Археологические раскопки в Древнем Египте раскрыли пшеницу и ячмень, испеченные в тонкие плоские хлеба. Египтяне, вероятно, открыли заквасочный хлеб, когда смесь зерна и воды натурально бродила, давая пышное тесто. До коммерческих дрожжей пекари откладывали часть теста, которая натурально бродила от воздушных дрожжей; этот «заквасочный стартер» позже смешивали со свежим тестом для разрыхления.
В 1665 году пекарь экспериментировал с пивными дрожжами для ускорения брожения. Измельчение зерна эволюционировало от ручного трения камней к водяным и ветряным мельницам, кульминацией стали швейцарские стальные вальцовые мельницы конца XVIII века, драматически улучшившие последовательность.
Коммерческие пекарни впервые появились в Средние века. Эти печи из кирпича, отопляемые дровами или углем, пекли буханки для продажи, также позволяя клиентам приносить свое тесто для коммунального выпечки. Буханку управляли длинноручной деревянной лопатой — пелом.
Бедуинские торговцы считаются изобретателями питы. После долгих пустынных походов они смешивали муку и воду, формировали круглые буханки и пекли на открытом огне. Пита служила и прибором, и основным продуктом.
Сегодня многие арабские деревни всё еще пекут хлеб в дворовых печах, а общественные печи предоставляют расписанные часы для семей. В 1970-х ближневосточные иммигранты привезли питу в США, где её низкожировой профиль и минимальные добавки сделали популярной. К 1990-м оптовый рынок питы приблизился к $80 млн в год, в основном снабжаемый специализированными пекарнями на Востоке, Западе и Среднем Западе. Коммерческие питы пекут из небеленой универсальной или цельнозерновой муки и обычно имеют диаметр 4–10 дюймов (10–25 см).
Сырье
Пита производится из муки, воды, соли и пекарских дрожжей. Зерно сначала помолют; получившаяся мука может быть цельнозерновой (обрушка, зародыш, эндосперм) или белой (только эндосперм). Белая мука часто обогащают витаминами и минералами для компенсации убранных нутриентов. Мельницы продают оптовую муку, которую пекарни хранят в 100 000-фунтовых (45 400 кг) элеваторах до необходимости.
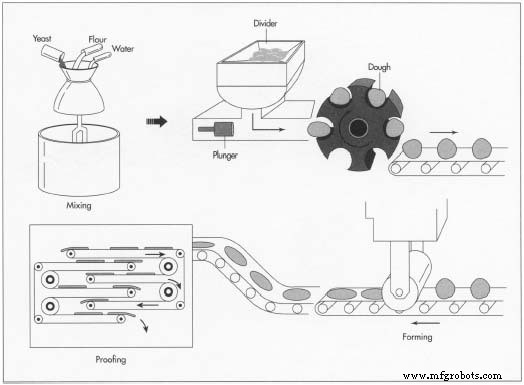
После предварительного отмерения ингредиентов тесто мешают в коммерческих месилах. Когда тесто достигает нужной эластичности, его подают в экструдер, формирующий порции размером с теннисный мяч. Шары теста отдыхают (проушиваются) около 15 минут перед раскаткой в круги.
Дрожжи — одноклеточный гриб, ферментирующий крахмал или сахара, выделяя углекислый газ и разрыхляя тесто. Коммерческие дрожжи выращивают на мелассо-богатых растворах, затем сушат в брикеты или порошок и смешивают с кукурузной мукой перед продажей.
Чистота воды критична; переработчики обычно фильтруют воду для достижения средней жесткости (50–100 ppm) и нейтрального pH для обеспечения стабильного поведения теста.
Производственный процесс
Замес теста
- Мука, соль, вода и дрожжи смешивают в коммерческих месилах партиями в несколько сотен фунтов. Некоторые пекарни добавляют задержатель плесени, например пропионат кальция, для продления срока годности. Крупные моторизированные рычаги мешут тесто до достижения правильной эластичности.
Экструзия теста
- Смешанное тесто забирают и подают в экструдер, формирующий порции размером с теннисный мяч, которые укладывают в чашки на конвейерной ленте.
Первое проушивание
- Шары теста поднимаются в чашках ~15 минут, или в непрерывных слоях перед сегментацией на индивидуальные порции.
Раскрой и формовка пит
- Тесто передают на раскаточный станок на линейном конвейере. Вальцы давили его до нужного диаметра, обычно 0,125 дюйма (0,3175 см) толщины. Матрицы вырезают тесто в круги. Около 10 % излишков теста возвращают обратно в экструдер.
Второе проушивание
- Круги поднимаются второй раз в вращающемся проушивателе перед подачей в печь.
Выпечка пит
- Печи разогревают до 800–900 °F (426–482 °C). Буханки быстро проходят через печь, подвергаясь высокому тепла ~1 минуту. Резкий температурный скачок превращает внутреннюю влагу в пар, создавая фирменный карман, когда корки разделяются.
Охлаждение и выпрямление буханок
- После выпечки буханки циркулируют на конвейерах ~20 минут для охлаждения. Рабочие вручную выпрямляют пухлые буханки. Бракованные буханки утилизируют.
Нарезка буханок
- Для нарезных пит буханки подают на вращающийся лезвие. Буханки могут резать по отдельности или сложенными стопками по шесть штук перед нарезкой.
Упаковка
- Безразрезные или нарезанные питы стоплят и герметизируют в предпечатных пластиковых пакетах. Рабочие могут использовать скрутки или молнию для термозакатки. Упакованные питы загружают в поддоны или коробки для отгрузки. Если не отгружают сразу, их мгновенно заморозят и хранят при постоянных –12,2 °C (10 °F) в промышленных морозильниках.
Контроль качества
Как регулируемый пищевой продукт, пита должна соответствовать госстандартам по добавкам, стерилизации и санитарии. Контрольные точки встроены в каждый этап: внешний вид, текстура и вкус инспектируются.
С влажностью 38–40 % пита склонна к грибковому росту. Выпечка убивает большинство микробов, но пост-упаковочное загрязнение возможно. Операторы заводов используют фунгициды и ультрафиолетовое освещение для снижения порчи.
Законодательство о маркировке требует указания завода, номера партии, даты выпечки, ингредиентов и нетто-веса. Органическая пита должна следовать Акту об органическом пищевом производстве, ограничивающему обработку семян и требующему строгих контролов за дрожжами и другими товарами.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Волоконно-лазерная маркировка: точность, скорость и универсальность для современных отраслей
- Электролитическое полирование против пассивации: выбор правильной отделки нержавеющей стали
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности